Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énée Une coupe de cheveux pour rire.
Maison

Nos produits :

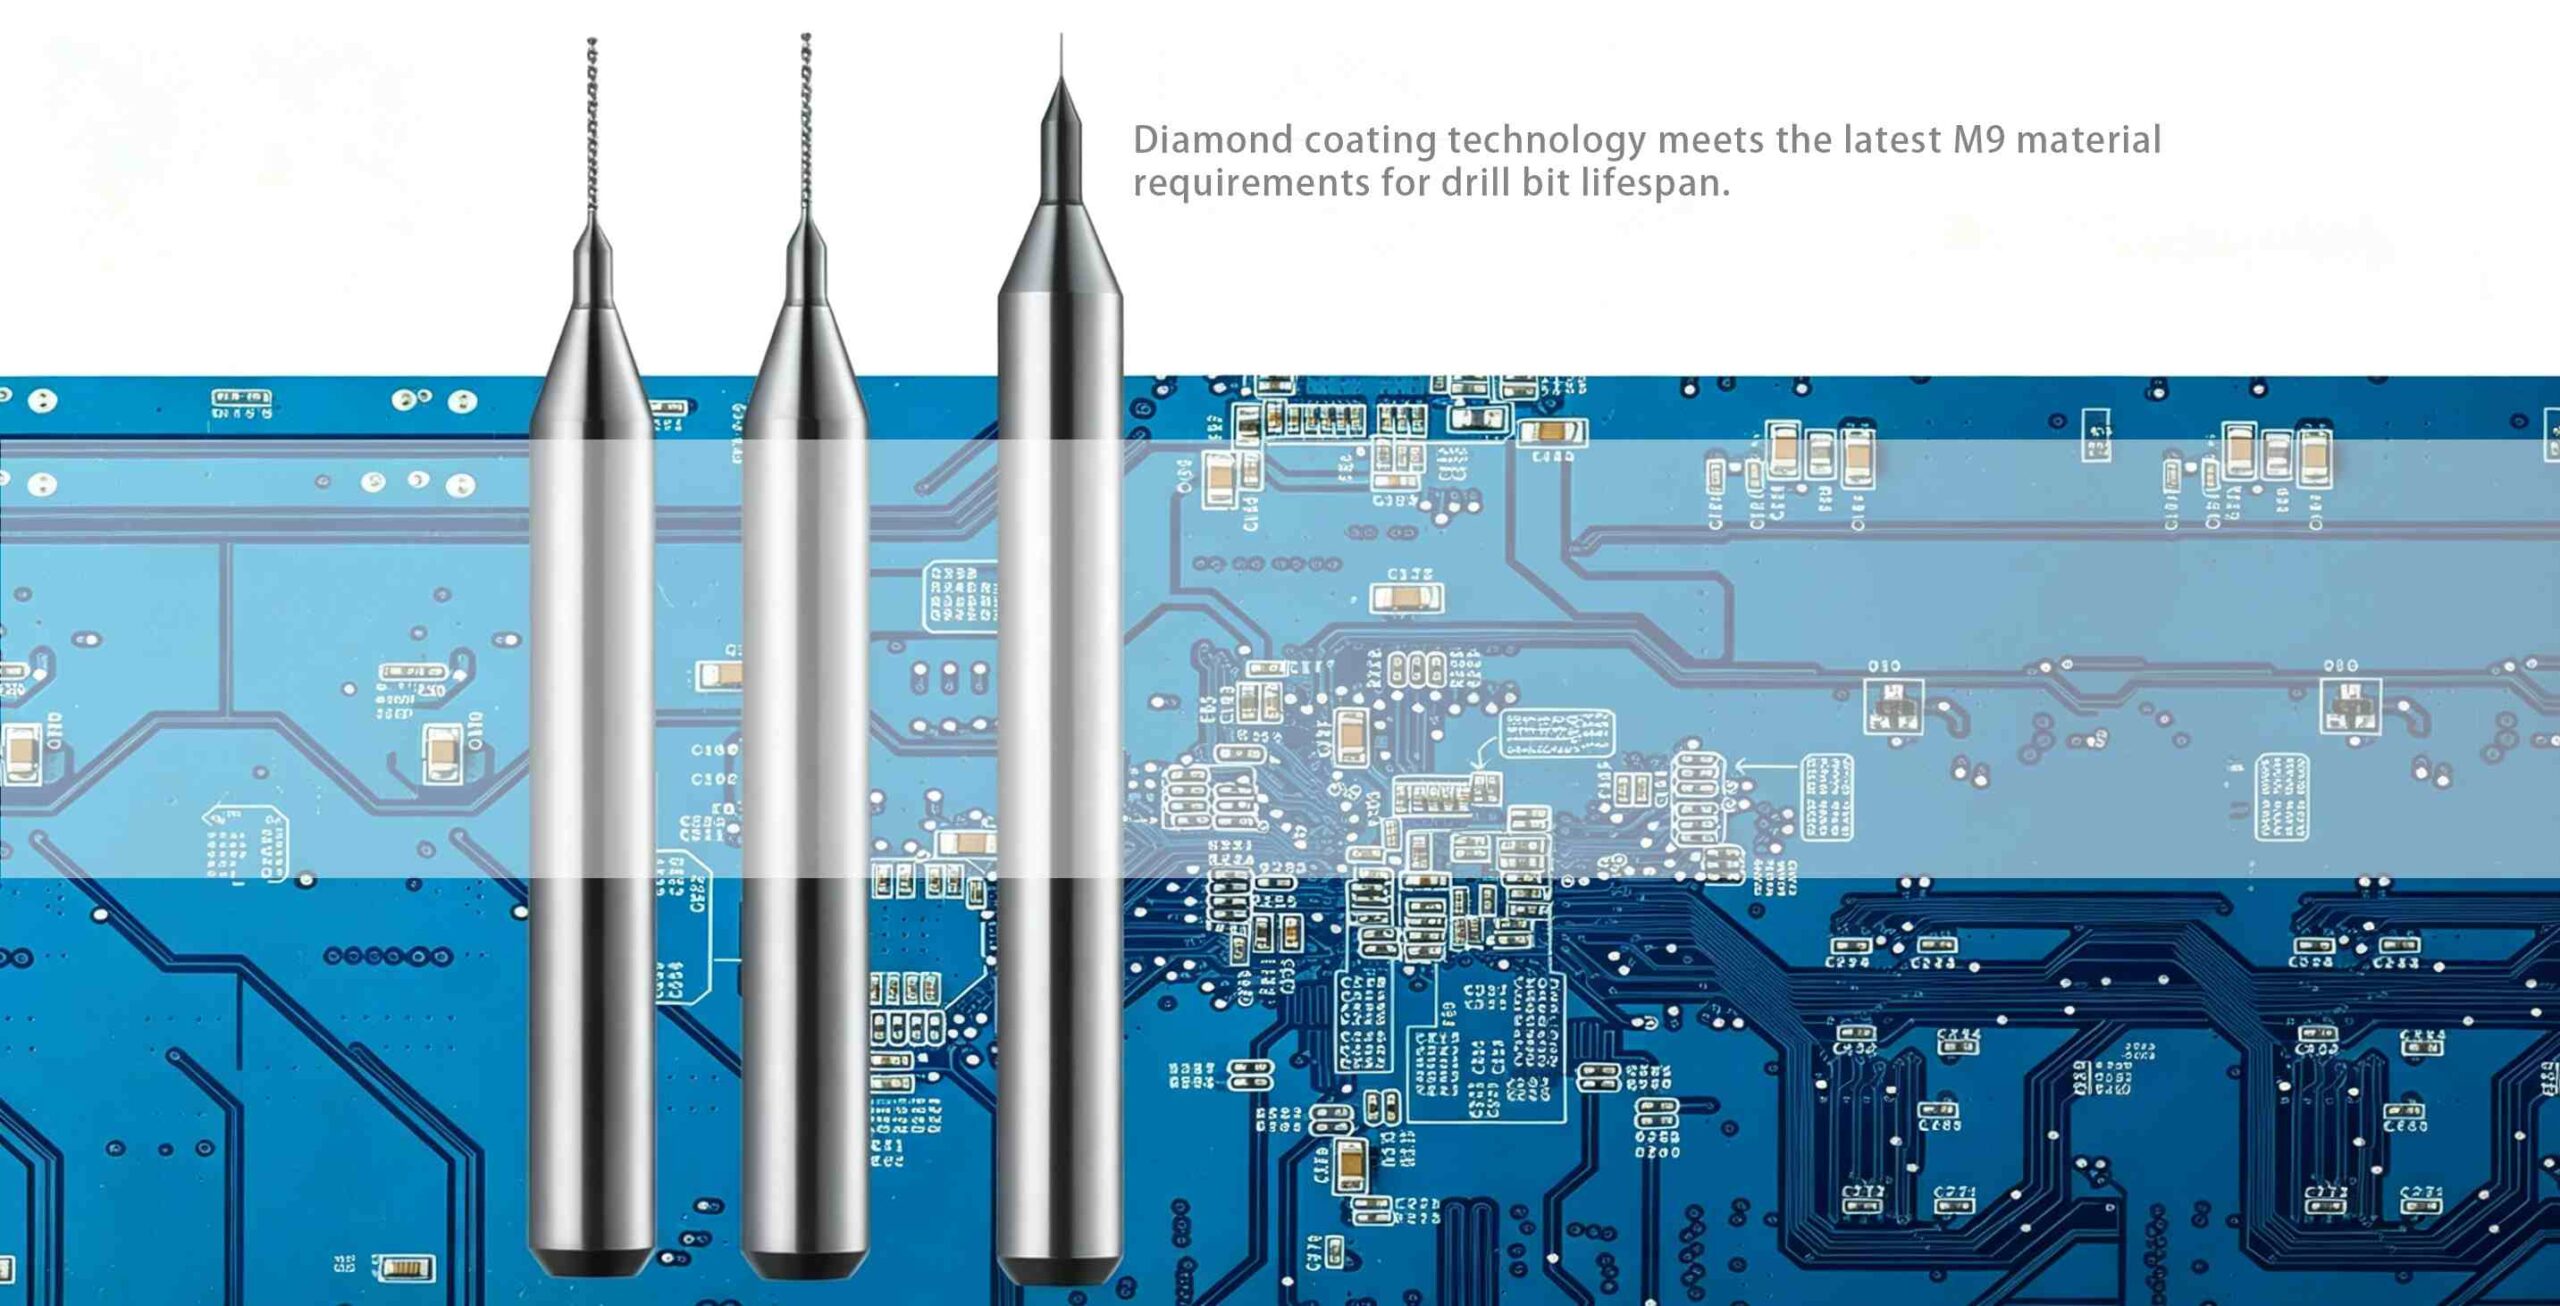
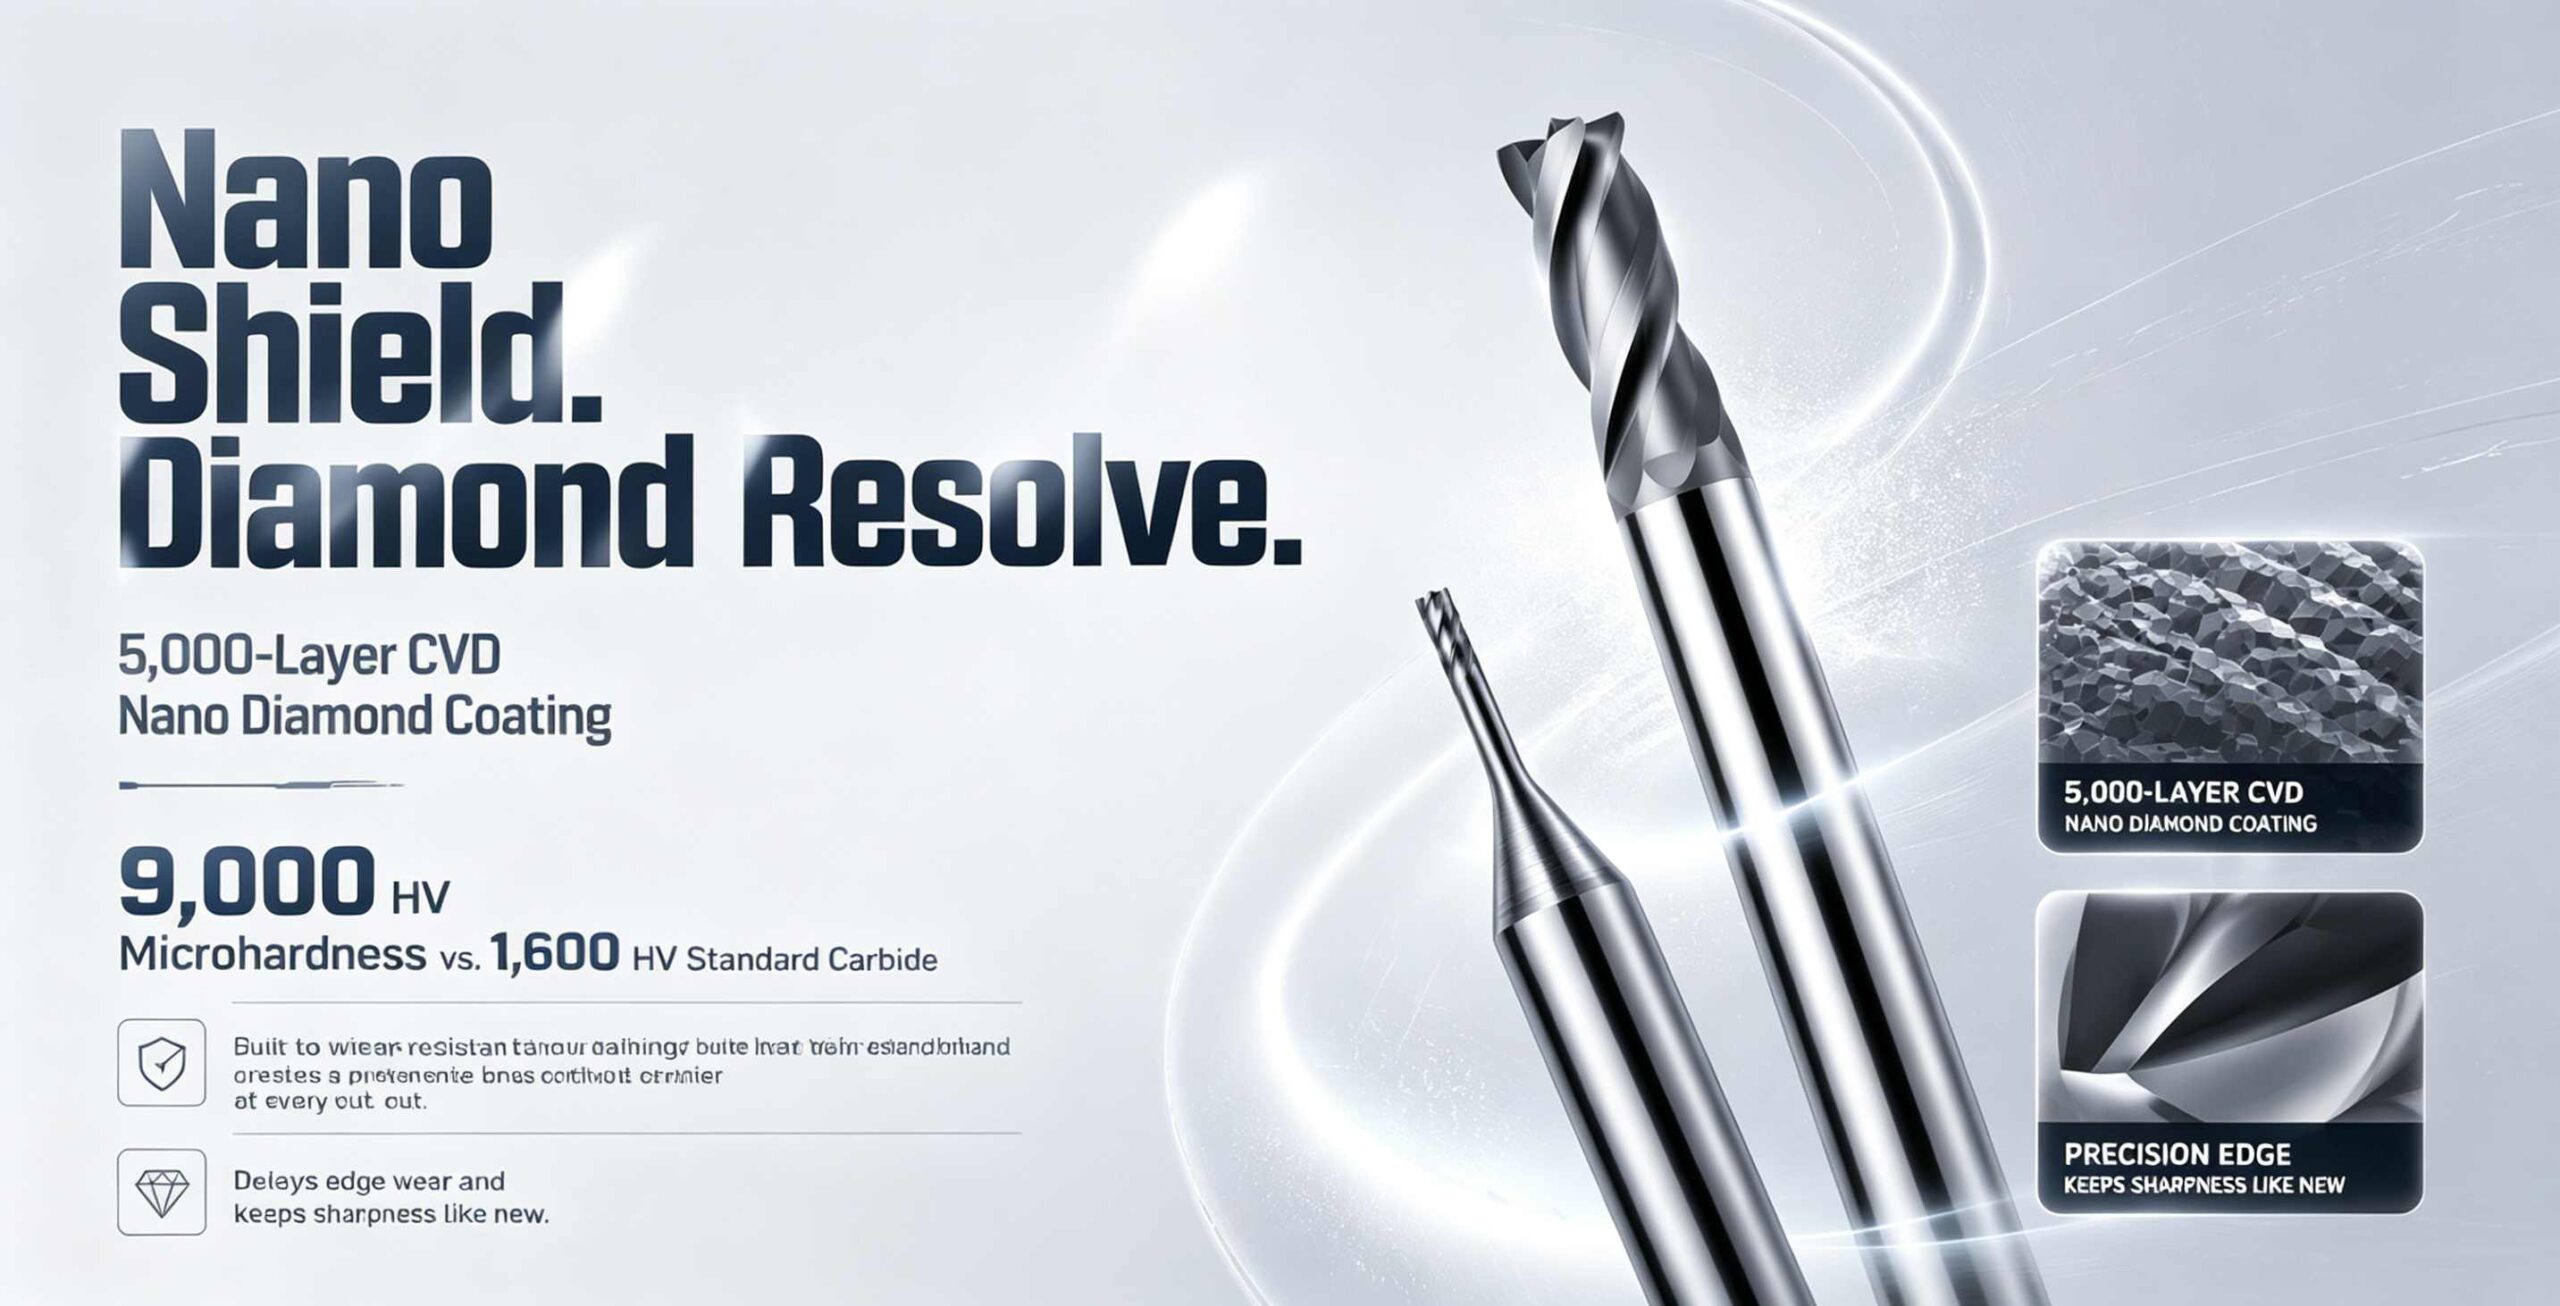
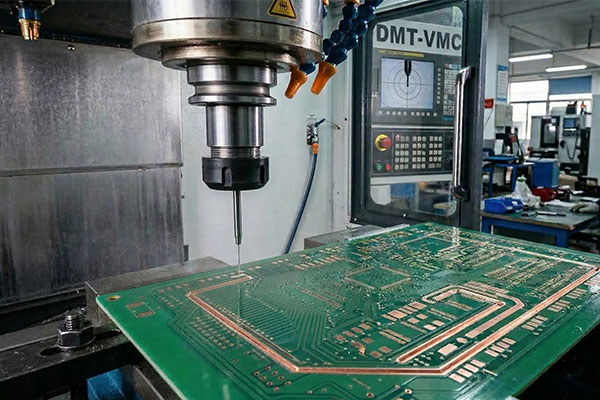
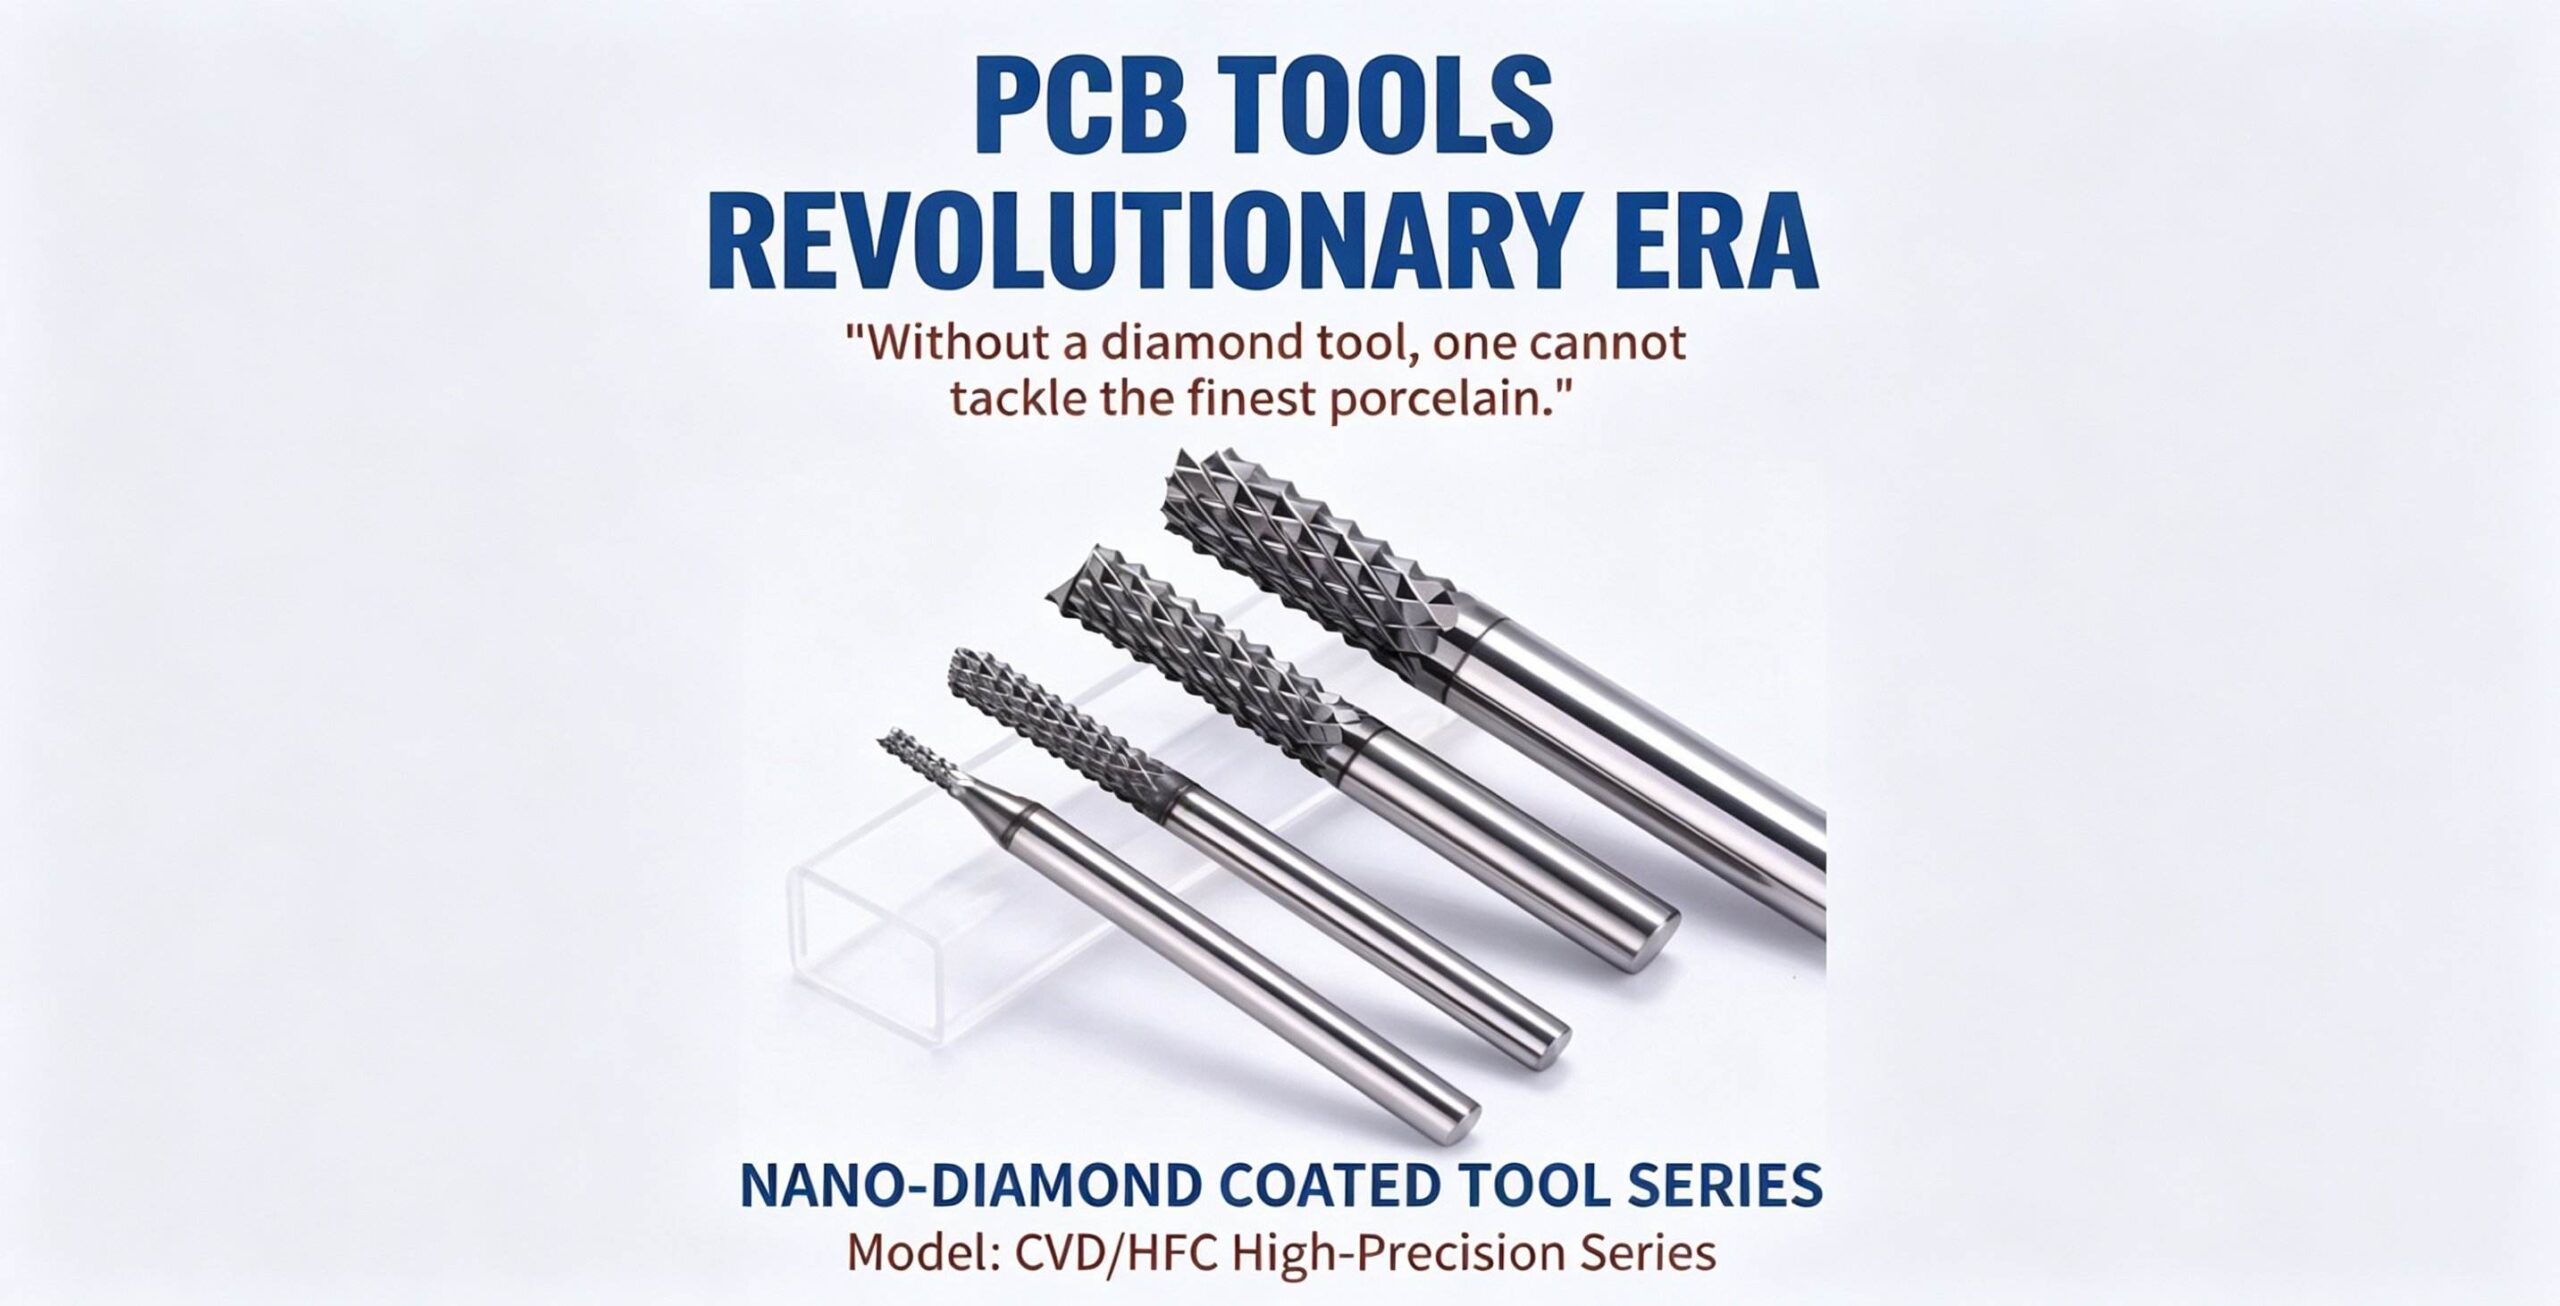
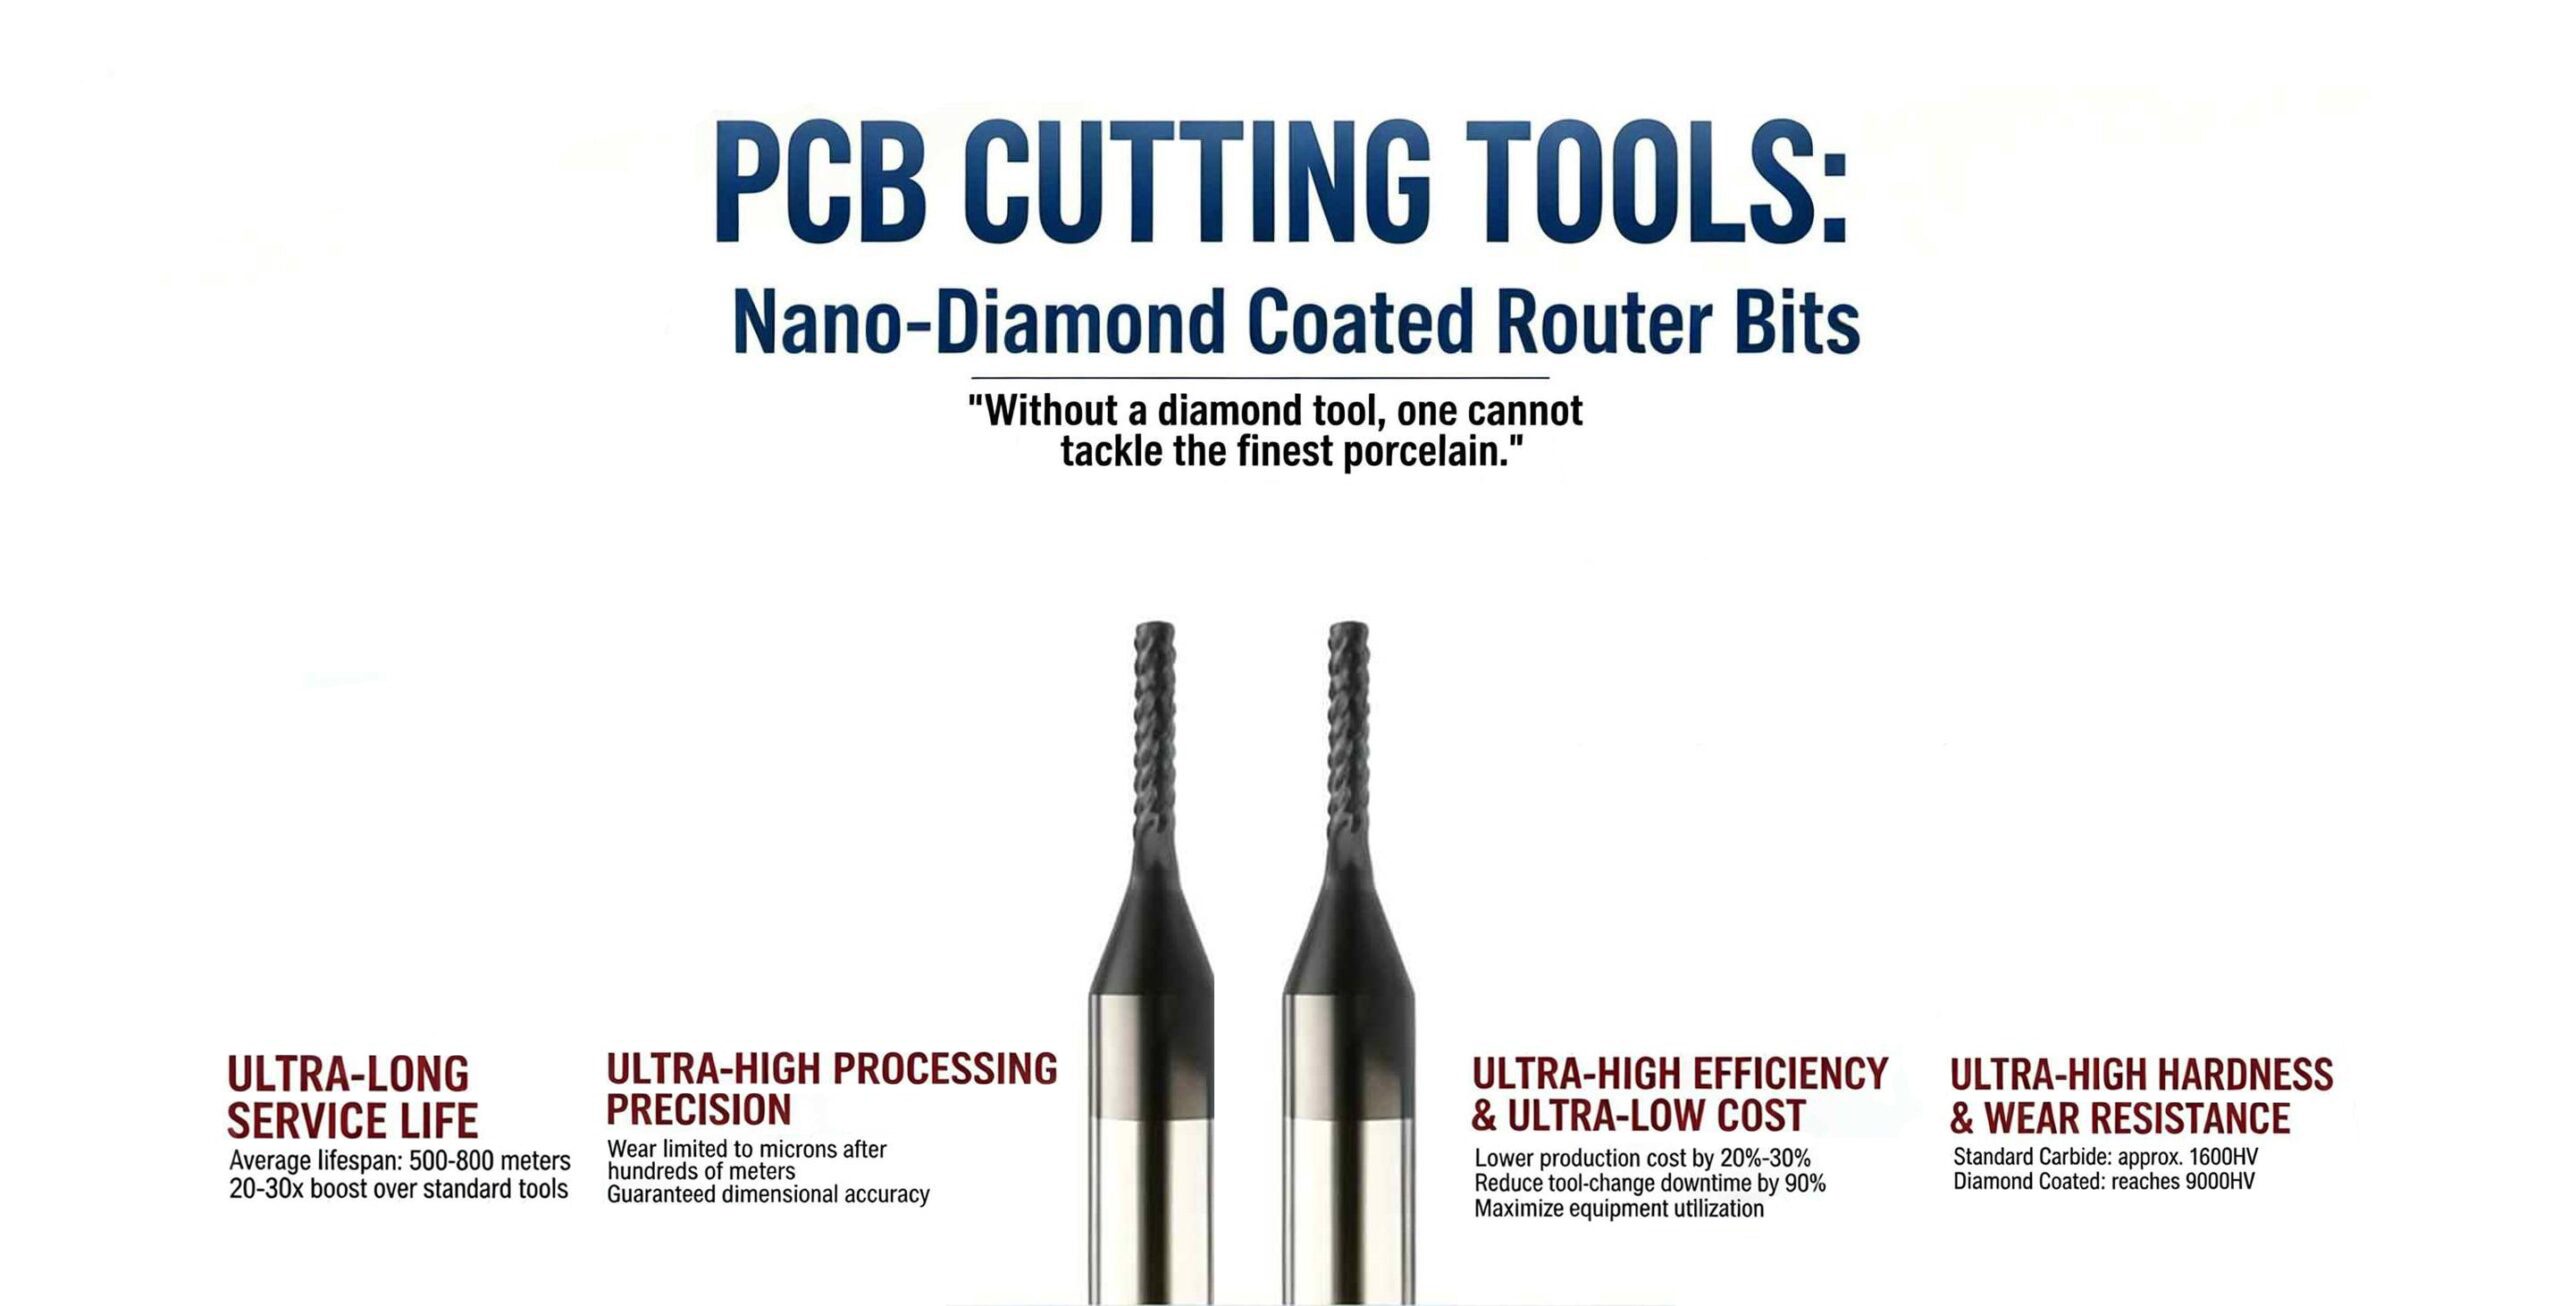
Nos outils à revêtement diamant CVD ne sont pas seulement plus durs. Ils multiplient par 20 la durée de vie de votre ligne de production. La longueur de coupe des circuits imprimés dépasse 500 mètres.

Nos produits :

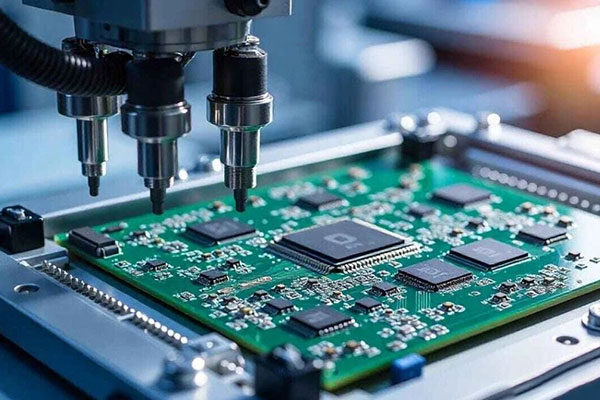
Notre revêtement CVD est la solution idéale pour les circuits imprimés difficiles à usiner, avec une durée de vie plus de 20 fois supérieure.

Défis liés aux forets pour circuits imprimés

Notre technologie de revêtement offre des performances exceptionnelles sur les cartes de serveurs IA à grand nombre de couches et sur les cartes haute fréquence et haute vitesse (telles que M9 et PTFE).

Nos produits :

Coefficient de frottement ultra-faible, résistance à l'usure 20 fois supérieure et excellente finition de surface — offrez à vos clients des outils qui font passer vos concurrents pour des adeptes des années 90.

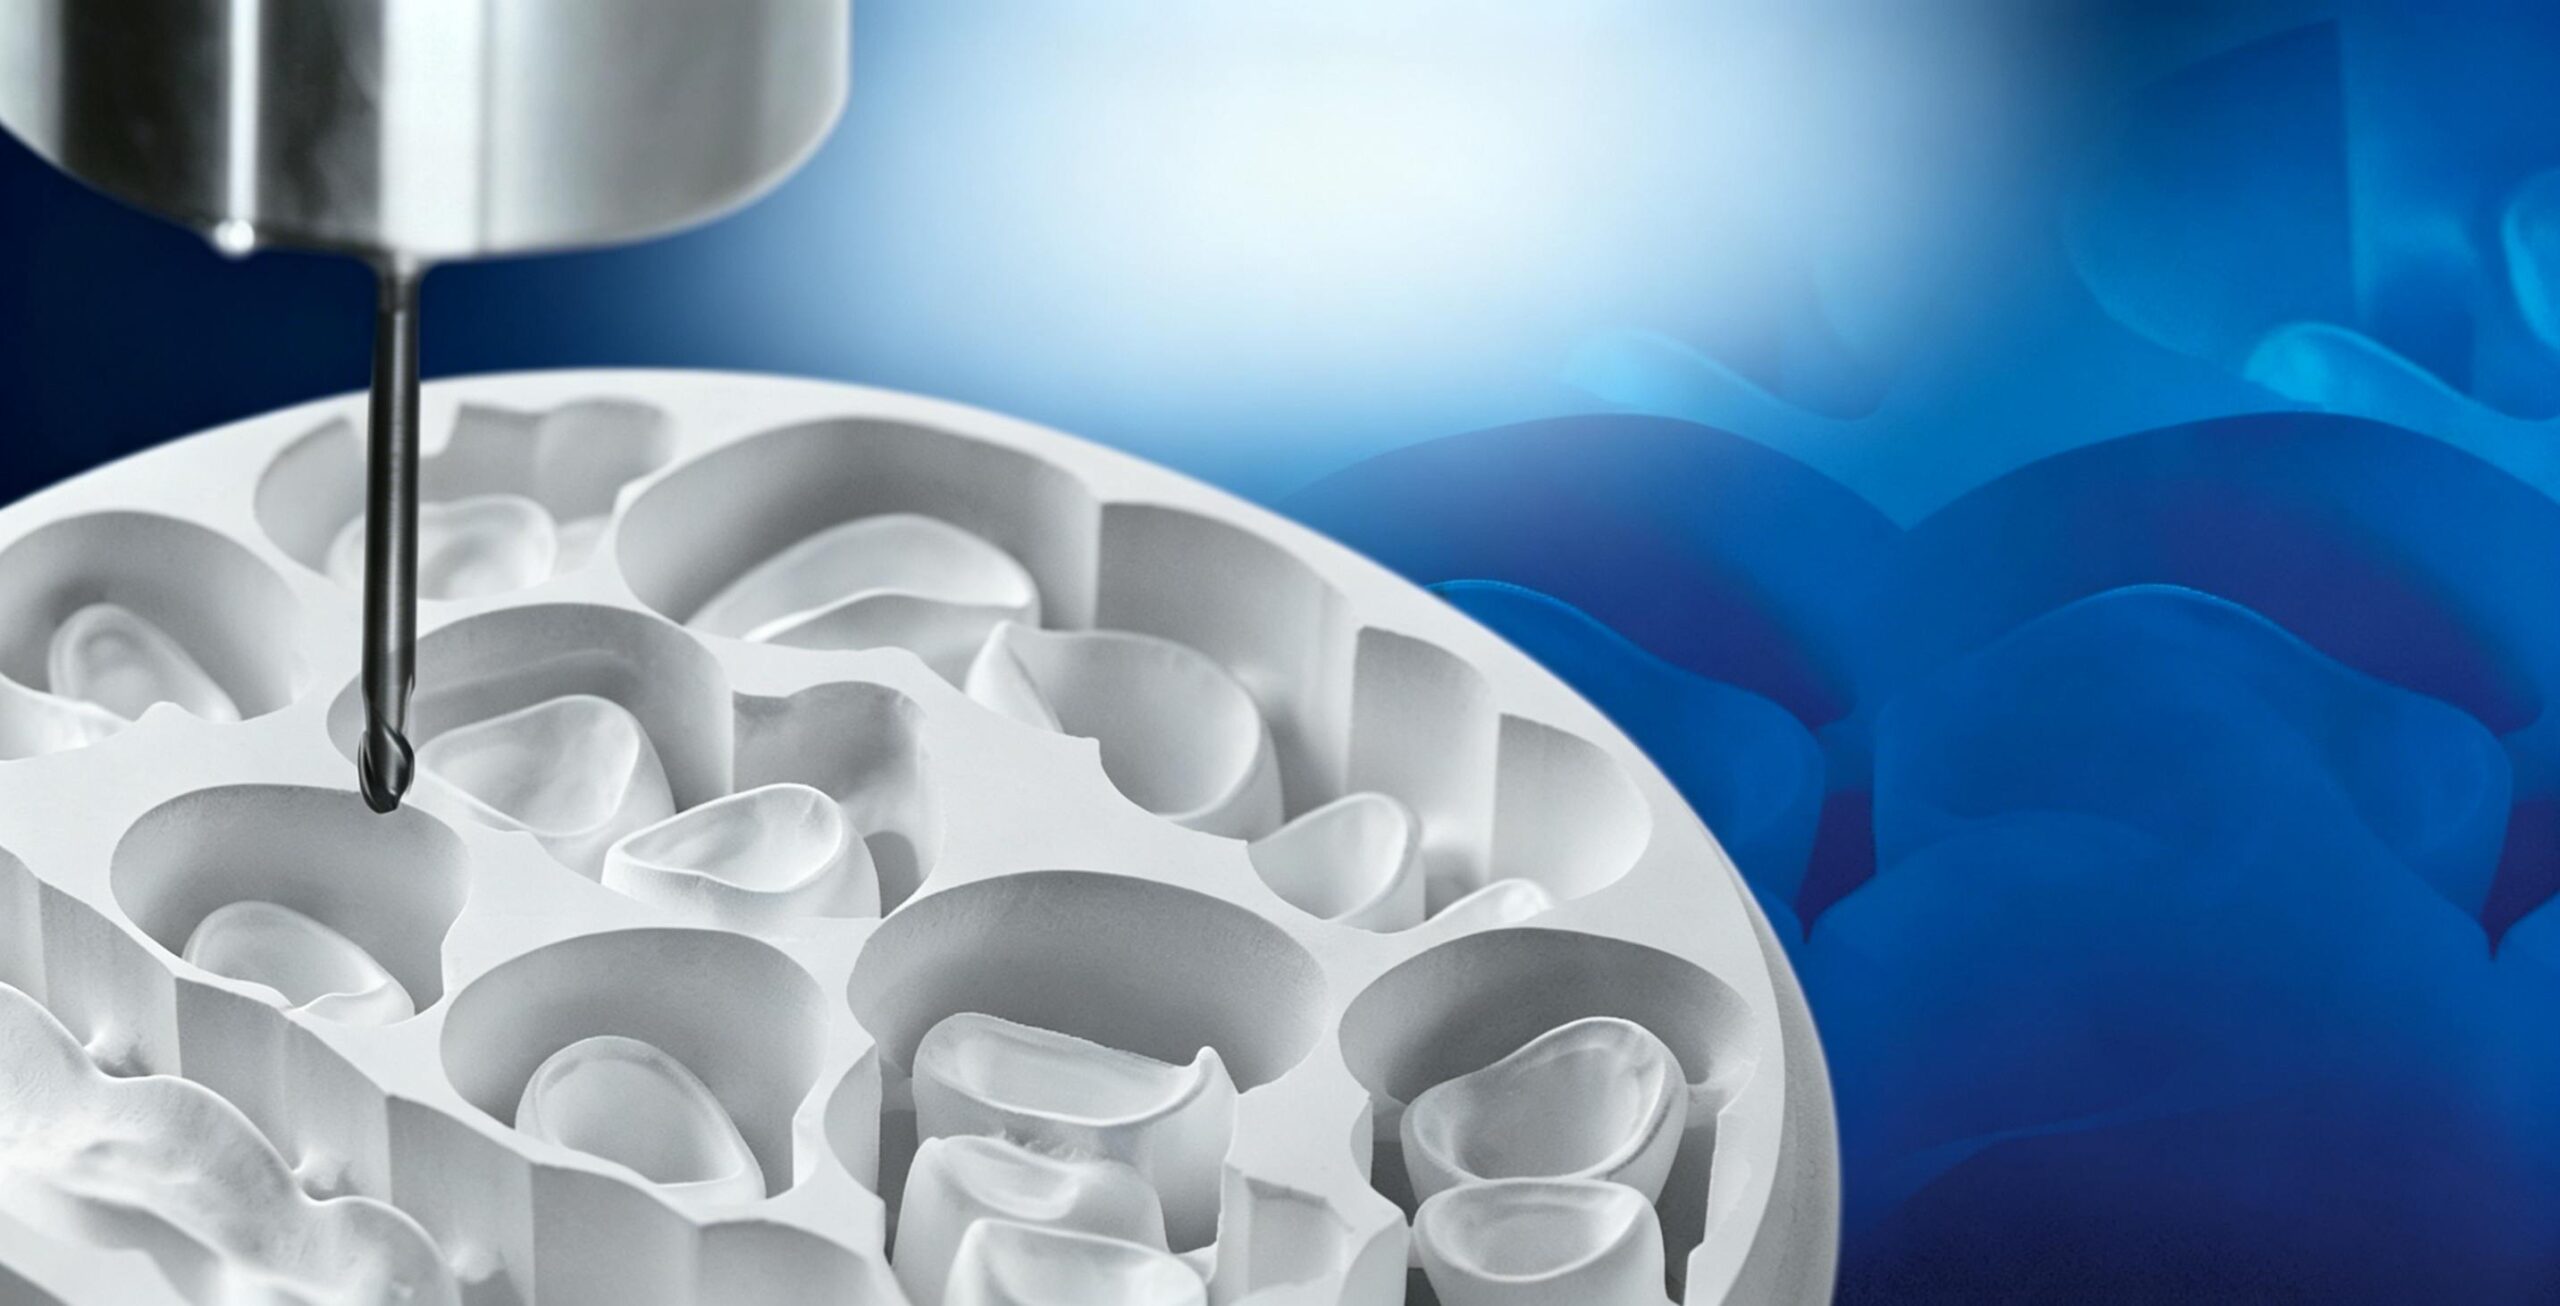
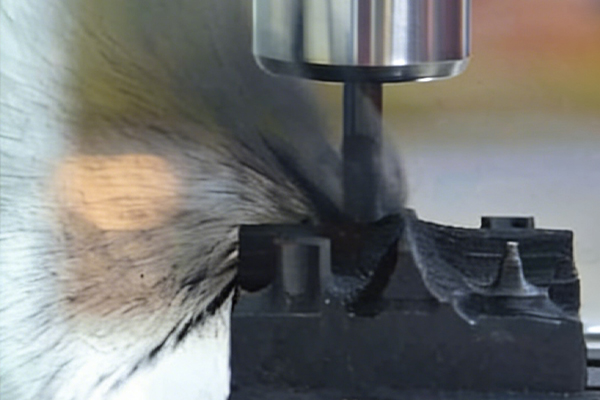
Fraises diamantées, la précision en dentisterie.

Dureté 9000 HV. Choisissez nos fraises diamantées et simplifiez-vous la vie en dentisterie ! Finition impeccable pour les restaurations tout céramique et zircone. Durée de vie supérieure à 1 500 utilisations.

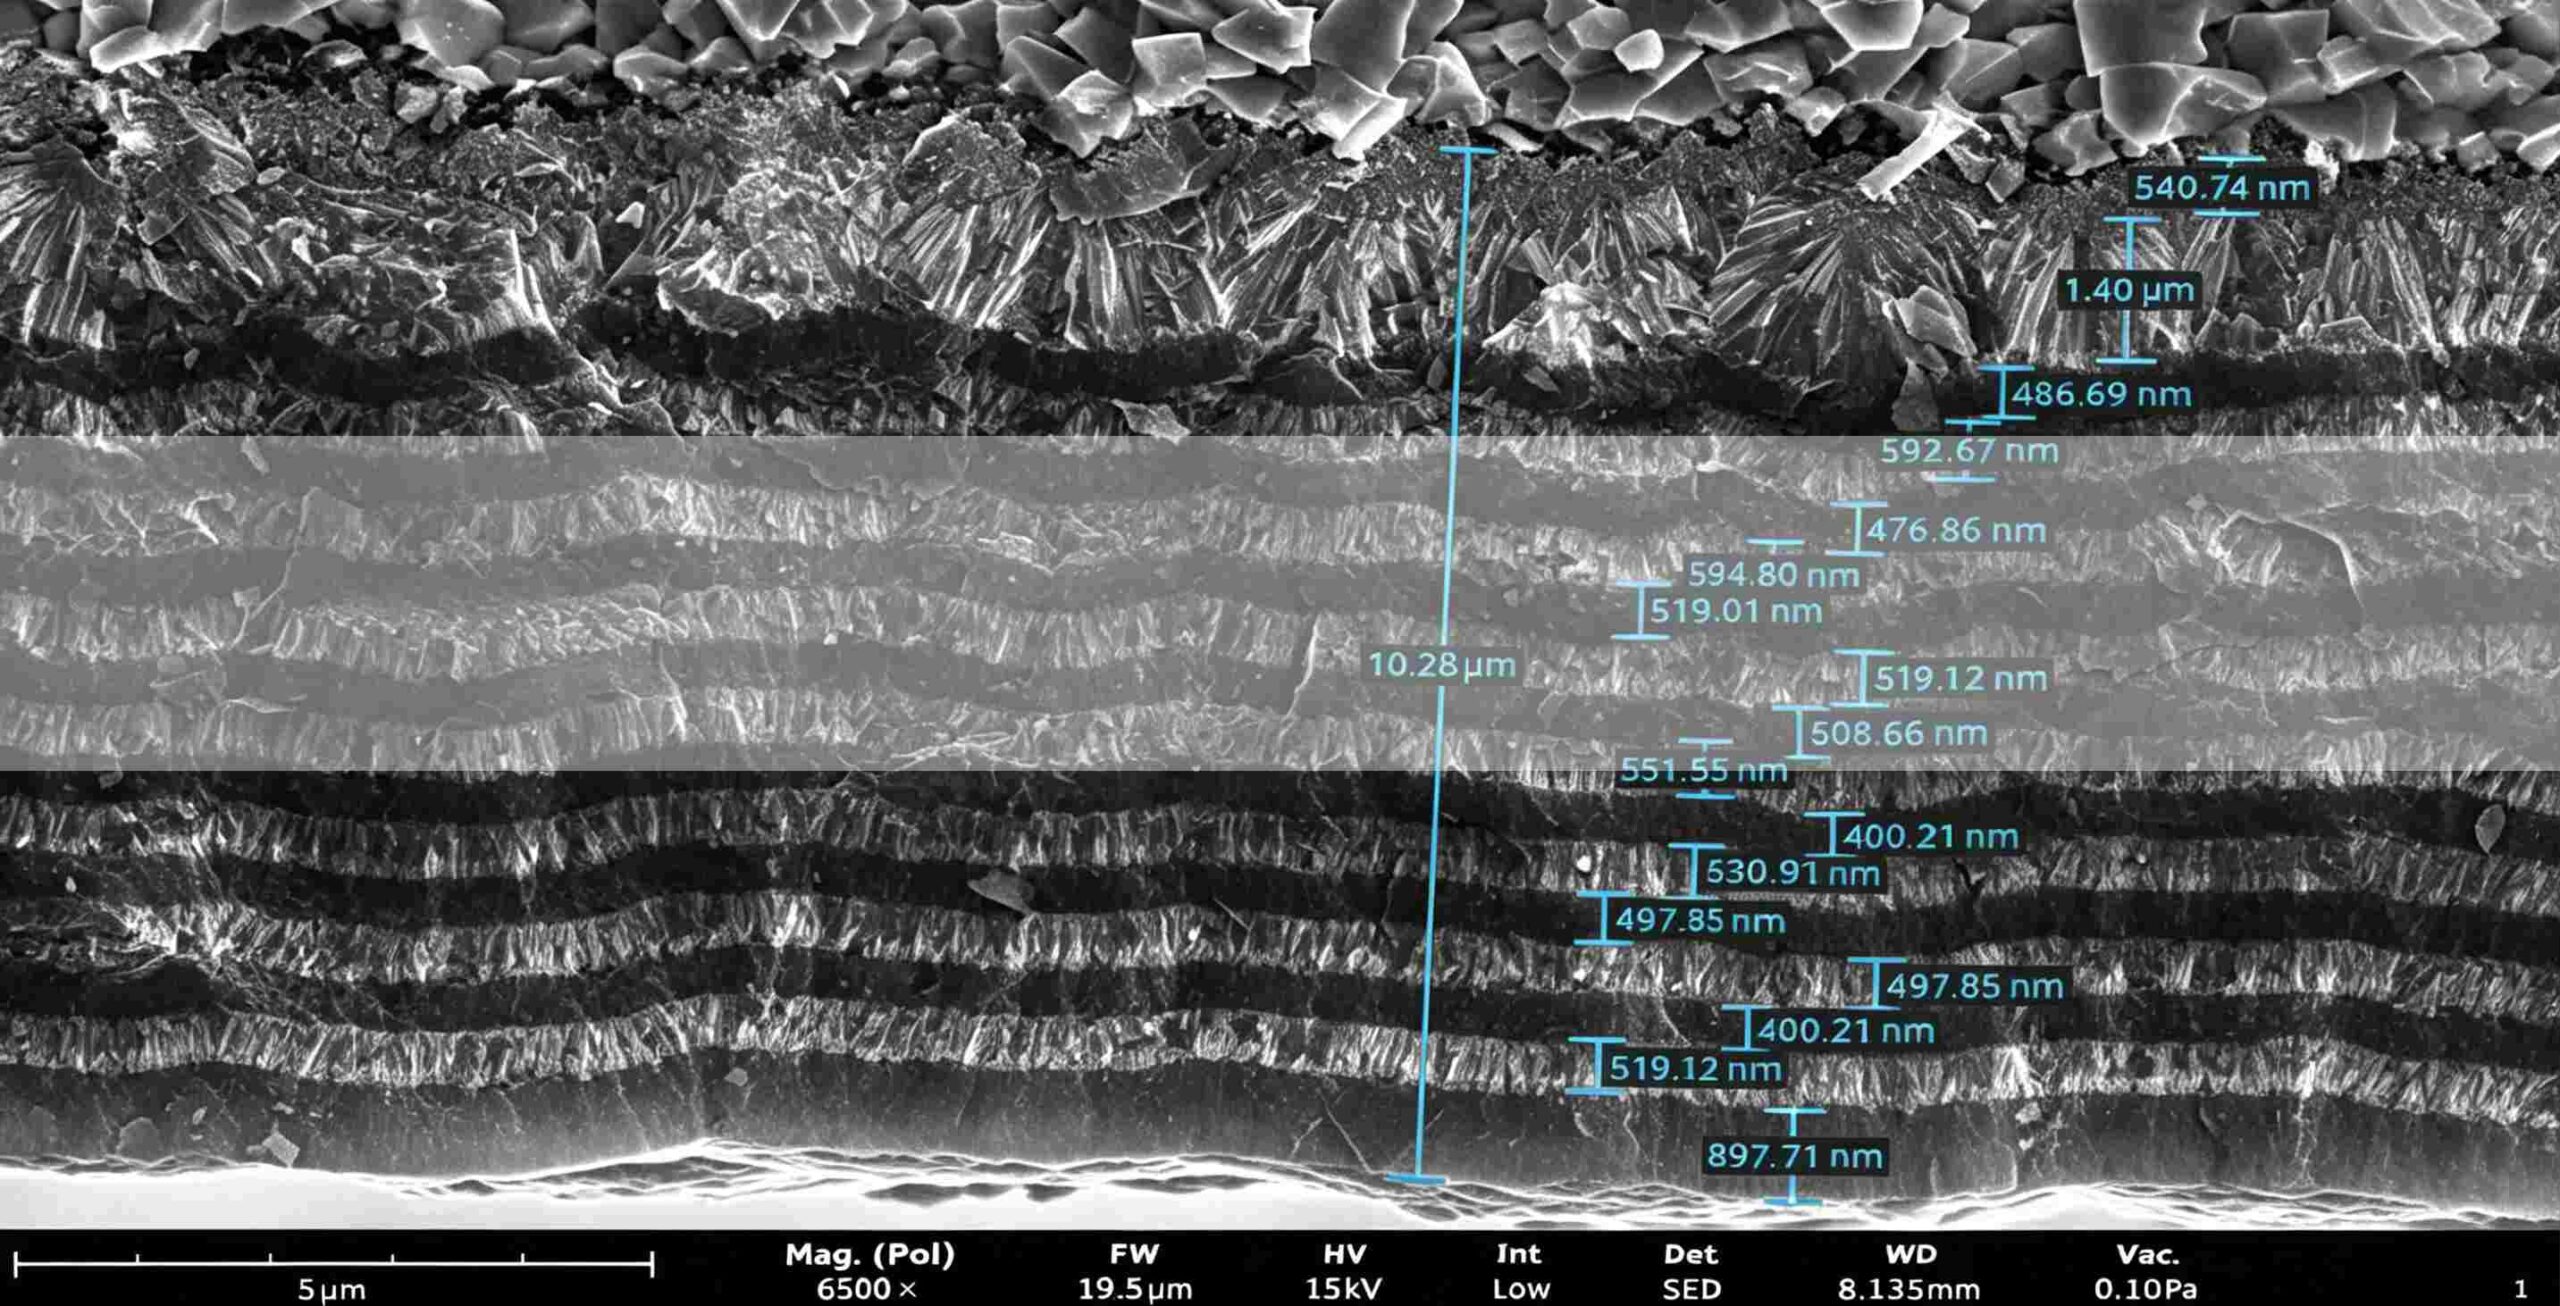
Revêtement à l'échelle micrométrique

Notre revêtement diamant CVD présente une structure composite multicouche sur des substrats en carbure, basée sur 30 ans d'expertise technologique de l'Université Jiao Tong de Shanghai.

Les mathématiques :

Un seul outil CVD remplace 20 outils standard. Vous économisez ainsi 19 réglages, 19 décalages d'outils et des heures de temps machine inactif.

À l'échelle micrométrique, la planéité détermine le rendement.

Le revêtement diamant TSHZ dépasse les limites de dureté, garantissant une finition miroir parfaite. Les ingénieurs professionnels ne choisissent que la fiabilité.

Produits les plus vendus

  • Tous les produits
  • Série d'outils diamantés pour circuits imprimés
  • Série de fraises dentaires Diamond
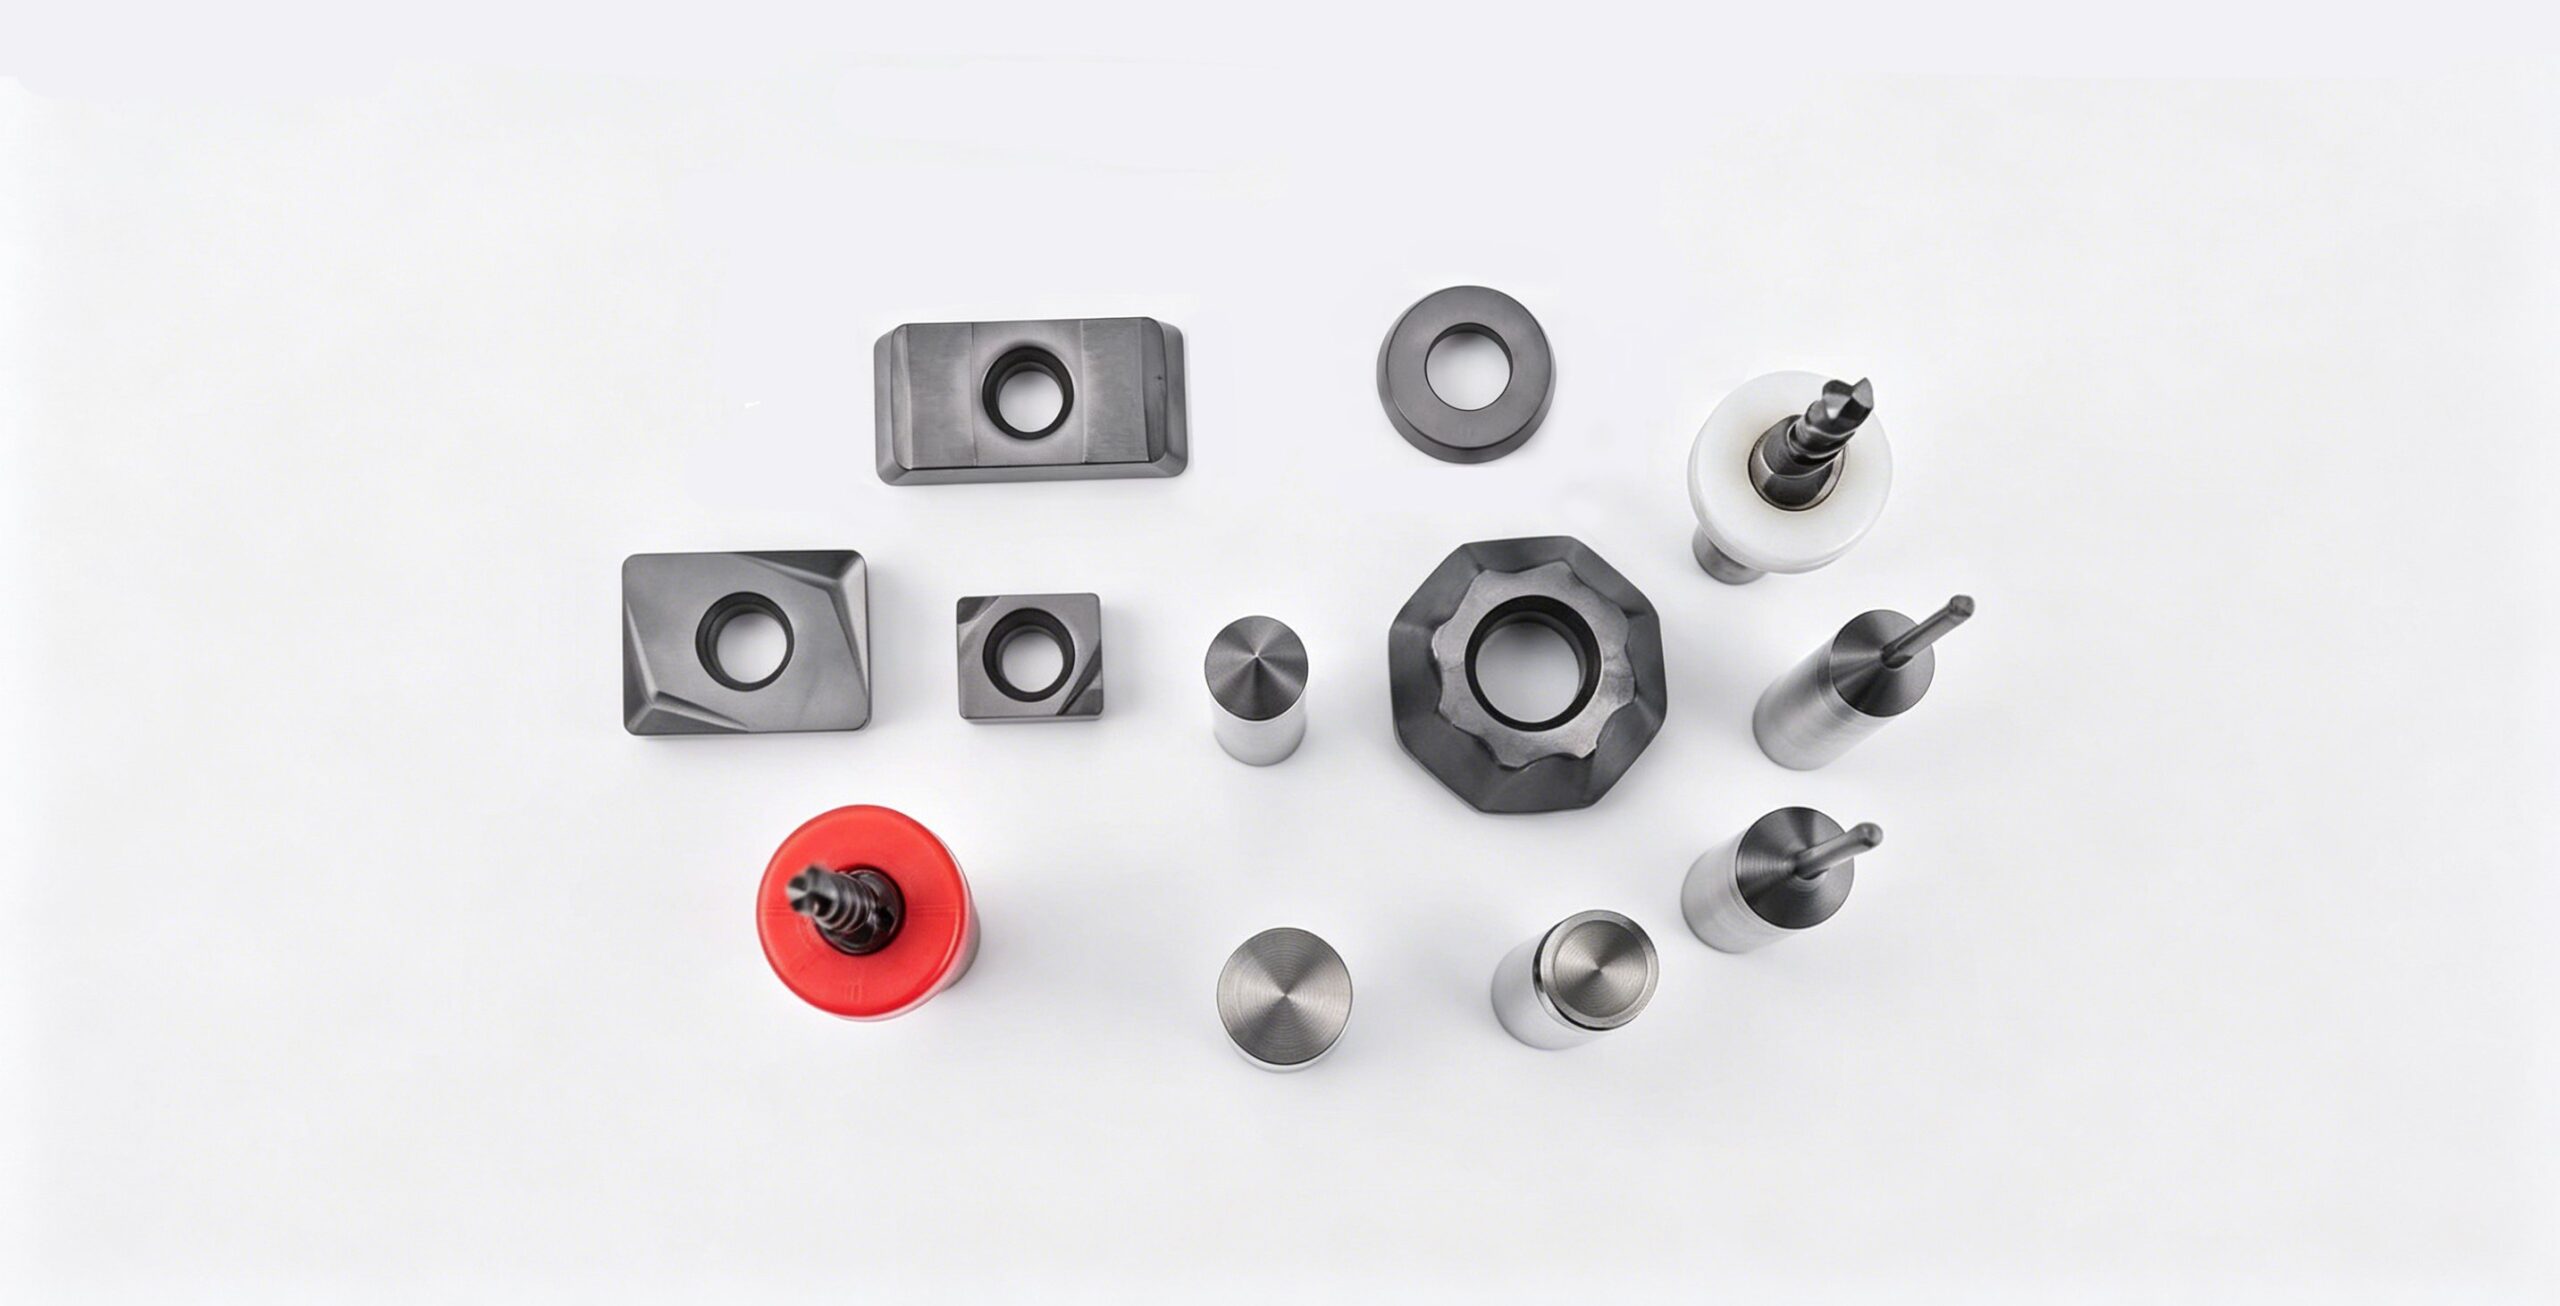
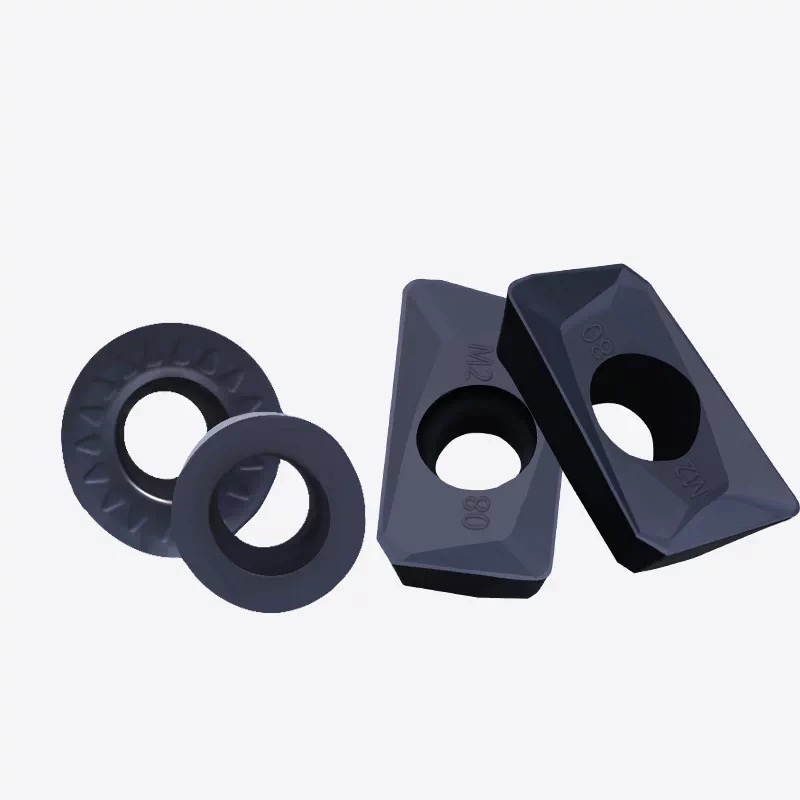
  • Série d'inserts à revêtement diamant
  • Série d'outils de coupe en diamant et graphite
benefits-v1-bg

notre service

jimeng-2025-07-10-8056--300x197

Nous recrutons des agents dans le monde entier !

Recrutement mondial 2026 : Le dernier « océan bleu » du secteur manufacturier – Êtes-vous prêt à prendre les devants ? I. Le changement : de la « logique de consommation » à la « logique d’efficacité » Dans le contexte actuel d'une concurrence mondiale féroce dans le secteur manufacturier, la plupart des distributeurs d'outillage continuent de subir des pertes importantes en raison de la guerre des prix que représentent les fraises en carbure à 5 dollars. Cependant, des acteurs visionnaires ont constaté un changement majeur : les cartes mères pour serveurs d'IA, les composants aérospatiaux en aluminium à haute teneur en silicium et les moules en graphite pour semi-conducteurs abandonnent rapidement les outils traditionnels. Pourquoi ? Parce que les outils standard sont devenus le goulot d'étranglement de la chaîne de production. Le revêtement diamant CVD n'est plus une option, mais la condition sine qua non pour accéder à la fabrication haut de gamme. Il s'agit d'un marché potentiel de plusieurs milliards de dollars, sur le point d'exploser. II. Le produit : Tiansheng Hengzuan (TSHZ) — Performances extrêmes Nous ne vendons pas seulement des « outils » ; nous vendons du « temps de fonctionnement ininterrompu de la broche ». L'écart de dureté : Croissance de véritables cristaux de diamant d'une dureté de 8 000 à 10 000 HV. Il ne s'agit pas d'un revêtement appliqué par pulvérisation ; c'est une « armure » ​​cultivée directement sur la pointe de l'outil. Durée de vie des outils multipliée par 20 : un seul foret diamant TSHZ dure plus longtemps que 20 forets carbure standard. Pour les industriels, cela représente non seulement des économies sur les coûts d’outillage, mais aussi l’élimination des coûts de main-d’œuvre liés à 19 changements d’outils et un gain considérable de temps de production. Miracles thermiques : l’extrême conductivité thermique du diamant garantit « zéro bavure et zéro résidu » lors du traitement des cartes PCB multicouches – un plafond technique que les revêtements DLC bas de gamme ne pourront jamais atteindre. III. Le marché : expansion mondiale – Votre fenêtre d’opportunité pour « saisir le marché » Le marché mondial se trouve actuellement dans « l’aube de la reconnaissance » : Opportunité de substitution aux importations : alors que les marques allemandes et japonaises sont hors de prix et que leurs délais de livraison se comptent en mois, TSHZ propose la « qualité allemande, la rapidité chinoise ». C’est votre meilleur atout pour conquérir des parts de marché sur le segment haut de gamme. Révolution des matériaux : La production en série de fibres de carbone, de composites céramiques et de cartes haute fréquence 5G/6G ne fait que commencer. Les clients recherchent partout dans le monde des outils ultra-performants pour résoudre ces problèmes de fabrication complexes. Protection territoriale exclusive : Nous recrutons actuellement nos premiers partenaires mondiaux clés. Cette opportunité est unique : nous réservons un territoire à un seul lauréat qui aura su anticiper les tendances. IV. Soutien : Le plan « Autonomisation des partenaires » de TSHZ Nous savons que vous n'avez pas besoin d'une usine qui se contente de produire des commandes ; vous avez besoin d'une structure stratégique : Marges bénéficiaires d'élite : échappez à l'océan rouge des bas prix et entrez dans un créneau à forte valeur ajoutée et à forte marge. Arsenal marketing complet : des créations publicitaires Facebook et des textes professionnels pour LinkedIn à nos livres blancs techniques 2026, nous vous fournissons toutes les « munitions » dont vous avez besoin. Assistance d'experts : Notre équipe d'ingénieurs fournit une assistance technique à distance 24h/24 et 7j/7 pour vous aider à répondre aux exigences complexes de vos clients et à conclure des contrats importants. V. Conclusion : Serez-vous un témoin ou une partie prenante ? En 2026, la technologie CVD Diamond redéfinit la notion de « fabrication avancée ». Tiansheng Hengzuan (TSHZ) recrute des distributeurs régionaux. Si vous disposez d'un réseau de distribution établi dans le secteur de l'outillage industriel ou d'une solide expérience dans les domaines des circuits imprimés, de l'aérospatiale ou de l'automobile, contactez-nous sans tarder. L'opportunité est unique. Pendant que vos concurrents proposent encore des outils en carbure de 1800 HV, vous pourriez conquérir le marché avec une épée diamantée de 8000 HV.

Dernière affaire

Cas

Voir plus
Industry-News-3

De l'outillage à l'ingénierie : comment « Atomic Edge » de Tiansheng a sauvé la ligne de production d'un géant européen du CNC 1. Le paradoxe de la précision : quand 0,01 mm devient un mur Dans le monde de l'usinage CNC de pointe, l'ingénierie allemande et japonaise est légendaire. Pourtant, même les machines les plus sophistiquées sont confrontées à un problème commun : les limites thermiques des outils de coupe. Un important fournisseur européen de composants aérospatiaux a récemment rencontré ce problème. Lors de l'usinage de revêtements ultra-durs pour des aubes de turbines de nouvelle génération, les outils traditionnels en carbure de tungstène ont cédé en moins de 15 minutes sous l'effet de la déformation thermique. Faute d'un outil plus affûté et plus dur, les machines CNC, d'une valeur de plusieurs millions de dollars, se sont retrouvées immobilisées. 2. Rupture collaborative : concevoir la « dent ultime » Shenzhen Tiansheng Hengzhuan (via son laboratoire national de Jiujiang) est intervenu non pas en tant que fournisseur, mais en tant que partenaire de co-ingénierie. Grâce à notre technologie exclusive de croissance de diamant par dépôt chimique en phase vapeur (CVD), nous avons fourni des substrats en diamant polycristallin (PCD) et monocristallin sur mesure, spécialement conçus pour répondre aux exigences de notre partenaire en matière de broches haute fréquence. Dissipation thermique à l'échelle atomique : Nous avons optimisé l'orientation cristalline du diamant pour atteindre une conductivité thermique de 2 200 W/m·K. Ceci garantit une dissipation de la chaleur à la vitesse du son, préservant ainsi la géométrie atomique de l'outil. Modification de surface : grâce à une modification assistée par plasma, nous avons réduit le coefficient de frottement à un niveau quasi nul, éliminant ainsi le problème des « arêtes accumulées » qui affecte l’usinage aérospatial. 3. L’audit de performance : résultats quantifiables (SEO Dry Goods) L'intégration de la technologie diamantaire de Tiansheng a entraîné un changement de paradigme dans les indicateurs de production du partenaire : Prolongation de la durée de vie des outils (30x – 50x) : Ce qui nécessitait auparavant des changements d'outils toutes les heures fonctionne désormais pendant des jours sans dégradation, réduisant le coût total de possession de plus de 70 %. Finition de surface de qualité nano (Ra) : Nos substrats monocristallins de haute pureté permettent une finition de surface si lisse qu'elle élimine le besoin d'un polissage chimico-mécanique secondaire (CMP). Gain d'efficacité de 400 % : Des vitesses de coupe plus élevées sont devenues possibles, réduisant considérablement les délais de livraison des composants aérospatiaux critiques. 4. La nouvelle réalité : autonomiser la production mondiale Ce partenariat marque un tournant dans la hiérarchie industrielle mondiale. Tiansheng Hengzhuan n'est plus seulement un fournisseur de matières premières ; nous sommes un fournisseur de « compétitivité à micro-échelle ». Dans la course à l'ultra-précision, le monde prend conscience que le prochain bond en avant en matière de performances des machines à commande numérique ne réside pas dans la machine elle-même, mais dans les cristaux cultivés en laboratoire et forgés dans le Jiangxi.
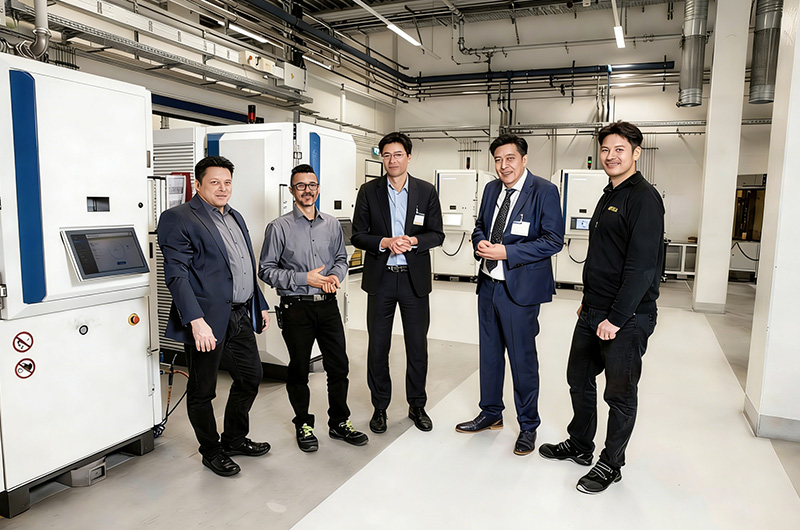
Successful-Collaboration-Case-two

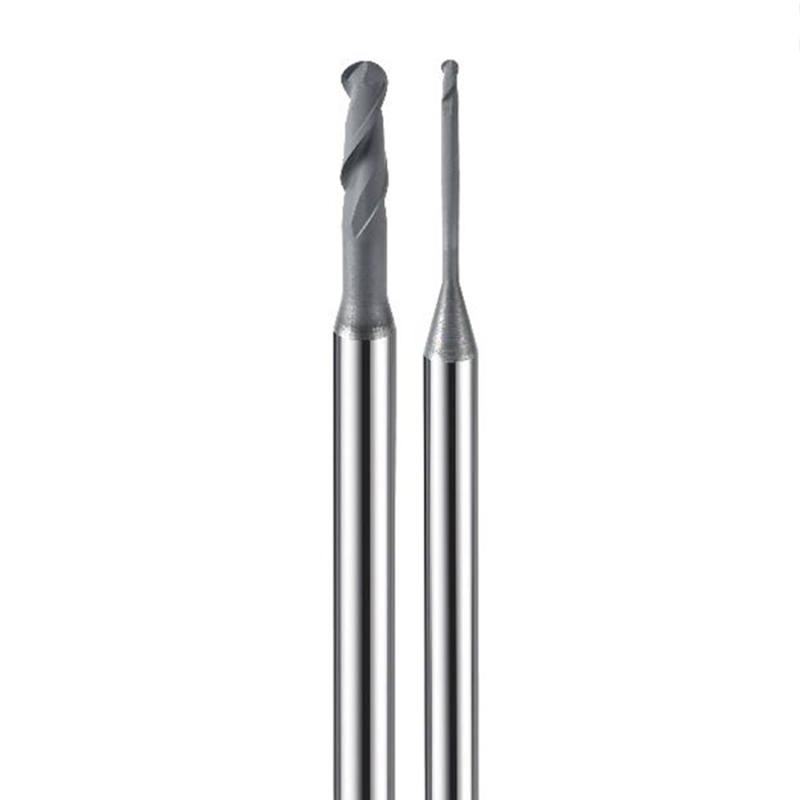
Contexte de la collaboration et points de friction pour les clients : Huilian Electronics, entreprise leader dans le secteur des outils de micro-usinage pour circuits imprimés, est spécialisée dans la R&D et la fabrication de fraises pour circuits imprimés d'un diamètre de 0,1 mm à 0,5 mm. Parmi ses clients figurent des fabricants de circuits imprimés figurant parmi les 100 premiers au monde, tels que Foxconn et AT&S. Face à la demande croissante de produits de haute précision, notamment les substrats de circuits intégrés et les substrats d'encapsulation de puces, les limites des outils de micro-diamètre revêtus conventionnels sont de plus en plus évidentes : casses fréquentes, usure rapide des arêtes, faible adhérence du revêtement et couverture non uniforme sur les sections de petit diamètre. Il en résulte une précision d'usinage insuffisante pour les rainures fines, un taux de casse élevé et persistant, et des retards dans l'exécution des commandes de haute précision. Il est donc urgent de surmonter les obstacles techniques liés aux technologies de revêtement des outils de micro-diamètre. Solution de collaboration personnalisée : Ciblant les principaux défis de l'usinage de précision avec des outils de micro-diamètre, cette solution utilise la technologie de revêtement diamant CVD nanocristallin. L'épaisseur du revêtement est contrôlée avec précision afin de préserver au maximum le tranchant de l'outil. Les paramètres du procédé de dépôt sont optimisés pour garantir un revêtement uniforme et couvrant l'intégralité du tranchant, améliorant ainsi considérablement la résistance à l'écaillage et l'adhérence. Spécialement conçu pour l'usinage de substrats de circuits intégrés et de circuits imprimés de haute précision, ce revêtement offre un faible coefficient de frottement et une résistance à l'usure supérieure. De plus, des services complets – incluant un accompagnement technique personnalisé, la production rapide d'échantillons et un contrôle qualité rigoureux pour les revêtements par lots – sont proposés afin de répondre aux exigences strictes de l'usinage de haute précision avec un enlèvement de matière minimal. Résultats et avantages de la collaboration : Le taux de casse des fraises de micro-diamètre a diminué de 85 % ; leur durée de vie a été multipliée par 22 ; la précision d'usinage des rainures fines et des fentes d'isolation répond pleinement aux exigences de tolérance strictes des substrats de circuits intégrés. Le produit a passé avec succès la validation de production en série auprès de plusieurs clients haut de gamme, confortant ainsi le leadership mondial de Huilian Electronics sur le marché des outils de coupe de micro-diamètre pour circuits imprimés. La contribution des outils de coupe haut de gamme au chiffre d'affaires a progressé de 30 %, brisant ainsi le monopole technologique étranger sur les outils de coupe revêtus.
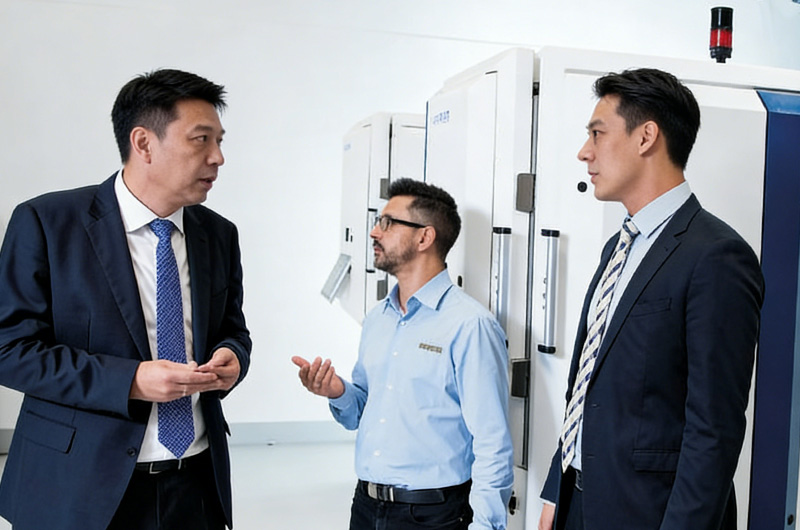
Successful-Collaboration-Case-One

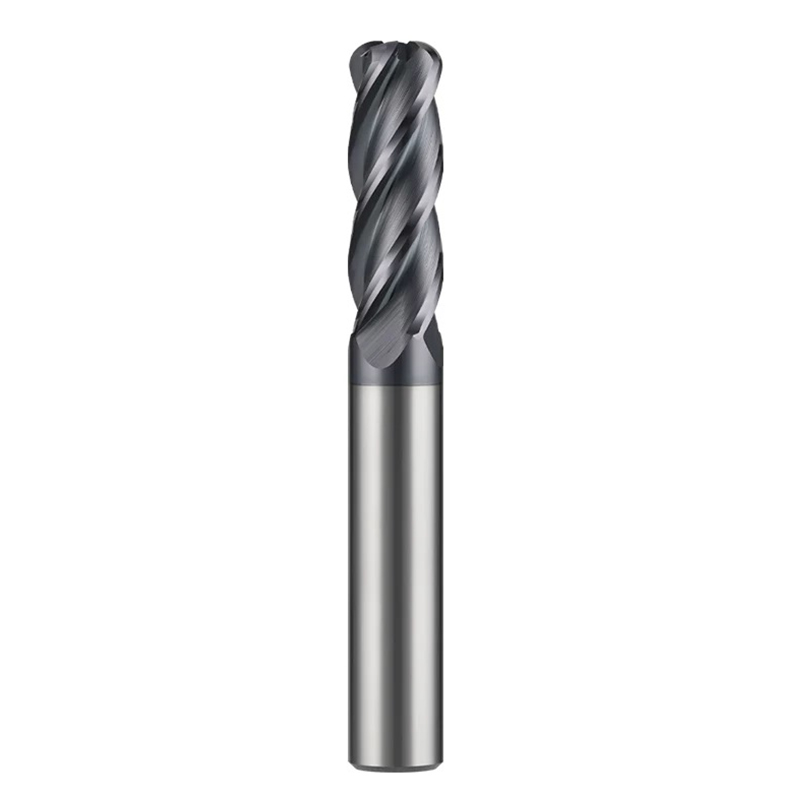
Contexte de la collaboration et points de friction pour les clients : En tant que fabricant vietnamien spécialisé, sophistiqué et innovant d'outils de découpe de précision pour circuits imprimés, Vietnam Yongxin Precision Tool Co., Ltd. produit principalement des fraises en carbure de tungstène standard pour circuits imprimés. Cependant, face à la croissance continue des commandes de cartes de communication 5G haut de gamme, de cartes épaisses à haute température de transition vitreuse (Tg) et de cartes à base d'aluminium, les inconvénients des fraises en carbure de tungstène non revêtues classiques – usure rapide et durée de vie réduite – sont devenus de plus en plus critiques. Le temps d'usinage continu d'un seul outil étant inférieur à deux heures, il en résulte des changements d'outils fréquents, des taux d'arrêt de production élevés et des coûts d'outillage constamment importants. De plus, les cartes usinées présentent des bavures excessives et des imprécisions dimensionnelles significatives, ne répondant pas aux normes d'expédition strictes requises pour les substrats haut de gamme – rendant indispensable le passage à des solutions de revêtement d'outils avancées. Plan de collaboration personnalisé : Suite à une collaboration technique approfondie entre les deux parties, une solution sur mesure a été développée pour les fraises en bout standard de Yongxin Precision destinées à l'usinage de circuits imprimés (PCB), avec des diamètres de queue de 1,0 mm, 1,5 mm et 2,0 mm. Cette solution utilise la technologie de revêtement diamant par dépôt chimique en phase vapeur assisté par plasma micro-ondes (CVD). Des substrats en carbure cémenté à grains ultrafins ont été sélectionnés et associés à une couche intermédiaire exclusive en titane-chrome afin d'améliorer significativement l'adhérence du revêtement et d'empêcher son décollement lors de l'usinage à grande vitesse. Un contrôle précis de l'épaisseur du revêtement et de la densité des grains garantit un équilibre optimal entre le tranchant de l'arête de coupe et la résistance à l'usure. Tout au long du processus, des essais sur échantillons à la production en série à petite échelle, en passant par la production d'essais en petites séries, la solution est parfaitement alignée sur les capacités de production d'outils et les normes de contrôle qualité de Yongxin. Un accompagnement complet en matière d'assurance qualité et d'optimisation des processus après revêtement est également proposé. Résultats et avantages de la collaboration : Suite à la mise en production des fraises à revêtement diamant CVD personnalisées, la durée de vie des outils a été multipliée par plus de 25, avec une durée d'usinage continu stable supérieure à 24 heures par outil. La fréquence de changement d'outils a considérablement diminué, améliorant ainsi l'efficacité globale de la production de 65 %. Le rendement du traitement de substrats haut de gamme est passé de 88 % à 99,5 %. Les coûts d'utilisation des outils ont globalement baissé de 52 %, permettant à Yongxin Precision de décrocher des commandes importantes et à long terme auprès de plusieurs fabricants de circuits imprimés de premier plan. L'entreprise a ainsi réussi à s'imposer sur le marché des outils de coupe haut de gamme pour circuits imprimés, renforçant simultanément la compétitivité de ses produits et sa part de marché.
about01
À propos de nous

TSHZ — Qualité durable, force éternelle.

Tiansheng Hengzuan est une entreprise innovante spécialisée dans la recherche, le développement, la production et la vente d'outils de coupe ultra-durs haut de gamme. Grâce à une technologie de revêtement diamantée par dépôt chimique en phase vapeur (CVD) de pointe, nous nous engageons à fournir des solutions d'usinage performantes pour les secteurs de l'aérospatiale, de l'électronique grand public (3C), de la fabrication de moules et de l'automobile. Nous fournissons non seulement des fraises diamantées de taille standard, mais nous possédons également une solide expertise dans la fabrication d'outils sur mesure (non standard). Grâce à la sélection de substrats en carbure cémenté importés de haute qualité et à l'utilisation de rectifieuses cinq axes de haute précision pour un usinage de pointe, nous garantissons que chaque outil répond aux normes industrielles les plus strictes. Nous ne sommes pas seulement votre fournisseur ; nous sommes votre partenaire pour une production irréprochable.

100 +

Entreprise de référence dans le secteur des services

15 X

multiplicateur de durée de vie moyenne

0.002 MM

Précision de fabrication ultime

24 h

Temps de réponse pour les solutions non standard

Dernier article de blog

Consultez notre blog

Voir plus
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination
22 , octobre

Comment choisir des outils à revêtement diamant pour l'usinage de CFRP sans délaminage

Le délaminage des composites CFRP augmente les coûts d'usinage. Le choix des outils à revêtement diamanté se fait en fonction de la géométrie des arêtes de coupe, des paramètres de coupe, de la durée de vie de l'outil, du contrôle des poussières et de la structure du stratifié.
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining
15 , octobre

Comment choisir les plaquettes à revêtement diamant pour l'usinage de l'aluminium à haute teneur en silicium

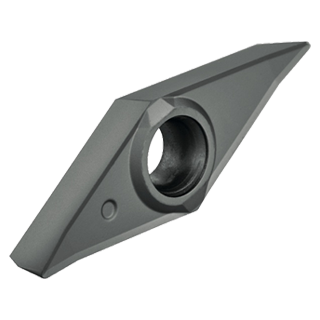
Les matériaux en aluminium contenant du silicium sont plus faciles à usiner que l'acier, mais leur usinage reste complexe. Le silicium qu'ils contiennent agit comme un abrasif dur, tandis que l'aluminium forme une matrice collante sur le tranchant, ce qui peut rapidement engendrer un bourrelet. Avant cela, la finition de surface et les dimensions se dégradent très rapidement. Pour l'usinage de l'aluminium avec des plaquettes diamantées CVD, le choix de l'alliage, l'usinage et la finition de surface souhaitée sont primordiaux. Si le revêtement diamant CVD résiste à l'abrasion et réduit le frottement, le choix de la plaquette de coupe idéale, sa préparation et les réglages de la machine sont essentiels à une production réussie. TSHZ fournit des outils de coupe à revêtement diamant CVD et des profils sur mesure pour les alliages non ferreux et autres matériaux abrasifs. Pourquoi l'aluminium riche en silicium nécessite un insert différent Les alliages à forte teneur en silicium peuvent entraîner une abrasion de l'arête de coupe par le silicium à chaque passe. La matrice d'aluminium peut également se souder à une arête chaude. Il en résulte une usure du flanc de l'outil, une usure en cratère, un bourrelet d'arête et un état de surface mat. À première vue, la pièce tendre ne semble pas poser de problème. L'usure de l'outil peut être lente au départ, mais s'accélère rapidement dès que le tranchant commence à s'émousser. Pour un processus stable, il est essentiel de contrôler la finition, les bavures et les dimensions des pièces produites, et non seulement la quantité. Que fait le diamant CVD dans la découpe de l'aluminium ? Les informations produit de TSHZ indiquent que le diamant CVD présente une dureté de 9 000 à 10 000 HV, un coefficient de frottement de 0,05 à 0,1 et une conductivité thermique d'environ 2 000 W/(m·K). Ces informations sont pertinentes pour les phases d'aluminium à haute teneur en silicium, car la surface dure est en contact avec ces phases et le faible frottement empêche un frottement excessif et la formation d'arêtes vives. Les matériaux TSHZ sont déposés sous forme de revêtement sur le substrat de l'outil par un procédé CVD. L'épaisseur du revêtement est facilement contrôlable entre 1 et 30 µm, même sur des arêtes de coupe complexes. La géométrie de la plaquette doit rester adaptée pour garantir un jeu approprié, une bonne évacuation des copeaux et un tranchant suffisant après revêtement. Choisissez l'insertion par opération Se tourner et faire face Pour le tournage, il est conseillé de commencer par une surface déjà usinée et de couper dans le sens de la force de coupe principale. Un tranchant positif et bien affûté contribue à réduire cette force et empêche l'aluminium d'adhérer à la plaquette. Assurez-vous également que la plaquette est bien fixée dans le porte-outil ; les vibrations se traduiront par des rayures répétées sur la surface. La page relative aux plaquettes de coupe à revêtement diamant CVD présente le produit TSHZ direct pour l'usinage des métaux non ferreux. Comparez la forme de la plaquette, le rayon de courbure du bec, le substrat et les spécifications du revêtement sur le schéma avec le produit présenté. poches et faces de fraisage Le fraisage génère des passes interrompues dont l'épaisseur des copeaux varie. Utilisez des outils aussi courts que possible et assurez-vous d'un bridage solide. Vérifiez que les copeaux s'évacuent correctement de la cavité sans nécessiter de nouvelle passe. Dans le cas contraire, l'utilisation d'une plaquette plus dure ne fera qu'accroître la chaleur et le frottement dus à une mauvaise évacuation des copeaux précédents. Un profil sur mesure est utile pour un épaulement particulier, une forme spécifique ou un petit rayon. Le service d'outillage diamant CVD sur mesure de TSHZ prend en charge les géométries non standard lorsqu'un insert standard ne possède pas le profil requis. Composants de haute finition Les surfaces en aluminium brillant présentent des arêtes très sensibles et nécessitent un rayon de courbure constant. Appliquez une finition légère et conservez les mêmes réglages pour la passe de finition. N'utilisez pas simultanément des outils avec des préparations d'arêtes différentes en production et mesurez la première pièce usinée ainsi que la pièce produite à proximité de l'outil dont le remplacement est prévu. Vérifications de la géométrie et de la préparation des bords Ne choisissez pas une plaquette uniquement en fonction du matériau. Indiquez la nuance d'alliage, le pourcentage de silicium, la surépaisseur, la vitesse de rotation du porte-outil et de la broche, l'avance par dent ou par tour, la profondeur de passe radiale, le type de fluide de coupe (air ou liquide de refroidissement), etc. Ces paramètres déterminent si l'arête coupe ou frotte. Un rayon de bec plus important permet d'obtenir une surface plus lisse, mais peut augmenter l'effort de coupe. Des arêtes de coupe très affûtées offrent une excellente qualité de coupe, mais sont moins performantes en cas de vibrations ou de coupe intermittente. Le rayon de bec et la finition de l'arête doivent être choisis en fonction de la pièce à usiner et de la machine utilisée. Le revêtement CVD doit être uniforme. Son épaisseur ainsi que le rayon de courbure de ses bords doivent être contrôlés. Pour les commandes répétées, la même référence de contrôle doit être utilisée pour le premier et le dernier lot afin de garantir un comportement identique de l'ensemble de la commande. Contrôle de l'accumulation de chaleur sur les bords L'accumulation de matière sur l'arête de coupe est souvent le signe de frottements, de chaleur ou d'un tranchant émoussé. Commencez par vérifier l'évacuation des copeaux et nettoyer le porte-outil. Utilisez de l'air comprimé ou un liquide de refroidissement adapté à la machine et à l'alliage utilisé. Maintenez l'arête de coupe en contact constant.ly; le frottement au fond d'une poche peut créer plus de chaleur qu'une coupe plus épaisse mais stable. Surface trouble ? Examinez le bord à la loupe avant de modifier les paramètres de coupe. Un léger dépôt peut souvent être éliminé en améliorant l’évacuation des copeaux. Un bord arrondi ou un revêtement endommagé nécessite un nouvel insert. Le coût par pièce est la mesure utile Les plaquettes à revêtement diamant coûtent plus cher que les plaquettes carbure standard. La comparaison doit prendre en compte le prix des plaquettes, le nombre de pièces utilisables par arête, le temps de changement d'outil, les retouches de surface, les rebuts et la disponibilité de la machine. Un essai contrôlé est la meilleure solution. Il faut utiliser le même alliage, les mêmes trajectoires d'outils, les mêmes méthodes d'inspection et mesurer des paramètres tels que le pourcentage de pièces conformes, l'état de surface moyen, les écarts dimensionnels et le temps consacré au remplacement ou à la modification des plaquettes. Ainsi, les services achats et production disposeront d'une base de décision compréhensible par l'autre. Un plan d'essai simple pour un nouvel insert Commencez les essais sur une section de pièce significative, et non sur une petite éprouvette qui ne reproduit pas les conditions réelles d'usinage (chaleur et charge de copeaux). Notez l'état de trempe de l'alliage, sa teneur en silicium, la surépaisseur, etc., ainsi que le porte-outil utilisé. Assurez-vous que le porte-outil est propre et que le faux-rond de la broche est vérifié avant la première passe afin d'éliminer tout problème de réglage pouvant être confondu avec une usure de la plaquette. La première pièce doit être inspectée afin de vérifier la qualité de sa surface, l'absence de bavures et ses dimensions. Ces mêmes contrôles doivent être répétés après la production d'un certain nombre de pièces. Par la suite, le contrôle doit être répété dès que la surface commence à se dégrader. Les données de coupe doivent rester inchangées pour permettre la comparaison. Seules les modifications apportées aux données de coupe et documentées par le fournisseur permettront aux services de production et d'achat d'utiliser les résultats. Photographiez le bord avant de nettoyer tout résidu adhésif, le cas échéant. Un dépôt mou, semblable à de l'aluminium, avec un bord arrondi et un revêtement endommagé, peut avoir plusieurs causes. Par conséquent, adapter la correction à la cause est plus susceptible de faire gagner du temps que de réduire la vitesse et de changer les plaquettes prématurément. Quand les inserts TSHZ personnalisés sont judicieux Demandez un insert sur mesure si la pièce nécessite un rayon de courbure inhabituel, une forme spéciale, une petite caractéristique ou une épaisseur de revêtement avec une tolérance très serrée. Veuillez fournir la composition de l'alliage, le dessin, la machine, le porte-insert, les données de coupe et le mode de défaillance actuel. La page produit des plaquettes diamantées et le service de profilage sur mesure de TSHZ constituent un excellent point de départ pour une analyse technique. Pour obtenir un échantillon ou une recommandation d'application, veuillez envoyer votre dessin via la page de contact de TSHZ. FAQ Les inserts en diamant CVD conviennent-ils à tous les alliages d'aluminium ? Ces plaquettes sont conçues pour l'usinage de matériaux non ferreux abrasifs, mais la composition de l'alliage, la teneur en silicium, la fréquence de coupe et la rigidité de la machine restent des facteurs importants. Vérifiez la nuance de la plaquette et l'état des arêtes de coupe en fonction de l'alliage utilisé. Comment puis-je réduire l'accumulation de matière sur les bords de l'aluminium à haute teneur en silicium ? Veillez à maintenir le tranchant, à contrôler la chaleur, à améliorer l'évacuation des copeaux et à éviter les frottements à faible vitesse d'avance. Inspectez la plaquette avant de modifier sensiblement la vitesse ou l'avance. À quelle fréquence faut-il remplacer les plaquettes diamantées ? Utilisez l'état de surface, les bavures et la dérive dimensionnelle comme critères de remplacement. Un nombre fixe de pièces n'est qu'un point de départ, car l'alliage, l'engagement et l'état de la machine influent sur la durée de vie de l'outil.
diamond tools for graphite machining
8 , octobre

Comment sélectionner les outils diamantés CVD pour l'usinage du graphite

Réduisez l'usure des outils en graphite et l'écaillage des bords en adaptant les revêtements diamant CVD, le nombre de cannelures et la géométrie de la fraise aux opérations d'ébauche, de finition et de petits détails.
Produits
Contacts
WhatsApp
E-mail