15 , octobre
Les matériaux en aluminium contenant du silicium sont plus faciles à usiner que l'acier, mais leur usinage reste complexe. Le silicium qu'ils contiennent agit comme un abrasif dur, tandis que l'aluminium forme une matrice collante sur le tranchant, ce qui peut rapidement engendrer un bourrelet. Avant cela, la finition de surface et les dimensions se dégradent très rapidement.
Pour l'usinage de l'aluminium avec des plaquettes diamantées CVD, le choix de l'alliage, l'usinage et la finition de surface souhaitée sont primordiaux. Si le revêtement diamant CVD résiste à l'abrasion et réduit le frottement, le choix de la plaquette de coupe idéale, sa préparation et les réglages de la machine sont essentiels à une production réussie. TSHZ fournit des outils de coupe à revêtement diamant CVD et des profils sur mesure pour les alliages non ferreux et autres matériaux abrasifs.
Pourquoi l'aluminium riche en silicium nécessite un insert différent
Les alliages à forte teneur en silicium peuvent entraîner une abrasion de l'arête de coupe par le silicium à chaque passe. La matrice d'aluminium peut également se souder à une arête chaude. Il en résulte une usure du flanc de l'outil, une usure en cratère, un bourrelet d'arête et un état de surface mat.
À première vue, la pièce tendre ne semble pas poser de problème. L'usure de l'outil peut être lente au départ, mais s'accélère rapidement dès que le tranchant commence à s'émousser. Pour un processus stable, il est essentiel de contrôler la finition, les bavures et les dimensions des pièces produites, et non seulement la quantité.
Que fait le diamant CVD dans la découpe de l'aluminium ?
Les informations produit de TSHZ indiquent que le diamant CVD présente une dureté de 9 000 à 10 000 HV, un coefficient de frottement de 0,05 à 0,1 et une conductivité thermique d'environ 2 000 W/(m·K). Ces informations sont pertinentes pour les phases d'aluminium à haute teneur en silicium, car la surface dure est en contact avec ces phases et le faible frottement empêche un frottement excessif et la formation d'arêtes vives.
Les matériaux TSHZ sont déposés sous forme de revêtement sur le substrat de l'outil par un procédé CVD. L'épaisseur du revêtement est facilement contrôlable entre 1 et 30 µm, même sur des arêtes de coupe complexes. La géométrie de la plaquette doit rester adaptée pour garantir un jeu approprié, une bonne évacuation des copeaux et un tranchant suffisant après revêtement.
Choisissez l'insertion par opération
Se tourner et faire face
Pour le tournage, il est conseillé de commencer par une surface déjà usinée et de couper dans le sens de la force de coupe principale. Un tranchant positif et bien affûté contribue à réduire cette force et empêche l'aluminium d'adhérer à la plaquette. Assurez-vous également que la plaquette est bien fixée dans le porte-outil ; les vibrations se traduiront par des rayures répétées sur la surface.
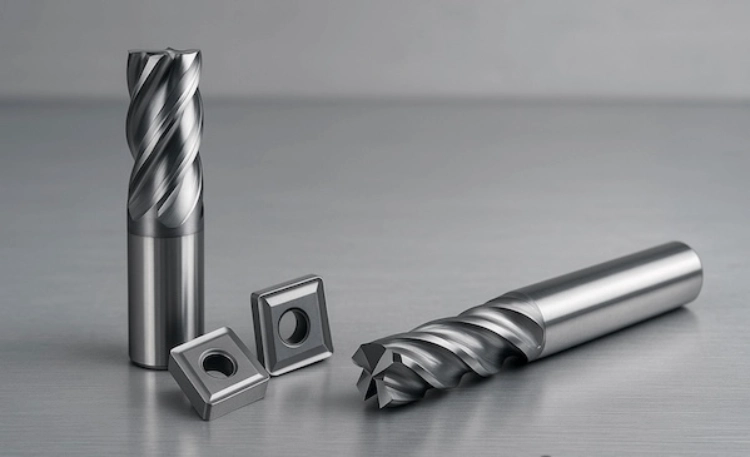
La page relative aux plaquettes de coupe à revêtement diamant CVD présente le produit TSHZ direct pour l'usinage des métaux non ferreux. Comparez la forme de la plaquette, le rayon de courbure du bec, le substrat et les spécifications du revêtement sur le schéma avec le produit présenté.
poches et faces de fraisage
Le fraisage génère des passes interrompues dont l'épaisseur des copeaux varie. Utilisez des outils aussi courts que possible et assurez-vous d'un bridage solide. Vérifiez que les copeaux s'évacuent correctement de la cavité sans nécessiter de nouvelle passe. Dans le cas contraire, l'utilisation d'une plaquette plus dure ne fera qu'accroître la chaleur et le frottement dus à une mauvaise évacuation des copeaux précédents.
Un profil sur mesure est utile pour un épaulement particulier, une forme spécifique ou un petit rayon. Le service d'outillage diamant CVD sur mesure de TSHZ prend en charge les géométries non standard lorsqu'un insert standard ne possède pas le profil requis.
Composants de haute finition
Les surfaces en aluminium brillant présentent des arêtes très sensibles et nécessitent un rayon de courbure constant. Appliquez une finition légère et conservez les mêmes réglages pour la passe de finition. N'utilisez pas simultanément des outils avec des préparations d'arêtes différentes en production et mesurez la première pièce usinée ainsi que la pièce produite à proximité de l'outil dont le remplacement est prévu.
Vérifications de la géométrie et de la préparation des bords
Ne choisissez pas une plaquette uniquement en fonction du matériau. Indiquez la nuance d'alliage, le pourcentage de silicium, la surépaisseur, la vitesse de rotation du porte-outil et de la broche, l'avance par dent ou par tour, la profondeur de passe radiale, le type de fluide de coupe (air ou liquide de refroidissement), etc. Ces paramètres déterminent si l'arête coupe ou frotte.
Un rayon de bec plus important permet d'obtenir une surface plus lisse, mais peut augmenter l'effort de coupe. Des arêtes de coupe très affûtées offrent une excellente qualité de coupe, mais sont moins performantes en cas de vibrations ou de coupe intermittente. Le rayon de bec et la finition de l'arête doivent être choisis en fonction de la pièce à usiner et de la machine utilisée.
Le revêtement CVD doit être uniforme. Son épaisseur ainsi que le rayon de courbure de ses bords doivent être contrôlés. Pour les commandes répétées, la même référence de contrôle doit être utilisée pour le premier et le dernier lot afin de garantir un comportement identique de l'ensemble de la commande.
Contrôle de l'accumulation de chaleur sur les bords
L'accumulation de matière sur l'arête de coupe est souvent le signe de frottements, de chaleur ou d'un tranchant émoussé. Commencez par vérifier l'évacuation des copeaux et nettoyer le porte-outil. Utilisez de l'air comprimé ou un liquide de refroidissement adapté à la machine et à l'alliage utilisé. Maintenez l'arête de coupe en contact constant.ly; le frottement au fond d'une poche peut créer plus de chaleur qu'une coupe plus épaisse mais stable.
Surface trouble ? Examinez le bord à la loupe avant de modifier les paramètres de coupe. Un léger dépôt peut souvent être éliminé en améliorant l’évacuation des copeaux. Un bord arrondi ou un revêtement endommagé nécessite un nouvel insert.
Le coût par pièce est la mesure utile
Les plaquettes à revêtement diamant coûtent plus cher que les plaquettes carbure standard. La comparaison doit prendre en compte le prix des plaquettes, le nombre de pièces utilisables par arête, le temps de changement d'outil, les retouches de surface, les rebuts et la disponibilité de la machine.
Un essai contrôlé est la meilleure solution. Il faut utiliser le même alliage, les mêmes trajectoires d'outils, les mêmes méthodes d'inspection et mesurer des paramètres tels que le pourcentage de pièces conformes, l'état de surface moyen, les écarts dimensionnels et le temps consacré au remplacement ou à la modification des plaquettes. Ainsi, les services achats et production disposeront d'une base de décision compréhensible par l'autre.
Un plan d'essai simple pour un nouvel insert
Commencez les essais sur une section de pièce significative, et non sur une petite éprouvette qui ne reproduit pas les conditions réelles d'usinage (chaleur et charge de copeaux). Notez l'état de trempe de l'alliage, sa teneur en silicium, la surépaisseur, etc., ainsi que le porte-outil utilisé. Assurez-vous que le porte-outil est propre et que le faux-rond de la broche est vérifié avant la première passe afin d'éliminer tout problème de réglage pouvant être confondu avec une usure de la plaquette.
La première pièce doit être inspectée afin de vérifier la qualité de sa surface, l'absence de bavures et ses dimensions. Ces mêmes contrôles doivent être répétés après la production d'un certain nombre de pièces. Par la suite, le contrôle doit être répété dès que la surface commence à se dégrader. Les données de coupe doivent rester inchangées pour permettre la comparaison. Seules les modifications apportées aux données de coupe et documentées par le fournisseur permettront aux services de production et d'achat d'utiliser les résultats.
Photographiez le bord avant de nettoyer tout résidu adhésif, le cas échéant. Un dépôt mou, semblable à de l'aluminium, avec un bord arrondi et un revêtement endommagé, peut avoir plusieurs causes. Par conséquent, adapter la correction à la cause est plus susceptible de faire gagner du temps que de réduire la vitesse et de changer les plaquettes prématurément.
Quand les inserts TSHZ personnalisés sont judicieux
Demandez un insert sur mesure si la pièce nécessite un rayon de courbure inhabituel, une forme spéciale, une petite caractéristique ou une épaisseur de revêtement avec une tolérance très serrée. Veuillez fournir la composition de l'alliage, le dessin, la machine, le porte-insert, les données de coupe et le mode de défaillance actuel.
La page produit des plaquettes diamantées et le service de profilage sur mesure de TSHZ constituent un excellent point de départ pour une analyse technique. Pour obtenir un échantillon ou une recommandation d'application, veuillez envoyer votre dessin via la page de contact de TSHZ.
FAQ
Les inserts en diamant CVD conviennent-ils à tous les alliages d'aluminium ?
Ces plaquettes sont conçues pour l'usinage de matériaux non ferreux abrasifs, mais la composition de l'alliage, la teneur en silicium, la fréquence de coupe et la rigidité de la machine restent des facteurs importants. Vérifiez la nuance de la plaquette et l'état des arêtes de coupe en fonction de l'alliage utilisé.
Comment puis-je réduire l'accumulation de matière sur les bords de l'aluminium à haute teneur en silicium ?
Veillez à maintenir le tranchant, à contrôler la chaleur, à améliorer l'évacuation des copeaux et à éviter les frottements à faible vitesse d'avance. Inspectez la plaquette avant de modifier sensiblement la vitesse ou l'avance.
À quelle fréquence faut-il remplacer les plaquettes diamantées ?
Utilisez l'état de surface, les bavures et la dérive dimensionnelle comme critères de remplacement. Un nombre fixe de pièces n'est qu'un point de départ, car l'alliage, l'engagement et l'état de la machine influent sur la durée de vie de l'outil.