<img height="1" width="1" style="display:none" src="https://www.facebook.com/tr?id=26825290190466607&ev=PageView&noscript=1" >

尊厳なんてない、セリリスクの前にはeuismod fermentumの憎しみがある sem semper はerat、feugeat leo urna eget erosです。デュイス・アネアン 笑いのためのヘアカット。
家

当社製品:

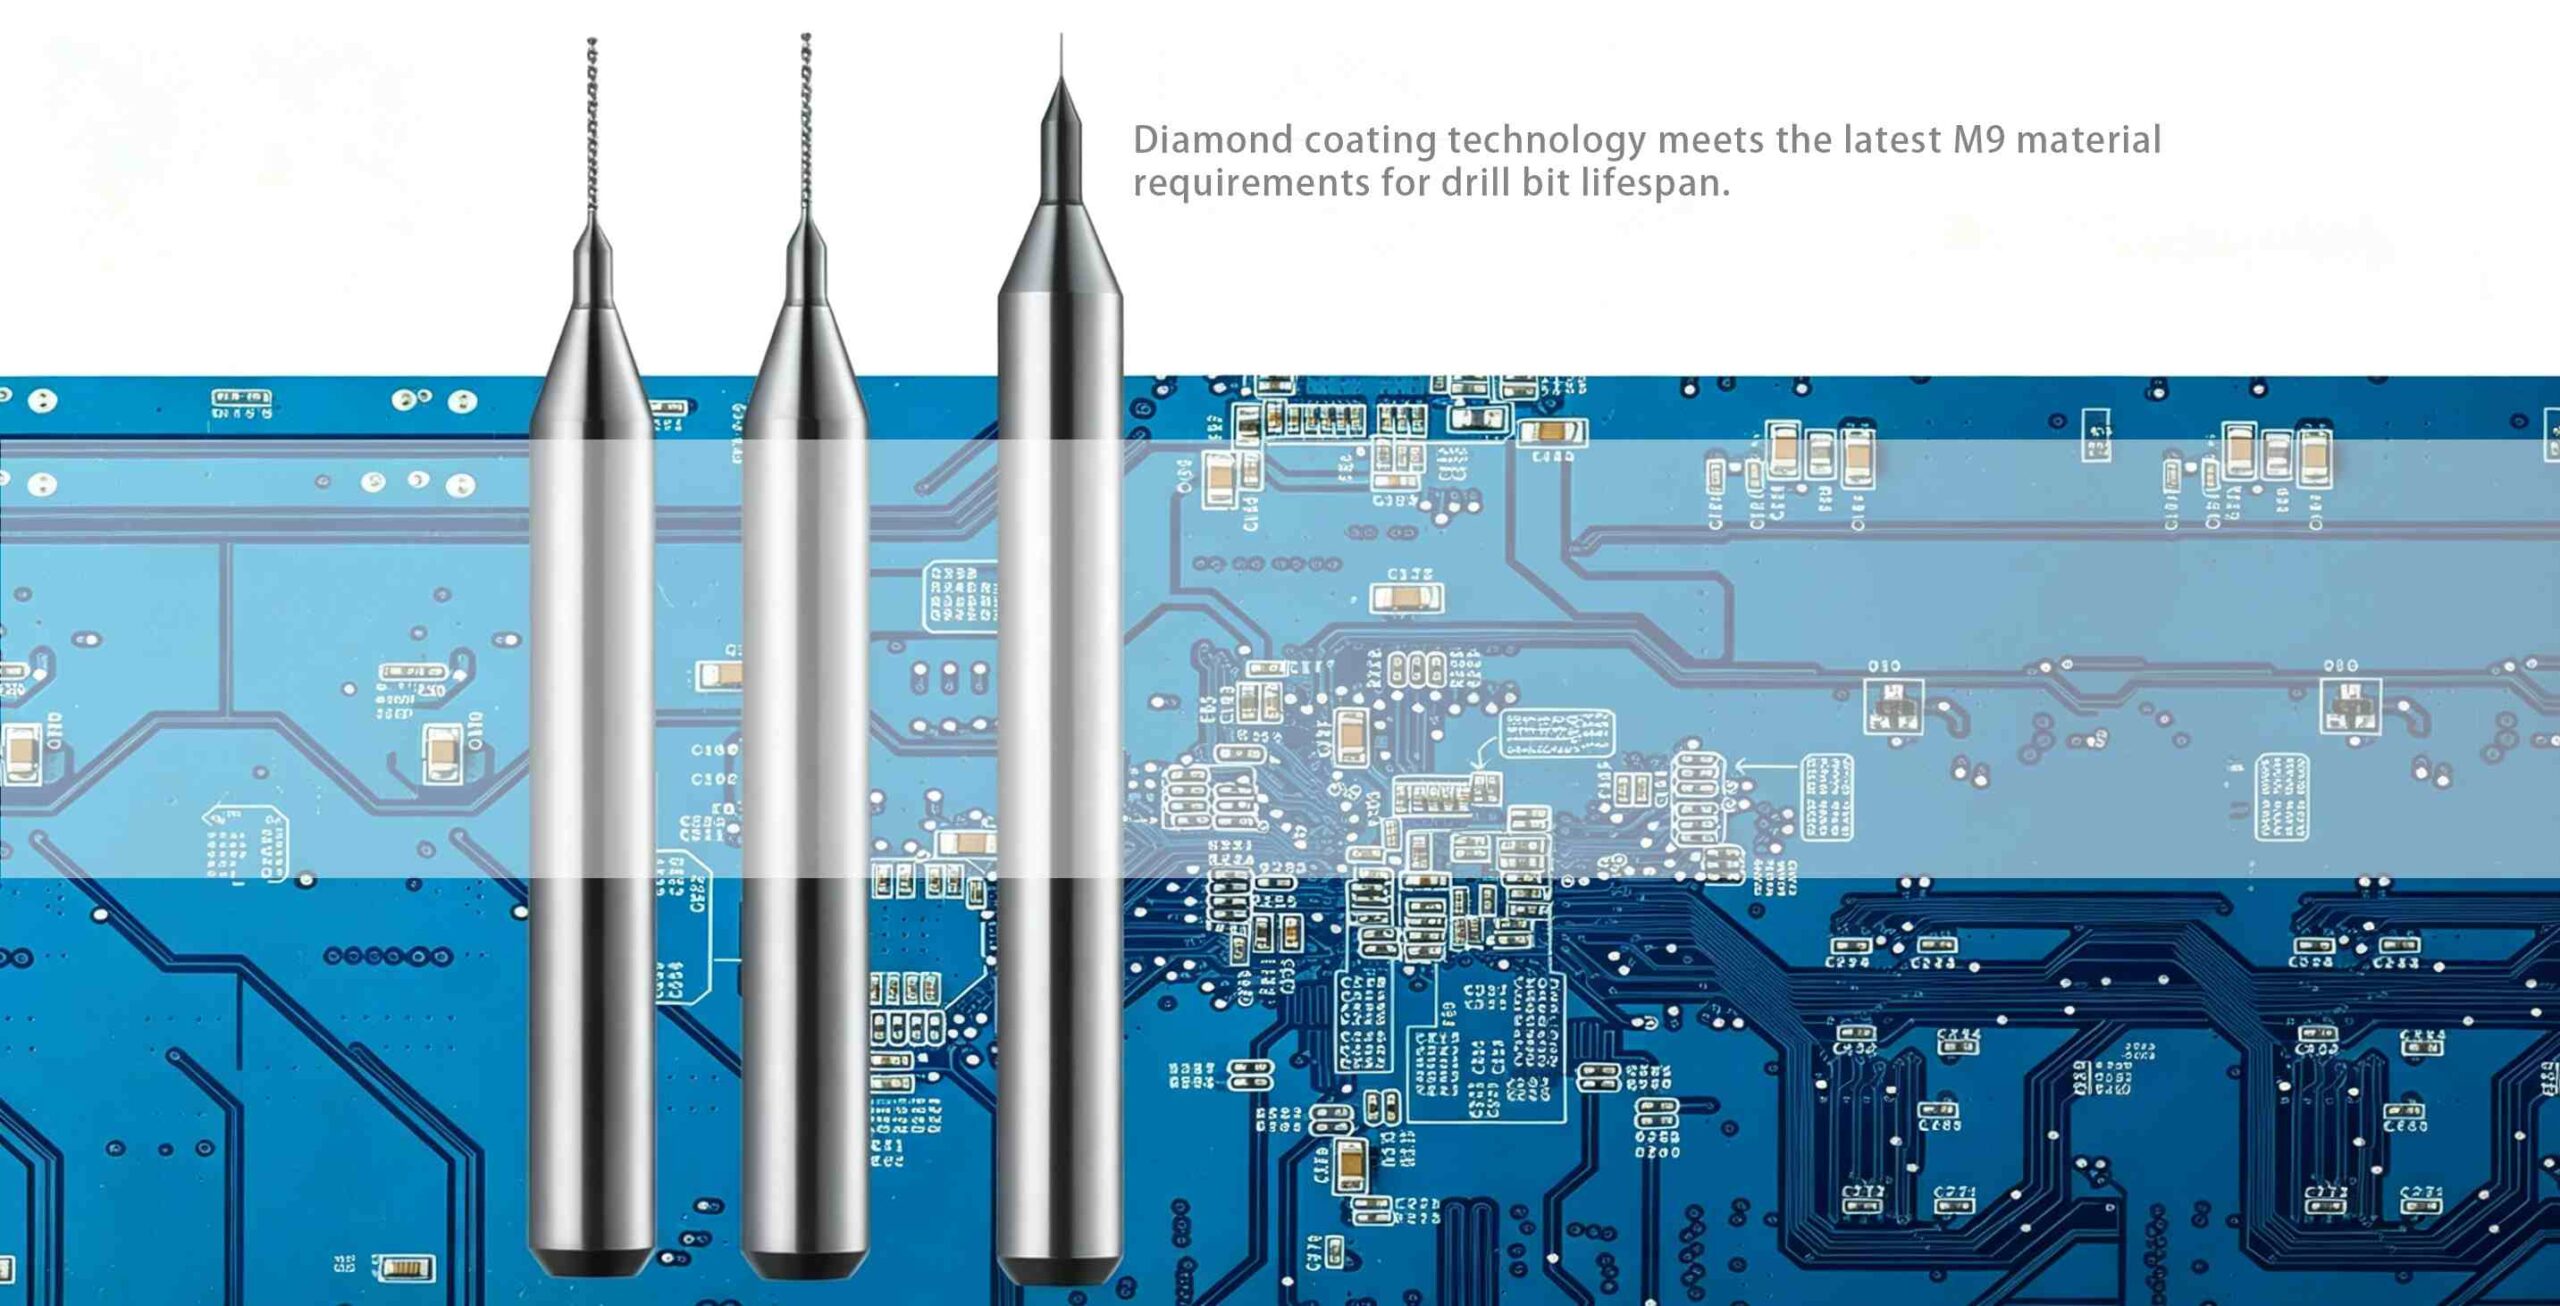
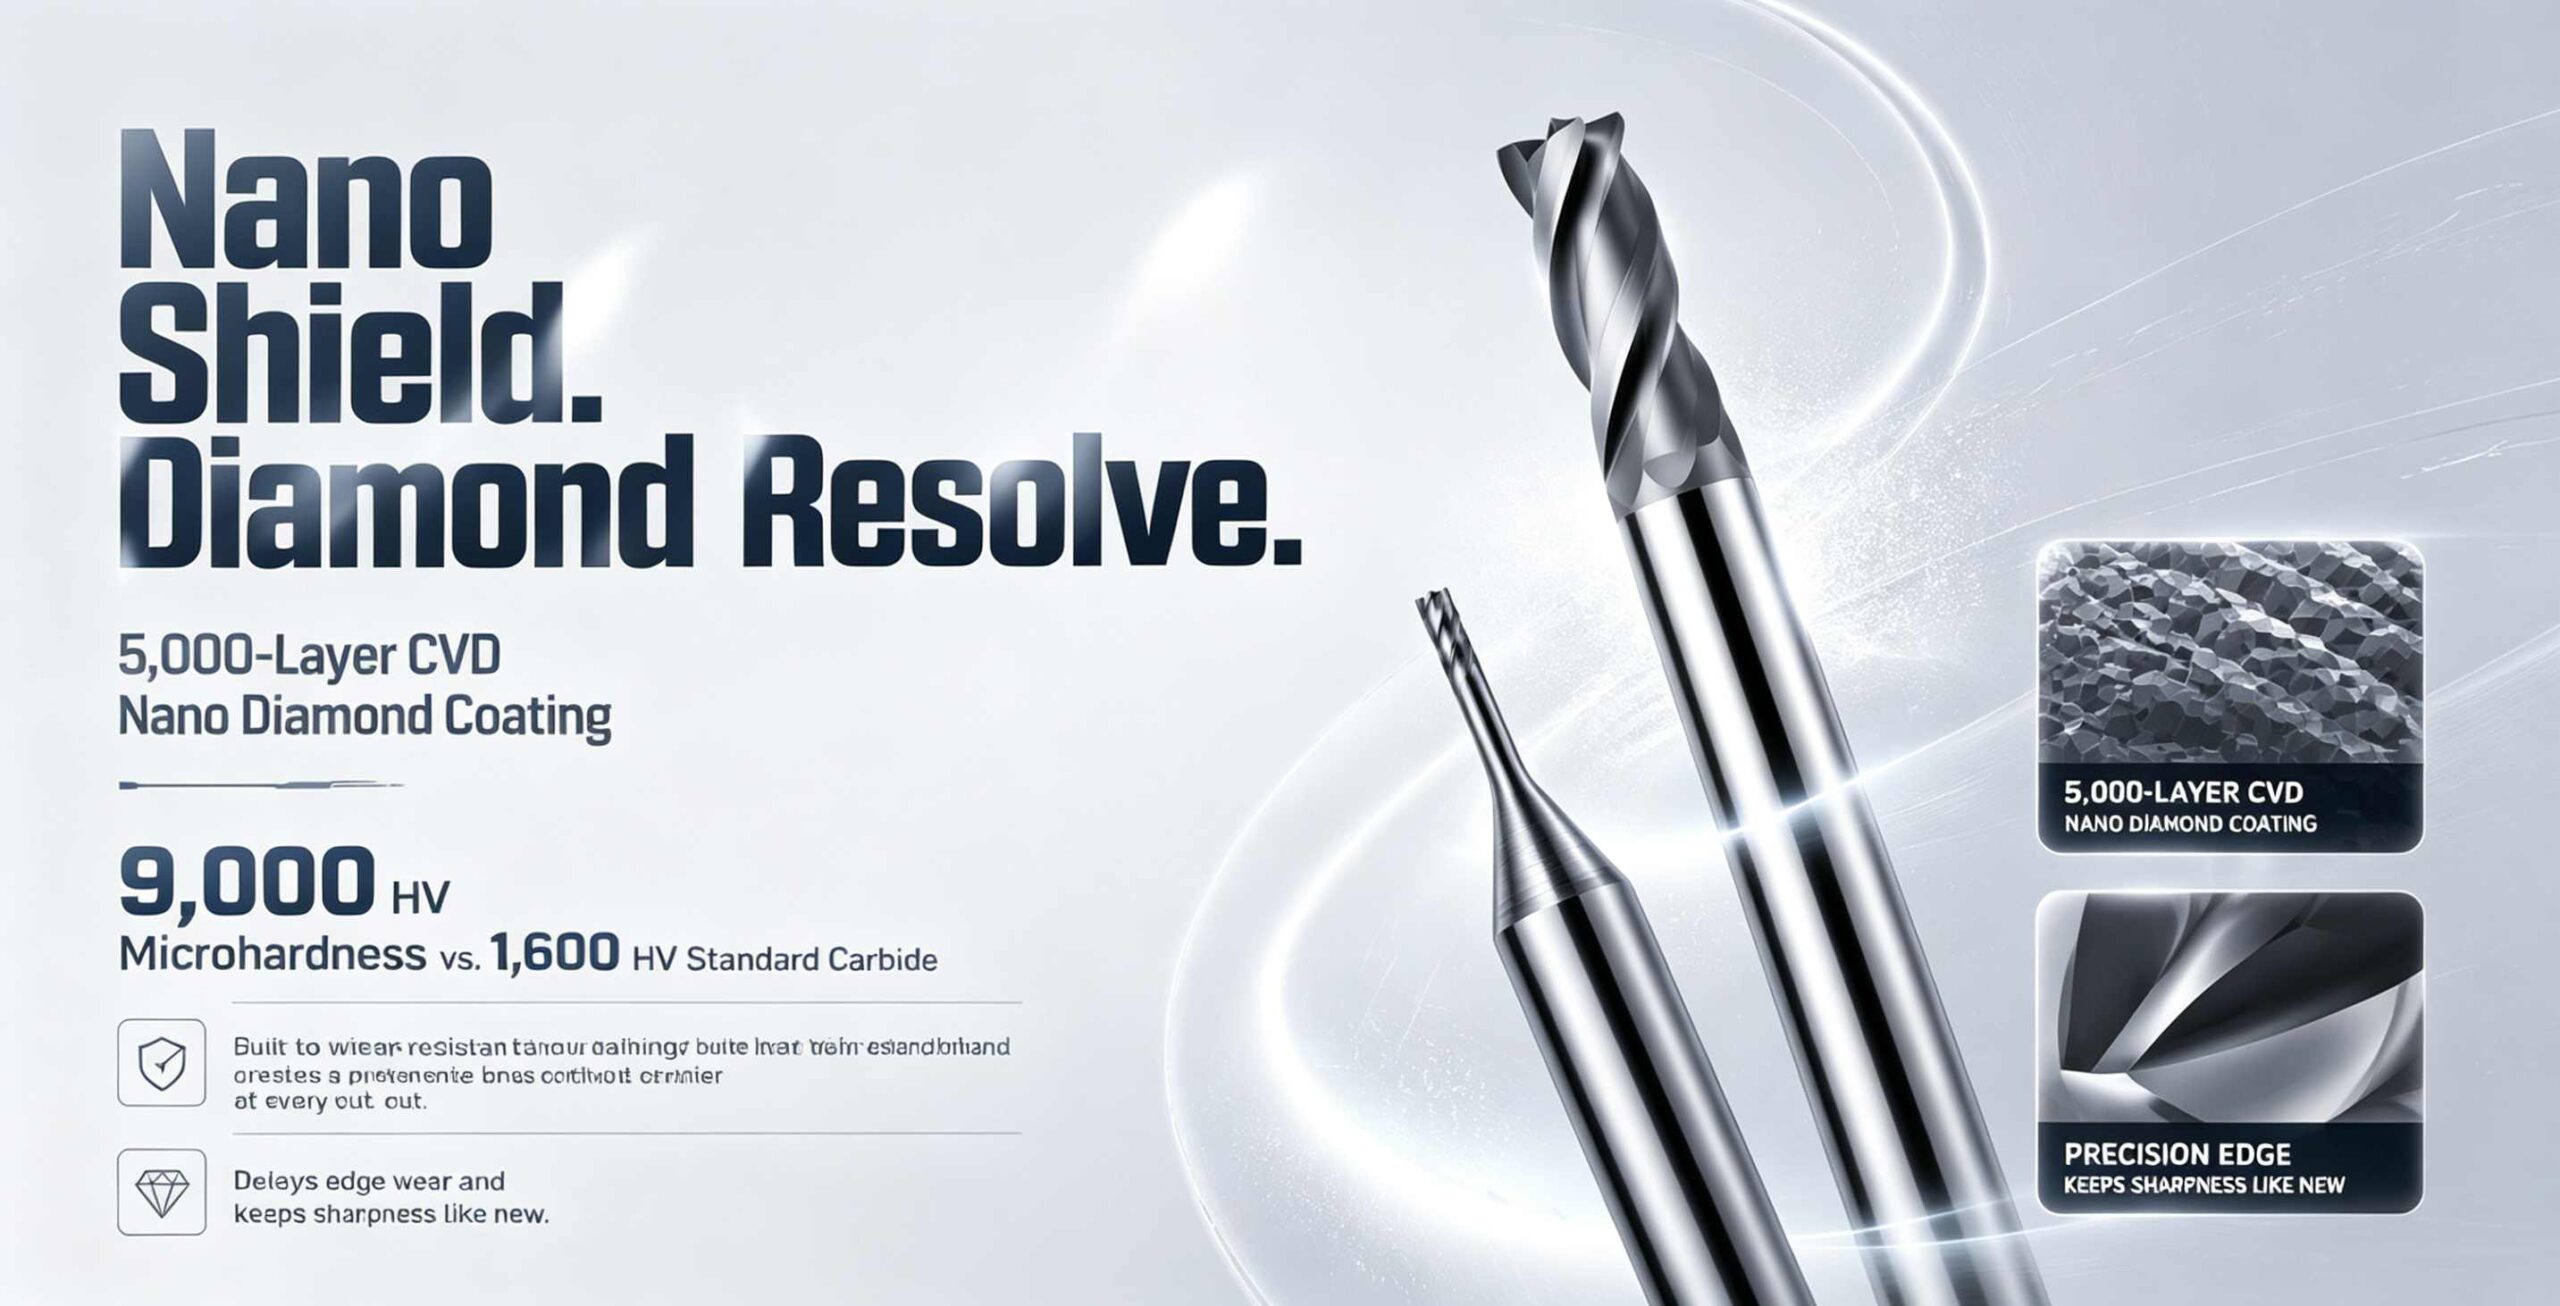
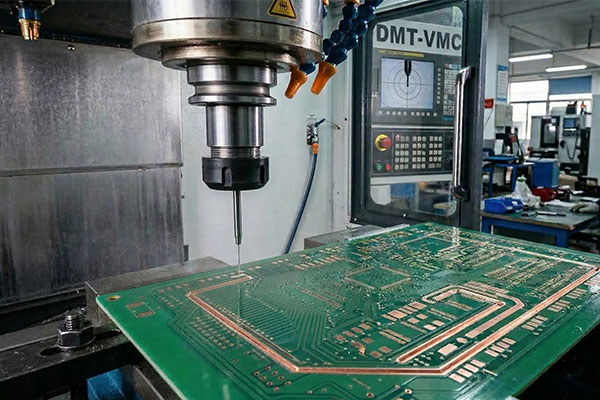
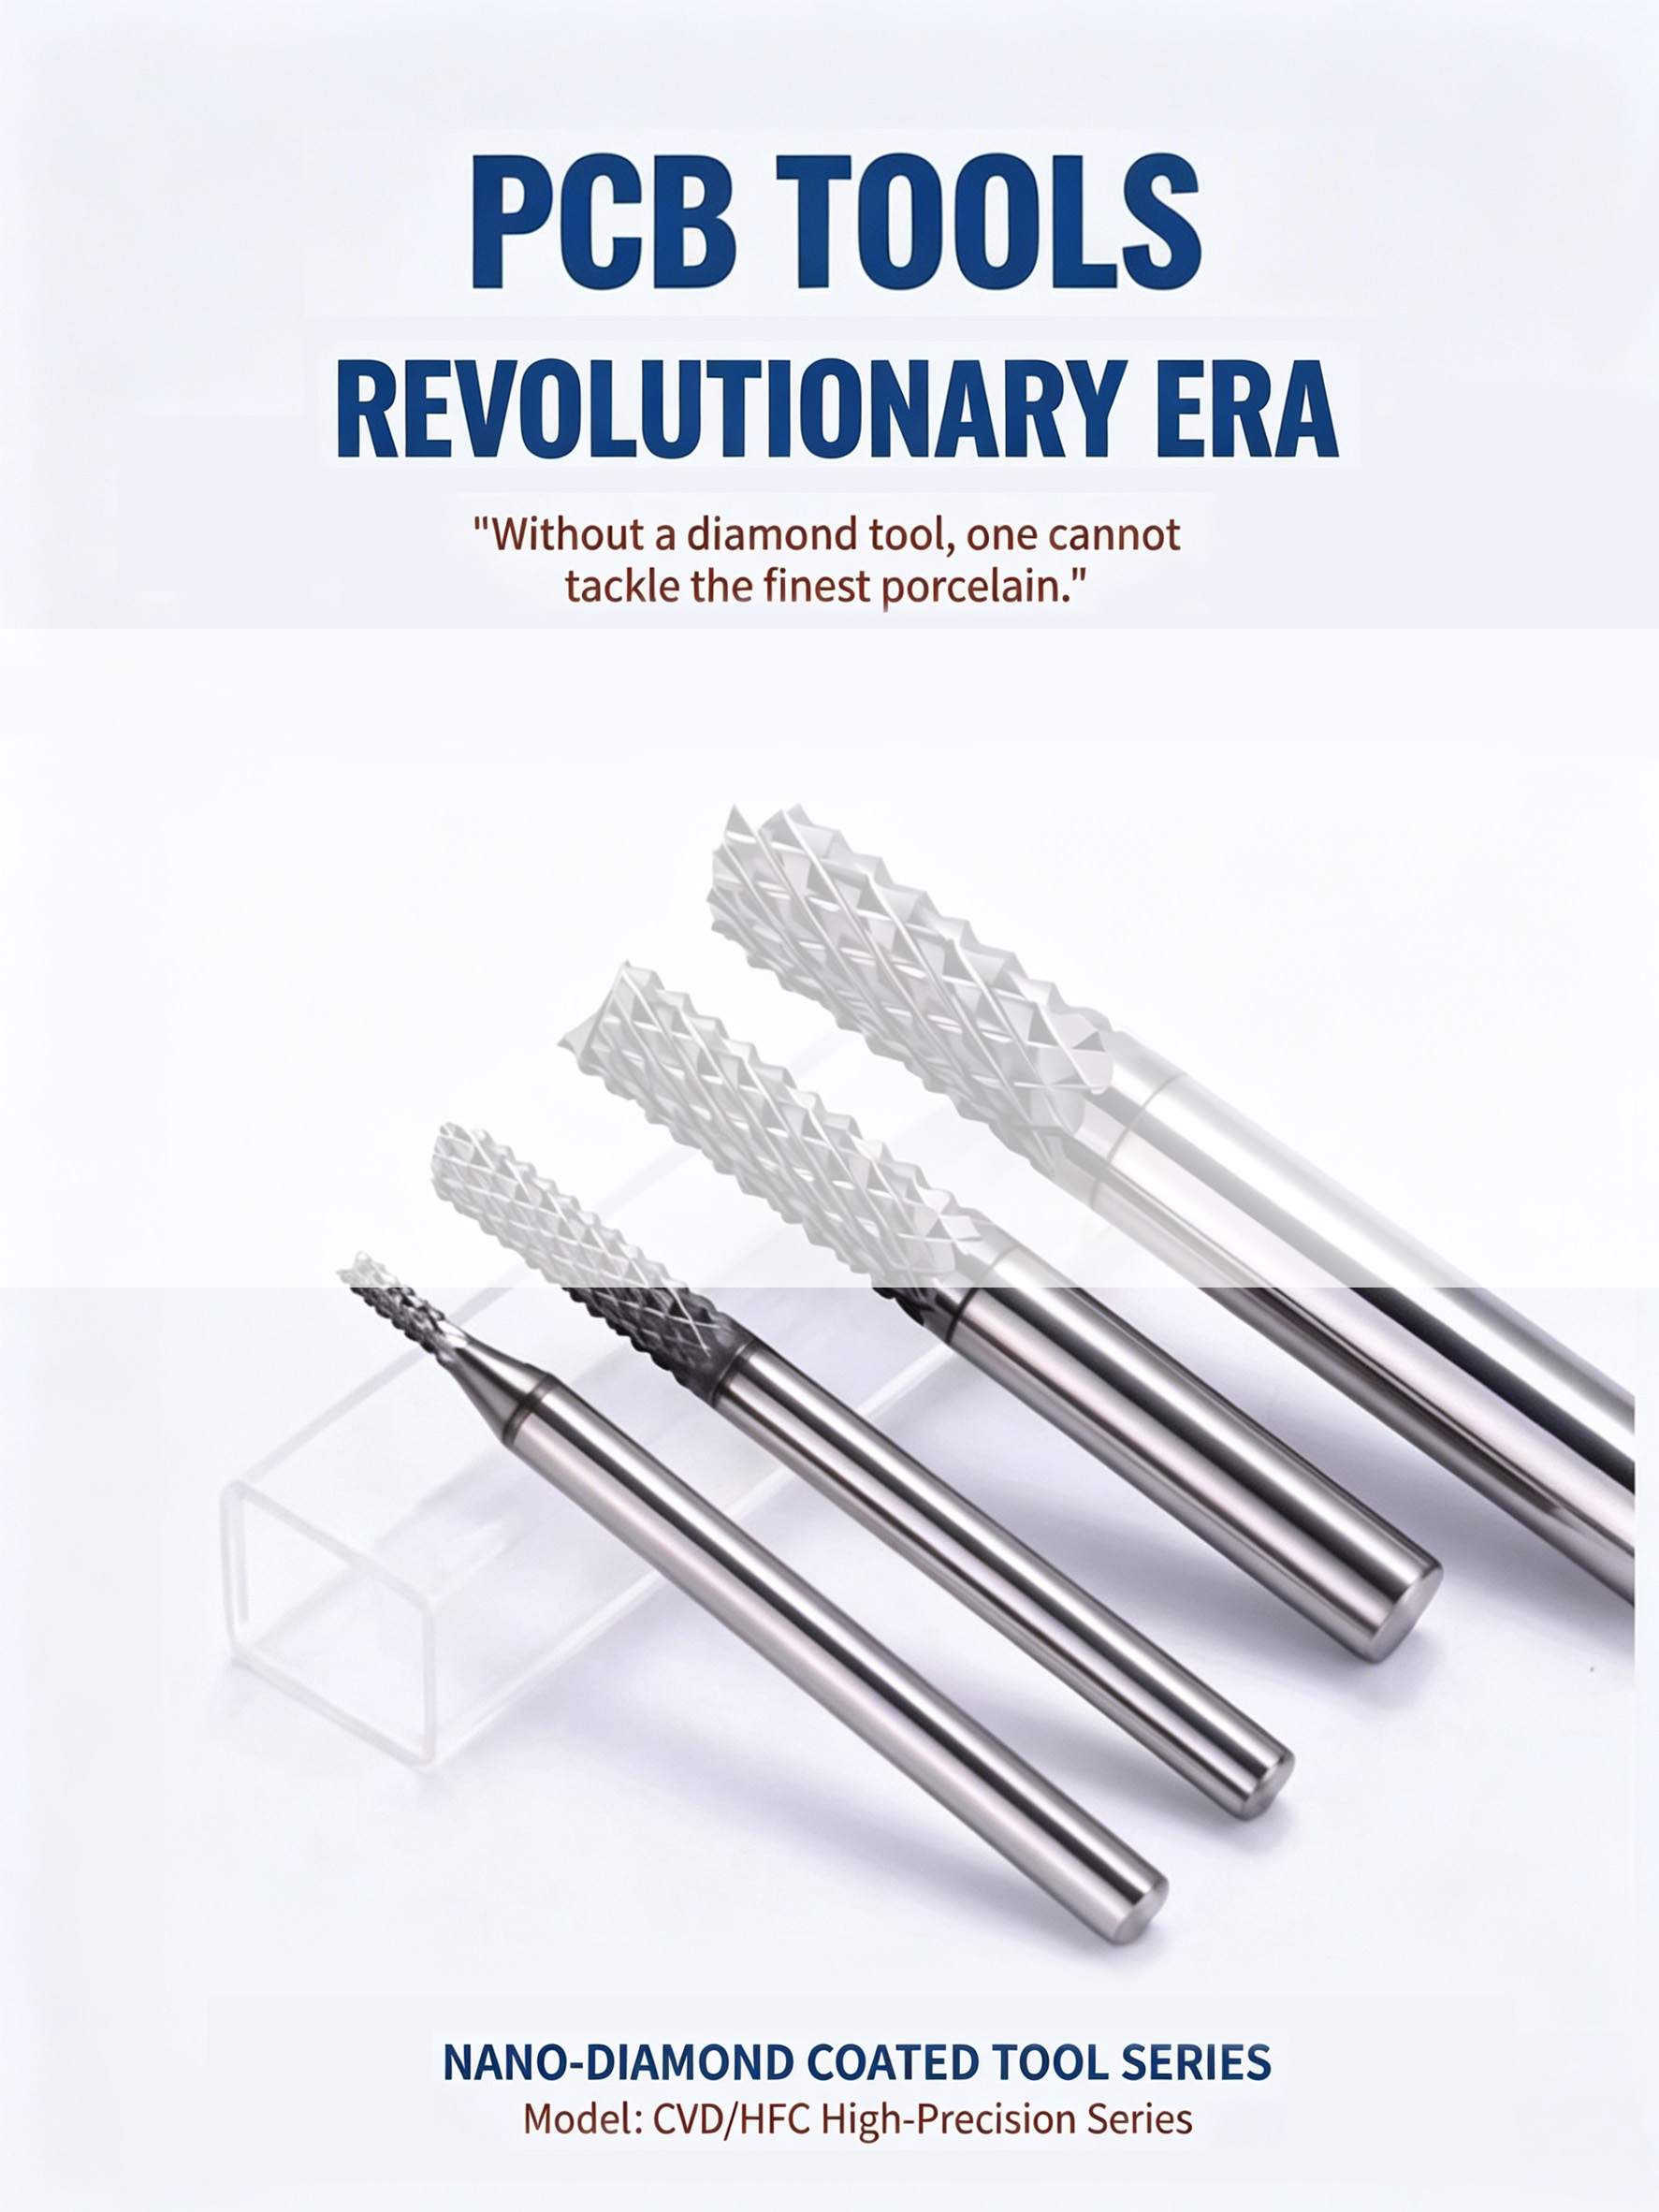
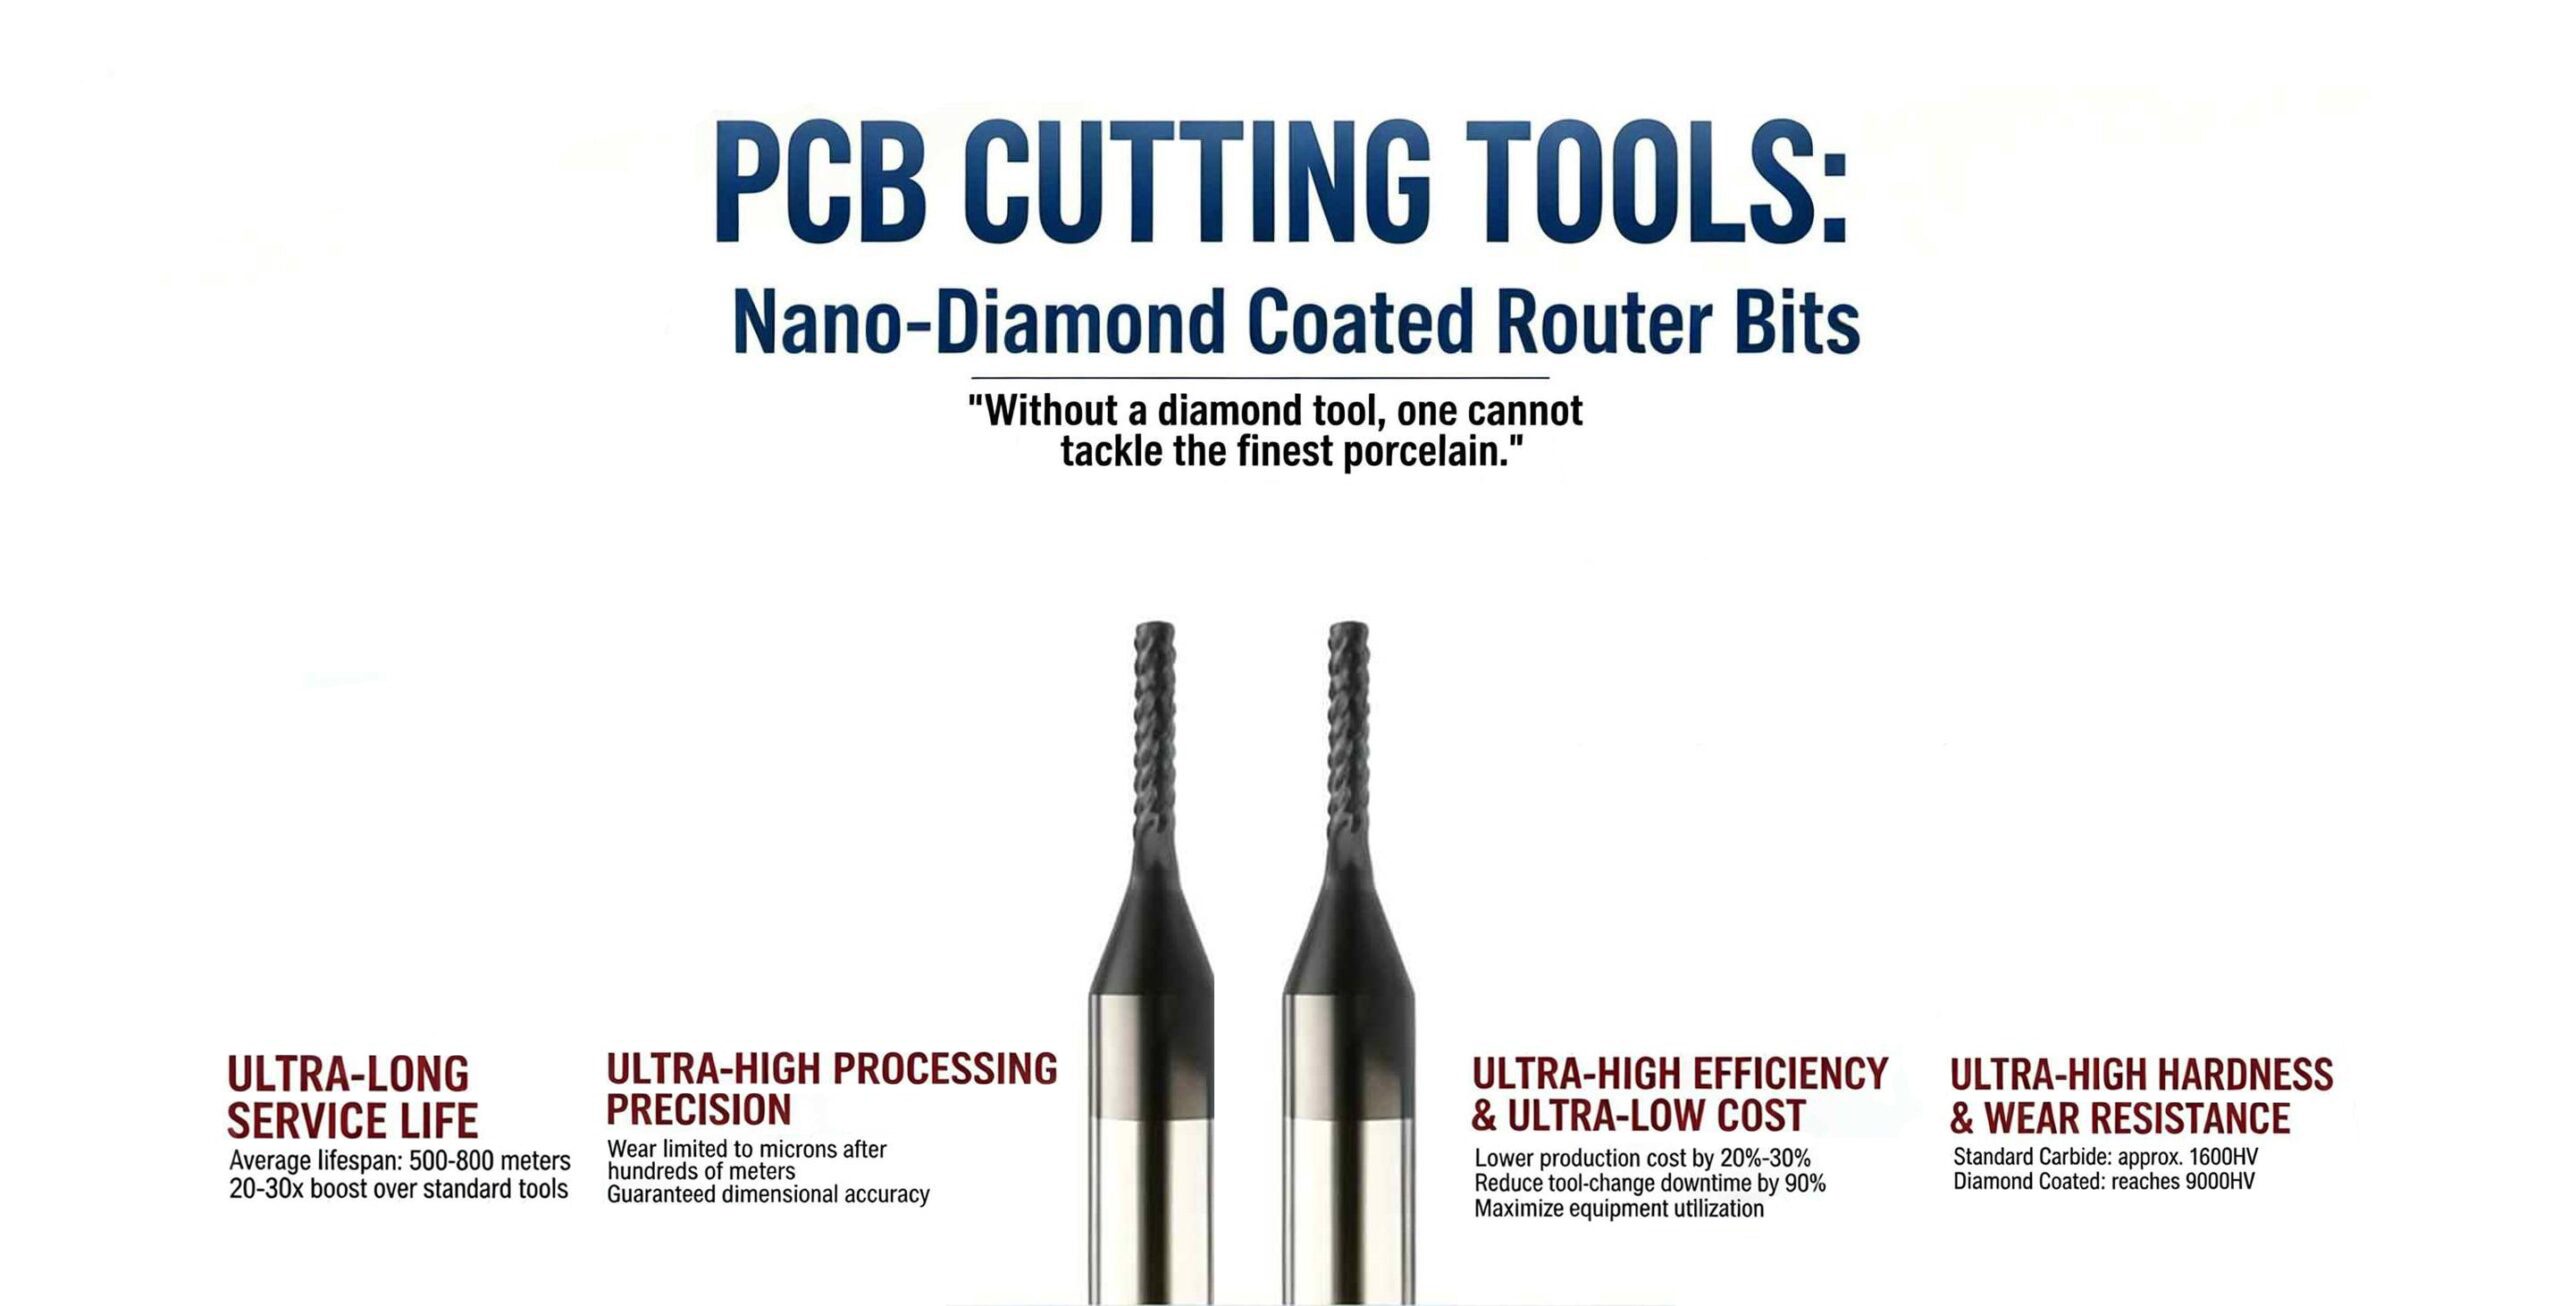
当社のCVDダイヤモンドコーティングツールは、単に「硬い」だけではありません。生産ラインの寿命を20倍に延ばします。PCB切断長は500メートルを超えます。

当社製品:

当社のCVDコーティングは、加工が難しいプリント基板に最適なソリューションであり、寿命が20倍以上長くなります。

PCBドリルビットの課題

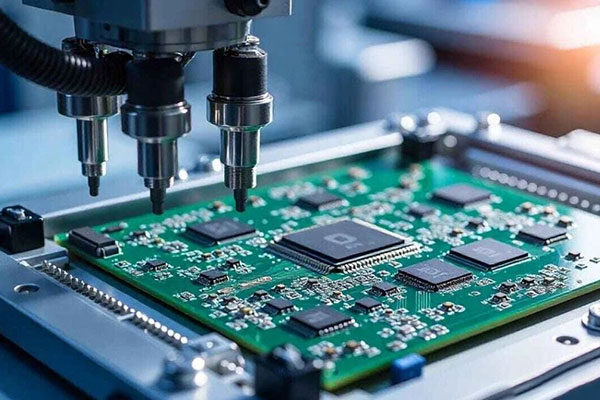
当社のコーティング技術は、多層構造のAIサーバー基板や、高周波・高速動作の基板(M9やPTFEなど)において、非常に優れた性能を発揮します。

当社製品:

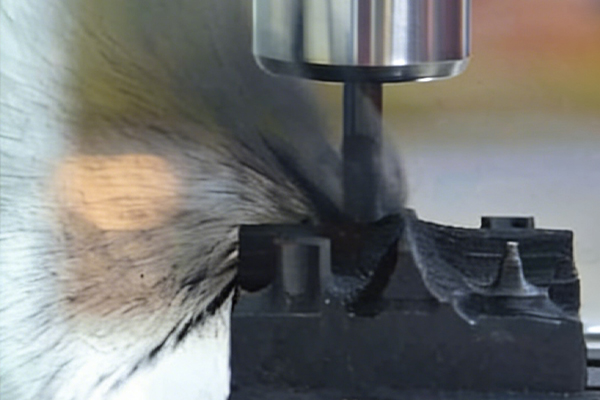
超低摩擦、20倍の耐摩耗性、そして優れた表面仕上げ――競合他社がまるで90年代から抜け出せていないかのような、時代を先取りしたツールをお客様にご提供ください。

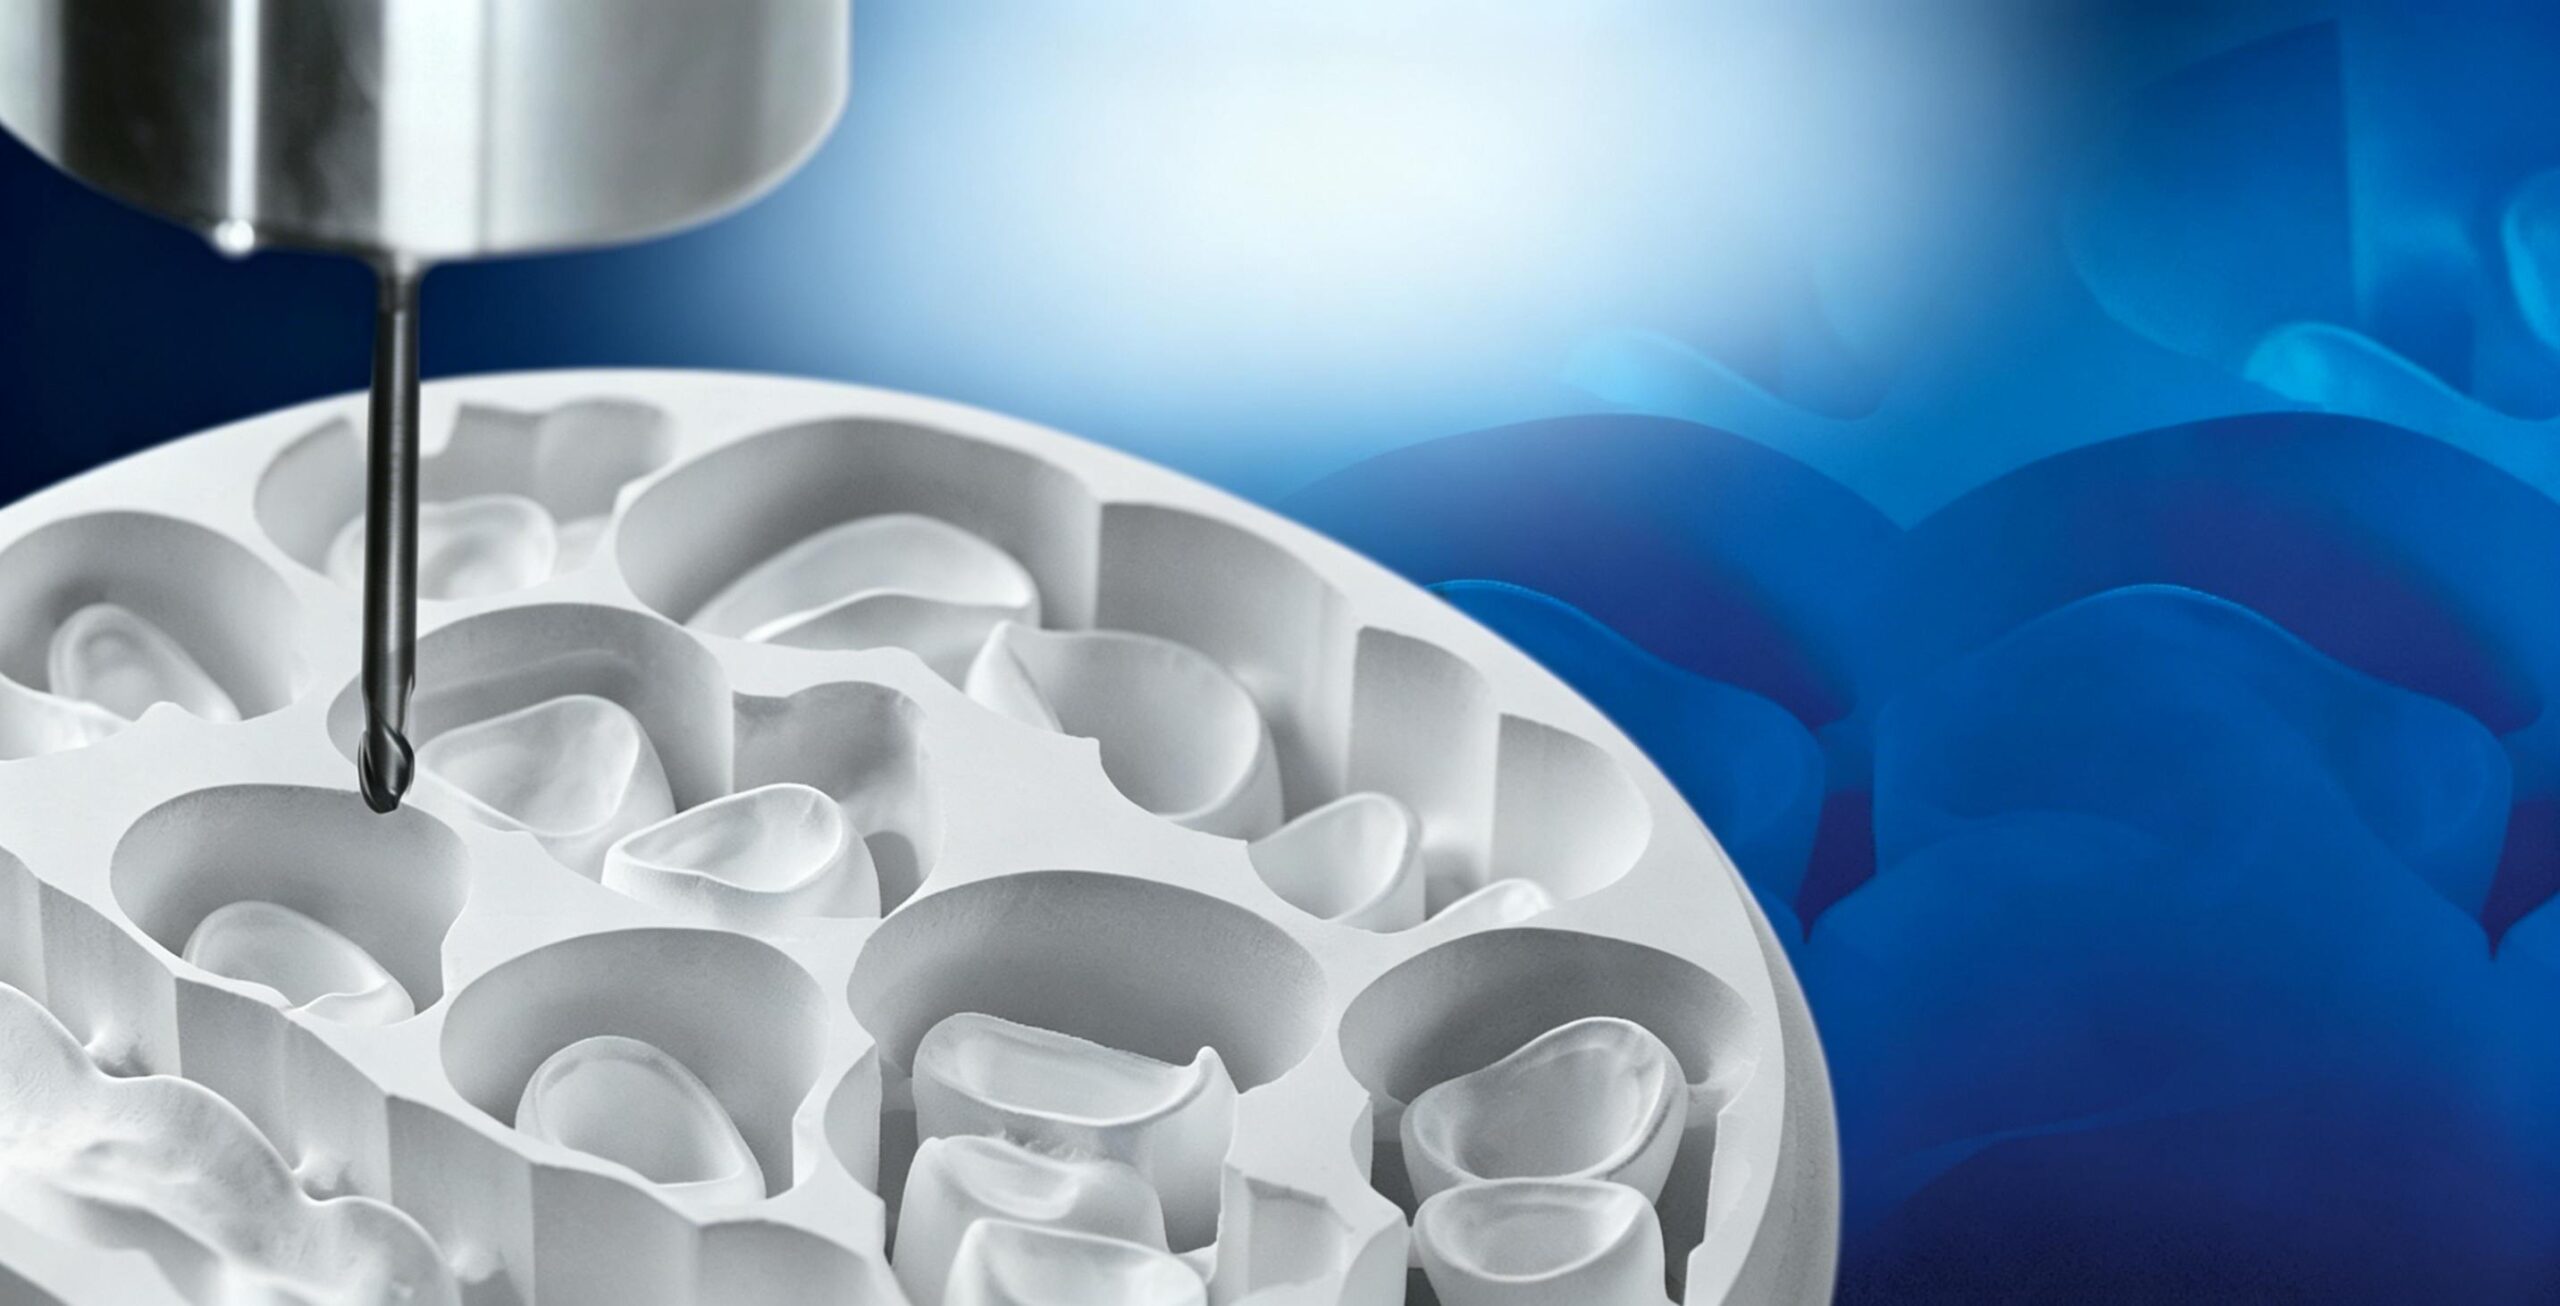
ダイヤモンドバー、歯科医療における精密さ。

硬度は9000 HVです。当社のダイヤモンドバーを選んで、歯科治療をより簡単にしましょう!オールセラミックおよびジルコニア修復物のスムーズなトリミング、1,500回以上の加工寿命を提供します。

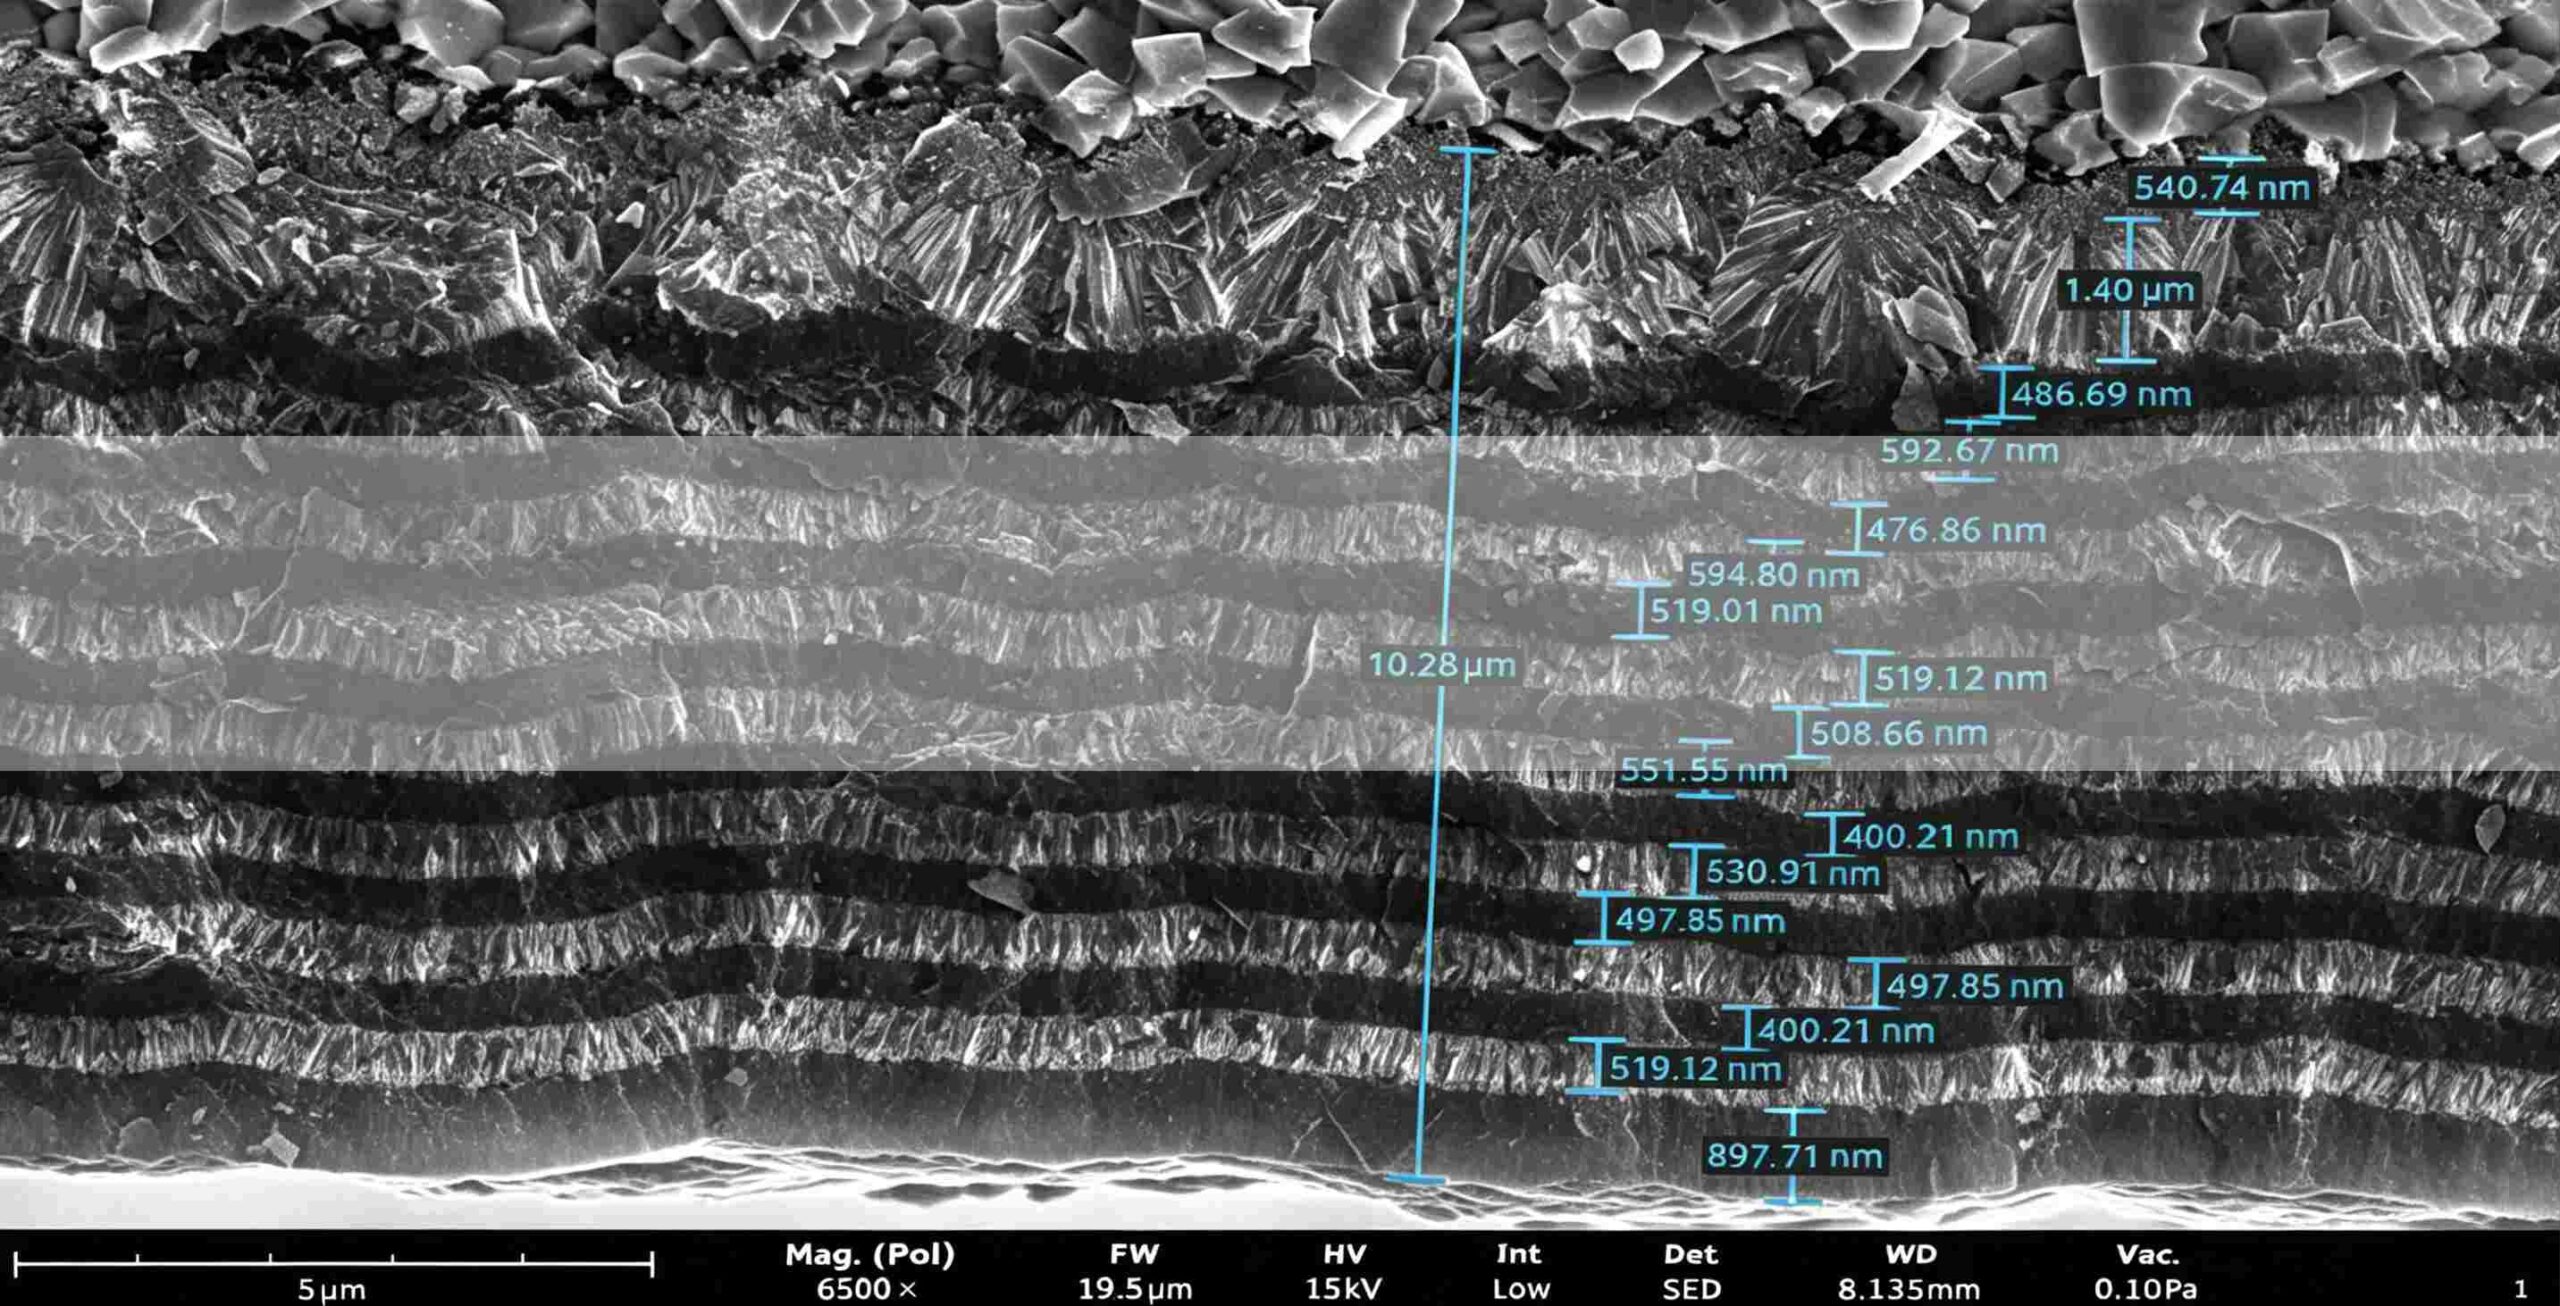
マイクロメートル範囲内のコーティング

当社が提供するCVDダイヤモンドコーティングは、上海交通大学が30年にわたり培ってきた技術的専門知識に基づき、炭化物基板上に多層複合構造を形成することを特徴としています。

数学:

CVDツール1台で、従来の標準ツール20台分を代替できます。これにより、19回の段取り替え、19回のツールオフセット調整、そして数時間分の機械の遊休時間を節約できます。

マイクロスケールの世界では、平坦度が歩留まりを左右する。

TSHZダイヤモンドコーティングは硬度限界を超え、あらゆる切断面を鏡のように滑らかにします。プロのエンジニアは信頼性だけを選びます。

ベストセラー商品

  • すべての製品
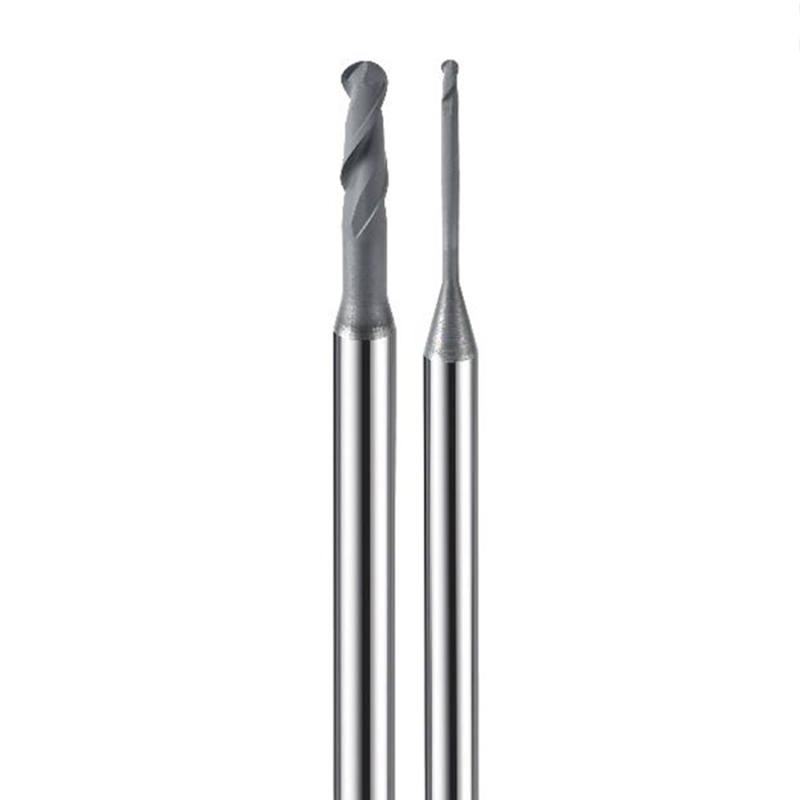
  • PCBダイヤモンドツールシリーズ
  • ダイヤモンドデンタルバーシリーズ
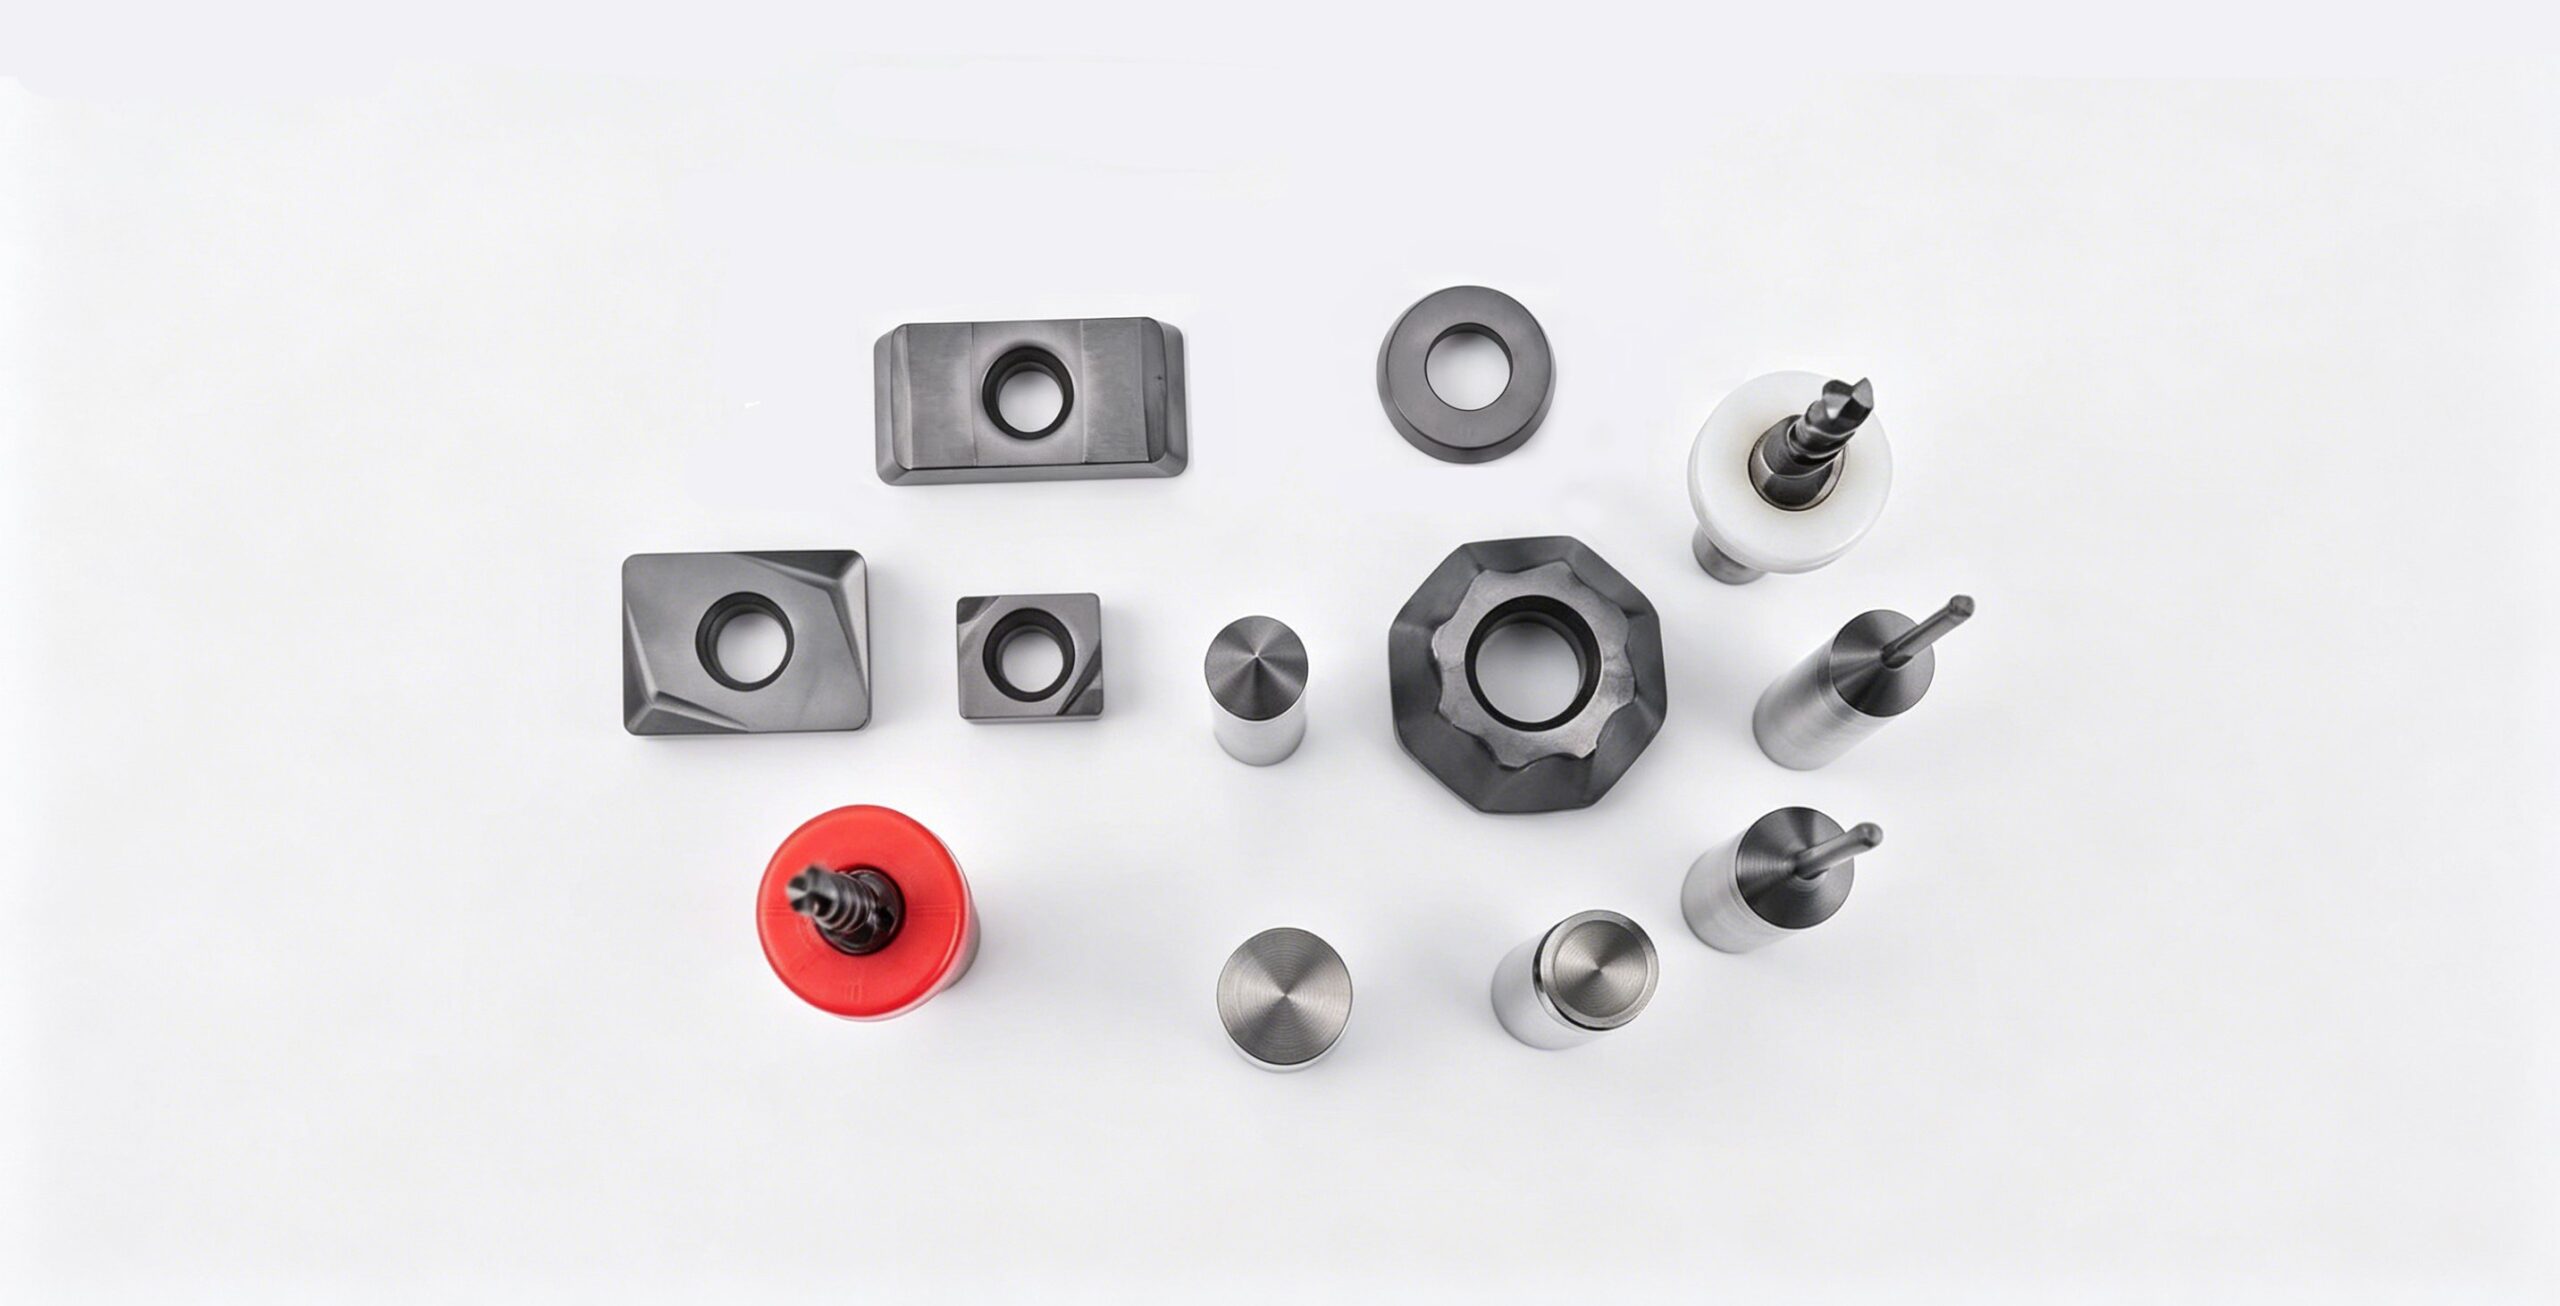
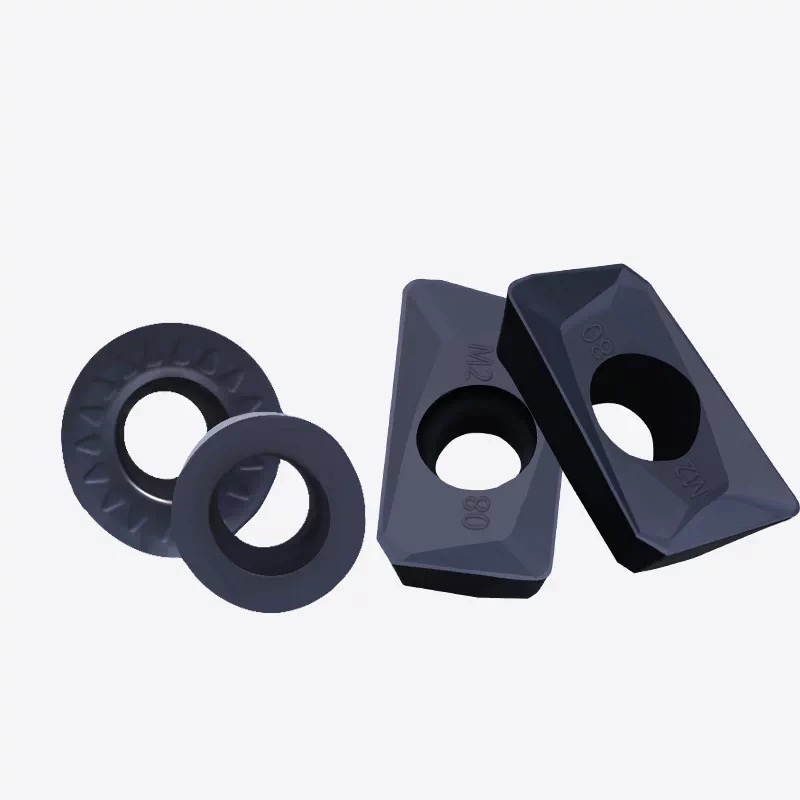
  • ダイヤモンドコーティングインサートシリーズ
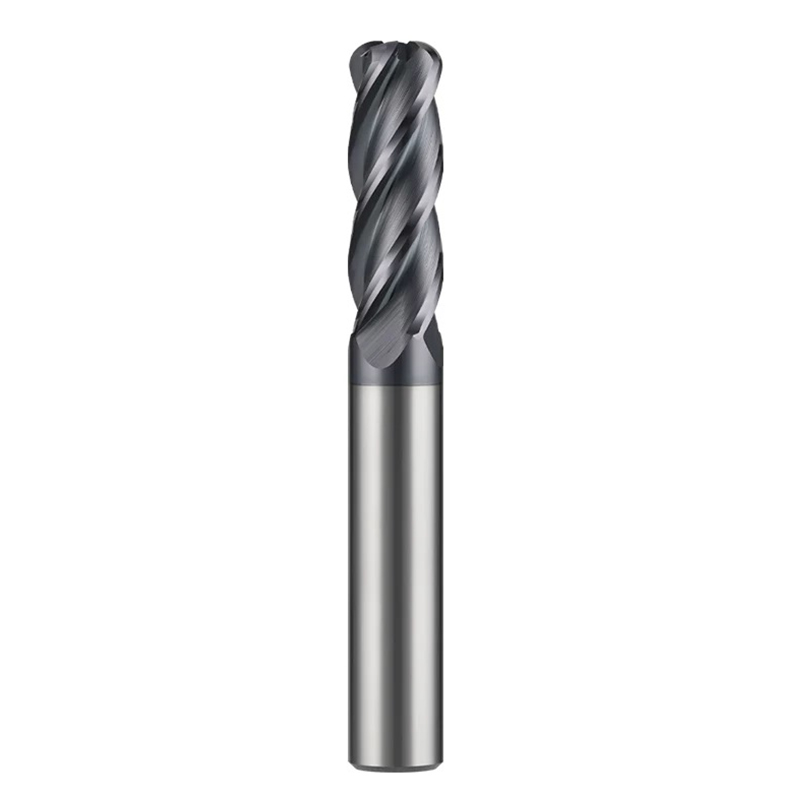
  • ダイヤモンドおよびグラファイト切削工具シリーズ
benefits-v1-bg

当社のサービス

jimeng-2025-07-10-8056--300x197

世界中でエージェントを募集しています!

2026年のグローバル採用:製造業における最後の「ブルーオーシャン」―あなたはリーダーシップを発揮する準備ができていますか? I.転換点:「消費重視の論理」から「効率重視の論理」へ 今日の激しい競争が繰り広げられるグローバルな製造業界において、ほとんどの工具販売業者は、5ドルの超硬エンドミルの価格競争で依然として利益を失っている。しかし、先見の明のある代理店は大きな変化に気づいている。AIサーバーボード、高シリコンアルミニウム製の航空宇宙部品、半導体グラファイト金型などが、従来の工具を急速に放棄しつつあるのだ。 なぜなら、標準的なツールが生産ラインのボトルネックになっているからです。CVDダイヤモンドコーティングはもはやオプションのアップグレードではなく、ハイエンド製造への「唯一の参入条件」となっています。これは、爆発的な成長が見込まれる数十億ドル規模のブルーオーシャン市場です。 II. 製品:天盛恒津(TSHZ)—ハードコアパフォーマンス 私たちは単に「工具」を売っているのではなく、「中断のないスピンドル稼働時間」を売っているのです。 硬度ギャップ:硬度8000~10000HVの真のダイヤモンド結晶成長。これはスプレーコーティングではなく、工具先端に直接成長させた「アーマー」です。 工具寿命20倍:TSHZダイヤモンドドリル1本は、標準的な超硬ドリル20本分以上の寿命を誇ります。工場経営者にとって、これは工具コストの削減にとどまらず、19回分の工具交換にかかる人件費を削減し、機械の稼働時間を大幅に延ばすことにつながります。 熱性能の驚異:ダイヤモンドの極めて高い熱伝導率により、多層基板の加工時に「汚れゼロ、残留物ゼロ」を実現します。これは、低価格帯のDLCコーティングでは決して到達できない技術的な限界です。 III.市場:グローバル展開 ― 「市場を掴む」チャンス 世界市場は現在、「認識の夜明け」を迎えている。 輸入代替のチャンス:ドイツや日本のブランドは価格が高く、納期も数ヶ月かかるため、手が届きにくい状況ですが、TSHZは「ドイツ品質、中国スピード」を実現します。これは、既存のハイエンド市場シェアを獲得するための最も強力な武器となるでしょう。 材料革命:炭素繊維、セラミック複合材料、5G/6G高周波基板の量産は始まったばかりだ。顧客は、これらの加工上の難題を解決するための「神レベルのツール」を世界中から探し求めている。 独占的な事業地域保護:現在、最初のグローバルパートナー候補を募集しています。チャンスは一度きり。トレンドを理解した勝者には、1つの事業地域を独占的に提供します。 IV.支援:TSHZ「パートナーエンパワーメント」プラン 私たちは、単に注文を処理するだけの工場ではなく、戦略的な基盤が必要なことを理解しています。 エリートレベルの利益率:低価格競争の激しい市場から抜け出し、高価値・高利益率のニッチ市場に参入しましょう。 充実したマーケティングツール:Facebook広告のクリエイティブやプロフェッショナルなLinkedInコピーから、2026年版テクニカルホワイトペーパーまで、必要な「武器」をすべてご提供します。 専門家によるサポート:当社のエンジニアリングチームは、24時間365日体制でリモート技術サポートを提供し、複雑な顧客ニーズへの対応や大型案件の成約を支援します。 V. 結論:あなたは傍観者になるか、それとも利害関係者になるか? 2026年、CVDダイヤモンド技術は「先進製造」の概念を再定義する。 天盛恒洲(TSHZ)は、地域代理店の募集を正式に開始しました。産業用工具分野で販売チャネルを確立されている方、またはプリント基板、航空宇宙、自動車分野で確固たる基盤をお持ちの方は、ぜひご連絡ください。 これはまたとないチャンスです。競合他社がまだ1800HVの超硬工具を売り込んでいる間に、あなたは8000HVのダイヤモンドソードで市場を開拓できるのです。

最新の事例

場合

もっと見る
Industry-News-3

ツーリングからエンジニアリングまで:天盛の「アトミックエッジ」が欧州のCNC大手企業の生産ラインを救った方法 1. 精度のパラドックス:0.01mmが壁になるとき ハイエンドCNC加工の世界では、ドイツと日本の技術力は伝説的だ。しかし、どんなに高度な機械でも、共通の難敵に直面する。それは、切削工具の熱限界だ。ある大手欧州航空宇宙部品サプライヤーは最近、まさにそのボトルネックに陥った。次世代タービンブレード用の超硬コーティングを加工していたところ、従来の超硬工具が熱変形により15分以内に破損してしまったのだ。より鋭く、より硬い「刃」がなければ、数百万ドルもするCNC機械は事実上、機能停止に陥ってしまう。 2. 協働による破壊的イノベーション:「究極の歯」の設計 深セン天盛恒墩(同社の九江国家研究所を通じて)は、単なるサプライヤーとしてではなく、共同エンジニアリングパートナーとして参画しました。当社独自のCVDダイヤモンド成長技術を活用し、パートナーの高周波スピンドルの要件に合わせて特別に設計された、カスタマイズされた多結晶ダイヤモンド(PCD)および単結晶基板を提供しました。 原子レベルの放熱:ダイヤモンドの結晶方位を微調整することで、熱伝導率2200 W/m・Kを実現しました。これにより、熱が音速で放散され、ツールの原子レベルの形状が維持されます。 表面改質:プラズマ強化改質を用いることで、摩擦係数をほぼゼロにまで低減し、航空宇宙機械加工における「構成刃先」の問題を解消しました。 3. パフォーマンス監査:定量化可能な結果(SEO関連資料) 天盛のダイヤモンド技術の統合は、パートナー企業の製造指標にパラダイムシフトをもたらした。 工具寿命の延長(30倍~50倍):従来は1時間ごとに工具交換が必要だったものが、劣化することなく数日間稼働できるようになり、総所有コストを70%以上削減します。 ナノグレード表面仕上げ(Ra):当社の高純度単結晶基板は、二次的な化学機械研磨(CMP)が不要なほど滑らかな表面仕上げを実現します。 効率400%向上:より高速な切断が可能になり、重要な航空宇宙部品のリードタイムを大幅に短縮しました。 4. 新たな現実:グローバル製造業の強化 この提携は、世界の産業構造における大きな転換点となるものです。天盛恒墩はもはや単なる原材料供給業者ではなく、「ミクロレベルの競争力」を提供する企業へと進化しました。超精密加工の競争において、CNC性能の飛躍的な向上は機械そのものからではなく、江西省で育成された結晶からもたらされることが、世界的に認識されつつあります。
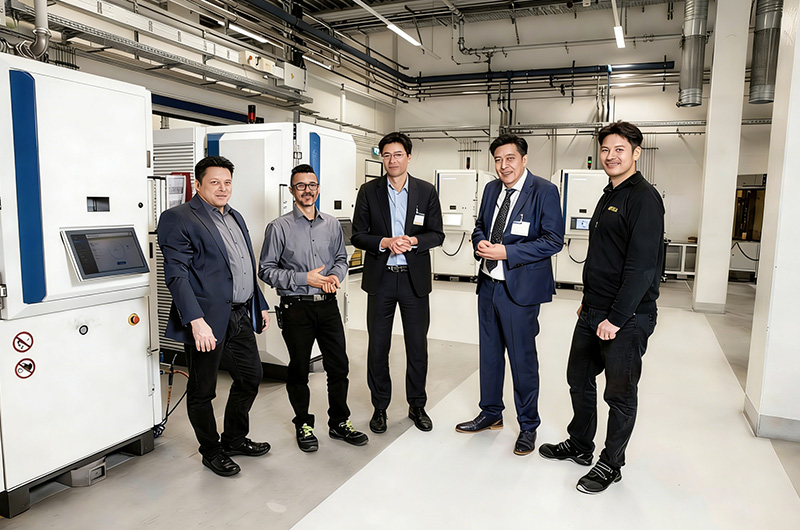
Successful-Collaboration-Case-two

コラボレーションの背景と顧客の課題: PCBマイクロ切削工具業界のリーディングカンパニーであるHuilian Electronicsは、直径0.1mmから0.5mmまでのPCBエンドミルの研究開発と製造を専門としています。顧客には、FoxconnやAT&Sなど、世界トップ100に入るPCBメーカーが含まれています。IC基板やチップパッケージ基板などの高精度製品に対する需要の高まりに伴い、従来のコーティングされたマイクロ径工具の限界がますます明らかになってきています。工具の頻繁な破損、刃先の急速な摩耗、コーティングの密着性の悪さ、小径部分におけるコーティングの不均一性などにより、微細溝加工の精度が低下し、工具破損率が依然として高く、ハイエンドの高精度注文の納期遅延が発生しています。マイクロ径工具のコーティング技術における技術的なボトルネックを克服することが喫緊の課題となっています。 カスタマイズされたコラボレーションソリューション: マイクロ径工具を用いた精密加工における主要な課題に対応するため、本ソリューションはナノ結晶CVDダイヤモンドコーティング技術を採用しています。コーティング厚を精密に制御することで、刃先の切れ味を最大限に維持します。また、成膜プロセスパラメータを最適化することで、マイクロ径の刃先全体に均一かつ完全なコーティングを実現し、コーティングのチッピング耐性と密着性を大幅に向上させています。IC基板や高精度PCB加工条件に特化して設計されたこのコーティングは、低摩擦性と優れた耐摩耗性を特長としています。さらに、高精度かつ最小限の切削量で加工を行うという厳しい要件を満たすため、個別技術サポート、迅速なサンプル試作、バッチコーティングにおける包括的な品質管理など、包括的なサービスを提供しています。 コラボレーションの成果とメリット: マイクロ径エンドミルの工具破損率は85%減少し、工具寿命は22倍に延びました。微細溝や絶縁スロットの加工精度は、IC基板の厳しい公差要件を完全に満たしています。この製品は複数のハイエンド顧客による量産検証に成功し、PCBマイクロ径切削工具におけるHuilian Electronicsのグローバル市場におけるリーダーシップを強化しました。ハイエンド切削工具からの収益貢献は30%増加し、コーティング切削工具における海外の技術独占を打ち破ることに成功しました。
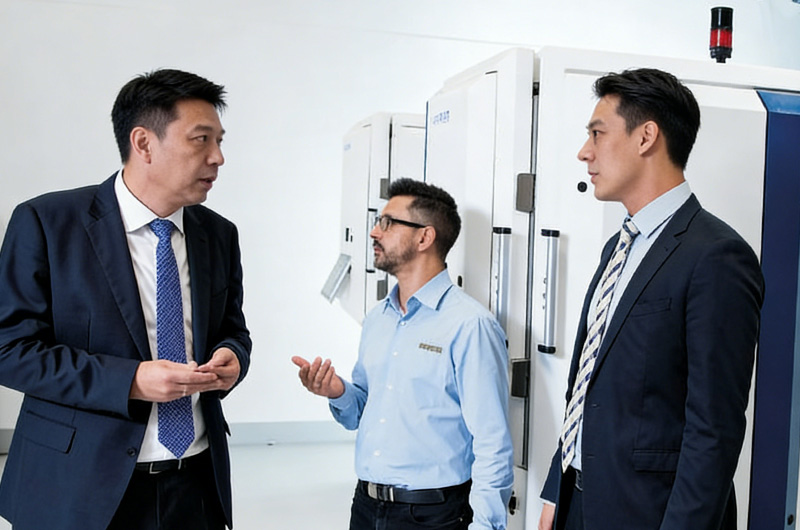
Successful-Collaboration-Case-One

コラボレーションの背景と顧客の課題: ベトナム永信精密工具有限公司は、精密PCB切削工具の国内専門かつ高度な革新的メーカーとして、主に標準的なタングステンカーバイド製PCBエンドミルを製造しています。しかし、ハイエンド5G通信基板、高Tg厚板、アルミ基板の受注が継続的に増加するにつれ、従来の非コーティングタングステンカーバイド製エンドミルの欠点である摩耗の速さと寿命の短さがますます顕著になってきました。1本の工具の連続加工時間は2時間未満となり、頻繁な工具交換、高い生産ライン停止率、そして高い工具消費コストにつながっています。さらに、加工された基板には過剰なエッジバリと大きな寸法誤差が生じ、ハイエンド基板に求められる厳しい出荷基準を満たせなくなっています。そのため、高度な工具コーティングソリューションへのアップグレードが不可欠となっています。 カスタマイズされたコラボレーションプラン: 両社間の綿密な技術協議を経て、マイクロ波プラズマアシスト化学気相成長法(CVD)ダイヤモンドコーティング技術を活用し、永信精密の主力PCBエンドミル(シャンク径1.0mm、1.5mm、2.0mm)向けにカスタマイズされたソリューションが開発されました。超微細粒超硬合金基板を選定し、独自のチタンクロム中間層と組み合わせることで、コーティングの密着性を大幅に向上させ、高速加工時のコーティング剥離を防止しています。コーティングの厚さと粒度密度を精密に制御することで、刃先の切れ味と耐摩耗性の最適なバランスを実現しています。サンプルテストや小ロット試作から本格的な量産まで、全工程において、永信精密の工具生産能力と品質検査基準に完全に適合したソリューションを提供しています。また、コーティング後の包括的な品質保証とプロセス最適化サポートも提供しています。 コラボレーションの成果とメリット: 特注CVDダイヤモンドコーティングエンドミルが正式生産に入ると、工具寿命は25倍以上に延び、工具1本あたり24時間を超える安定した連続加工時間を実現しました。工具交換頻度が大幅に減少し、生産効率は65%向上。ハイエンド基板加工の歩留まりは88%から99.5%に改善しました。工具使用コストは全体で52%削減され、永信精密は複数の大手PCBメーカーから長期・大量受注を獲得することができました。同社はハイエンドPCB切削工具サプライチェーンへの参入に成功し、製品競争力と市場シェアを同時に強化しました。
about01
私たちについて

TSHZ ― 揺るぎない品質、不朽の強さ。

天盛恒洲は、高性能超硬切削工具の研究開発、製造、販売を専門とする革新的な企業です。世界最高水準の化学気相成長法(CVD)ダイヤモンドコーティング技術を活用し、航空宇宙、エレクトロニクス(3C)、金型製造、自動車産業向けに効率的な加工ソリューションを提供することに尽力しています。 当社は標準サイズのダイヤモンドコーティングエンドミルを提供するだけでなく、特注(非標準)工具の製造においても高い能力を有しています。高品質の輸入超硬合金基材を選定し、最先端の加工技術である高精度5軸研削盤を採用することで、すべての工具が厳格な工業規格を満たすことを保証しています。 私たちは単なるサプライヤーではなく、完璧な生産を実現するためのパートナーです。

100 +

サービス業界におけるベンチマーク企業

15 X

平均寿命倍率

0.002 MM

究極の製造精度

24 h

非標準ソリューションの応答時間

最新ブログ

私たちのブログをチェックしてみてください

もっと見る
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination
22 , 10月

CFRP加工時に剥離を防ぐためのダイヤモンドコーティング工具の選び方

CFRPの層間剥離は加工コストの上昇につながります。ダイヤモンドコーティング工具は、刃先形状、切削条件、工具寿命、粉塵抑制、積層構造などを考慮して選定してください。
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining
15 , 10月

高ケイ素アルミニウム加工用ダイヤモンドコーティングインサートの選び方

シリコン含有アルミニウム材料は鋼鉄よりも切削しやすいものの、工具材料として加工するのは決して容易ではない。これらの材料に含まれるシリコンは硬い研磨剤として作用し、アルミニウムは切削刃に粘着性のあるマトリックスを形成するため、構成刃先が急速に形成される可能性がある。しかし、その前に表面仕上げと寸法が非常に急速に劣化する。 アルミニウム加工におけるCVDダイヤモンドコーティングインサートのソリューションは、合金の種類、加工内容、そして求められる表面仕上げから始まります。CVDダイヤモンドコーティングは、摩耗応力に耐え、摩擦を低減する能力を備えていますが、理想的な切削インサート、その準備、そして機械の設定が、生産の成功の鍵となります。TSHZは、非鉄合金やその他の研磨材向けに、CVDダイヤモンドコーティング切削工具とカスタムプロファイルを提供しています。 シリコンを豊富に含むアルミニウムに異なるインサートが必要な理由 シリコン含有量の高い合金では、シリコンが切削加工のたびに工具の刃先に食い込むことがあります。また、アルミニウム母材が高温の刃先に溶着することもあります。その結果、工具側面の摩耗、クレーター状の摩耗、構成刃先の形成、そして鈍い表面仕上げといった問題が生じます。 一見すると、軟質の被削材は問題を引き起こさないように見える。工具の摩耗は最初はゆっくりだが、刃先が丸みを帯び始めるとすぐに加速する。安定したプロセスを確立するには、生産量だけでなく、製造された部品の仕上がり、バリ、寸法を監視することが不可欠である。 CVDダイヤモンドがアルミニウム切削に及ぼす影響 TSHZの製品情報によると、CVDダイヤモンドは硬度9,000~10,000HV、摩擦係数0.05~0.1、熱伝導率約2,000W/(m・K)です。この情報は、高ケイ素アルミニウム相に関係します。なぜなら、硬い表面がケイ素相と接触し、摩擦係数が低いことで過度の摩擦や構成刃先の形成を防ぐことができるからです。 TSHZ材料はCVDプロセスによって工具基材上にコーティングとして成膜される。コーティングの厚さは、複雑な切削工具の刃先においても1μmから30μmの範囲で容易に制御できる。インサートの形状は、コーティング後も適切なクリアランス、十分な切りくず制御、および十分な刃先鋭性を確保できるものでなければならない。 操作による挿入を選択します 向きを変えて 旋削加工を行う際は、既に加工済みの面から始め、主切削力の方向に沿って切削することを検討してください。鋭利な正の切削刃は切削力を低減し、アルミニウムがインサートに付着するのを防ぎます。また、インサートがホルダーにしっかりと固定されていることを確認してください。振動があると、表面に繰り返し傷が残ります。 CVDダイヤモンドコーティング切削インサートのページには、非鉄金属加工用のTSHZ製品が掲載されています。図面と掲載製品を比較して、インサートの形状、ノーズ半径、基材、コーティング仕様をご確認ください。 ポケットと面をフライス加工する フライス加工では、切りくずの厚さが変化する断続的な切削が発生します。工具はできるだけ短くし、ワークの固定がしっかりしていることを確認してください。切りくずが再切削せずにポケットキャビティから排出されるかどうかを確認してください。排出されない場合は、より硬いインサートを使用しても、以前に発生した切りくずの排出不良による熱と摩擦が増加するだけです。 特殊な肩部、形状、または小半径の加工には、カスタムプロファイルが役立ちます。TSHZのカスタムCVDダイヤモンド工具サービスは、既製のインサートでは必要なプロファイルが得られない場合に、非標準形状に対応します。 高級部品 高光沢アルミニウム表面はエッジが非常に敏感なため、一定のノーズ半径が必要です。仕上げは軽く行い、仕上げ工程では設定を一定に保ってください。生産工​​程では、エッジ処理の異なる複数の工具を混用しないでください。また、最初に製造した部品と、工具の交換予定時期に近い部品の寸法を測定してください。 形状およびエッジ準備チェック インサートを選ぶ際は、材質名だけで判断しないでください。合金グレード、シリコン含有率、ストック許容量、ツールホルダー、スピンドル回転数、刃当たりの送り量または回転当たりの送り量、半径方向の切削深さ、クーラント/エアなど、すべてのパラメータをリストアップしてください。これらのパラメータによって、刃先が切削加工用か摩擦加工用かが決まります。 ノーズ半径を大きくすると、より滑らかな表面が得られますが、切削抵抗が増加する可能性があります。非常に鋭利な刃先は切削性能に優れていますが、振動がある場合や断続的な切削の場合は性能が低下します。ノーズ半径と刃先の仕上げは、加工対象物と使用する機械に合わせて選択する必要があります。 CVDコーティングは均一であるべきです。コーティングの厚さとエッジ半径を検査する必要があります。繰り返し注文の場合は、最初のバッチと最後のバッチで同じ検査基準を使用し、注文の最初と最後の部分で同じ挙動が保証されるようにする必要があります。 エッジの蓄積と熱の制御 構成刃先は、摩擦、熱、または切れ味の鈍くなった刃先が原因であることが多いです。まず、切りくずの流れを確認し、ホルダーを清掃してください。機械と合金の加工プロセスに応じて、空気または適切なクーラントを使用してください。刃先を常に接触させてください。ポケットの底をこすると、重くても安定したカットよりも熱が発生しやすくなります。 表面が曇っている場合は、切削条件をすべて変更する前に、拡大鏡でエッジを確認してください。小さな付着物であれば、切りくず排出を改善することで除去できる場合が多くあります。エッジが丸くなっていたり、コーティングが損傷している場合は、新しいインサートが必要です。 部品あたりのコストが有用な指標である ダイヤモンドコーティングされたインサートは、標準的な超硬インサートよりも高価です。比較検討の際には、インサートの価格、刃当たりの使用可能部品数、段取り替え時間、表面の再加工費用、不良品の発生率、機械の稼働率などを考慮する必要があります。 管理された条件下での試験が最適です。同じ合金、同じ加工経路、同じ検査方法を用いて、良品率、平均表面仕上げ、寸法ずれ、インサートの交換や修正に要した時間などを測定します。そうすることで、購買部門と生産部門は、互いに理解できる意思決定の根拠を得ることができます。 新しい挿入物のためのシンプルな試用プラン 熱や切削負荷といった実際の加工条件を再現できない小さな試験片ではなく、意味のある部品部分から試験を開始してください。合金の調質、シリコン含有量、ストック代など、試験に使用したツールホルダーも記録してください。インサートの摩耗と誤解される可能性のあるセットアップの問題を排除するため、最初の切削を行う前に、ツールホルダーが清潔であること、およびスピンドルの振れがチェックされていることを確認してください。 最初の部品については、表面品質、バリ、寸法を検査する必要があります。一定数の部品が生産された後、同様の検査を繰り返します。その後、表面状態が変化し始めたら、検査を繰り返します。比較のために、切削データは変更してはなりません。サプライヤーが切削データに変更を加えたことを文書で証明した場合にのみ、その結果を生産部門と購買部門で使用できます。 接着剤などが付着している場合は、清掃前に端の部分を撮影してください。丸みを帯びた端とコーティングの損傷を伴う、アルミニウムのような柔らかい付着物は、いくつかの原因が考えられます。したがって、原因に合わせて修正を行うことで、作業速度を低下させたり、インサートを早期に交換したりするよりも、時間を節約できる可能性が高くなります。 カスタムTSHZインサートが有効な場合 部品に特殊なノーズ半径、特殊な形状、微細な特徴、または厳しい公差に合わせたコーティング厚さが必要な場合は、カスタムインサートをご依頼ください。合金組成、図面、機械、ホルダー、切削データ、および現在の故障モードをご提供ください。 TSHZのダイヤモンドコーティングインサート製品ページとカスタムプロファイルサービスは、技術レビューの出発点として最適です。サンプルや用途に関するご提案をご希望の場合は、TSHZのお問い合わせページから図面をお送りください。 よくある質問 CVDダイヤモンドインサートは、すべてのアルミニウム合金に適していますか? これらは研磨性の高い非鉄金属を対象としていますが、合金の化学組成、シリコン含有量、断続切削、機械の剛性も重要です。実際の合金でインサートのグレードと刃先加工を確認してください。 高ケイ素アルミニウムにおける構成刃先を低減するにはどうすればよいですか? 刃先を鋭く保ち、熱を制御し、切りくずの排出を改善し、低切削時の摩擦を避けてください。切削速度や送り速度を大きく変更する前に、インサートの状態を確認してください。 ダイヤモンドコーティングされたインサートは、どのくらいの頻度で交換すべきですか? 表面仕上げ、バリ、寸法ずれを交換基準としてください。固定部品数はあくまで出発点であり、合金の種類、噛み合い具合、機械の状態によって工具寿命は変化するため、固定部品数はあくまでも出発点に過ぎません。
diamond tools for graphite machining
8 , 10月

グラファイト加工用CVDダイヤモンド工具の選び方

CVDダイヤモンドコーティング、フルート数、カッター形状を荒加工、仕上げ加工、および微細加工に合わせて調整することで、グラファイト工具の摩耗と刃先の欠けを軽減します。
製品
連絡先
WhatsApp
メール