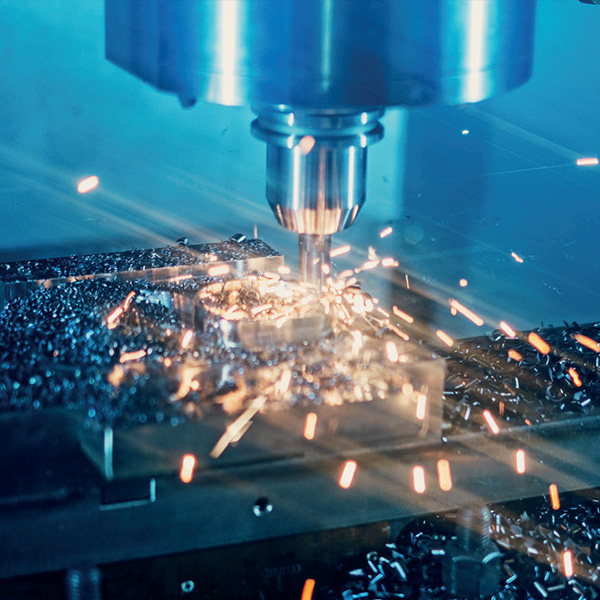
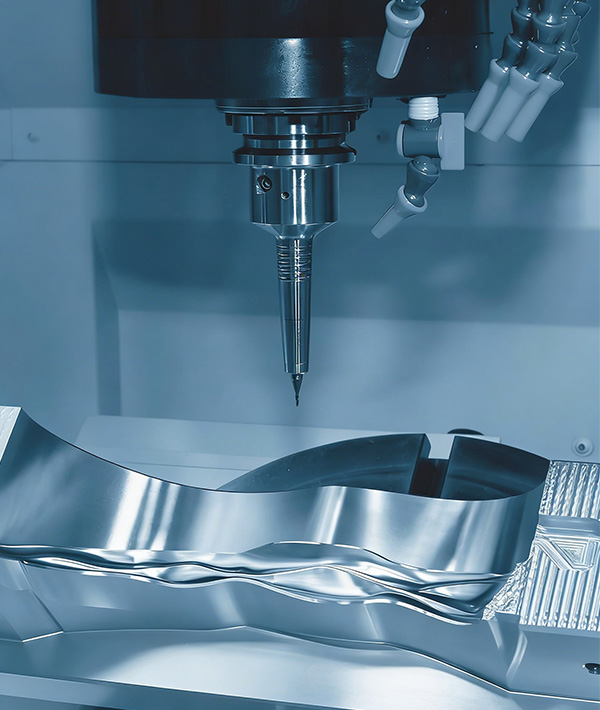
Keine Würde, vor der Scelerisque ist der Hass euismod fermentum sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean Ein Haarschnitt, der zum Lachen anregt.
Heim

Unsere Produkte:

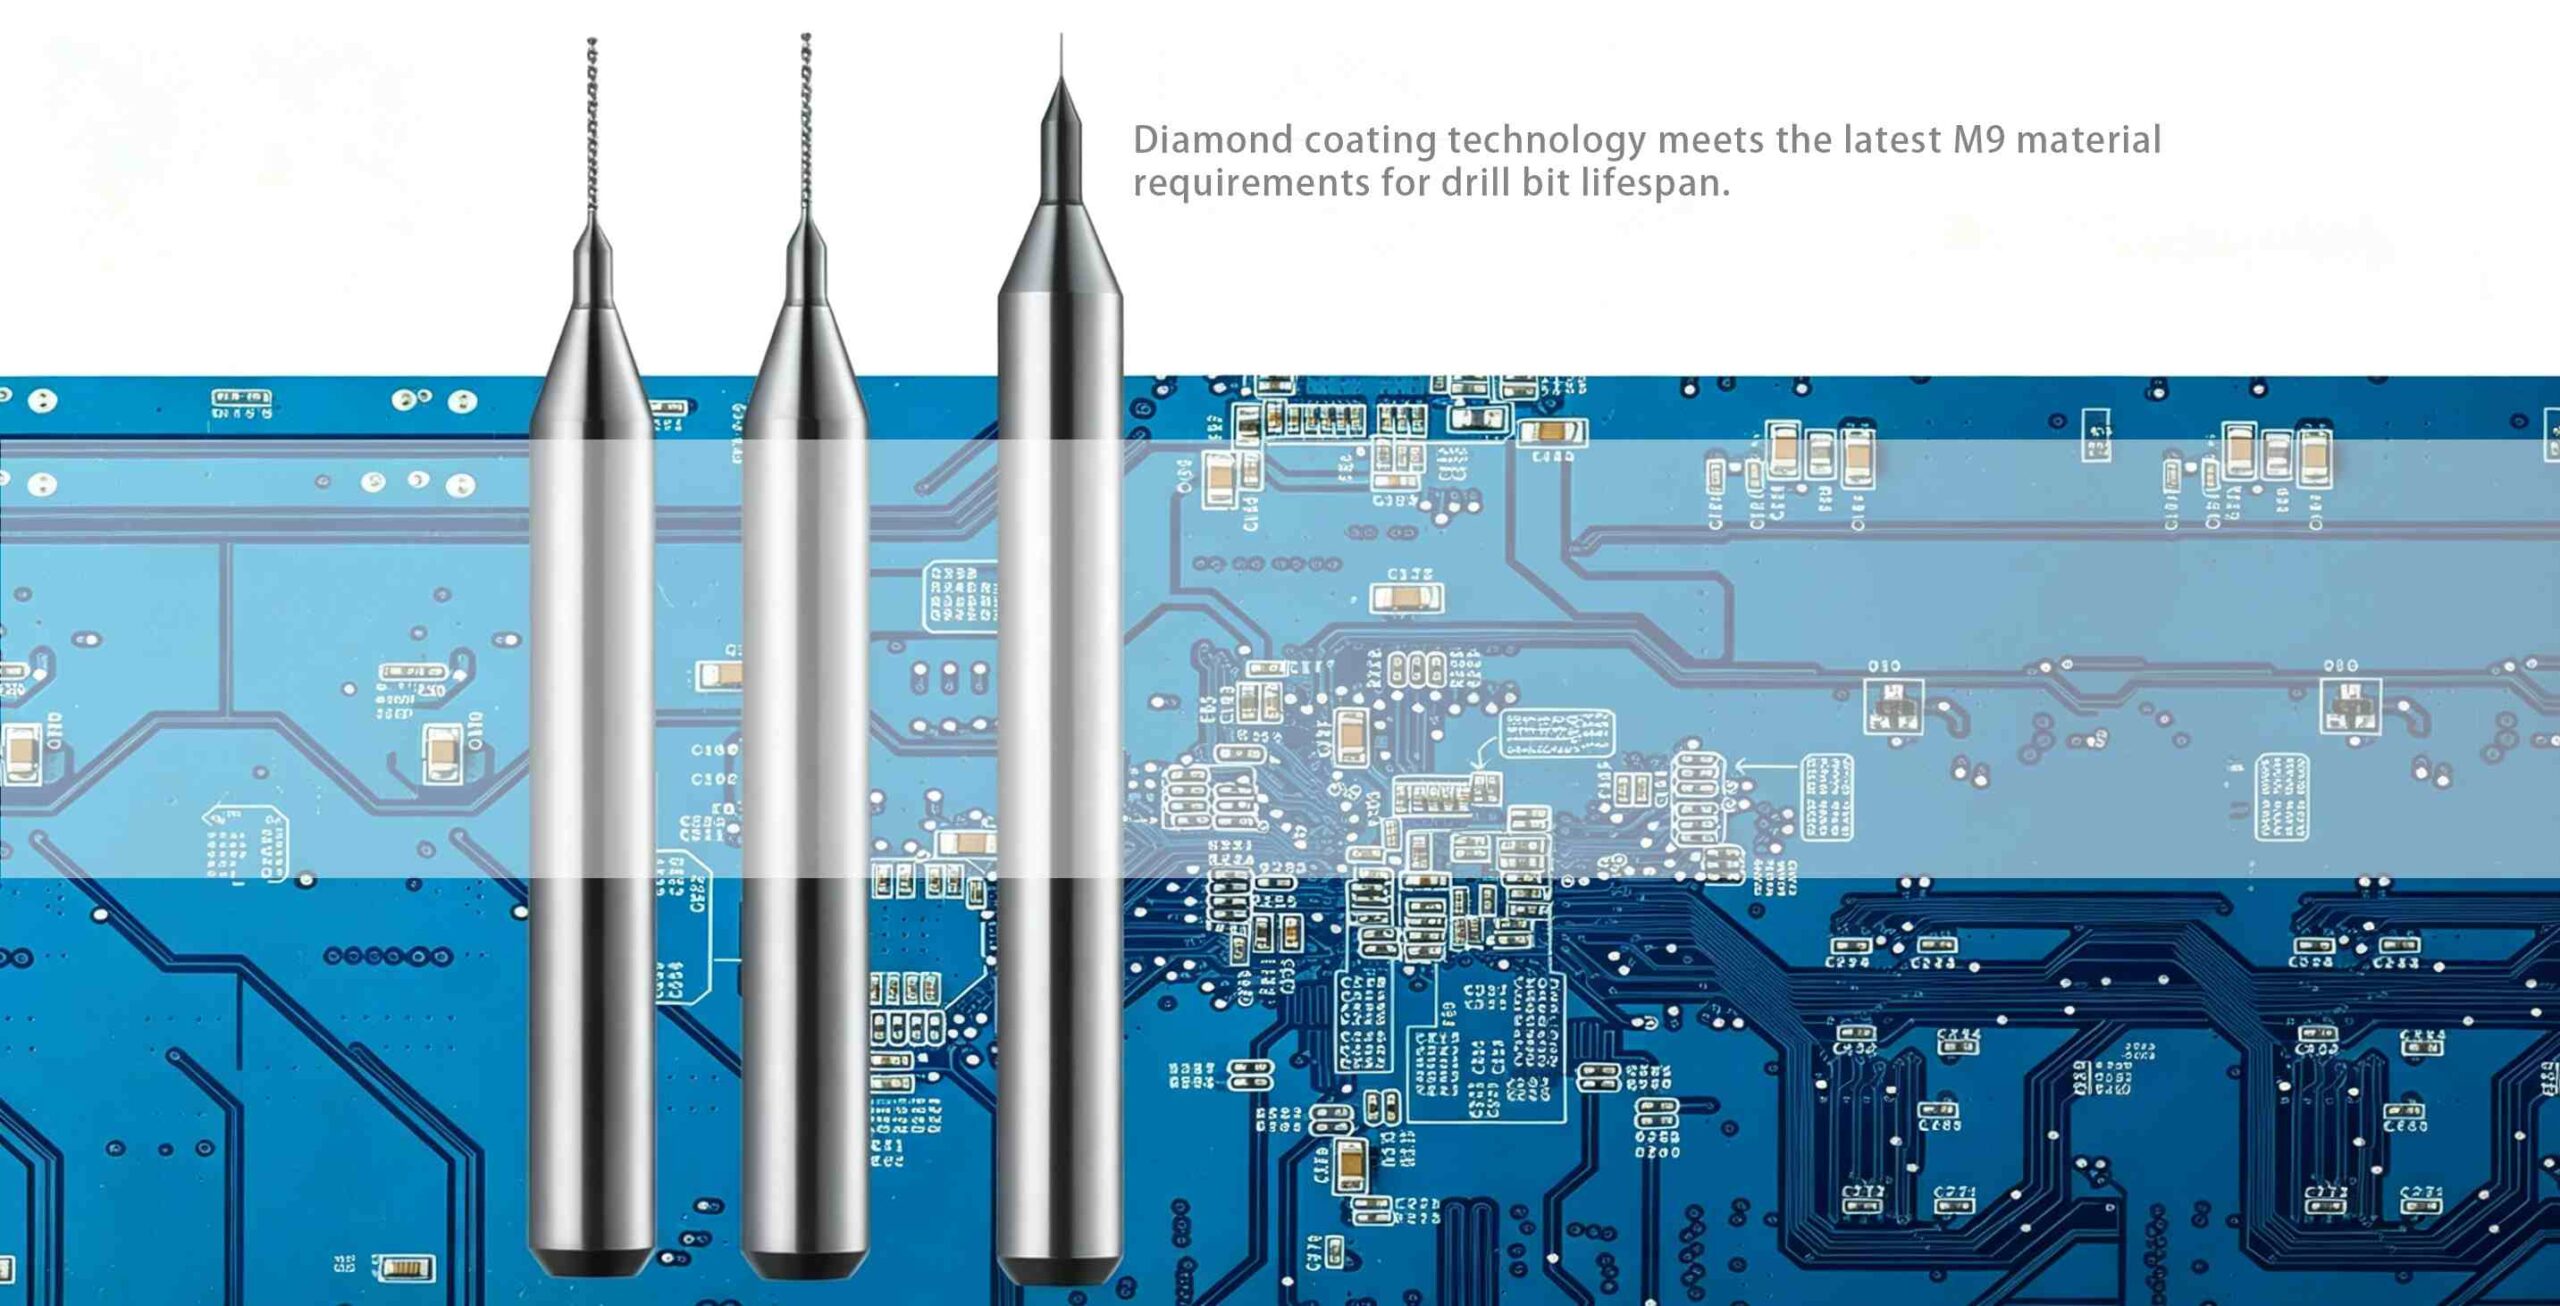
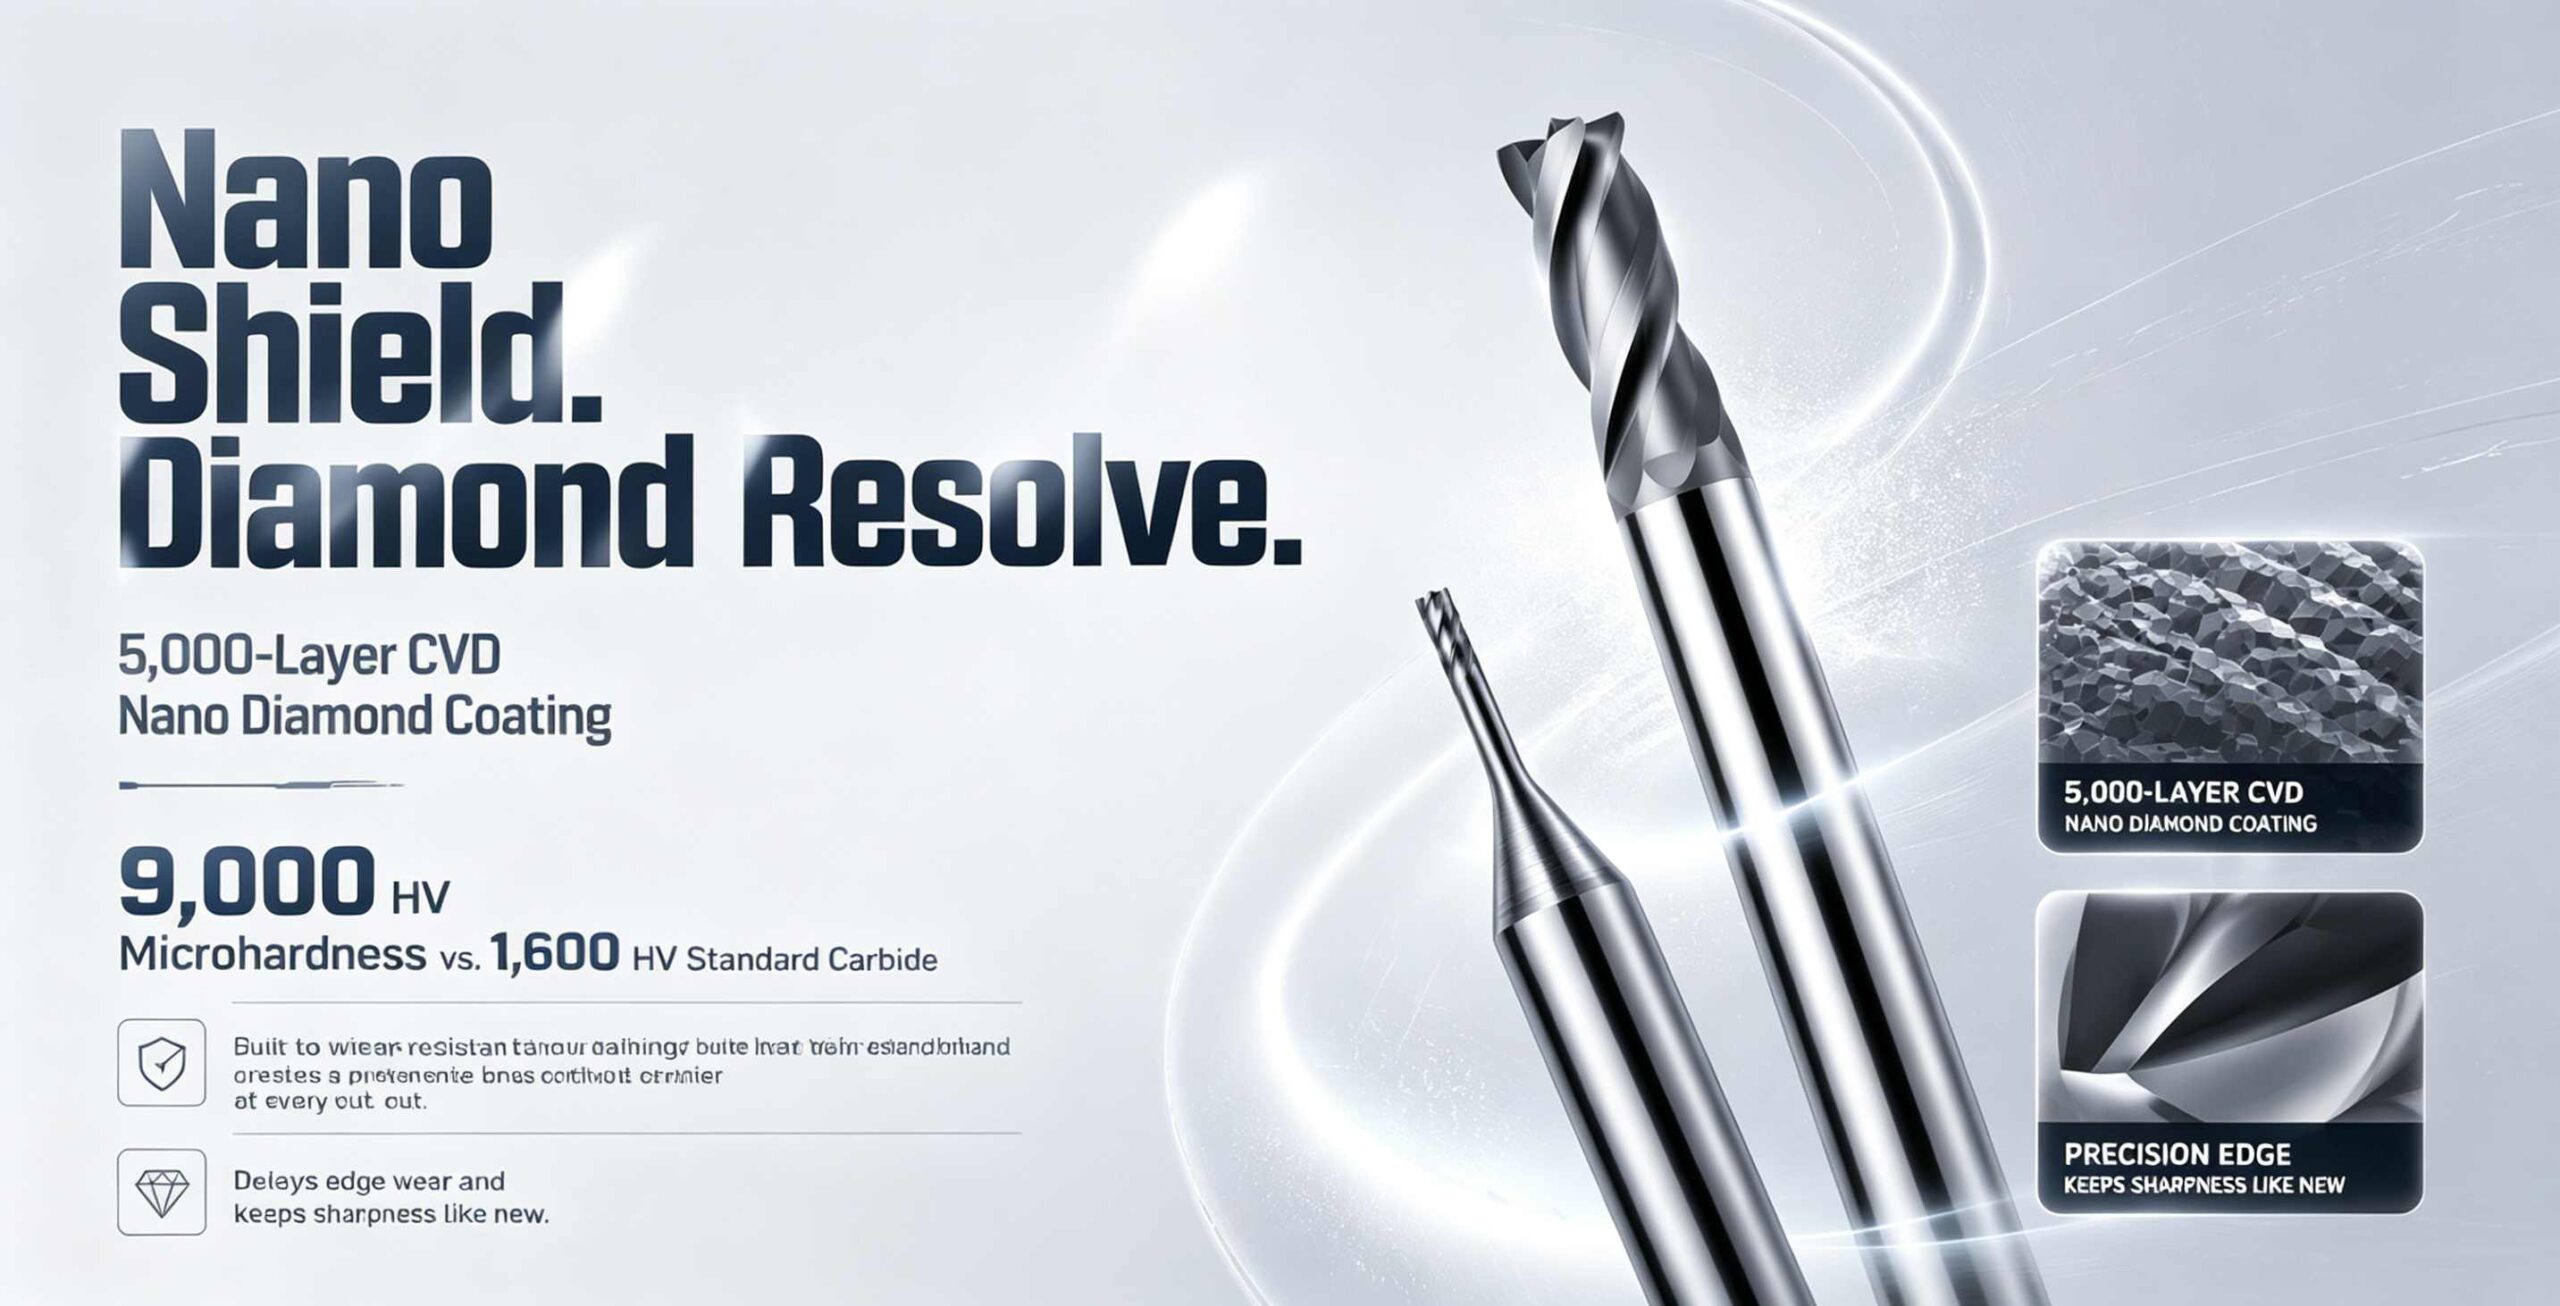
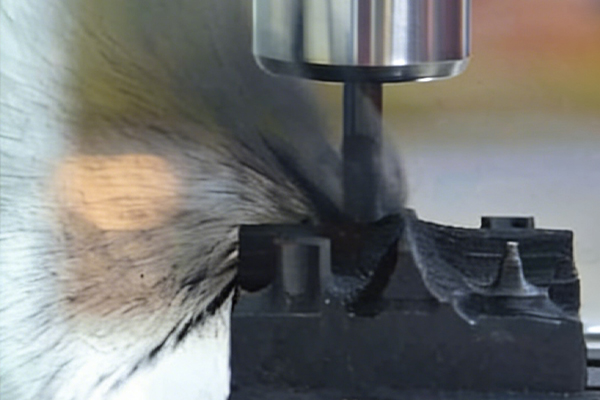
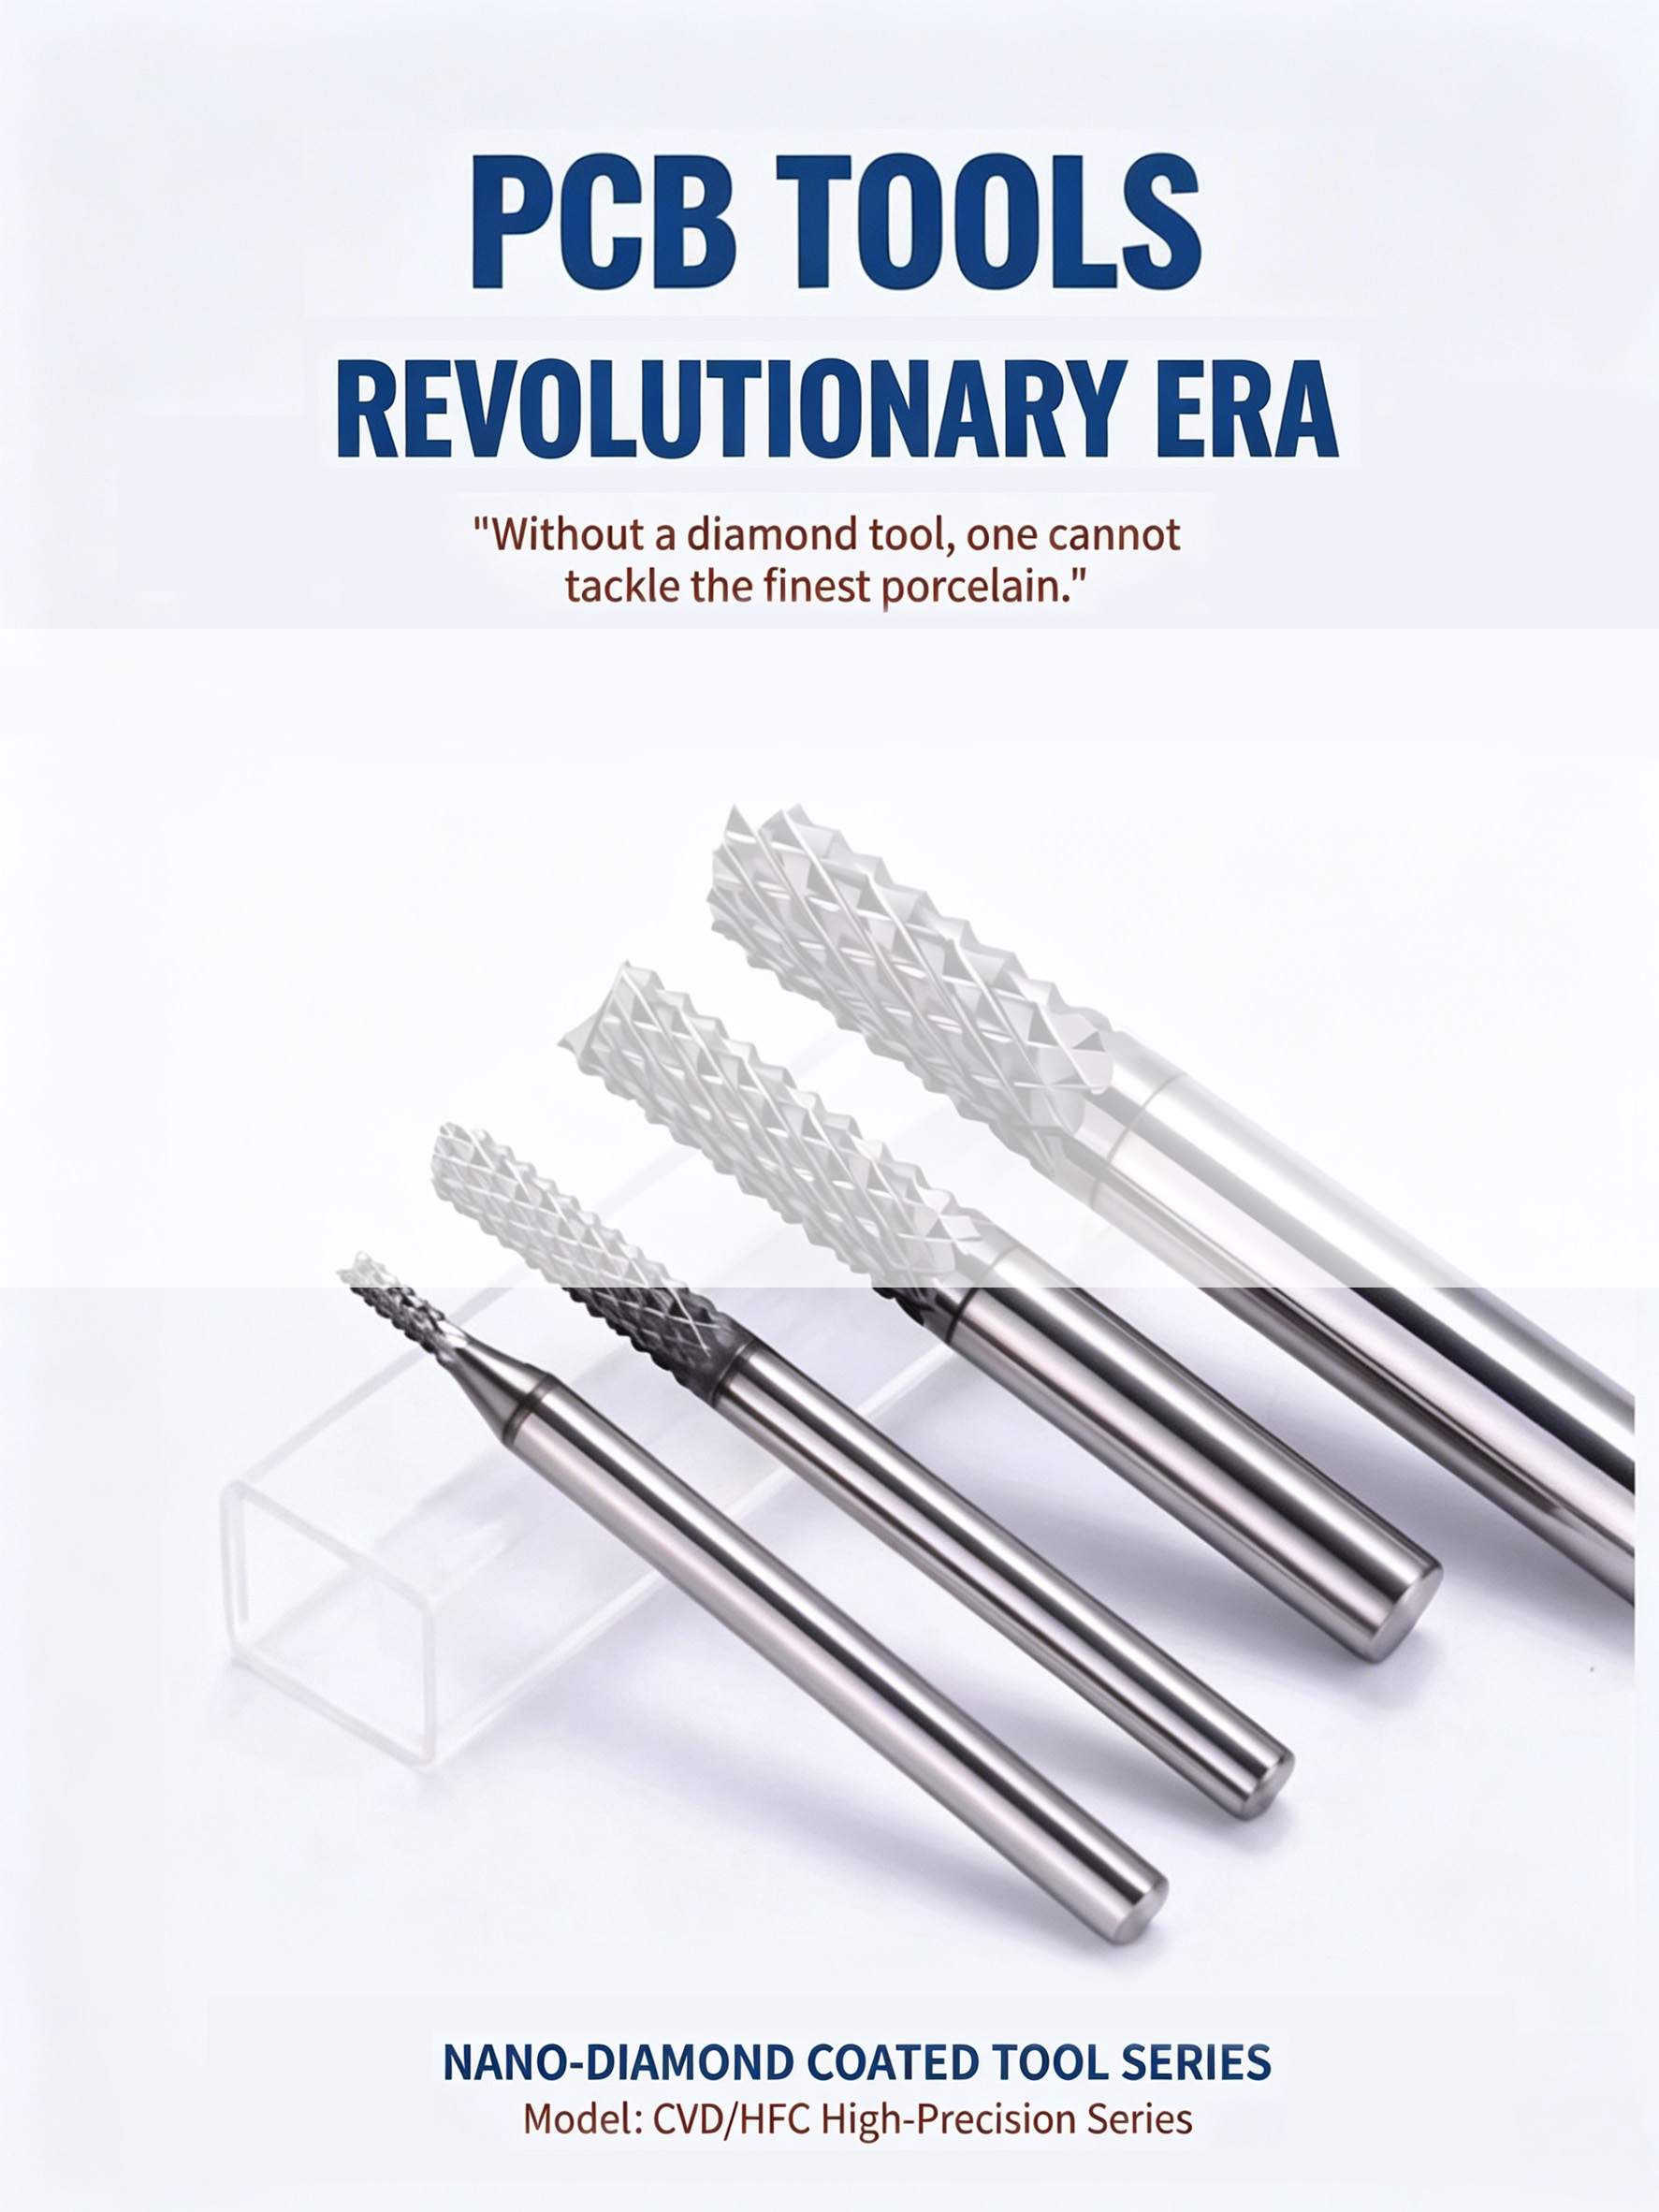
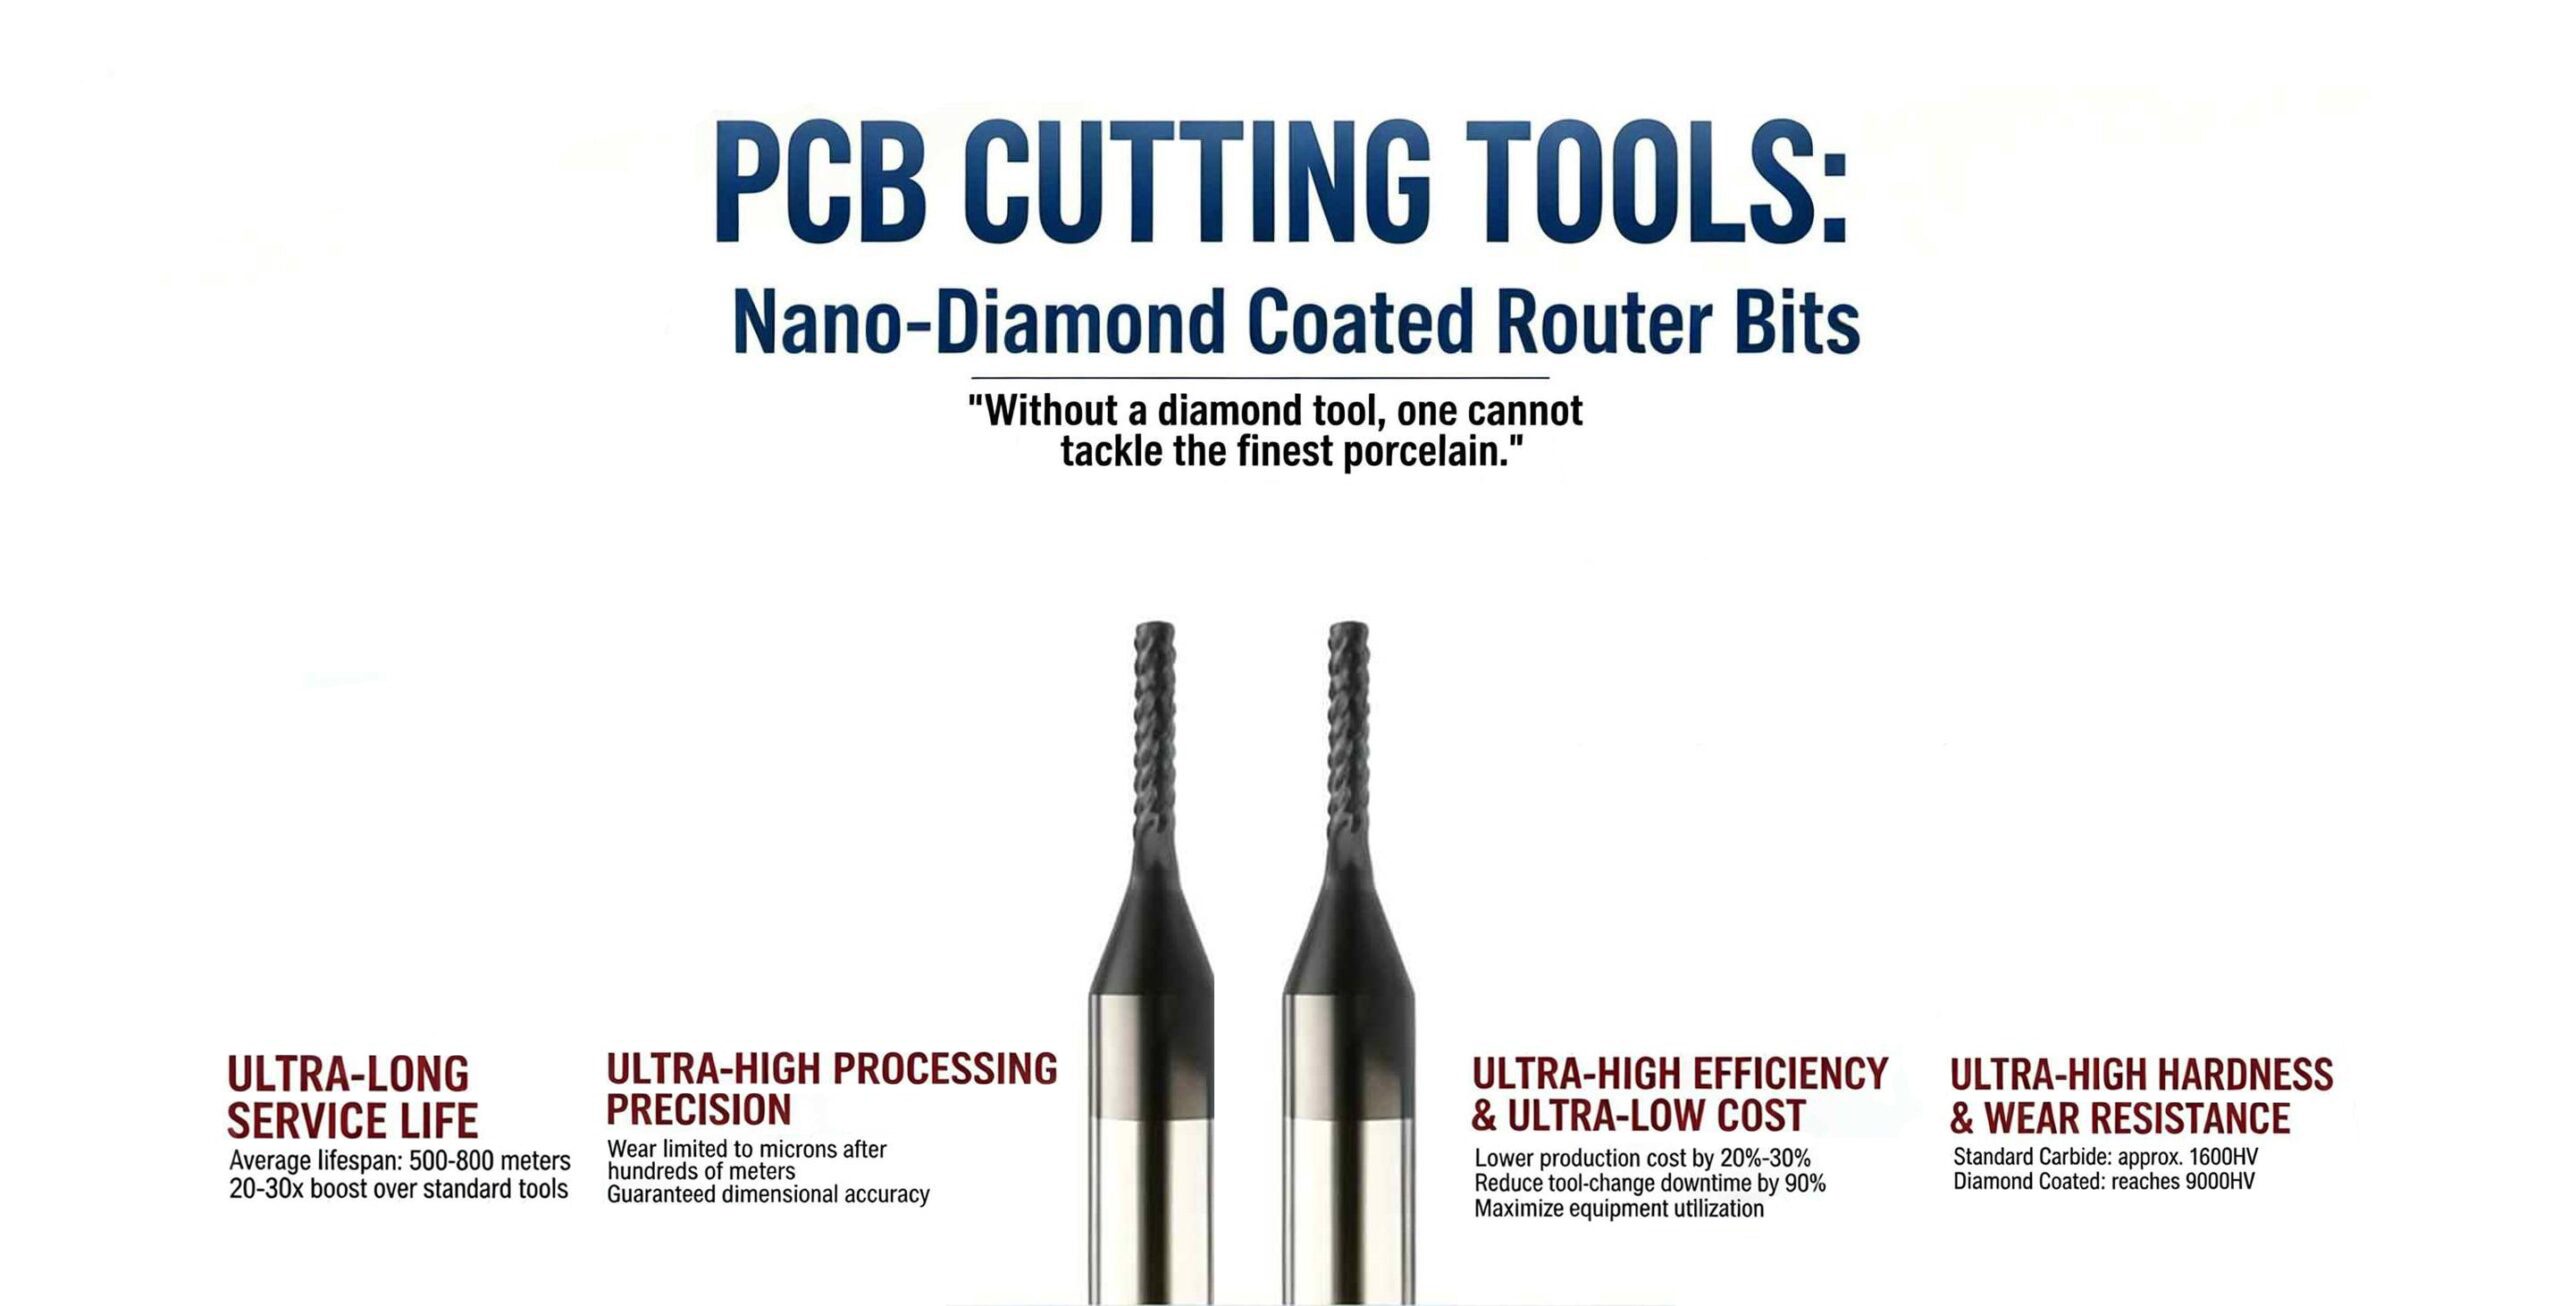
Unsere CVD-diamantbeschichteten Werkzeuge sind nicht nur härter, sondern verlängern die Lebensdauer Ihrer Produktionslinie um das 20-Fache. Die Schnittlänge für Leiterplatten beträgt über 500 Meter.

Unsere Produkte:

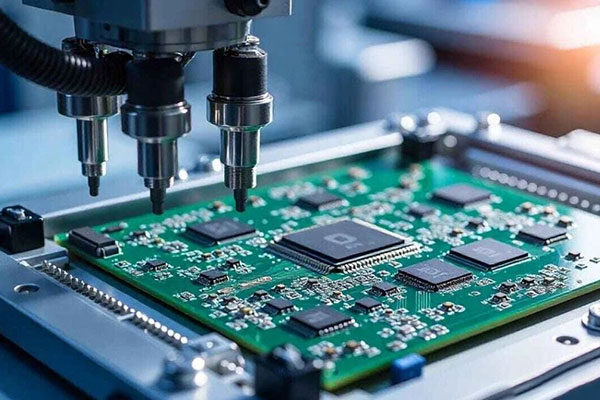
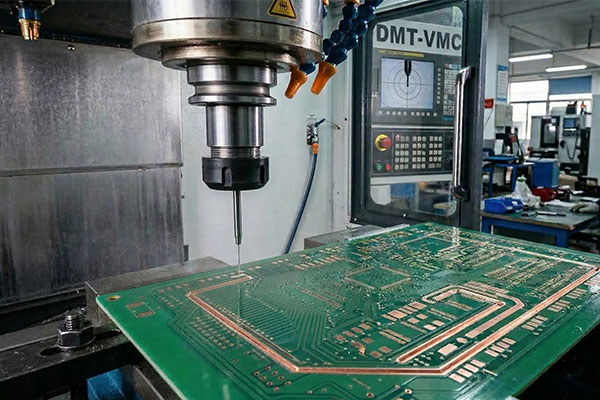
Unsere CVD-Beschichtung ist die perfekte Lösung für schwer zu bearbeitende Leiterplatten und bietet eine über 20-mal längere Lebensdauer.

Herausforderungen beim PCB-Bohrer

Unsere Beschichtungstechnologie erzielt hervorragende Ergebnisse bei KI-Serverplatinen mit hoher Lagenzahl sowie bei Hochfrequenz- und Hochgeschwindigkeitsplatinen (wie M9 und PTFE).

Unsere Produkte:

Extrem niedrige Reibung, 20-mal höhere Verschleißfestigkeit und exzellente Oberflächengüte – bieten Sie Ihren Kunden Werkzeuge, mit denen die Konkurrenz aussieht, als wäre sie noch in den 90er-Jahren stecken geblieben.

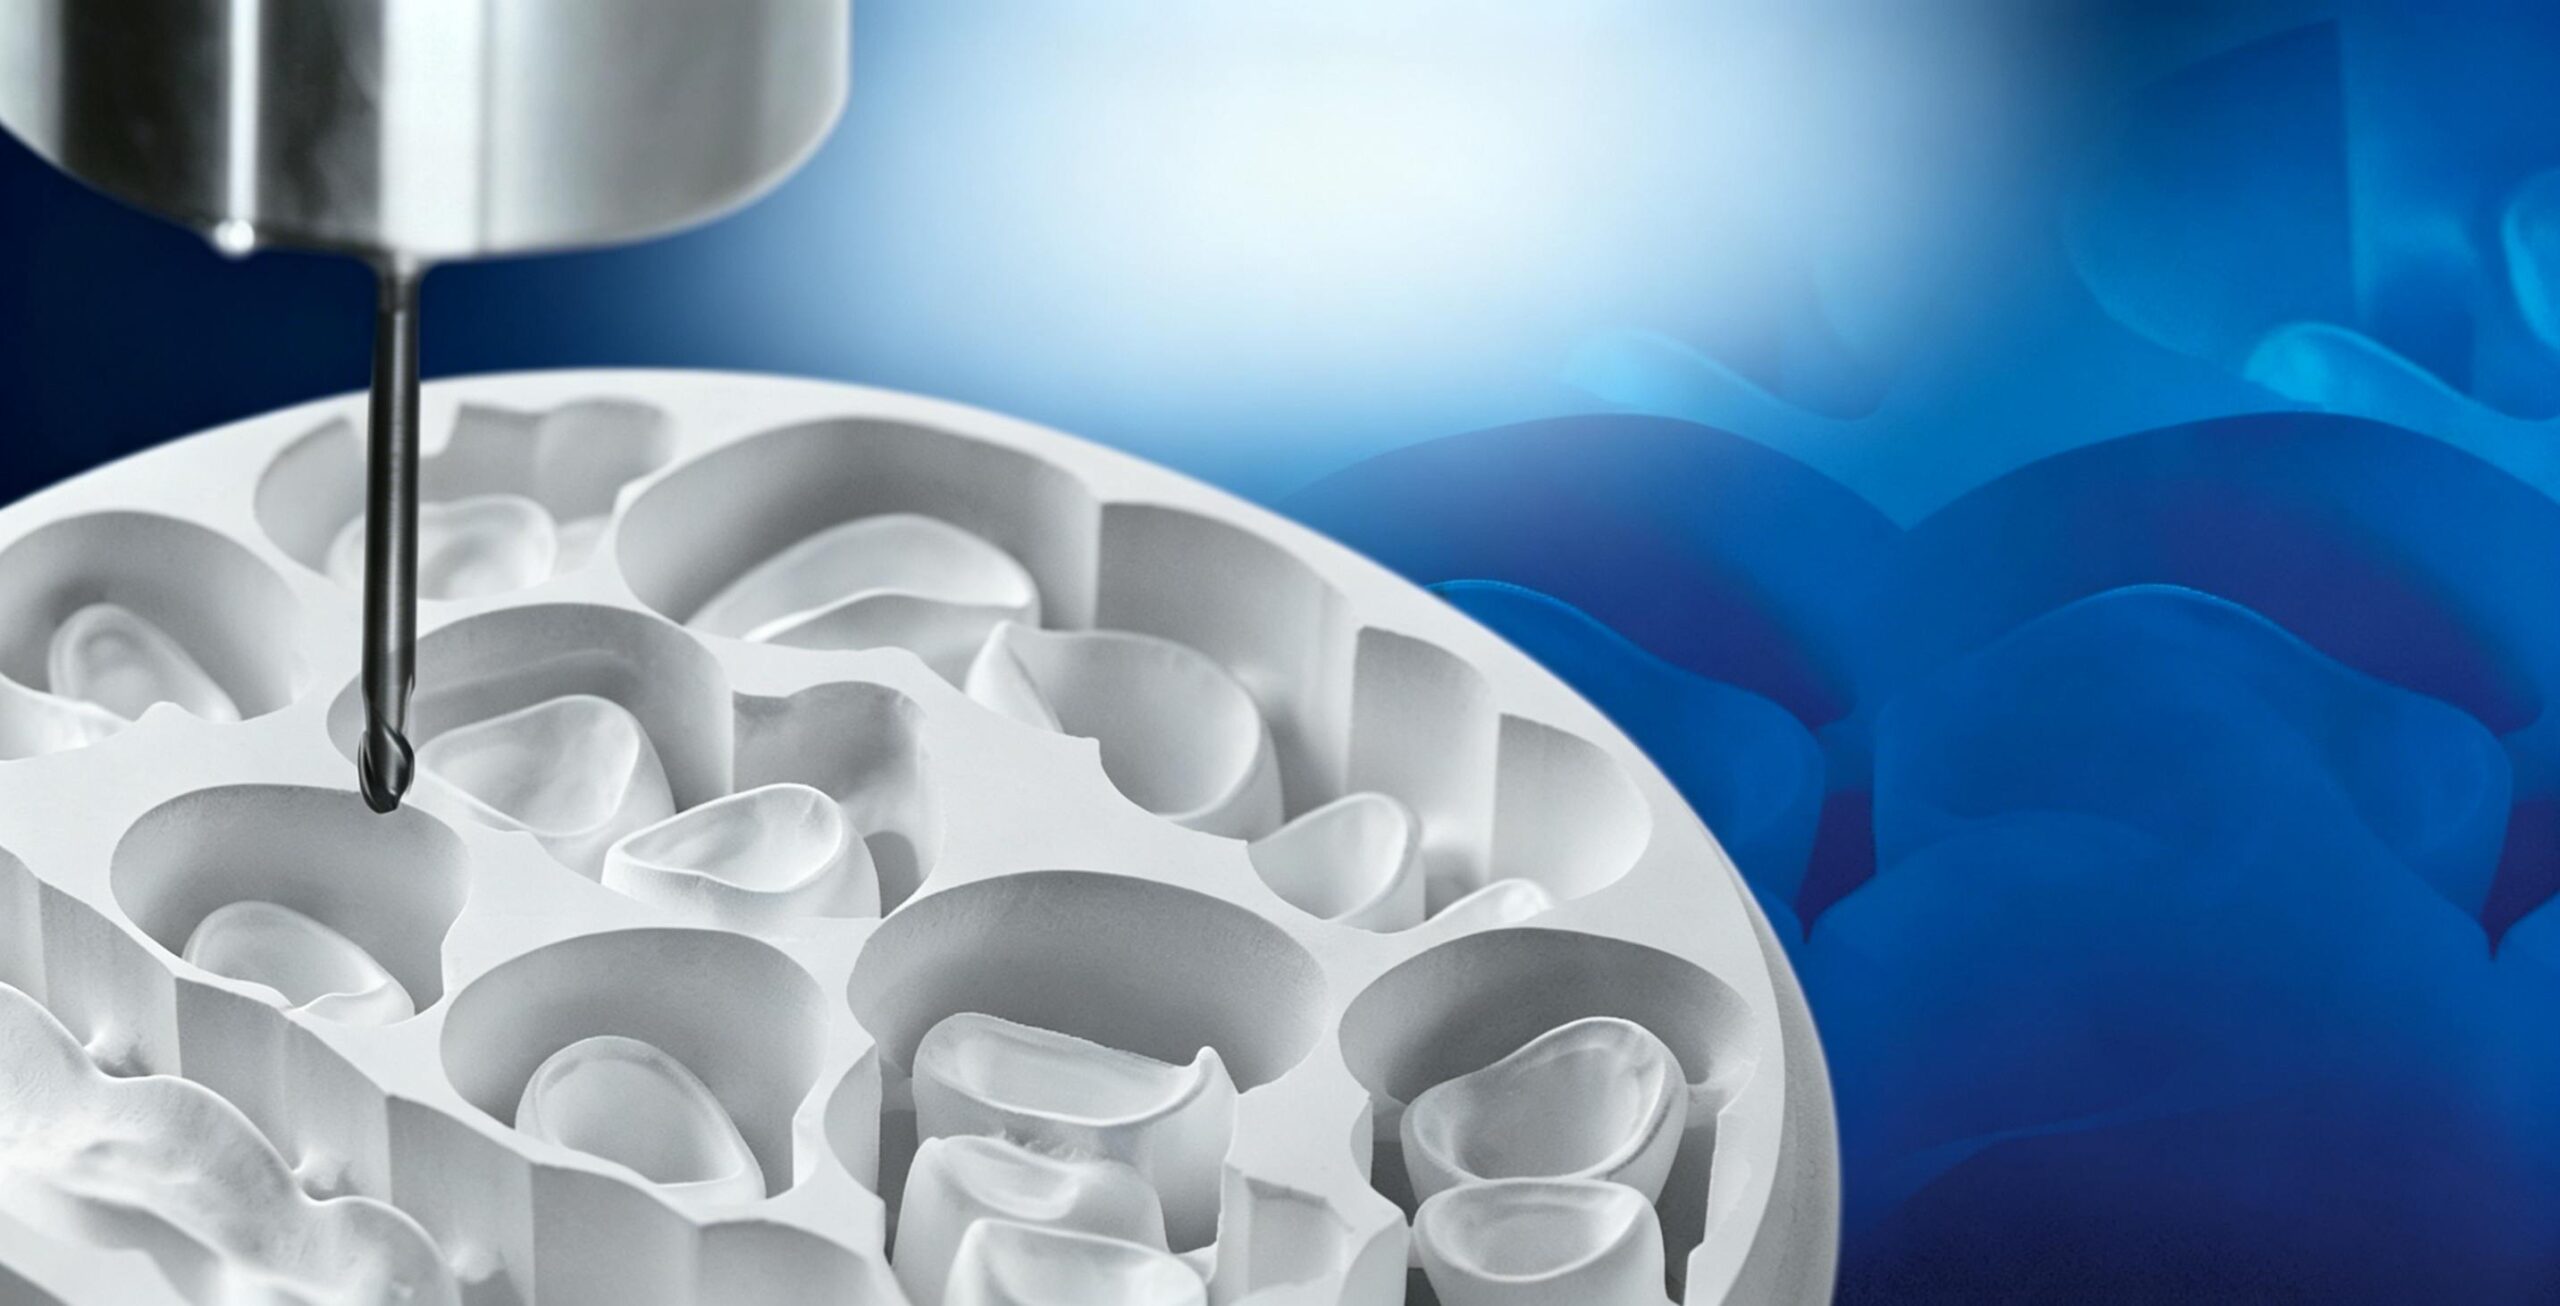
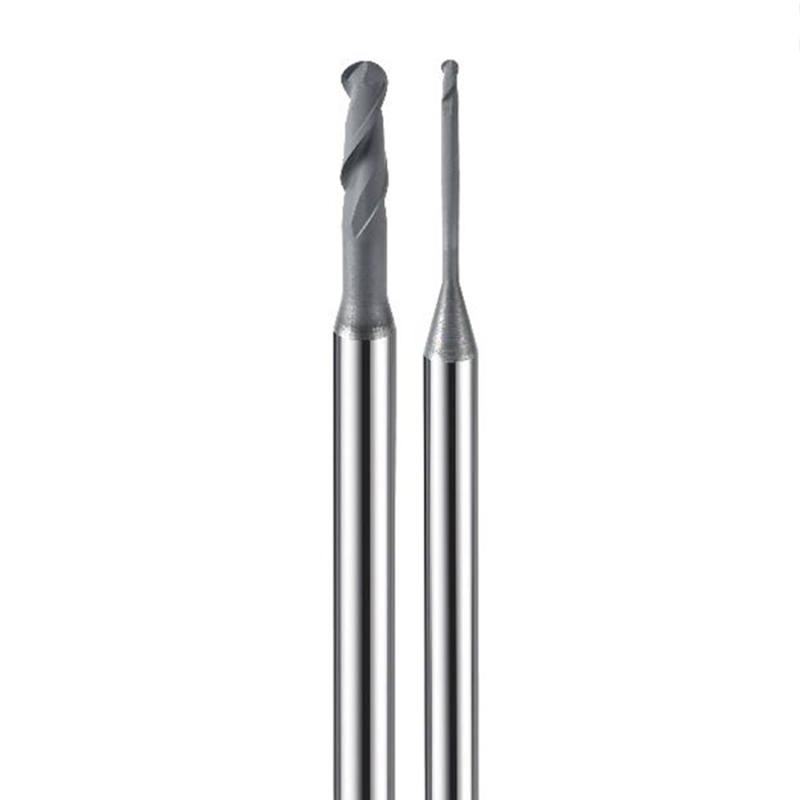
Diamantbohrer – Präzision für die Zahnmedizin.

Mit einer Härte von 9000 HV erleichtern Sie sich die Zahnbehandlung. Für präzises Trimmen von Vollkeramik- und Zirkonoxidrestaurationen. Die Lebensdauer beträgt über 1500 Anwendungen.

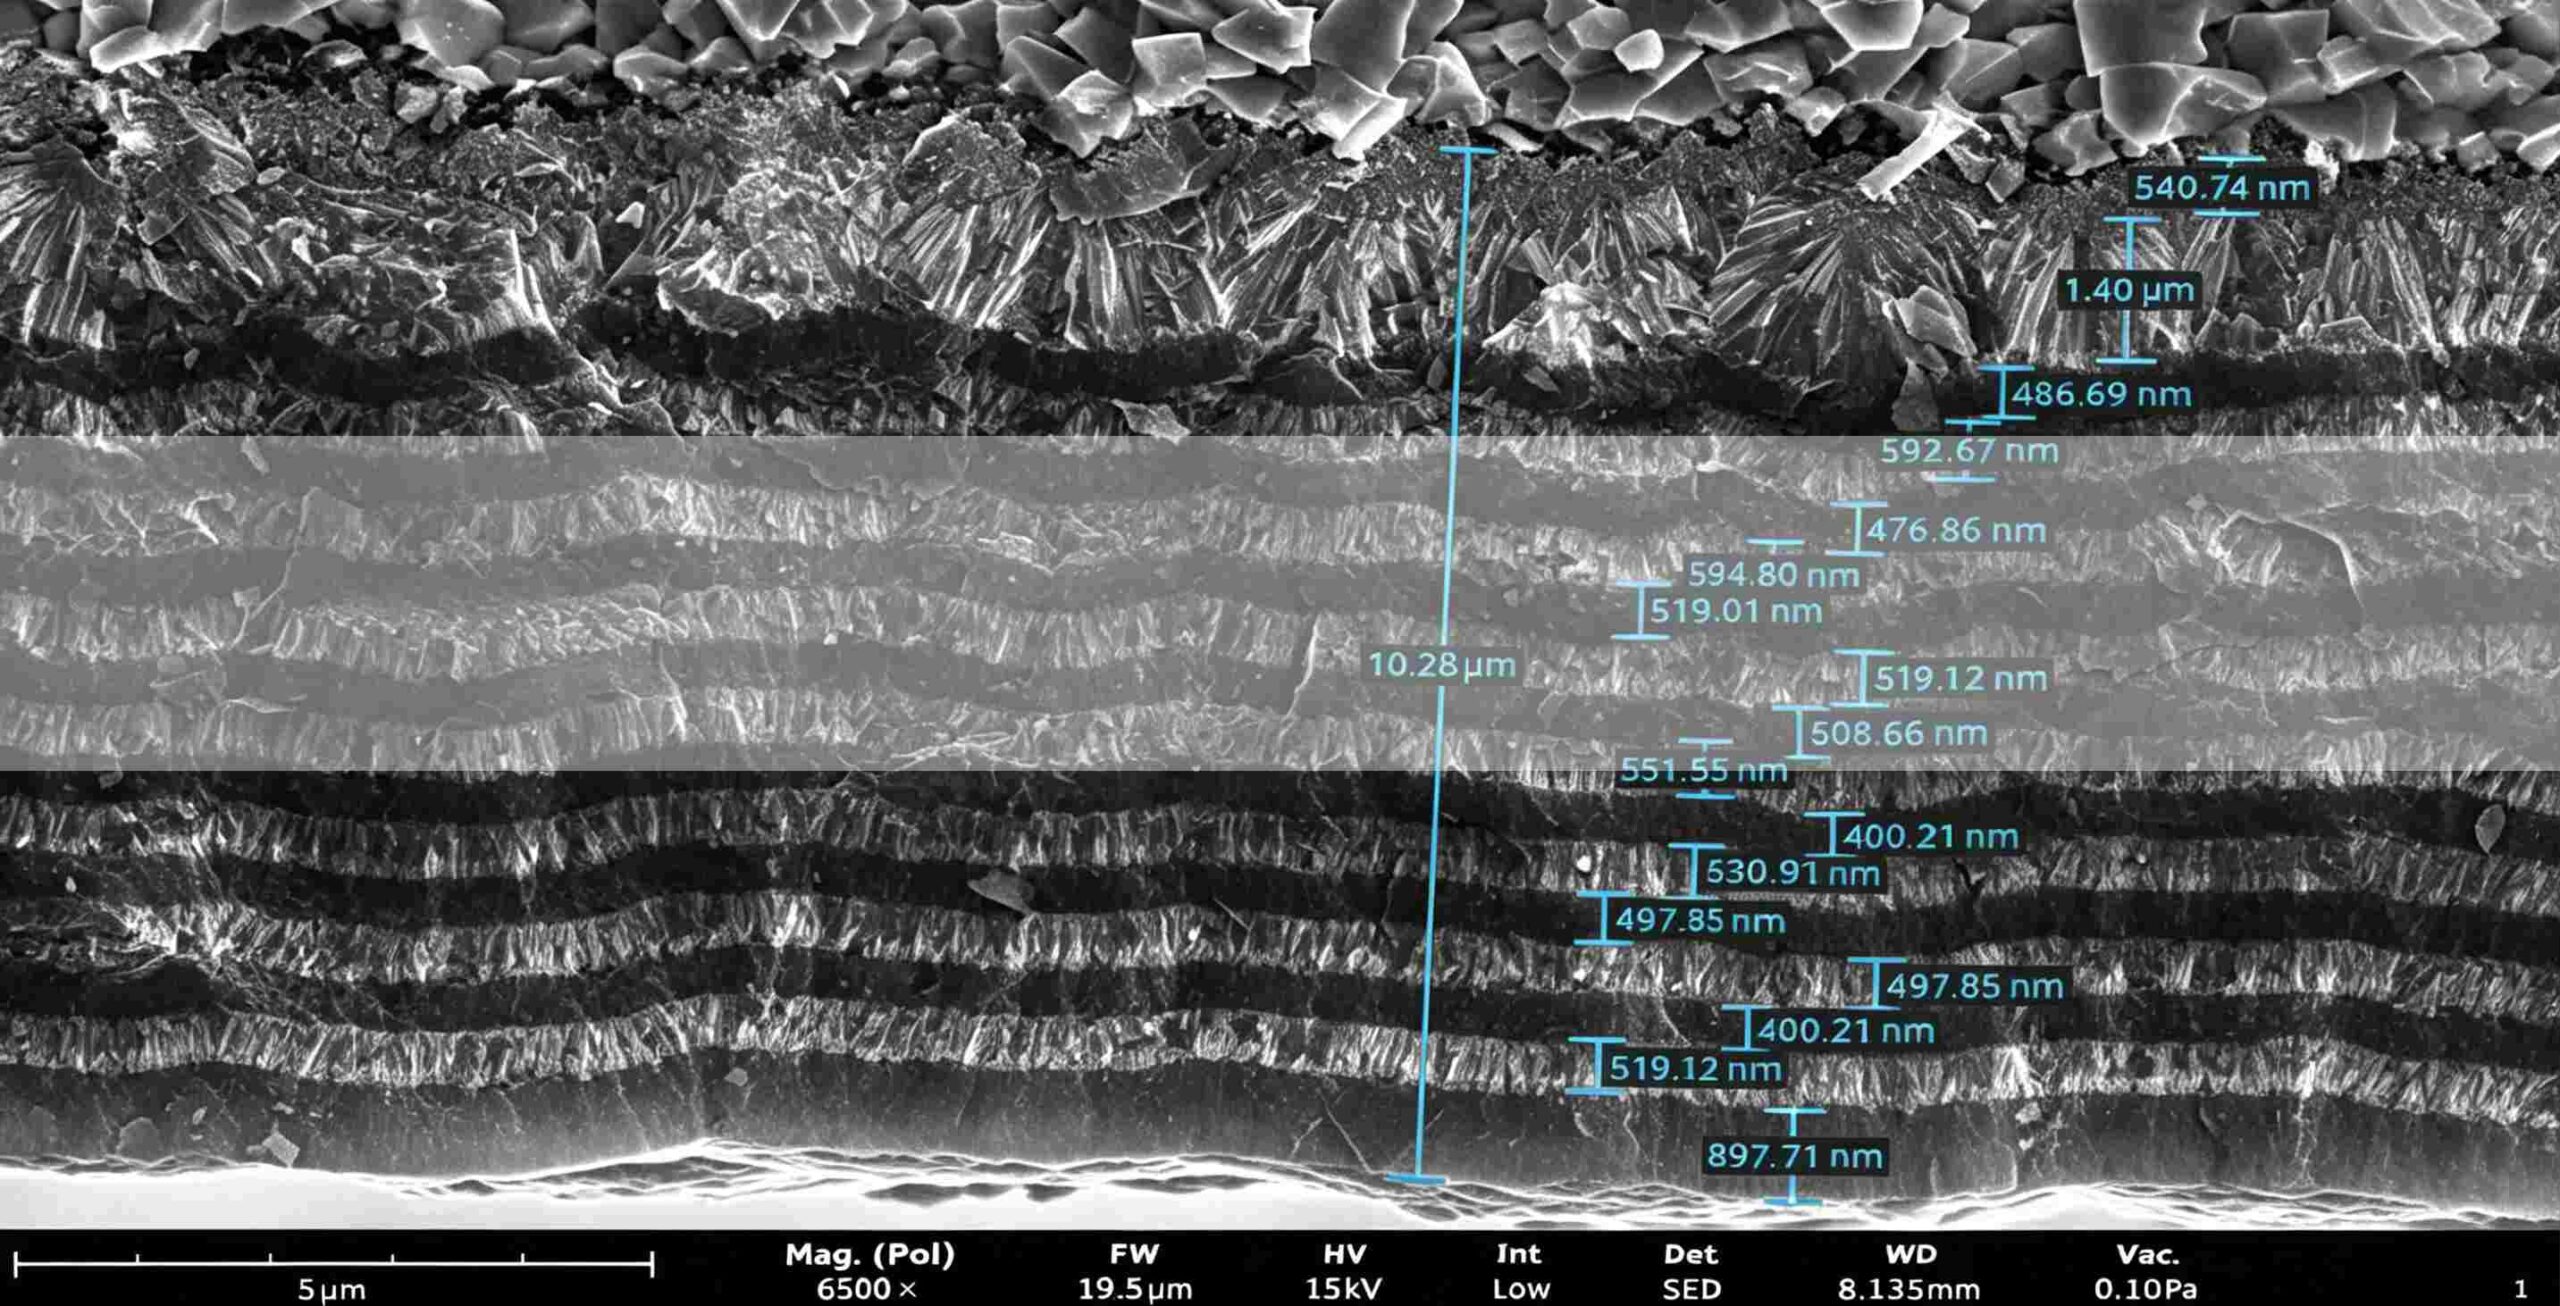
Beschichtung im Mikrometerbereich

Unsere CVD-Diamantbeschichtung zeichnet sich durch eine mehrschichtige Verbundstruktur auf Karbidsubstraten aus und basiert auf 30 Jahren technologischer Expertise der Shanghai Jiao Tong Universität.

Die Mathematik:

Ein CVD-Werkzeug ersetzt 20 Standardwerkzeuge. Sie sparen 19 Rüstvorgänge, 19 Werkzeugkorrekturen und Stunden an Leerlaufzeit der Maschine.

In der Welt des Mikrokosmos bestimmt die Ebenheit die Ausbeute.

Die TSHZ-Diamantbeschichtung übertrifft die Härtegrenzen und sorgt für spiegelglatte Schnitte. Professionelle Ingenieure setzen auf Zuverlässigkeit.

Bestseller-Produkte

  • Alle Produkte
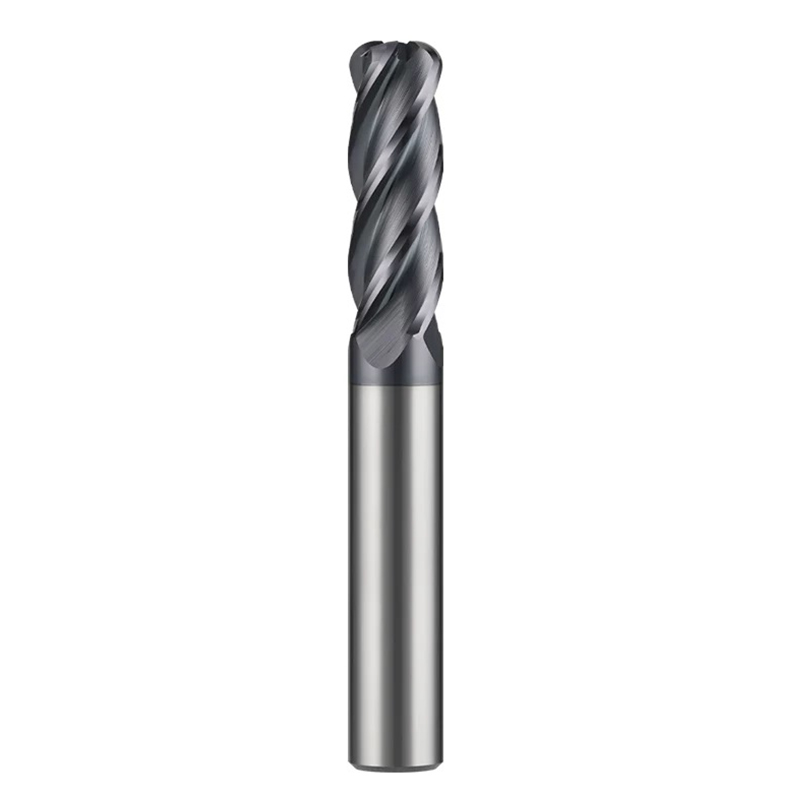
  • PCB-Diamantwerkzeuge Serie
  • Diamond Dentalbohrer-Serie
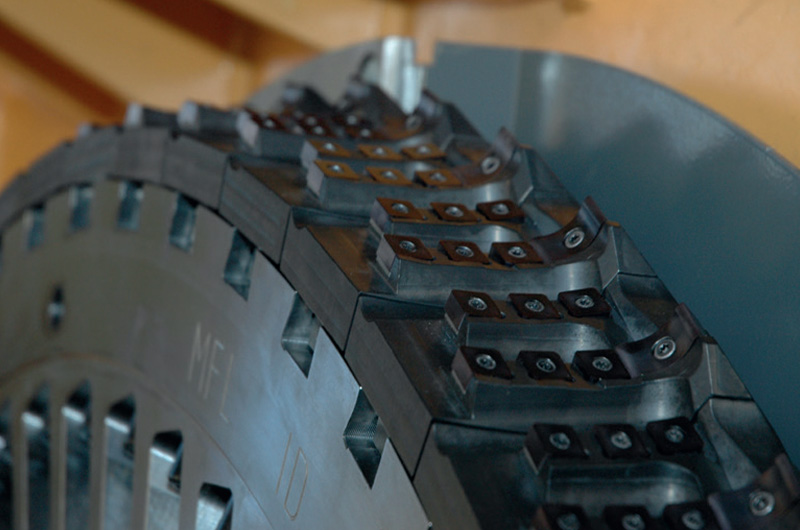
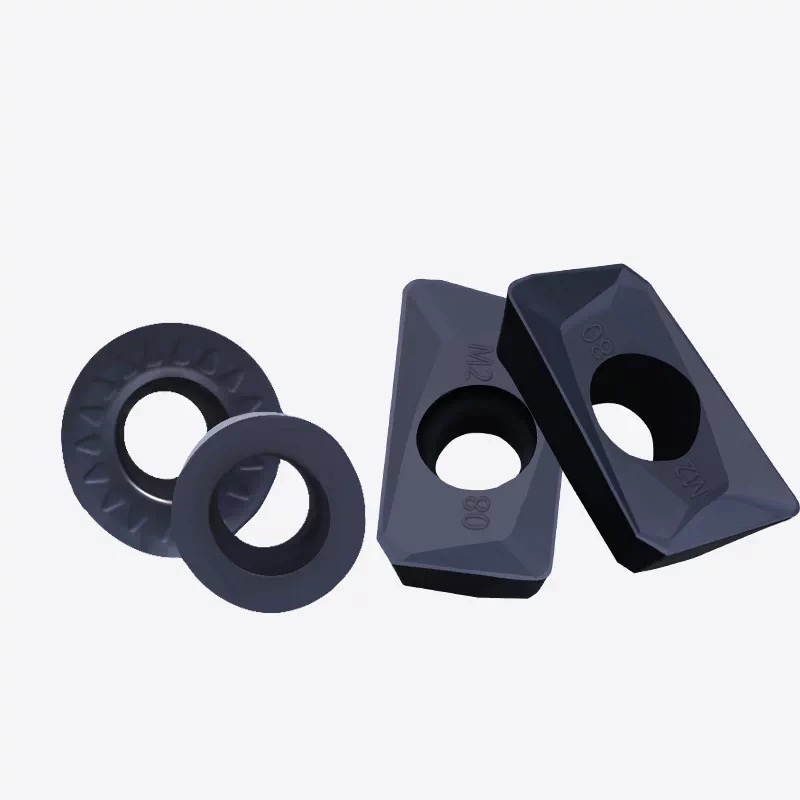
  • Serie diamantbeschichteter Einsätze
  • Diamant- und Graphit-Schneidwerkzeugserie
benefits-v1-bg

unser Service

jimeng-2025-07-10-8056--300x197

Wir rekrutieren Agenten weltweit!

Globale Personalbeschaffung 2026: Der letzte „blaue Ozean“ in der Fertigungsindustrie – Sind Sie bereit, die Führung zu übernehmen? I. Der Wandel: Von „Verbrauchslogik“ zu „Effizienzlogik“ Im heutigen, hart umkämpften globalen Fertigungsmarkt verzeichnen die meisten Werkzeughändler nach wie vor hohe Gewinneinbußen im Preiskampf um 5-Dollar-Hartmetall-Schaftfräser. Visionäre Akteure haben jedoch einen massiven Wandel erkannt: KI-Serverplatinen, hochsiliziumhaltige Aluminiumkomponenten für die Luft- und Raumfahrt sowie Graphitformen für die Halbleiterindustrie verzichten zunehmend auf traditionelle Werkzeuge. Warum? Weil Standardwerkzeuge zum Flaschenhals der Produktionslinie geworden sind. CVD-Diamantbeschichtung ist keine optionale Aufrüstung mehr, sondern die einzige Eintrittskarte zur High-End-Fertigung. Hier erwartet uns ein milliardenschwerer, unerschlossener Markt, der kurz vor dem Durchbruch steht. II. Das Produkt: Tiansheng Hengzuan (TSHZ) — Hardcore Performance Wir verkaufen nicht einfach nur „Werkzeuge“, wir verkaufen „Unterbrochene Spindelzeit“. Der Härteunterschied: Echtes Diamantkristallwachstum mit einer Härte von 8000–10000 HV. Dies ist keine Sprühbeschichtung, sondern eine direkt auf der Werkzeugspitze gewachsene „Schutzschicht“. 20-fache Werkzeugstandzeit: Ein TSHZ-Diamantbohrer hält länger als 20 herkömmliche Hartmetallbohrer. Für Fabrikbesitzer bedeutet das nicht nur geringere Werkzeugkosten, sondern auch den Wegfall der Arbeitskosten für 19 Werkzeugwechsel und eine massive Steigerung der Maschinenverfügbarkeit. Thermische Wunder: Die extreme Wärmeleitfähigkeit von Diamond gewährleistet „Null Verschmieren & Null Rückstände“ bei der Verarbeitung von hochlagigen Leiterplatten – eine technische Obergrenze, die mit minderwertigen DLC-Beschichtungen niemals erreicht werden kann. III. Der Markt: Globale Expansion – Ihr Zeitfenster zur „Markteroberung“ Der globale Markt befindet sich derzeit in der „Morgendämmerung der Anerkennung“: Chance zur Importsubstitution: Während deutsche und japanische Marken aufgrund ihrer hohen Preise und monatelangen Lieferzeiten unerschwinglich sind, bietet TSHZ „Deutsche Qualität, chinesische Schnelligkeit“. Dies ist Ihr stärkstes Instrument, um sich Marktanteile im Premiumsegment zu sichern. Materialrevolution: Die Massenproduktion von Kohlenstofffasern, Keramikverbundwerkstoffen und 5G/6G-Hochfrequenzplatinen steht erst am Anfang. Kunden suchen weltweit nach Spitzentechnologien, um diese komplexen Verarbeitungsprobleme zu lösen. Exklusiver Gebietsschutz: Wir rekrutieren aktuell unsere ersten globalen Kernpartner. Diese Chance bietet sich nur einmal – wir reservieren ein Gebiet für einen Gewinner, der den Trend erkannt hat. IV. Unterstützung: Der TSHZ-Plan zur „Partnerförderung“ Wir wissen, dass Sie keine Fabrik brauchen, die einfach nur Aufträge abwickelt; Sie brauchen ein strategisches Rückgrat: Höchste Gewinnmargen: Entfliehen Sie dem Niedrigpreis-Markt und erschließen Sie sich eine Nische mit hohem Wert und hohen Gewinnmargen. Komplettes Marketingarsenal: Von kreativen Facebook-Anzeigen und professionellen LinkedIn-Texten bis hin zu unseren technischen Whitepapers für 2026 bieten wir Ihnen die gesamte „Munition“, die Sie benötigen. Expertenunterstützung: Unser Ingenieurteam bietet Ihnen rund um die Uhr technischen Support per Fernzugriff, damit Sie komplexe Kundenanforderungen meistern und große Aufträge abschließen können. V. Fazit: Werden Sie Zeuge oder Beteiligter sein? Im Jahr 2026 wird die CVD-Diamanttechnologie den Begriff „fortschrittliche Fertigung“ neu definieren. Tiansheng Hengzuan (TSHZ) nimmt ab sofort offiziell Bewerbungen von regionalen Vertriebspartnern entgegen. Wenn Sie über etablierte Vertriebskanäle im Bereich Industriewerkzeuge oder über eine starke Marktpräsenz in den Bereichen Leiterplatten, Luft- und Raumfahrt oder Automobil verfügen, kontaktieren Sie uns umgehend. Diese Chance ist einzigartig. Während Ihre Konkurrenten noch Hartmetallwerkzeuge mit 1800 HV anbieten, könnten Sie den Markt mit einem Diamantschwert mit 8000 HV erobern.

Aktueller Fall

Fall

Mehr anzeigen
Industry-News-3

Von der Werkzeugentwicklung zur Konstruktion: Wie Tianshengs „Atomic Edge“ die Produktionslinie eines europäischen CNC-Giganten rettete 1. Das Paradox der Präzision: Wenn 0,01 mm zu einer Wand werden In der Welt der High-End-CNC-Bearbeitung genießen deutsche und japanische Ingenieurskunst einen legendären Ruf. Doch selbst die modernsten Maschinen stoßen auf ein gemeinsames Problem: die thermischen Grenzen der Schneidwerkzeuge. Ein führender europäischer Zulieferer von Luft- und Raumfahrtkomponenten geriet kürzlich an einen Engpass. Bei der Bearbeitung ultraharter Beschichtungen für Turbinenschaufeln der nächsten Generation versagten herkömmliche Hartmetallwerkzeuge innerhalb von 15 Minuten aufgrund thermischer Verformung. Ohne schärfere, härtere Schneidwerkzeuge waren die millionenschweren CNC-Maschinen praktisch lahmgelegt. 2. Gemeinsame Disruption: Die Entwicklung des „ultimativen Zahns“ Shenzhen Tiansheng Hengzhuan (über sein Jiujiang National Lab) trat nicht als Lieferant, sondern als Entwicklungspartner auf. Mithilfe unserer proprietären CVD-Diamantwachstumstechnologie lieferten wir maßgeschneiderte polykristalline Diamant- (PCD) und monokristalline Substrate, die speziell auf die Hochfrequenz-Spindelanforderungen des Partners zugeschnitten waren. Wärmeableitung auf atomarer Ebene: Wir haben die Kristallorientierung des Diamanten präzise abgestimmt, um eine Wärmeleitfähigkeit von 2200 W/m·K zu erreichen. Dadurch wird die Wärme mit Schallgeschwindigkeit abgeführt, wodurch die atomgenaue Geometrie des Werkzeugs erhalten bleibt. Oberflächenmodifizierung: Durch plasmaverstärkte Modifizierung konnten wir den Reibungskoeffizienten auf nahezu Null reduzieren und so das Problem der „Aufbaukanten“ beseitigen, das die Bearbeitung in der Luft- und Raumfahrtindustrie häufig plagt. 3. Die Leistungsprüfung: Quantifizierbare Ergebnisse (SEO-Trockenwaren) Die Integration der Diamanttechnologie von Tiansheng führte zu einem Paradigmenwechsel bei den Produktionskennzahlen des Partners: Werkzeuglebensdauerverlängerung (30x – 50x): Was früher stündliche Werkzeugwechsel erforderte, läuft jetzt tagelang ohne Leistungseinbußen, wodurch die Gesamtbetriebskosten um über 70 % gesenkt werden. Nano-Grade Oberflächengüte (Ra): Unsere hochreinen monokristallinen Substrate ermöglichen eine so glatte Oberfläche, dass ein sekundäres chemisch-mechanisches Polieren (CMP) überflüssig wird. 400 % Effizienzsteigerung: Höhere Schnittgeschwindigkeiten wurden möglich, wodurch sich die Lieferzeiten für kritische Luft- und Raumfahrtkomponenten deutlich verkürzten. 4. Die neue Realität: Stärkung der globalen Fertigung Diese Partnerschaft markiert einen Wandel in der globalen Industriehierarchie. Tiansheng Hengzhuan ist nicht länger nur Rohstofflieferant, sondern Anbieter von „Mikro-Wettbewerbsfähigkeit“. Im Wettlauf um höchste Präzision erkennt die Welt, dass der nächste Quantensprung in der CNC-Leistung nicht von der Maschine selbst, sondern von den im Labor gezüchteten Kristallen aus Jiangxi kommt.
Successful-Collaboration-Case-two

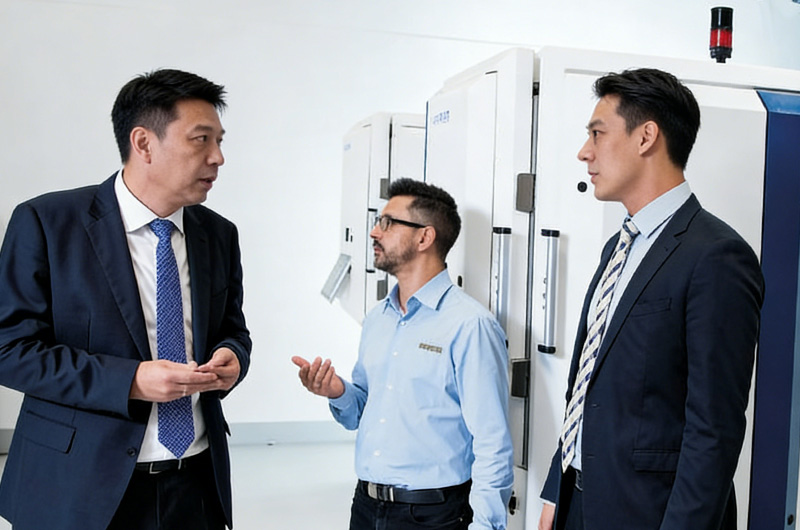
Hintergrund der Zusammenarbeit und Probleme der Kunden: Huilian Electronics, ein führendes Unternehmen in der Leiterplatten-Mikroschneidwerkzeugindustrie, ist spezialisiert auf die Forschung und Entwicklung sowie die Fertigung von Leiterplatten-Schaftfräsern mit Durchmessern von 0,1 mm bis 0,5 mm. Zu den Kunden zählen die 100 größten Leiterplattenhersteller weltweit, darunter Foxconn und AT&S. Angesichts der stark steigenden Nachfrage nach hochpräzisen Produkten – darunter IC-Substrate und Chipgehäuse-Substrate – treten die Grenzen herkömmlicher beschichteter Mikrofräser immer deutlicher zutage: häufiger Werkzeugbruch, schneller Kantenverschleiß, mangelhafte Haftung der Beschichtung und ungleichmäßige Beschichtung bei kleinen Durchmessern. Dies führt zu unzureichender Bearbeitungsgenauigkeit bei feinen Nuten, anhaltend hohen Werkzeugbruchraten und Verzögerungen bei der Erfüllung anspruchsvoller Präzisionsaufträge. Es besteht dringender Bedarf, die technischen Engpässe bei Beschichtungstechnologien für Mikrofräser zu überwinden. Maßgeschneiderte Kollaborationslösung: Diese Lösung adressiert die zentralen Herausforderungen der Präzisionsbearbeitung mit Werkzeugen im Mikrometerbereich und nutzt nanokristalline CVD-Diamantbeschichtungstechnologie. Die Beschichtungsdicke wird präzise gesteuert, um die Schneidkantenschärfe optimal zu erhalten. Die Prozessparameter der Beschichtung sind optimiert, um eine gleichmäßige, vollflächige Beschichtung der gesamten Schneidkante im Mikrometerbereich zu gewährleisten. Dies verbessert die Abplatzfestigkeit und Haftung der Beschichtung deutlich. Die speziell für die Bearbeitung von IC-Substraten und hochpräzisen Leiterplatten entwickelte Beschichtung zeichnet sich durch geringe Reibung und hervorragende Verschleißfestigkeit aus. Um den hohen Anforderungen der hochpräzisen Bearbeitung mit minimalem Materialabtrag gerecht zu werden, werden umfassende Serviceleistungen angeboten – darunter individuelle technische Unterstützung, schnelle Mustererstellung und lückenlose Qualitätskontrolle für die Serienbeschichtung. Ergebnisse und Vorteile der Zusammenarbeit: Die Werkzeugbruchrate bei Mikro-Schaftfräsern sank um 85 %, die Werkzeugstandzeit erhöhte sich um das 22-Fache. Die Bearbeitungsgenauigkeit für Feinnuten und Isolationsschlitze erfüllt die strengen Toleranzanforderungen von IC-Substraten. Das Produkt hat die Serienvalidierung bei mehreren namhaften Kunden erfolgreich bestanden und die globale Marktführerschaft von Huilian Electronics im Bereich Mikro-Schneidwerkzeuge für Leiterplatten weiter gestärkt. Der Umsatzanteil von High-End-Schneidwerkzeugen stieg um 30 % und durchbrach damit erfolgreich das ausländische Technologiemonopol bei beschichteten Schneidwerkzeugen.
Successful-Collaboration-Case-One

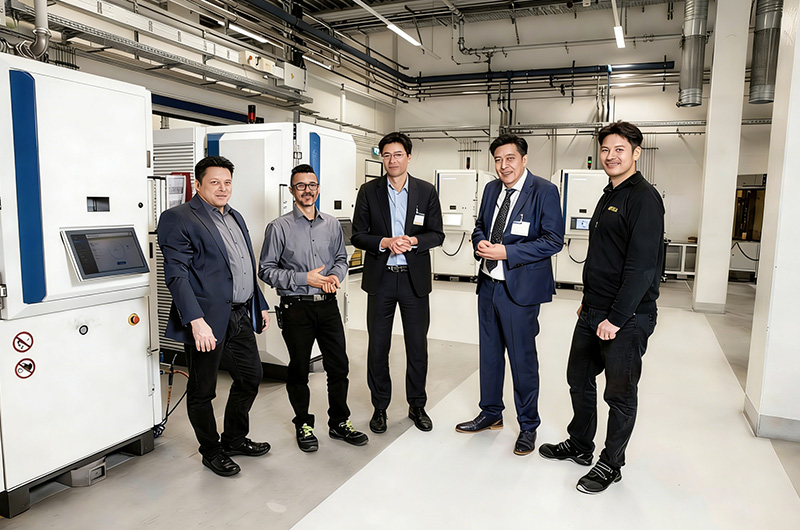
Hintergrund der Zusammenarbeit und Probleme der Kunden: Als spezialisierter, innovativer und hochentwickelter Hersteller von Präzisionswerkzeugen für Leiterplatten in Vietnam produziert die Vietnam Yongxin Precision Tool Co., Ltd. hauptsächlich Standard-Schaftfräser aus Wolframkarbid für Leiterplatten. Angesichts der stetig steigenden Nachfrage nach High-End-5G-Kommunikationsplatinen, dicken Leiterplatten mit hoher Glasübergangstemperatur (Tg) und Aluminiumplatinen treten die Nachteile herkömmlicher, unbeschichteter Wolframkarbid-Schaftfräser – schneller Verschleiß und kurze Standzeit – jedoch immer deutlicher zutage. Die kontinuierliche Bearbeitungszeit eines einzelnen Werkzeugs beträgt weniger als zwei Stunden, was häufige Werkzeugwechsel, hohe Produktionsstillstandszeiten und dauerhaft hohe Werkzeugkosten zur Folge hat. Darüber hinaus weisen die bearbeiteten Leiterplatten übermäßige Kantengrate und erhebliche Maßungenauigkeiten auf und erfüllen somit nicht die strengen Anforderungen an die Auslieferung hochwertiger Substrate – ein Upgrade auf fortschrittliche Werkzeugbeschichtungslösungen ist daher unerlässlich. Individueller Kooperationsplan: Nach eingehender technischer Abstimmung zwischen beiden Parteien wurde eine maßgeschneiderte Lösung für die gängigen Leiterplattenfräser von Yongxin Precision mit Schaftdurchmessern von 1,0 mm, 1,5 mm und 2,0 mm entwickelt. Diese Lösung basiert auf der mikrowellenplasmaunterstützten chemischen Gasphasenabscheidung (CVD) mit Diamantbeschichtung. Es wurden ultrafeinkörnige Hartmetallsubstrate ausgewählt und mit einer firmeneigenen Titan-Chrom-Zwischenschicht kombiniert, um die Haftung der Beschichtung deutlich zu verbessern und ein Ablösen der Beschichtung bei Hochgeschwindigkeitsbearbeitungen zu verhindern. Die präzise Kontrolle der Beschichtungsdicke und Korndichte gewährleistet ein optimales Verhältnis zwischen Schneidkantenschärfe und Verschleißfestigkeit. Der gesamte Prozess – von der Musterprüfung und Kleinserienfertigung bis hin zur Serienproduktion – ist vollständig auf die Werkzeugproduktionskapazität und die Qualitätsstandards von Yongxin abgestimmt. Umfassende Unterstützung bei der Qualitätssicherung nach der Beschichtung und der Prozessoptimierung wird ebenfalls angeboten. Ergebnisse und Vorteile der Zusammenarbeit: Nach der Serienproduktion der kundenspezifischen, diamantbeschichteten CVD-Schaftfräser erhöhte sich die Werkzeugstandzeit um mehr als das 25-Fache, bei stabilen, kontinuierlichen Bearbeitungszeiten von über 24 Stunden pro Werkzeug. Die Werkzeugwechselhäufigkeit sank deutlich, wodurch die Gesamtproduktionseffizienz um 65 % gesteigert wurde; die Ausbeute bei der Bearbeitung hochwertiger Substrate verbesserte sich von 88 % auf 99,5 %. Die gesamten Werkzeugkosten sanken um 52 %, wodurch Yongxin Precision langfristige Großaufträge von mehreren führenden Leiterplattenherstellern sichern konnte. Das Unternehmen hat sich erfolgreich in der Lieferkette für hochwertige Leiterplatten-Schneidwerkzeuge etabliert und gleichzeitig seine Wettbewerbsfähigkeit und seinen Marktanteil ausgebaut.
about01
Über uns

TSHZ – Dauerhafte Qualität, unvergängliche Stärke.

Tiansheng Hengzuan ist ein innovatives Unternehmen, das sich auf die Forschung, Entwicklung, Produktion und den Vertrieb von hochwertigen, superharten Schneidwerkzeugen spezialisiert hat. Dank modernster CVD-Diamantbeschichtungstechnologie (chemische Gasphasenabscheidung) bieten wir effiziente Bearbeitungslösungen für die Luft- und Raumfahrt, die Elektronikindustrie (3C), den Formenbau und die Automobilindustrie. Wir liefern nicht nur diamantbeschichtete Schaftfräser in Standardgrößen, sondern fertigen auch Sonderwerkzeuge. Durch die Auswahl hochwertiger, importierter Hartmetallsubstrate und den Einsatz hochpräziser Fünf-Achs-Schleifmaschinen für die Bearbeitung von Schneidkanten gewährleisten wir, dass jedes Werkzeug strengen Industriestandards entspricht. Wir sind nicht nur Ihr Lieferant, sondern Ihr Partner für eine reibungslose Produktion.

100 +

Benchmark-Unternehmen in der Dienstleistungsbranche

15 X

Multiplikator für die durchschnittliche Lebensdauer

0.002 MM

Höchste Fertigungspräzision

24 H

Reaktionszeit für nicht standardmäßige Lösungen

Neueste Blogbeiträge

Besuchen Sie unseren Blog

Mehr anzeigen
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination
22. Oktober

Wie man diamantbeschichtete Werkzeuge für die CFK-Bearbeitung ohne Delamination auswählt

Die Delamination von CFK erhöht die Bearbeitungskosten. Diamantbeschichtete Werkzeuge sollten anhand der Schneidengeometrie, der Schnittparameter, der Werkzeugstandzeit, der Staubkontrolle und der Laminatstruktur ausgewählt werden.
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining
15. Oktober

Wie man diamantbeschichtete Wendeschneidplatten für die Bearbeitung von hochsiliziumhaltigem Aluminium auswählt

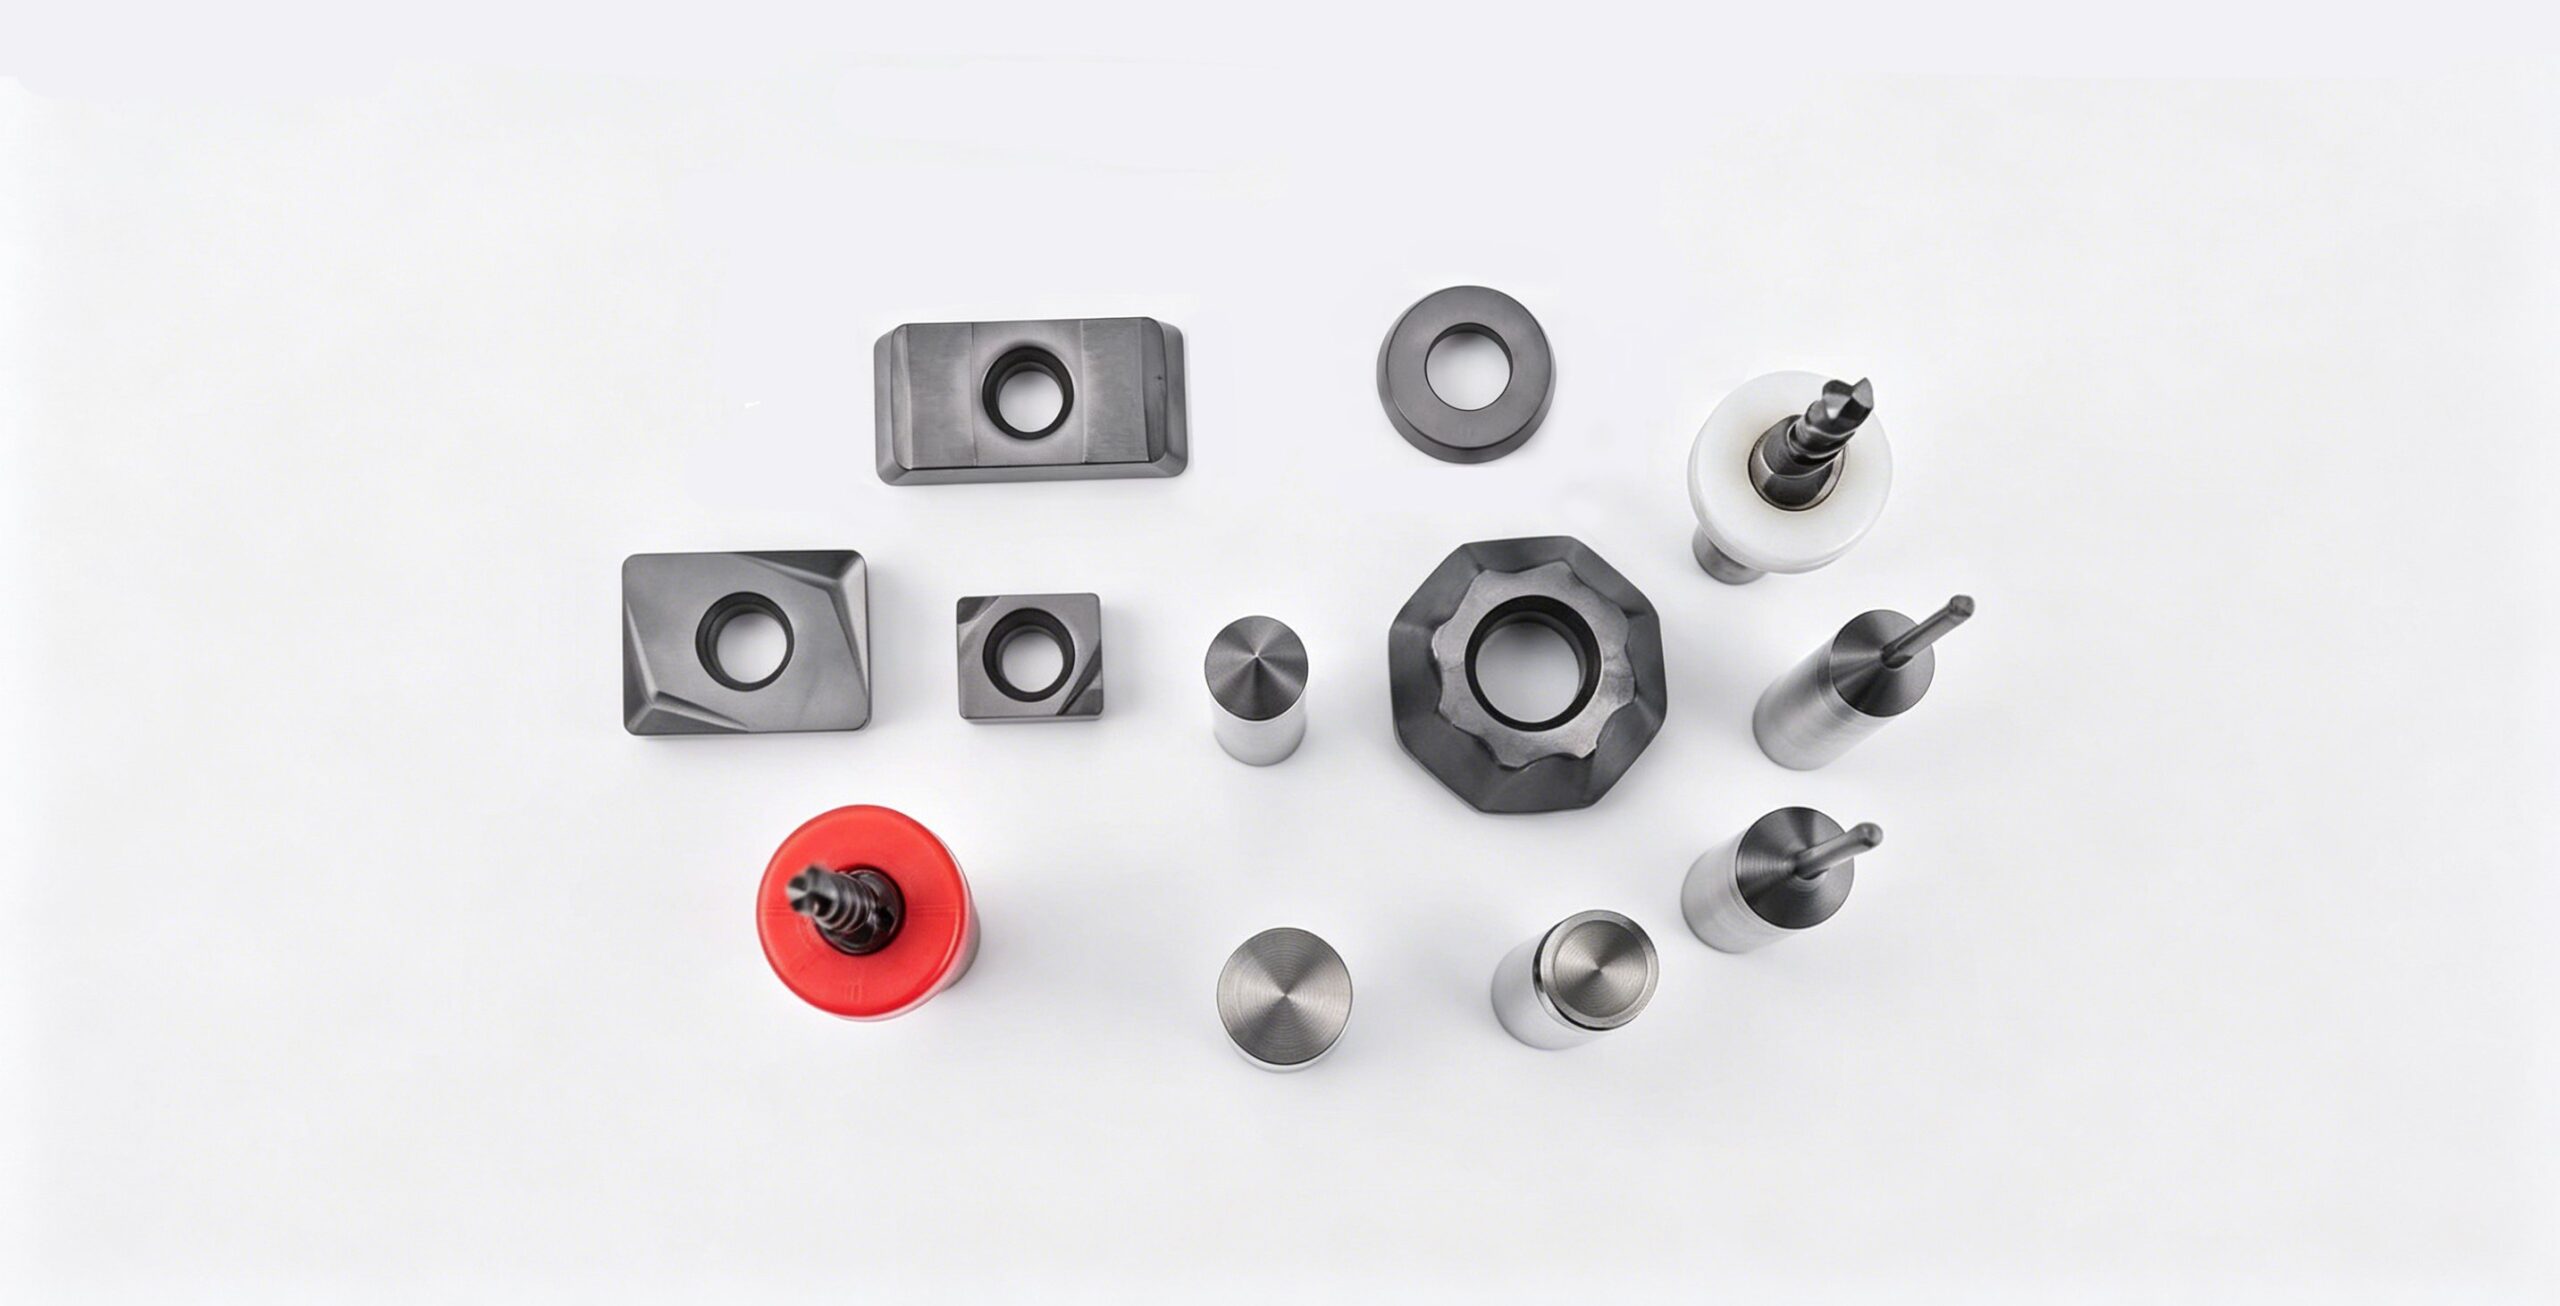
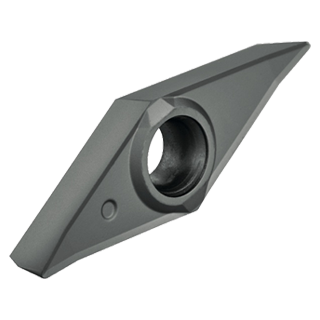
Siliziumhaltige Aluminiumwerkstoffe lassen sich zwar leichter schneiden als Stahl, sind aber als Werkzeugwerkstoffe keineswegs einfach zu bearbeiten. Das Silizium in diesen Werkstoffen wirkt als hartes Schleifmittel, während das Aluminium eine klebrige Matrix an der Schneidkante bildet, wodurch sich schnell eine Aufbauschneide bilden kann. Zuvor kommt es jedoch zu einer sehr schnellen Verschlechterung der Oberflächengüte und der Abmessungen. Die CVD-Beschichtung von Aluminium mit diamantbeschichteten Wendeschneidplatten beginnt mit der Auswahl der Legierung, der Bearbeitungsaufgabe und der geforderten Oberflächengüte. Während die CVD-Diamantbeschichtung abrasiver Belastung standhält und die Reibung reduziert, sind die optimale Wendeschneidplatte, deren Vorbereitung und die Maschineneinstellungen entscheidend für eine erfolgreiche Produktion. TSHZ liefert CVD-diamantbeschichtete Schneidwerkzeuge und kundenspezifische Profile für Nichteisenmetalle und andere abrasive Werkstoffe. Warum siliziumreiches Aluminium einen anderen Einsatz benötigt Legierungen mit hohem Siliziumgehalt können dazu führen, dass sich das Silizium bei jedem Arbeitsgang in die Werkzeugschneide einarbeitet. Die Aluminiummatrix kann sich zudem mit der heißen Schneide verschweißen. Dies führt zu einer Kombination aus Verschleiß an der Werkzeugflanke, kraterartigem Verschleiß, Aufbauschneiden und einer stumpfen Oberfläche. Auf den ersten Blick scheint das weiche Werkstück keine Probleme zu bereiten. Der Werkzeugverschleiß kann anfangs langsam einsetzen, beschleunigt sich aber rasch, sobald die Schneide sich abrundet. Die Überwachung der Oberflächenbeschaffenheit, der Grate und der Abmessungen der gefertigten Teile – und nicht nur der Produktionsmenge – ist entscheidend für einen stabilen Prozess. Was CVD-Diamant beim Aluminiumschneiden bewirkt Die Produktinformationen von TSHZ spezifizieren CVD-Diamant mit einer Härte von 9.000–10.000 HV, einem Reibungskoeffizienten von 0,05–0,1 und einer Wärmeleitfähigkeit von ca. 2.000 W/(m·K). Diese Angaben sind für die hochsiliziumhaltigen Aluminiumphasen relevant, da die harte Oberfläche mit den Siliziumphasen in Kontakt kommt und die geringe Reibung übermäßiges Abrieb und Aufbauschneiden verhindert. TSHZ-Materialien werden mittels CVD-Verfahren als Beschichtung auf das Werkzeugsubstrat aufgebracht. Die Beschichtungsdicke lässt sich an komplexen Schneidkanten präzise im Bereich von 1 μm bis 30 μm einstellen. Die Geometrie des Schneideinsatzes muss auch nach der Beschichtung ausreichend Platz, eine adäquate Spanabfuhr und eine ausreichende Schneidkantenschärfe gewährleisten. Wählen Sie die Option „Einfügen nach Operation“. sich umdrehen und zugewandt Beim Drehen empfiehlt es sich, mit der bereits bearbeiteten Oberfläche zu beginnen und in Richtung der Hauptschnittkraft zu schneiden. Eine scharfe Schneidkante reduziert die Schnittkraft und verhindert das Anhaften von Aluminium am Einsatz. Achten Sie außerdem darauf, dass der Einsatz fest im Halter eingespannt ist – Vibrationen hinterlassen Kratzer auf der Oberfläche. Die Seite zu CVD-diamantbeschichteten Wendeschneidplatten zeigt das TSHZ-Produkt für die Bearbeitung von Nichteisenmetallen. Vergleichen Sie die Form der Wendeschneidplatte, den Eckenradius, das Substrat und die Beschichtungsspezifikation in der Zeichnung mit dem abgebildeten Produkt. Fräsen von Taschen und Flächen Beim Fräsen entstehen unterbrochene Schnitte mit unterschiedlicher Spandicke. Halten Sie Ihre Werkzeuge so kurz wie möglich und achten Sie auf eine stabile Werkstückspannung. Prüfen Sie, ob die Späne die Aussparung ohne Nachbearbeitung verlassen können. Andernfalls führt ein härterer Wendeschneidplatteneinsatz lediglich zu erhöhter Wärmeentwicklung und Reibung durch unzureichenden Späneabtransport. Ein kundenspezifisches Profil ist für spezielle Schultern, Formen oder kleine Radien nützlich. Der Service von TSHZ für kundenspezifische CVD-Diamantwerkzeuge unterstützt nicht standardmäßige Geometrien, wenn ein Standardeinsatz das erforderliche Profil nicht aufweist. Hochwertige Komponenten Hochglänzende Aluminiumoberflächen weisen sehr empfindliche Kanten auf und erfordern einen gleichmäßigen Werkzeugradius. Die Bearbeitung sollte leicht erfolgen, und die Einstellungen sollten für den Schlichtgang beibehalten werden. Verwenden Sie in der Produktion keine Werkzeuge mit unterschiedlicher Schneidenbearbeitung und messen Sie das erste gefertigte Teil sowie das Teil, das in der Nähe des geplanten Werkzeugwechsels gefertigt wird. Geometrie- und Kantenbearbeitungsprüfungen Wählen Sie den Einsatz nicht allein anhand der Materialbezeichnung aus. Geben Sie Legierungssorte, Siliziumanteil, Aufmaß, Werkzeughalter- und Spindeldrehzahl, Vorschub pro Zahn bzw. Umdrehung, Schnitttiefe (radial) und Kühlmittel/Luftzufuhr etc. an. Diese Parameter bestimmen, ob die Schneide schneidend oder reibend arbeitet. Ein größerer Eckenradius sorgt für eine glattere Oberfläche, kann aber die Schnittkraft erhöhen. Sehr scharfe Schneiden schneiden zwar gut, sind aber bei Vibrationen oder unterbrochenem Schnitt weniger geeignet. Eckenradius und Schneidkantenbearbeitung müssen auf das Werkstück und die verwendete Maschine abgestimmt sein. Die CVD-Beschichtung muss gleichmäßig sein. Schichtdicke und Randradius sind zu prüfen. Bei Folgeaufträgen ist für die erste und die letzte Charge dieselbe Prüfreferenz zu verwenden, um ein einheitliches Verhalten der Beschichtung zu gewährleisten. Kontrolle von Kantenbildung und Hitze Aufbauschneiden sind oft ein Zeichen für Reibung, Hitze oder eine stumpfe Schneide. Prüfen Sie zunächst den Spanfluss und reinigen Sie den Halter. Verwenden Sie Druckluft oder ein geeignetes Kühlmittel, abhängig von der Maschine und dem Bearbeitungsprozess der Legierung. Achten Sie auf einen gleichmäßigen Eingriff der Schneide.Das Reiben am Boden einer Tasche kann mehr Wärme erzeugen als ein schwererer, aber stabiler Schnitt. Trübe Oberfläche? Prüfen Sie die Schneide unter Vergrößerung, bevor Sie die Schnittparameter ändern. Kleine Ablagerungen lassen sich oft durch eine verbesserte Spanabfuhr entfernen. Eine abgerundete Schneide oder Beschädigungen der Beschichtung erfordern einen neuen Wendeschneidplatteneinsatz. Die Kosten pro Teil sind das sinnvolle Maß Diamantbeschichtete Wendeschneidplatten sind teurer als Standard-Hartmetall-Wendeschneidplatten. Der Vergleich sollte den Preis der Wendeschneidplatte, die Anzahl der nutzbaren Teile pro Schneide, die Rüstzeit, die Nachbearbeitung der Oberfläche, den Ausschuss und die Maschinenverfügbarkeit berücksichtigen. Ein kontrollierter Versuch ist optimal. Verwenden Sie dieselbe Legierung, dieselben Werkzeugwege und dieselben Prüfmethoden und messen Sie Kennzahlen wie den Anteil an Gutteilen, die durchschnittliche Oberflächengüte, Maßabweichungen und den Zeitaufwand für den Wechsel oder die Modifizierung von Wendeschneidplatten. So haben Einkauf und Produktion eine für beide Seiten nachvollziehbare Entscheidungsgrundlage. Ein einfacher Testplan für eine neue Einlage Beginnen Sie die Tests mit einem aussagekräftigen Werkstückabschnitt, nicht mit einem kleinen Teststück, das die realistischen Prozessbedingungen hinsichtlich Wärme und Spanbelastung nicht abbildet. Beachten Sie die Legierungshärte, den Siliziumgehalt, das Aufmaß usw. sowie den verwendeten Werkzeughalter. Stellen Sie sicher, dass der Werkzeughalter sauber ist und die Spindel vor dem ersten Schnitt auf Rundlauf geprüft wurde, um mögliche Einrichtungsprobleme auszuschließen, die fälschlicherweise als Verschleiß der Schneidplatte interpretiert werden könnten. Das erste Teil ist auf Oberflächenqualität, Grate und Maßhaltigkeit zu prüfen. Diese Prüfungen sind nach der Fertigung einer bestimmten Anzahl von Teilen zu wiederholen. Anschließend ist die Prüfung erneut durchzuführen, sobald sich die Oberfläche verändert. Die Schnittdaten müssen für den Vergleich unverändert bleiben. Nur wenn der Lieferant eine Änderung der Schnittdaten dokumentiert hat, dürfen die Ergebnisse auch von Produktion und Einkauf genutzt werden. Fotografieren Sie die Kante, bevor Sie eventuelle Klebereste entfernen. Weiche, aluminiumartige Ablagerungen mit abgerundeten Kanten und Beschädigungen der Beschichtung können verschiedene Ursachen haben. Daher spart die gezielte Behebung der Ursache eher Zeit, als die Arbeitsgeschwindigkeit zu verringern und die Einsätze vorzeitig zu wechseln. Wann benutzerdefinierte TSHZ-Einsätze sinnvoll sind Fordern Sie einen kundenspezifischen Einsatz an, wenn das Bauteil einen ungewöhnlichen Nasenradius, eine spezielle Form, ein kleines Merkmal oder eine Beschichtungsdicke mit enger Toleranz benötigt. Geben Sie die Legierungszusammensetzung, die Zeichnung, die Maschinen-, Halter- und Schnittdaten sowie die aktuelle Ausfallart an. Die Produktseite für diamantbeschichtete Einsätze und der Service für kundenspezifische Profile von TSHZ bieten Ihnen die idealen Ausgangspunkte für eine technische Prüfung. Für ein Muster oder eine Anwendungsempfehlung senden Sie Ihre Zeichnung bitte über das TSHZ-Kontaktformular. Häufig gestellte Fragen Sind CVD-Diamanteinsätze für alle Aluminiumlegierungen geeignet? Sie sind für abrasive Nichteisenmetalle vorgesehen, jedoch spielen Legierungszusammensetzung, Siliziumgehalt, unterbrochene Schnitte und Maschinensteifigkeit weiterhin eine Rolle. Prüfen Sie die Schneidplattenqualität und die Schneidenpräparation anhand der jeweiligen Legierung. Wie kann ich die Aufbauschneidenbildung bei hochsiliziumhaltigem Aluminium reduzieren? Halten Sie die Schneide scharf, kontrollieren Sie die Wärmeentwicklung, verbessern Sie die Spanabfuhr und vermeiden Sie Reibung bei geringem Eingriff. Überprüfen Sie den Wendeschneidplatteneinsatz, bevor Sie größere Änderungen an Drehzahl oder Vorschub vornehmen. Wie oft sollten diamantbeschichtete Einsätze ausgetauscht werden? Oberflächenbeschaffenheit, Gratbildung und Maßabweichungen dienen als Kriterien für den Werkzeugaustausch. Eine feste Teileanzahl ist nur ein Ausgangspunkt, da Legierung, Eingriffswinkel und Maschinenzustand die Werkzeugstandzeit beeinflussen.
diamond tools for graphite machining
8. Oktober

Wie man CVD-Diamantwerkzeuge für die Graphitbearbeitung auswählt

Reduzieren Sie den Werkzeugverschleiß von Graphit und das Ausbrechen der Schneidkante durch die Abstimmung von CVD-Diamantbeschichtungen, Schneidenanzahl und Fräsergeometrie auf Schrupp-, Schlicht- und Kleinbearbeitungsbearbeitungen.
Produkte
Kontakte
WhatsApp
E-Mail