Sem dignidade, diante do scelerisque o ódio é euismod fermentum sem sempre o is erat, a feugiat leo urna eget eros. Duis Enéias Um corte de cabelo para dar risada.
Lar

Nossos produtos:

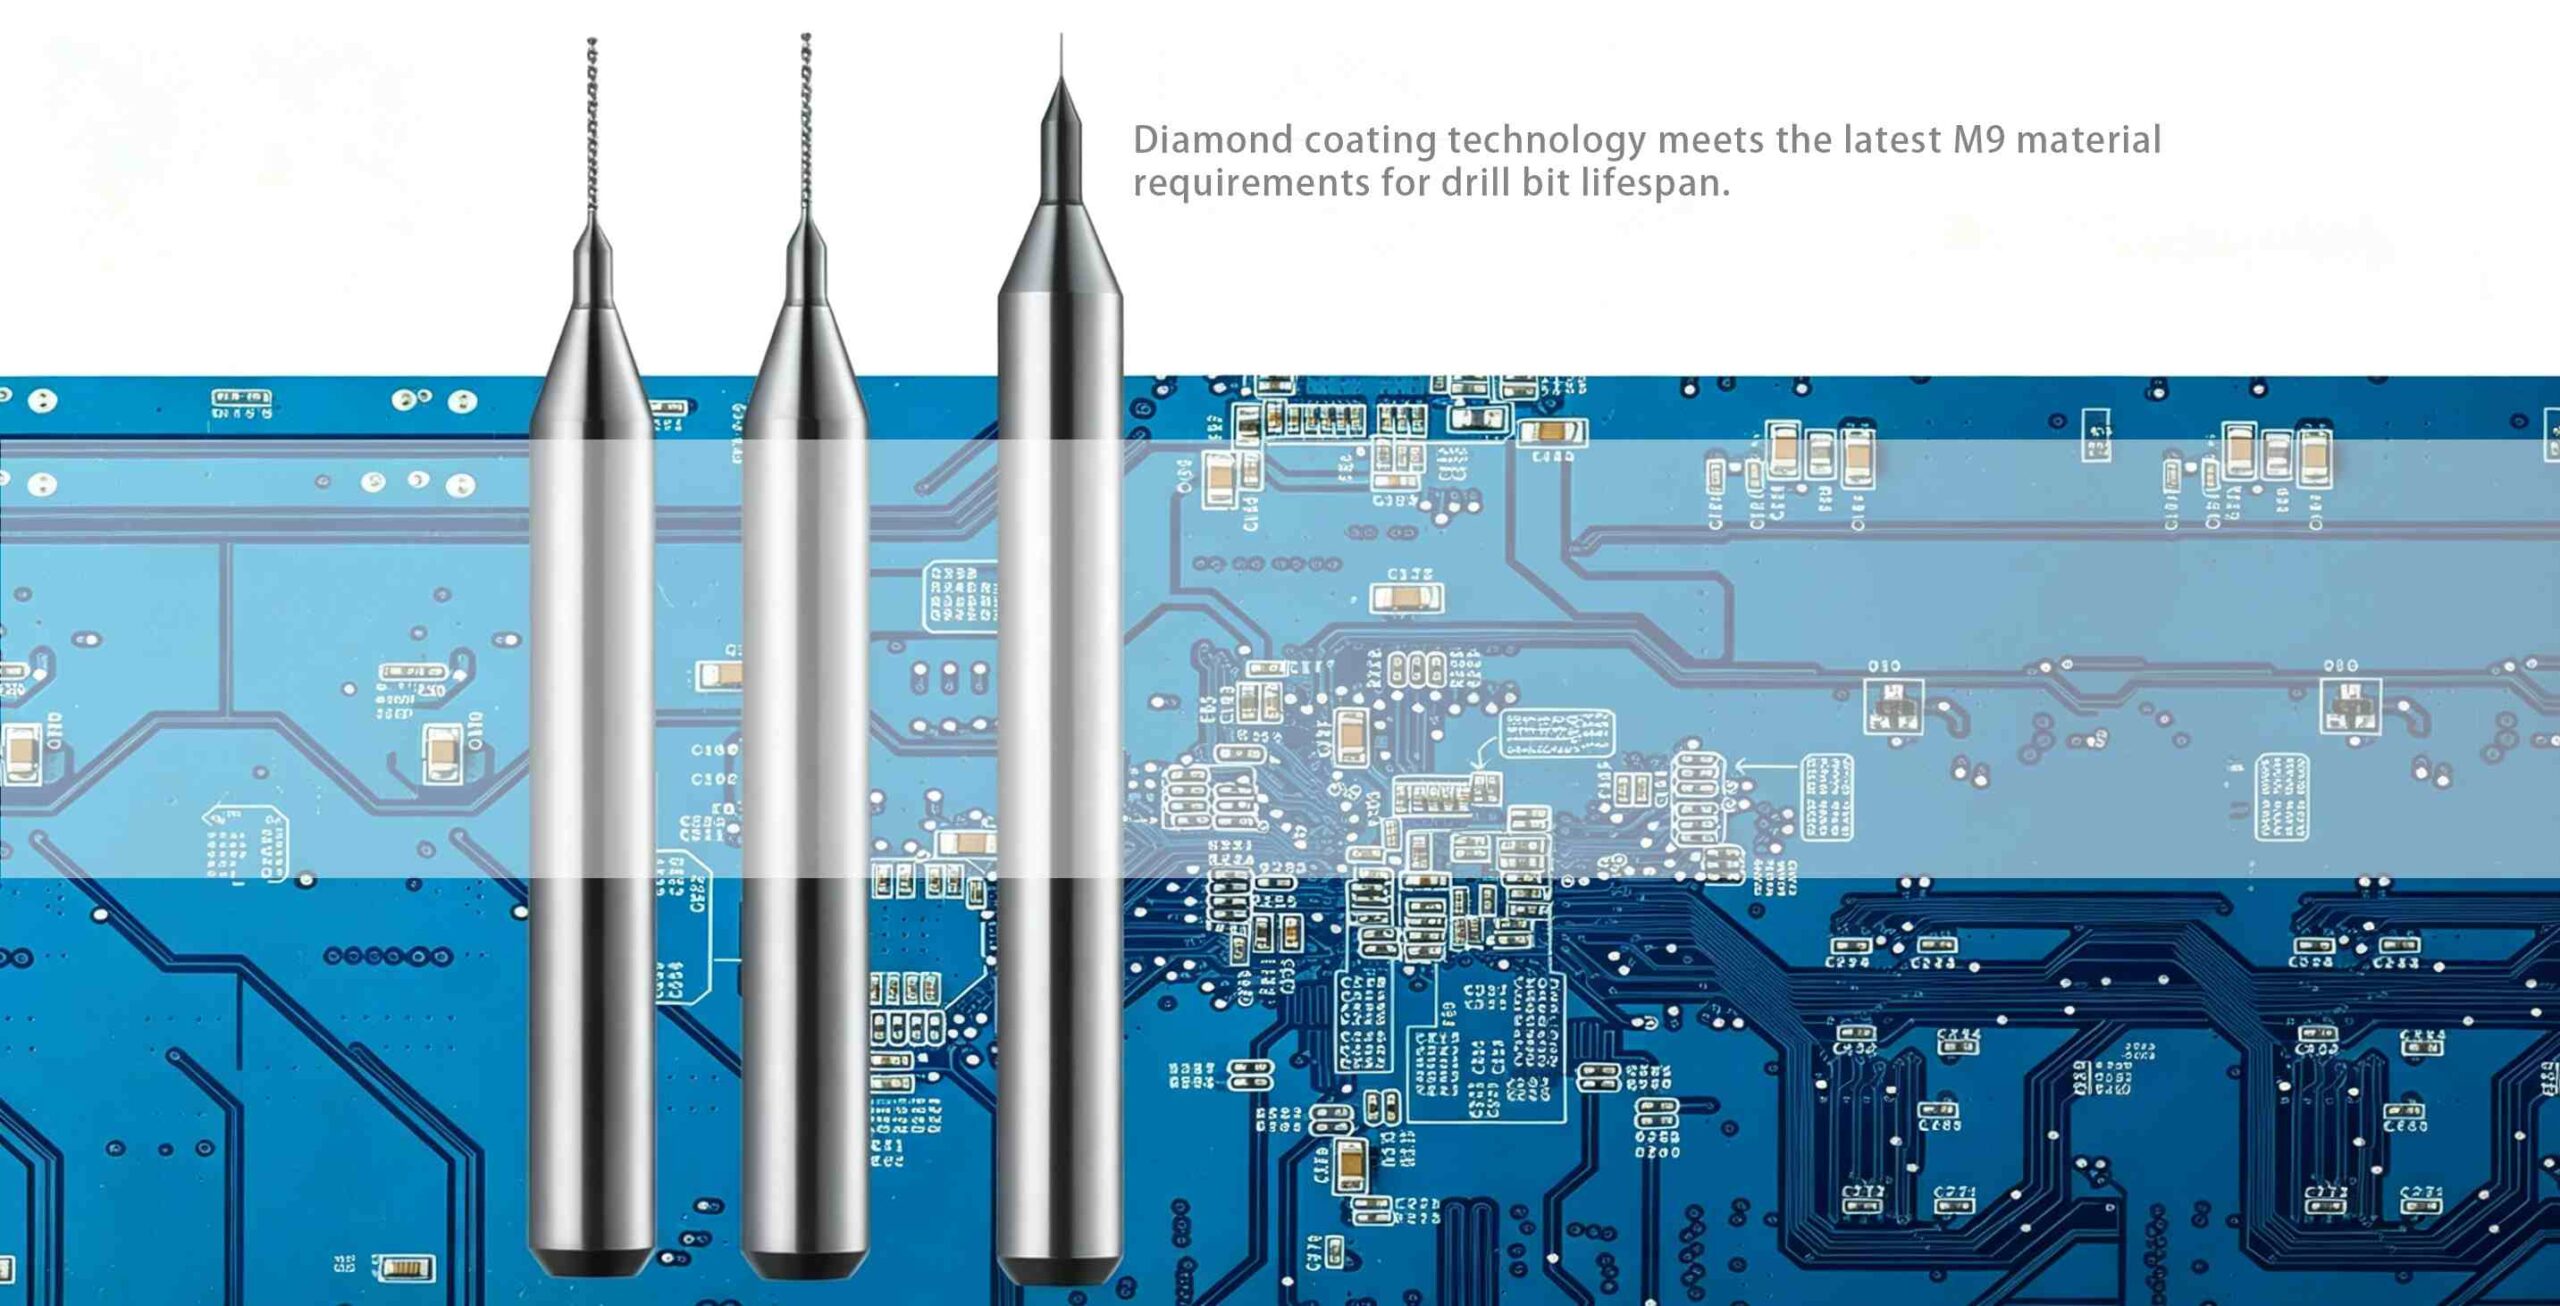
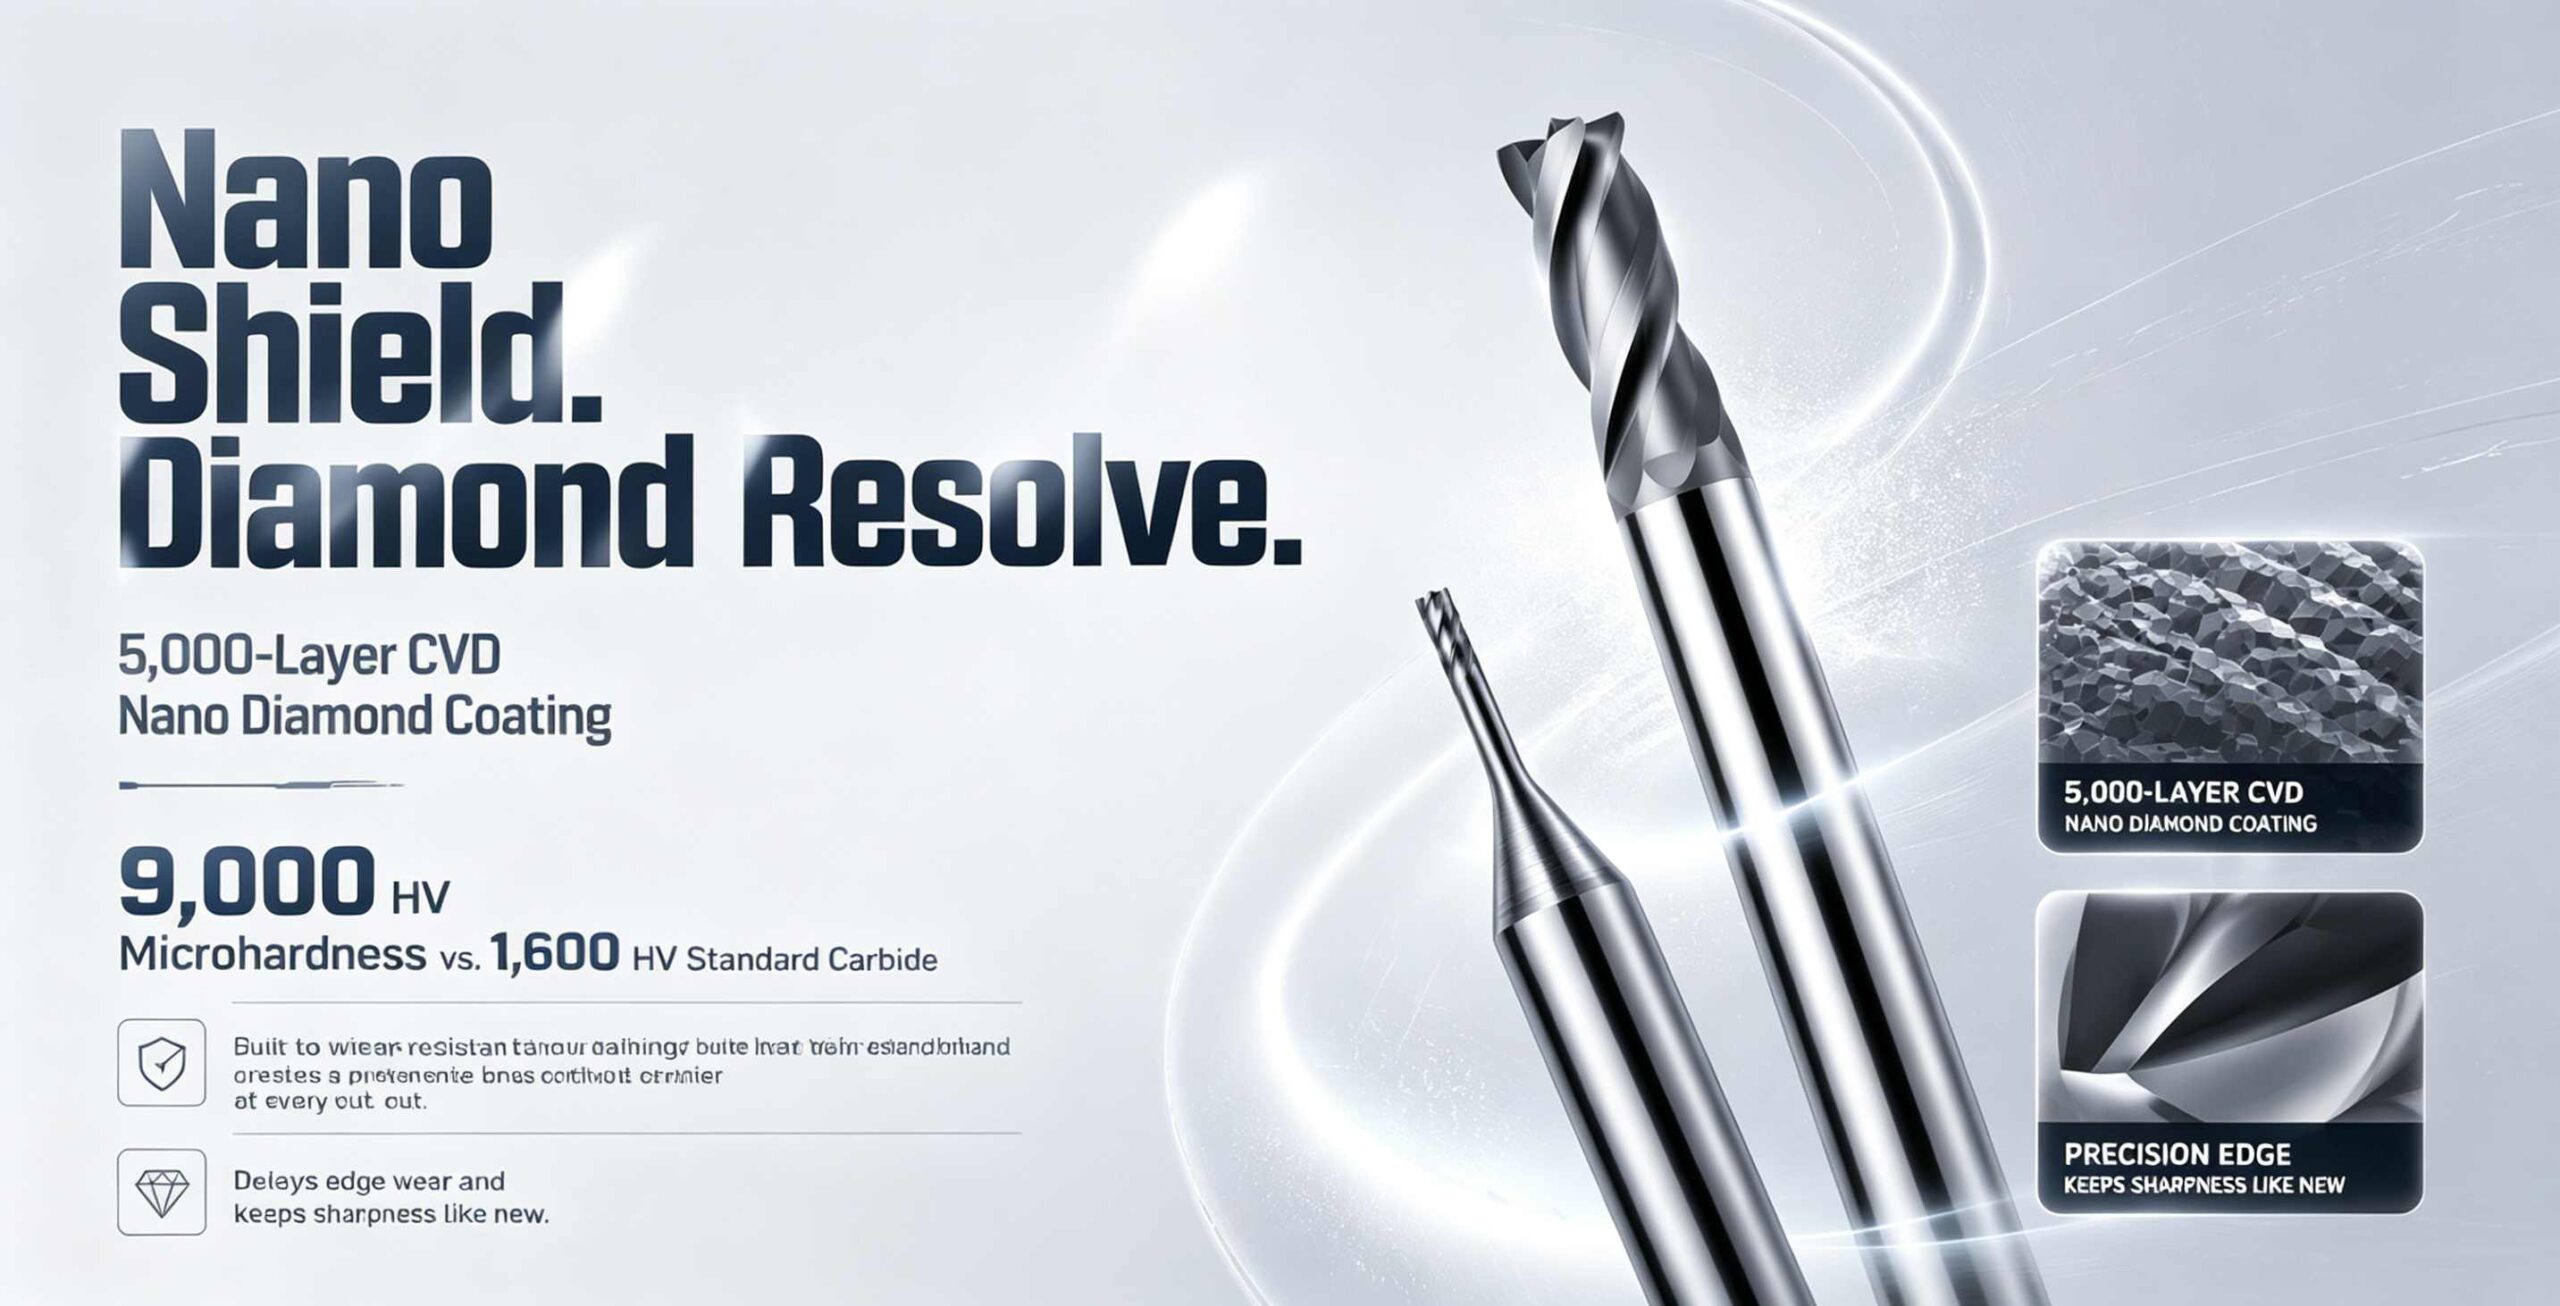
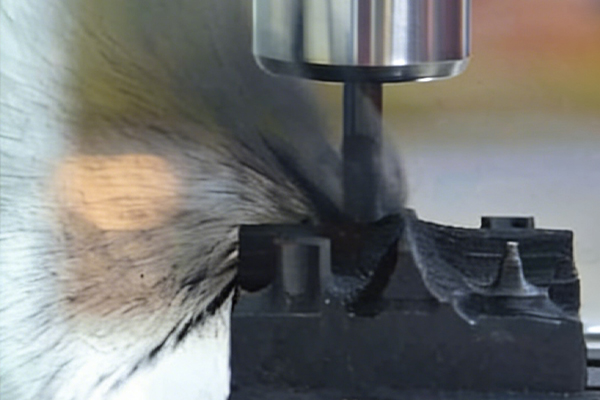
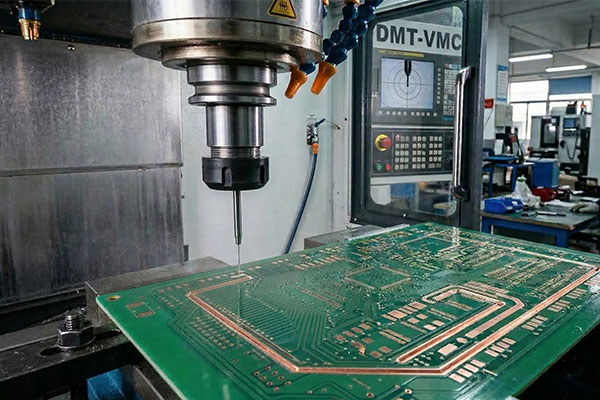
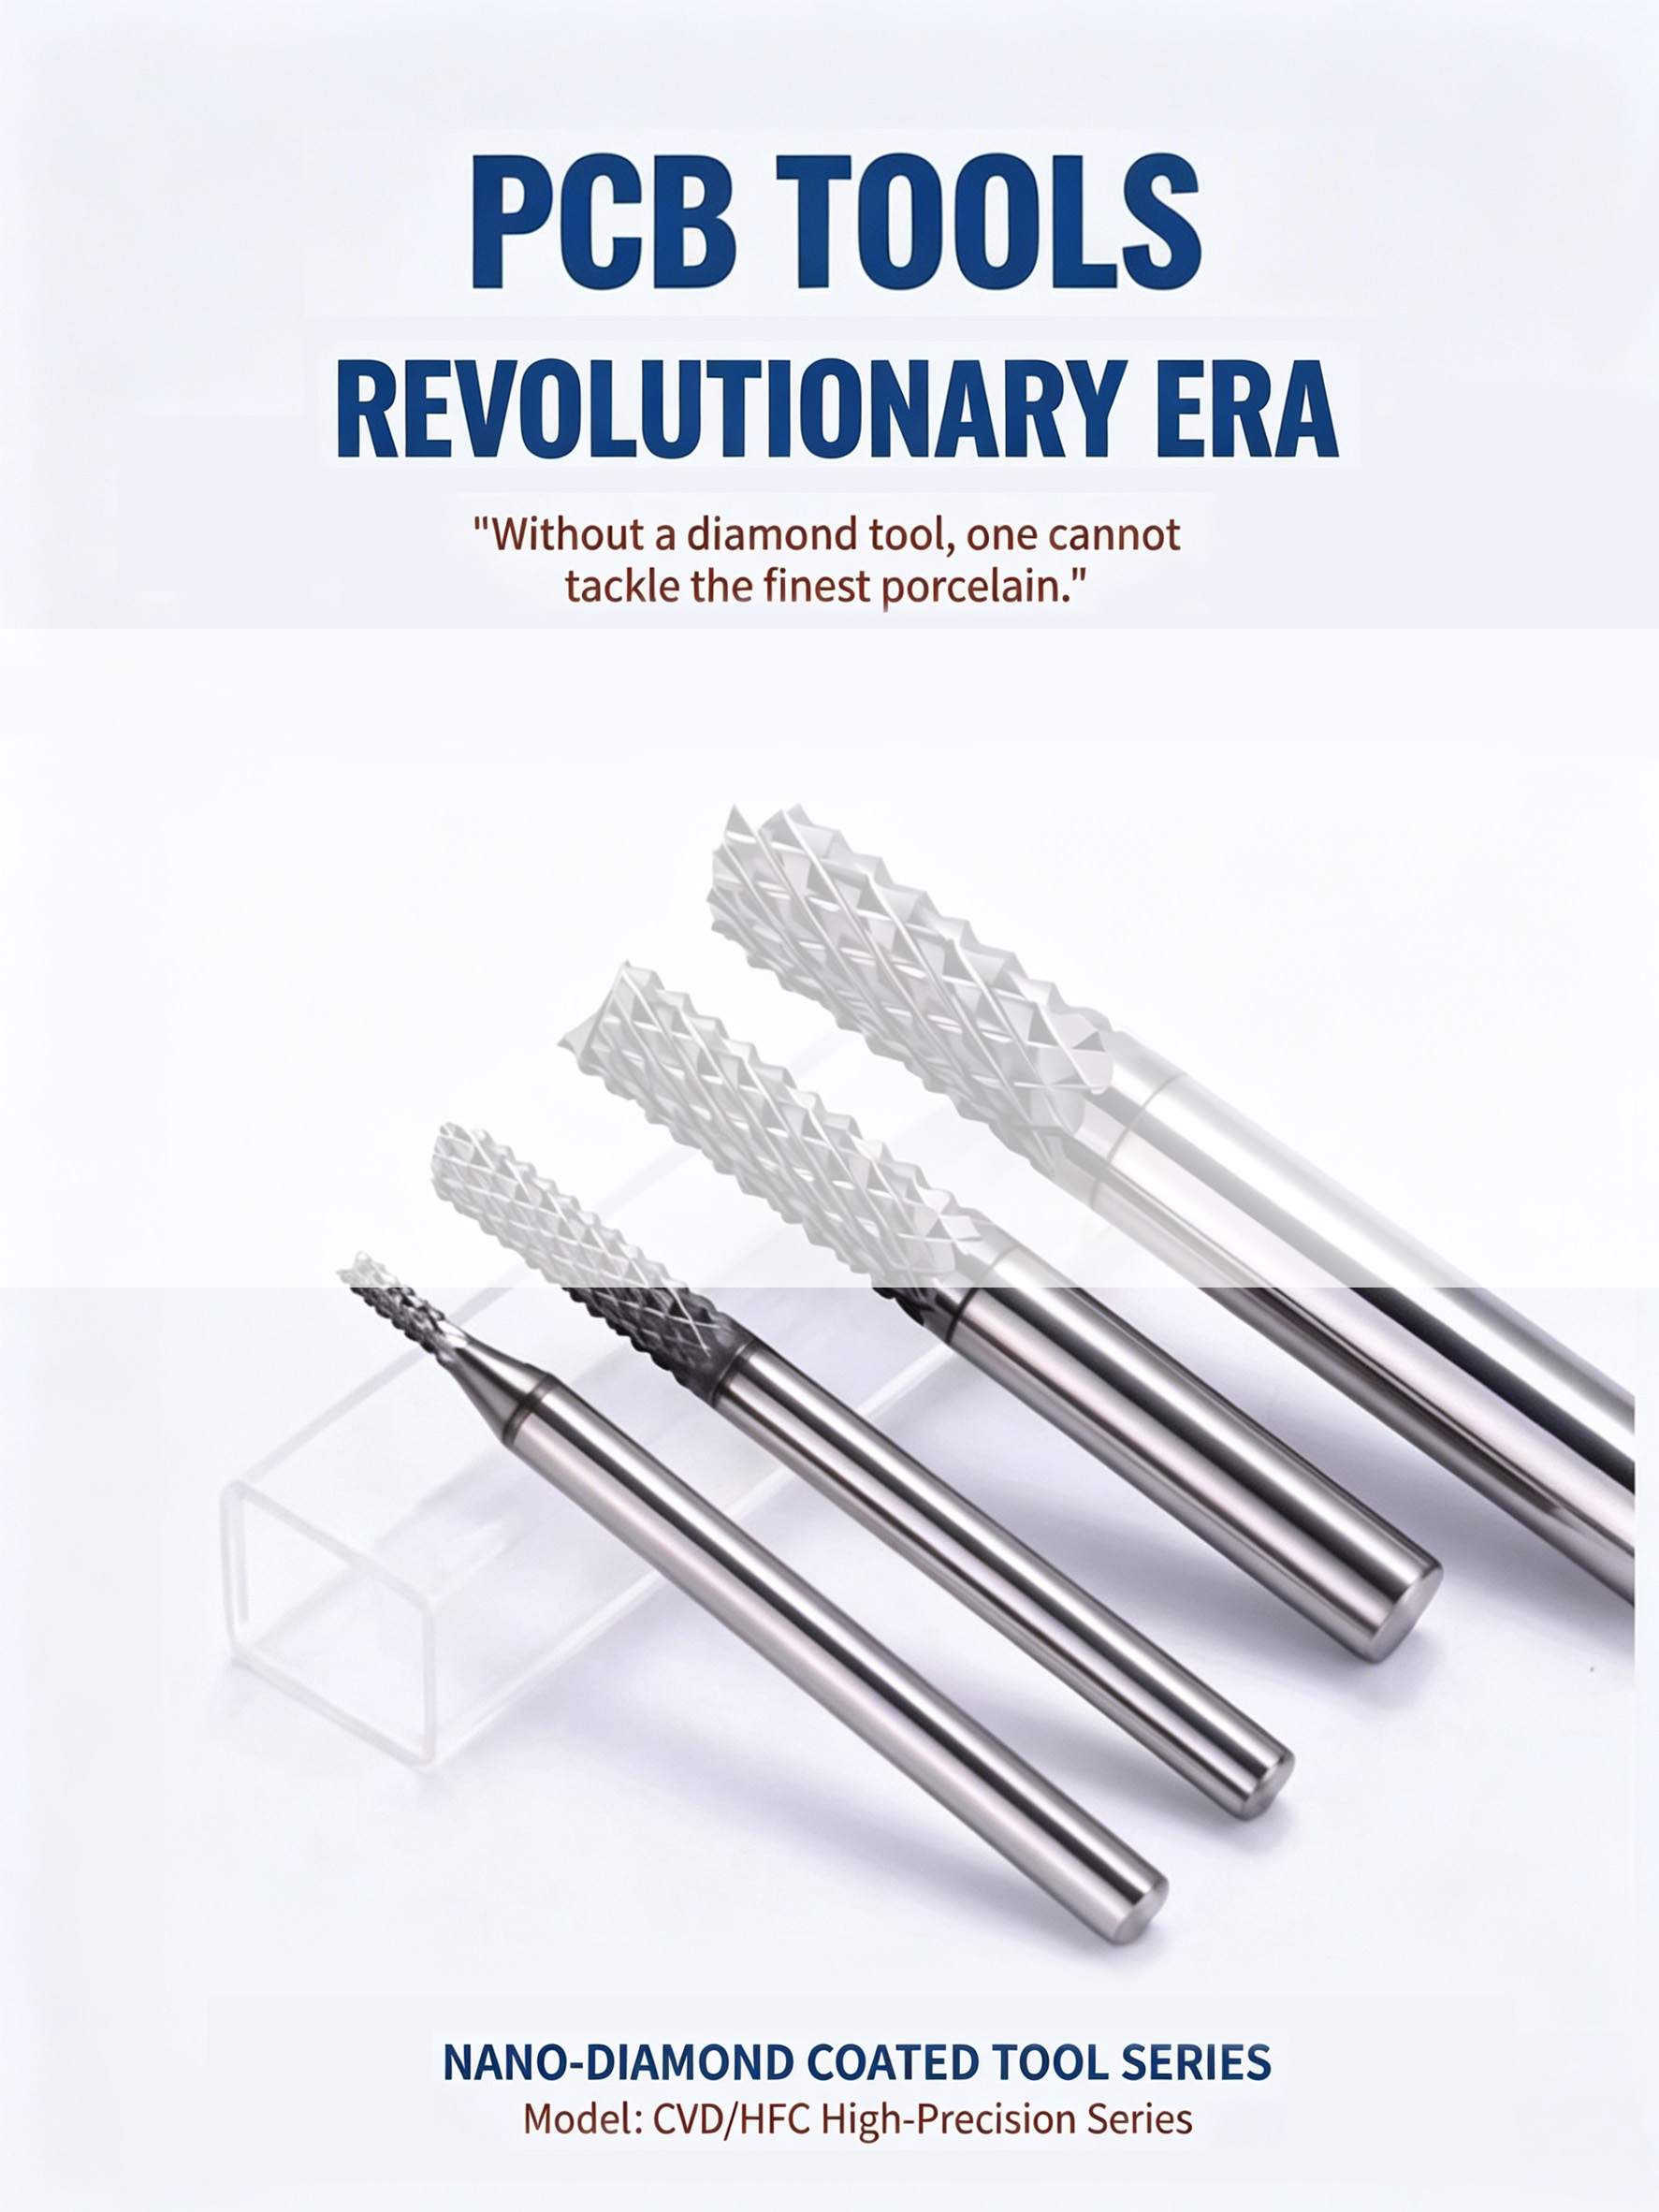
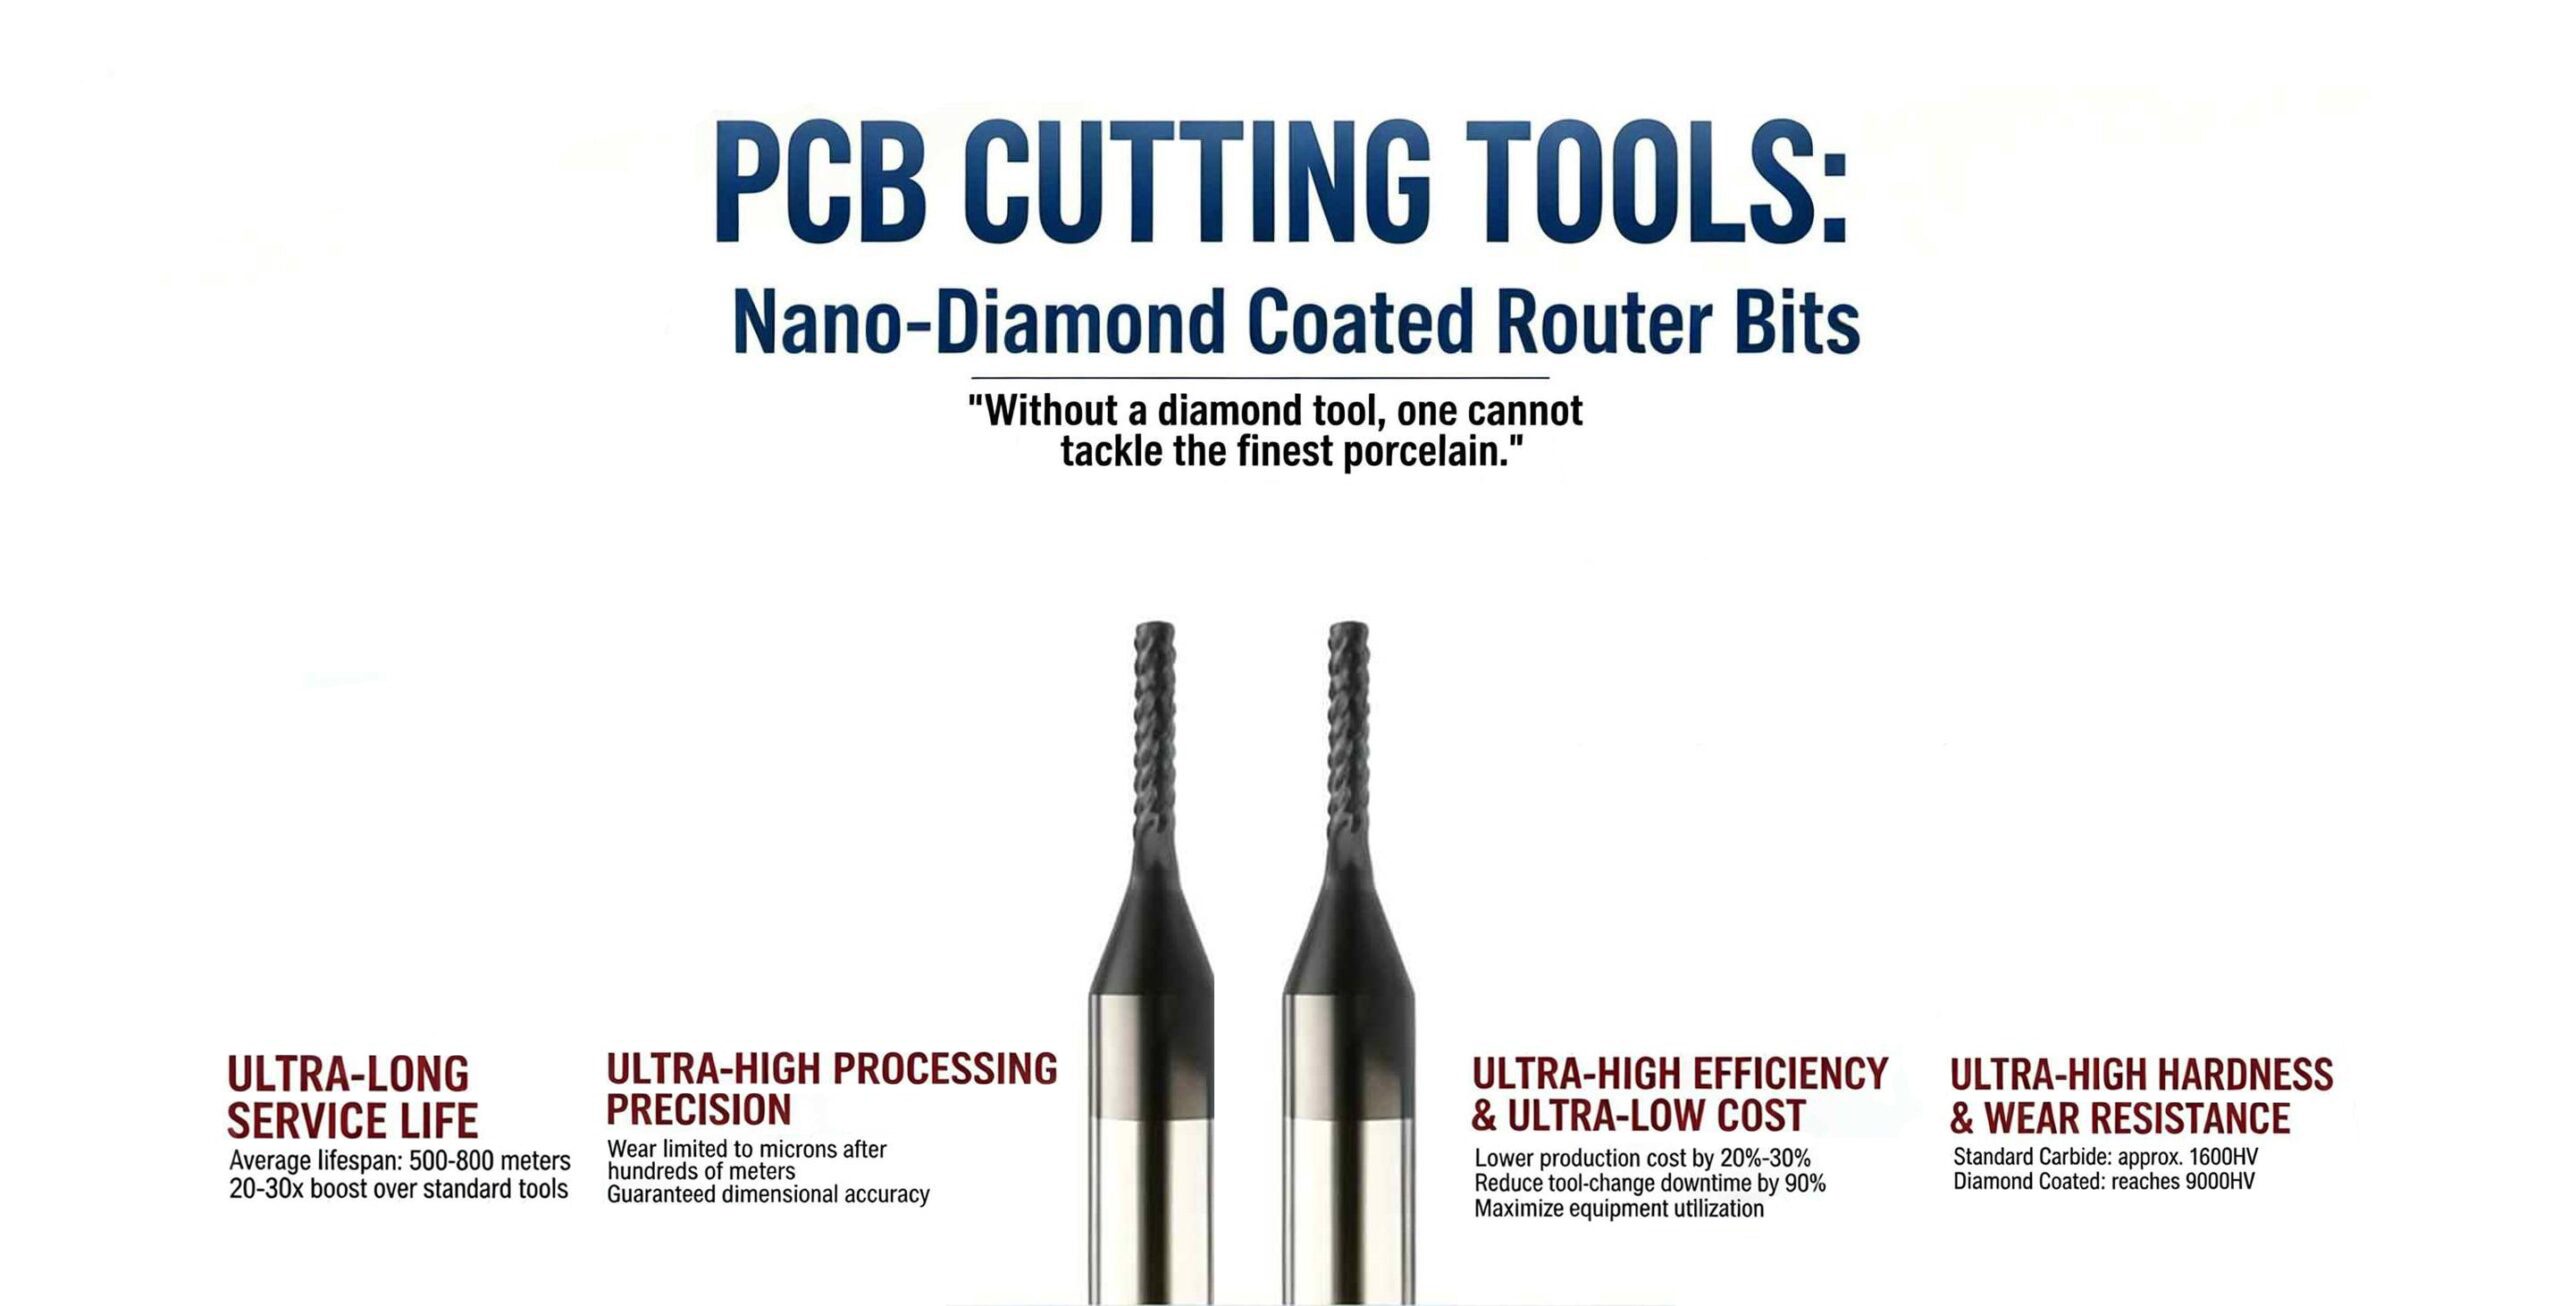
Nossas ferramentas com revestimento de diamante CVD não são apenas "mais duras". Elas aumentam em 20 vezes a vida útil da sua linha de produção. O comprimento de corte de PCBs ultrapassa 500 metros.

Nossos produtos:

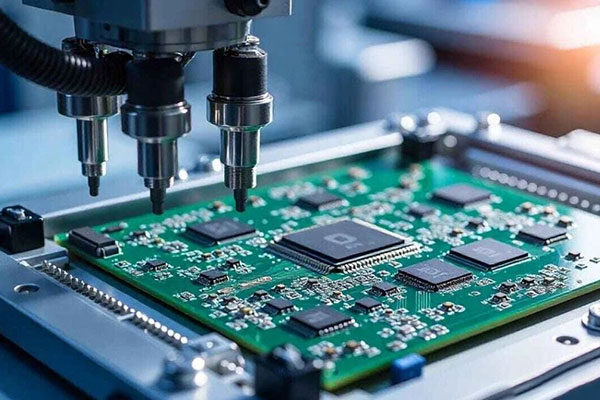
Nosso revestimento CVD é a solução perfeita para PCBs de difícil usinagem, com vida útil mais de 20 vezes maior.

Desafios das brocas para PCB

Nossa tecnologia de revestimento apresenta desempenho excepcional em placas de servidores de IA com alta contagem de camadas e em placas de alta frequência e alta velocidade (como M9 e PTFE).

Nossos produtos:

Atrito ultrabaixo, 20 vezes mais resistente ao desgaste e excelente acabamento superficial — ofereça aos seus clientes ferramentas que façam os concorrentes parecerem que ainda estão presos nos anos 90.

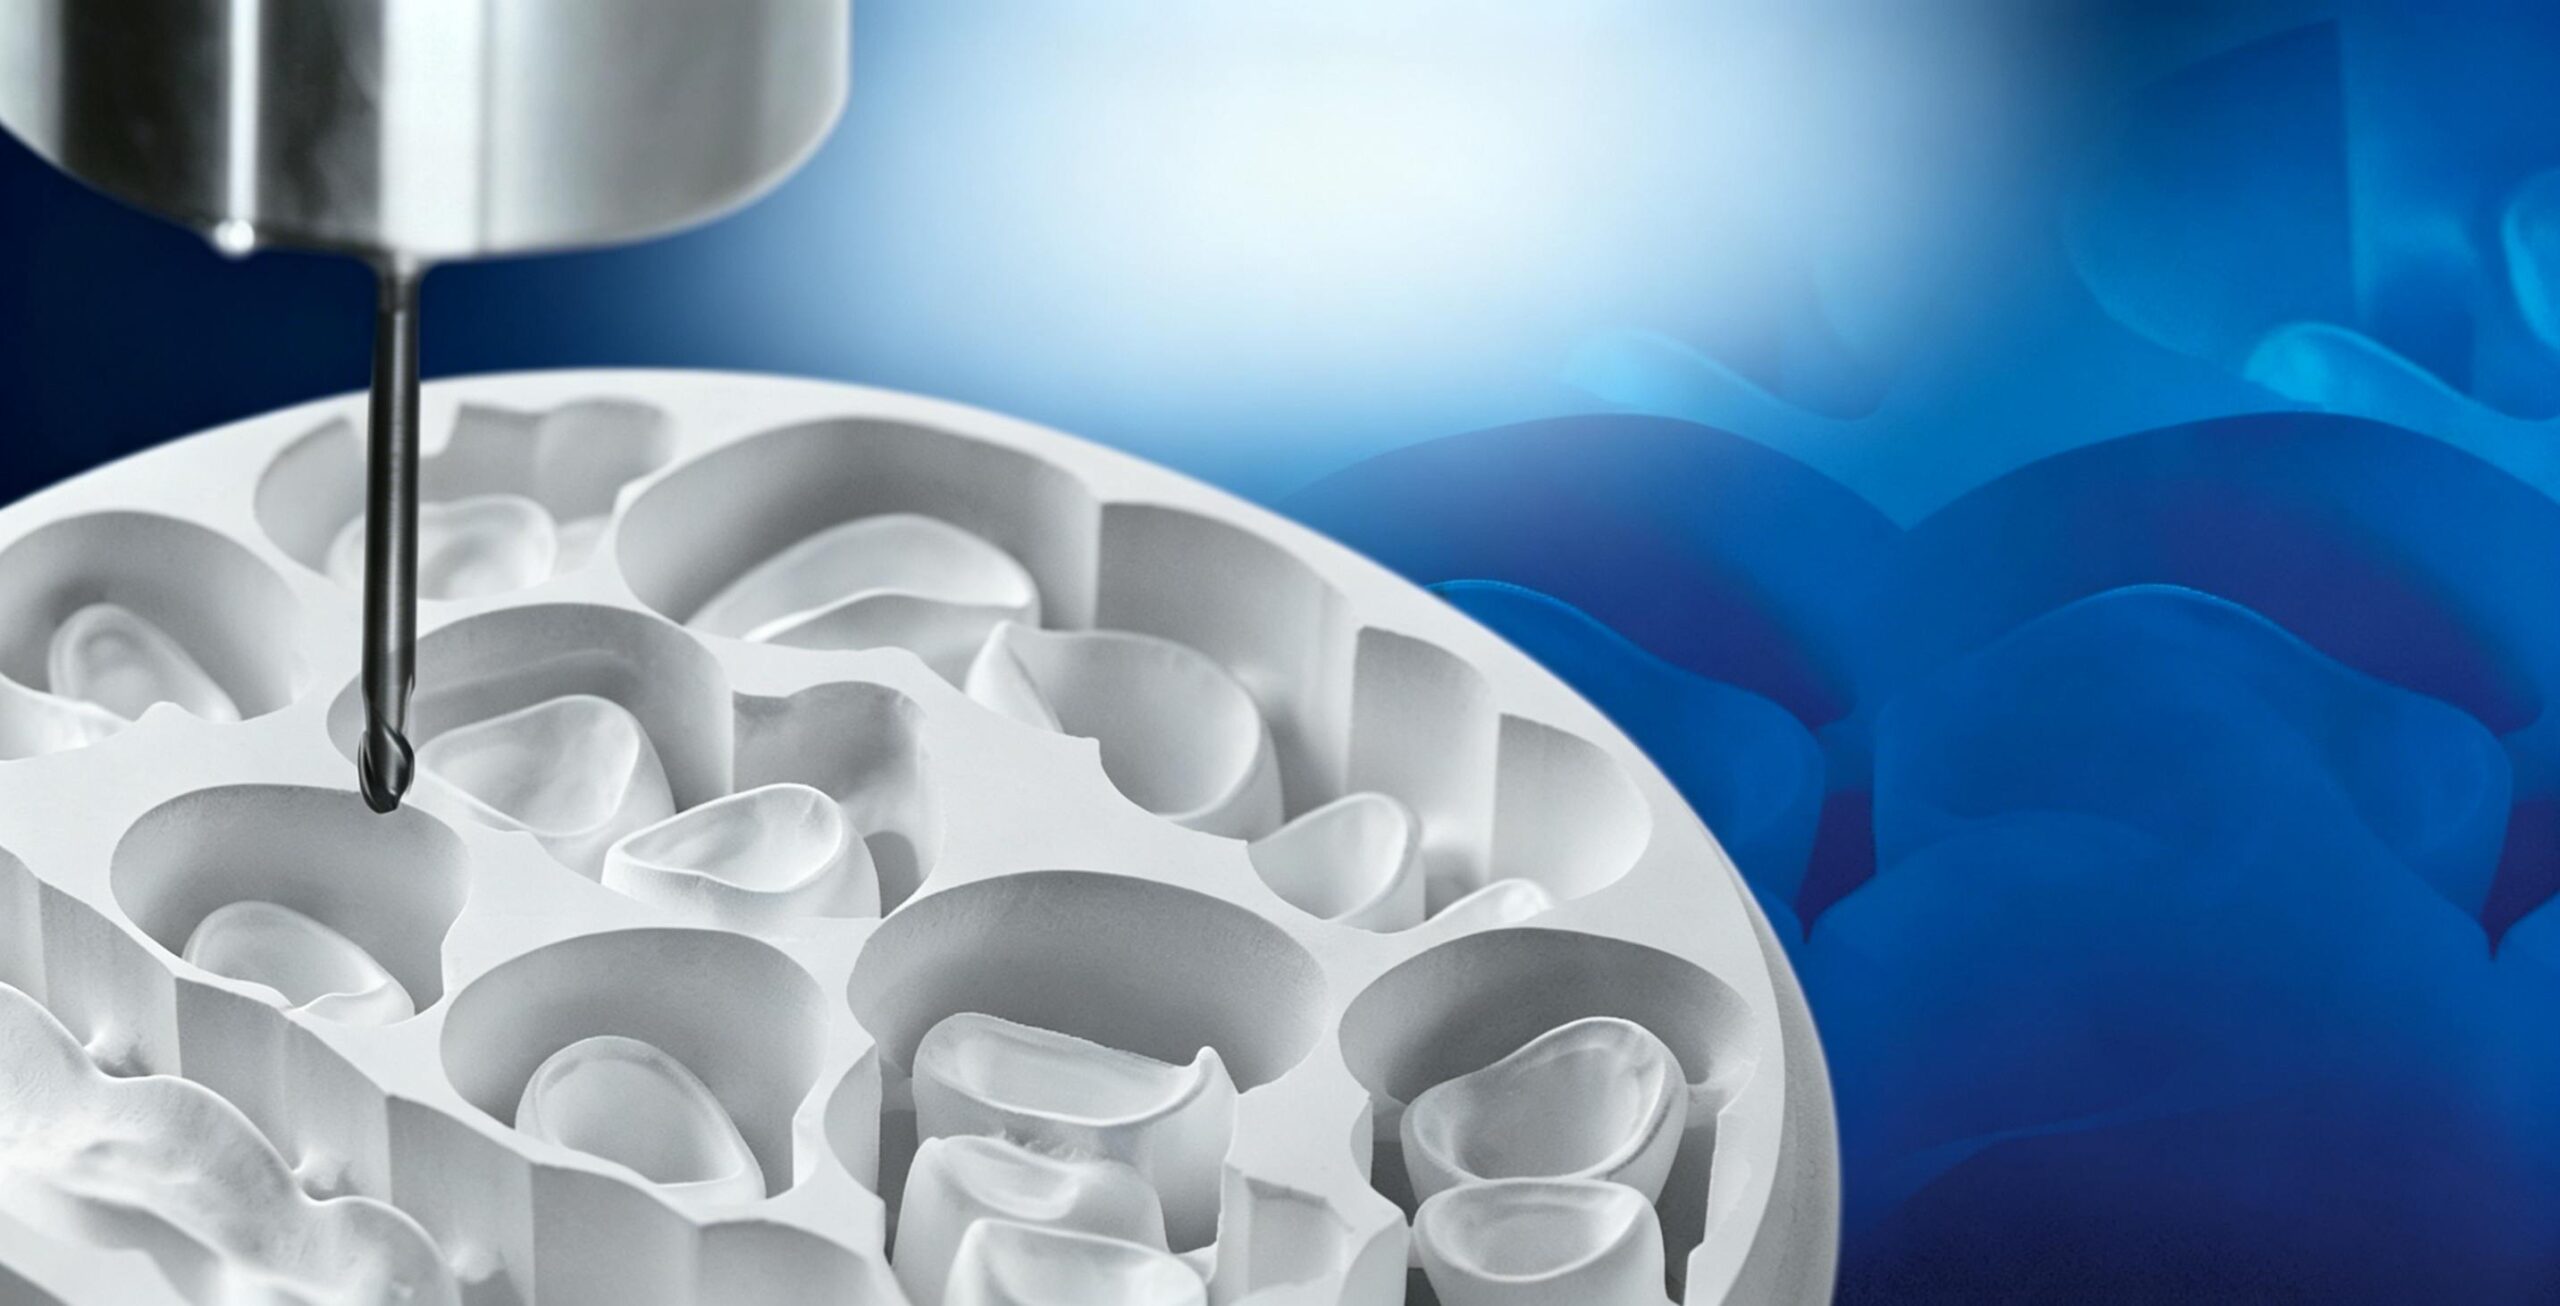
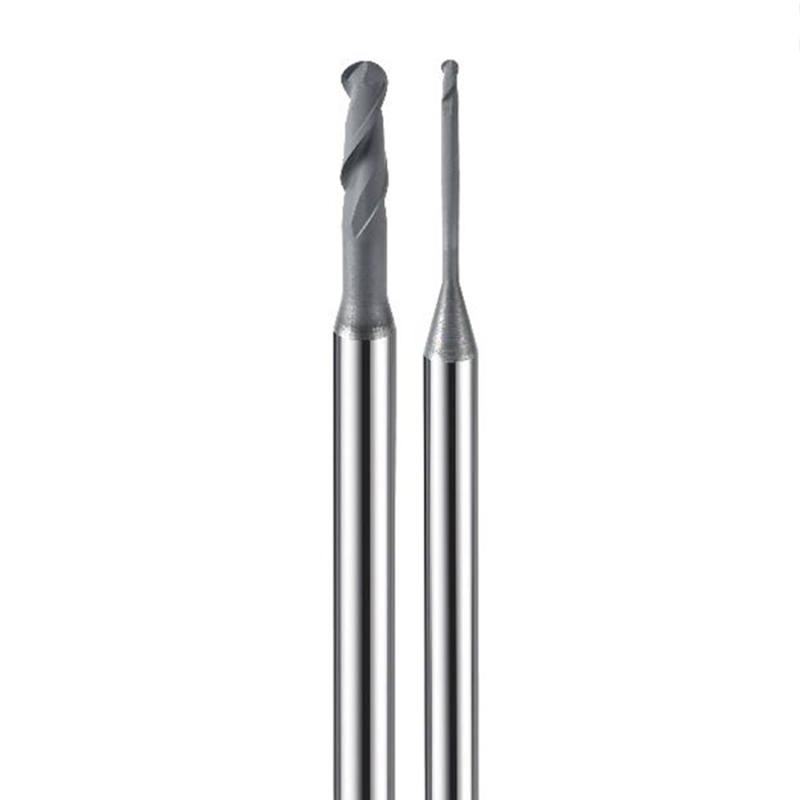
Brocas diamantadas de precisão para odontologia.

Com dureza de 9000 HV, nossas brocas diamantadas facilitam o trabalho odontológico! Proporcionam um acabamento preciso para restaurações em cerâmica e zircônia, com vida útil superior a 1.500 ciclos.

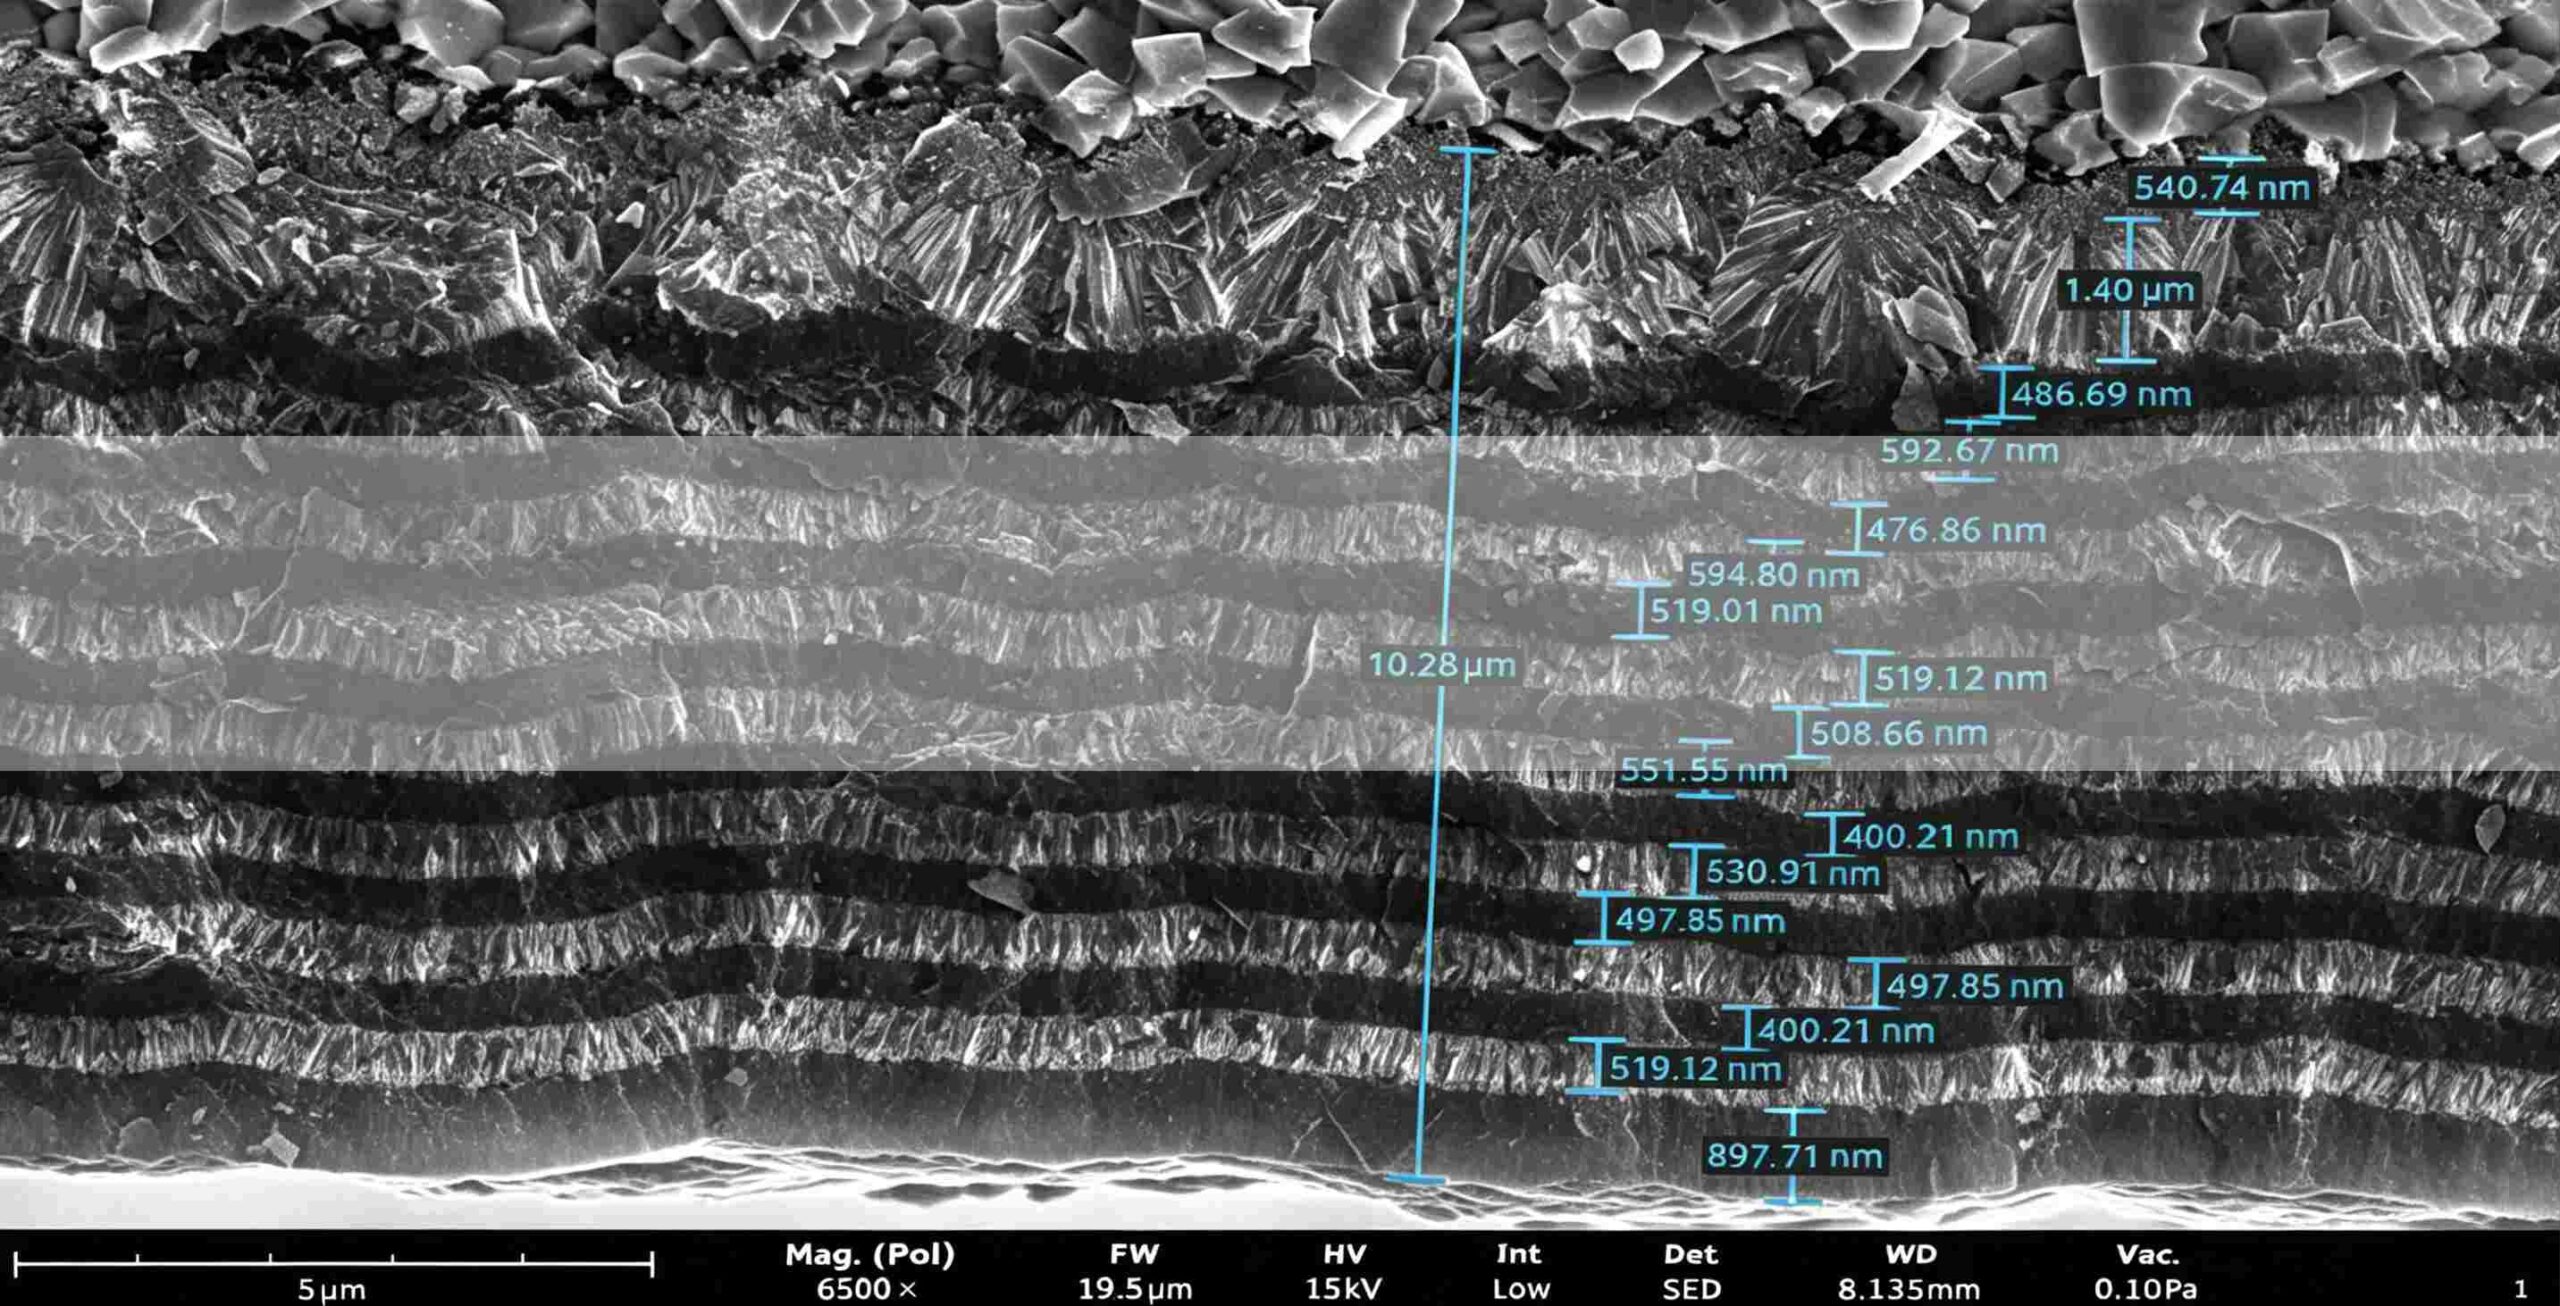
Revestimento na faixa micrométrica

Nosso revestimento de diamante CVD apresenta uma estrutura composta multicamadas em substratos de carboneto, baseada em 30 anos de experiência tecnológica da Universidade Jiao Tong de Xangai.

A matemática:

Uma ferramenta CVD substitui 20 ferramentas padrão. Você economiza 19 configurações, 19 compensações de ferramenta e horas de tempo ocioso da máquina.

No mundo em microescala, a planicidade determina o rendimento.

O revestimento de diamante TSHZ supera os limites de dureza, tornando cada corte extremamente liso. Engenheiros profissionais escolhem apenas confiabilidade.

Produtos mais vendidos

  • Todos os produtos
  • Série de ferramentas diamantadas para PCB
  • Série de brocas diamantadas para odontologia
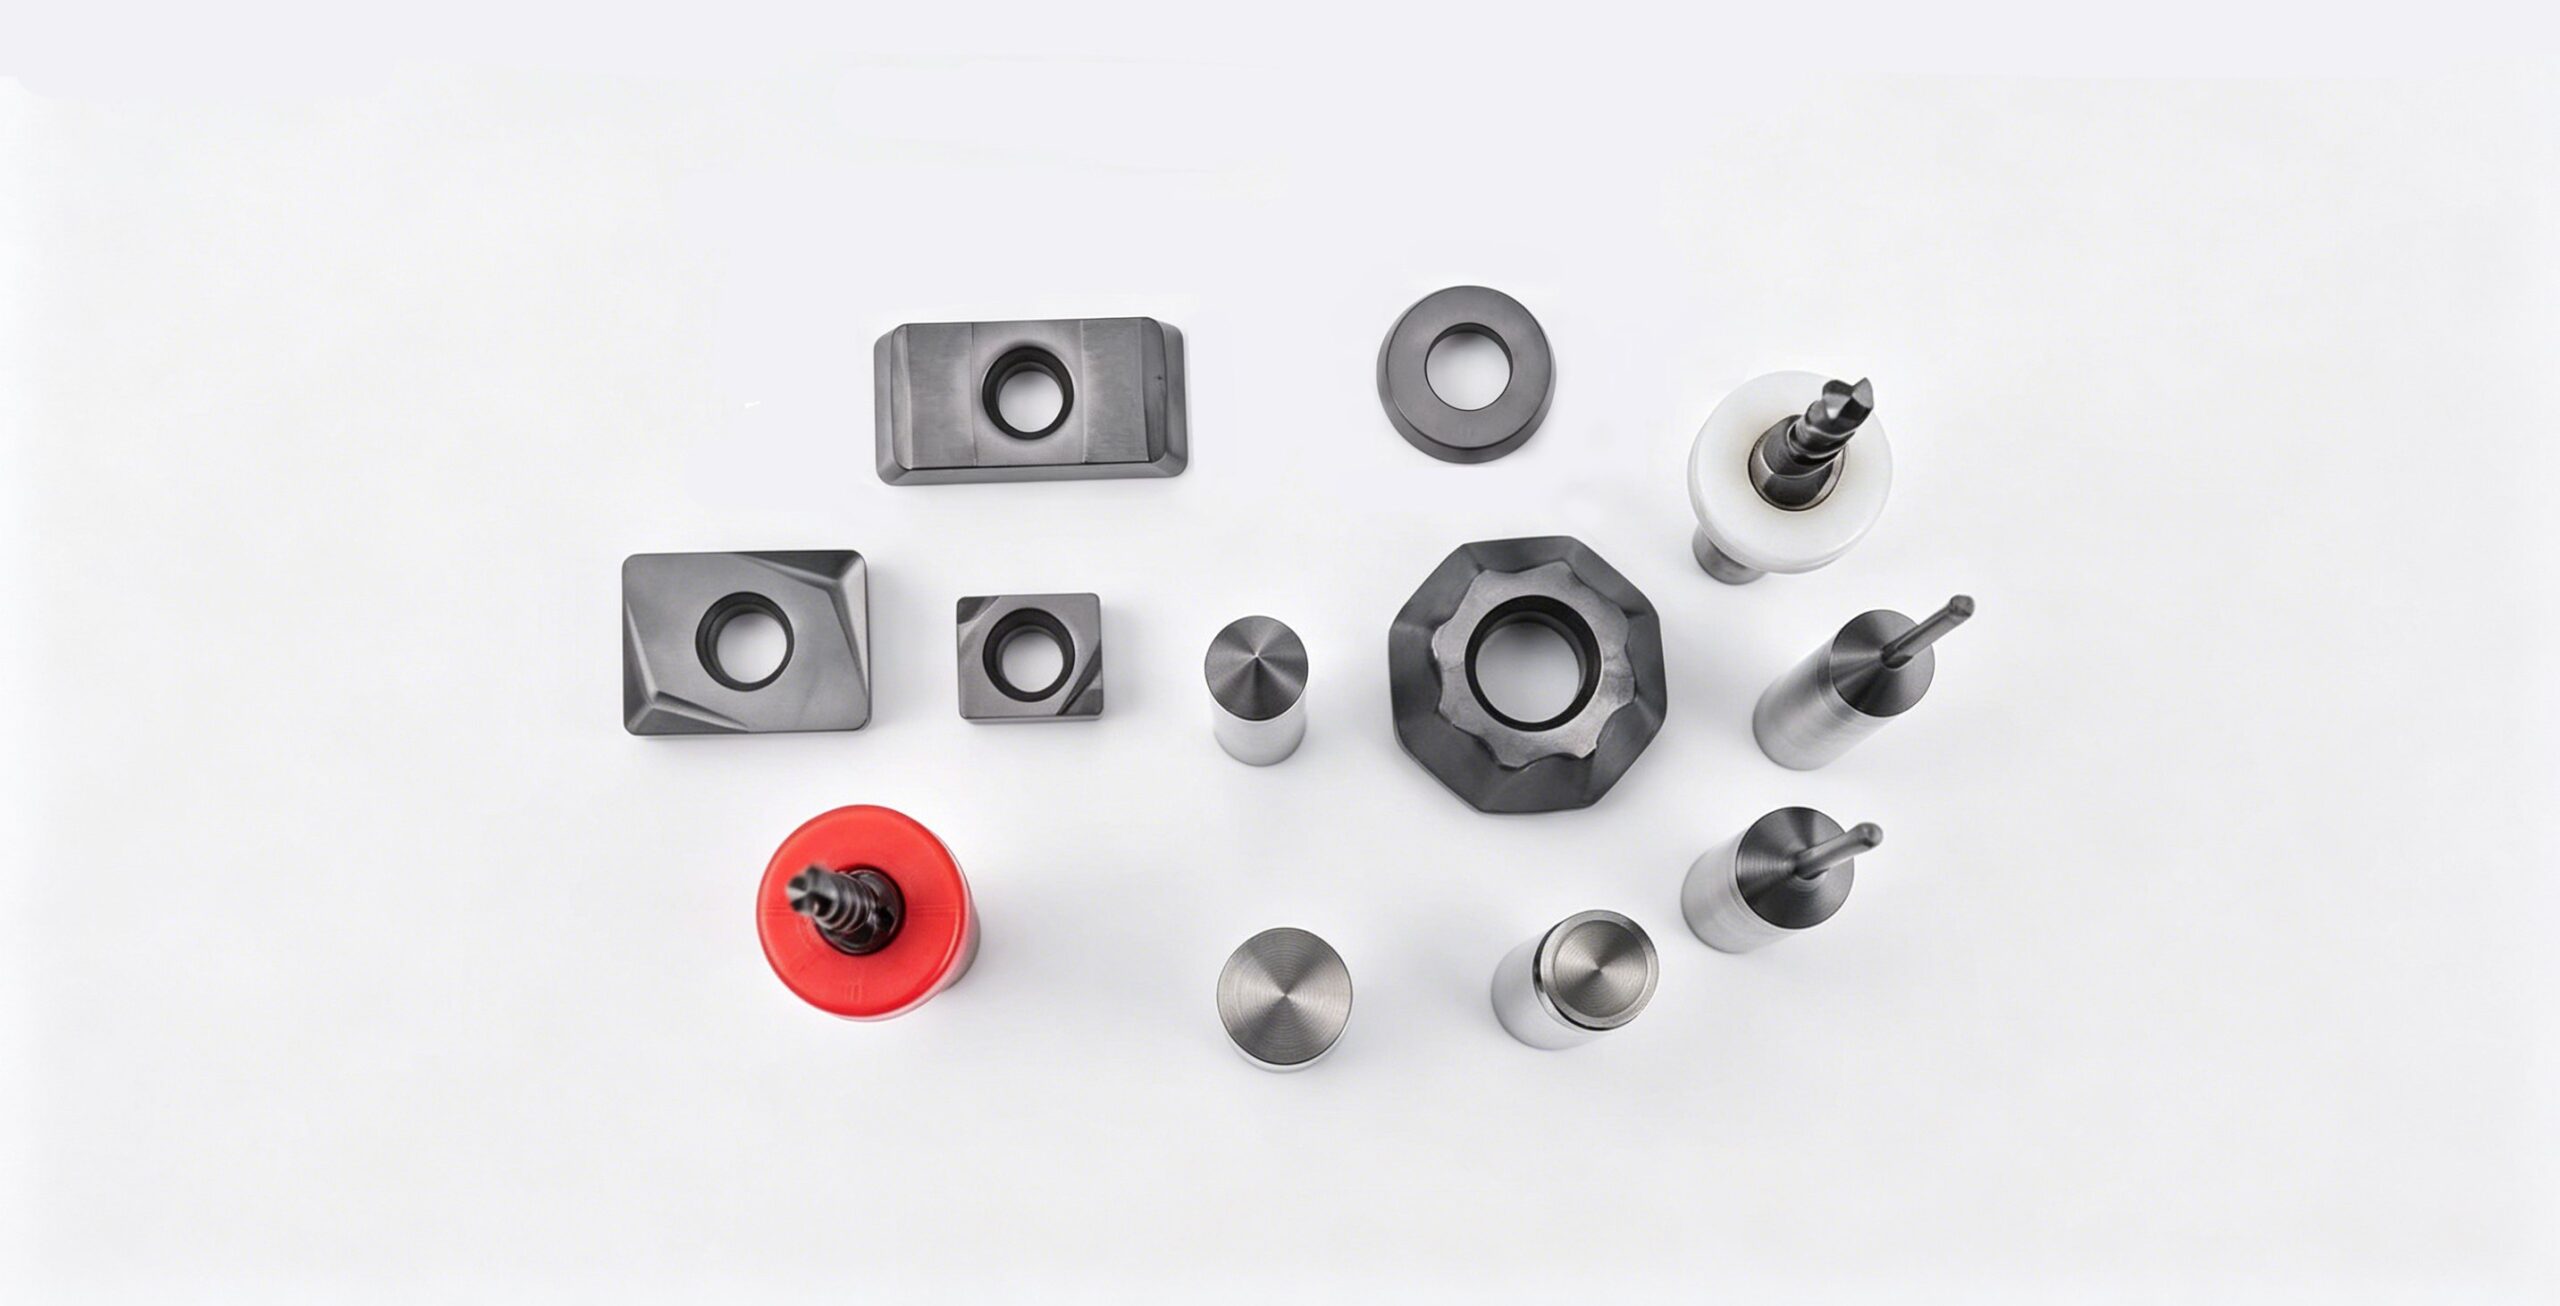
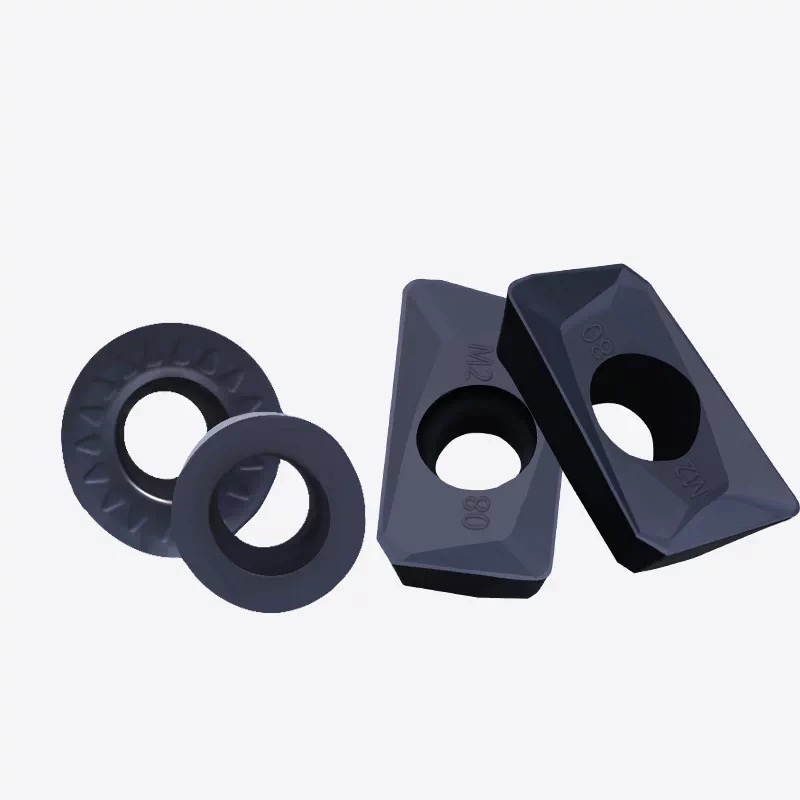
  • Série de insertos revestidos de diamante
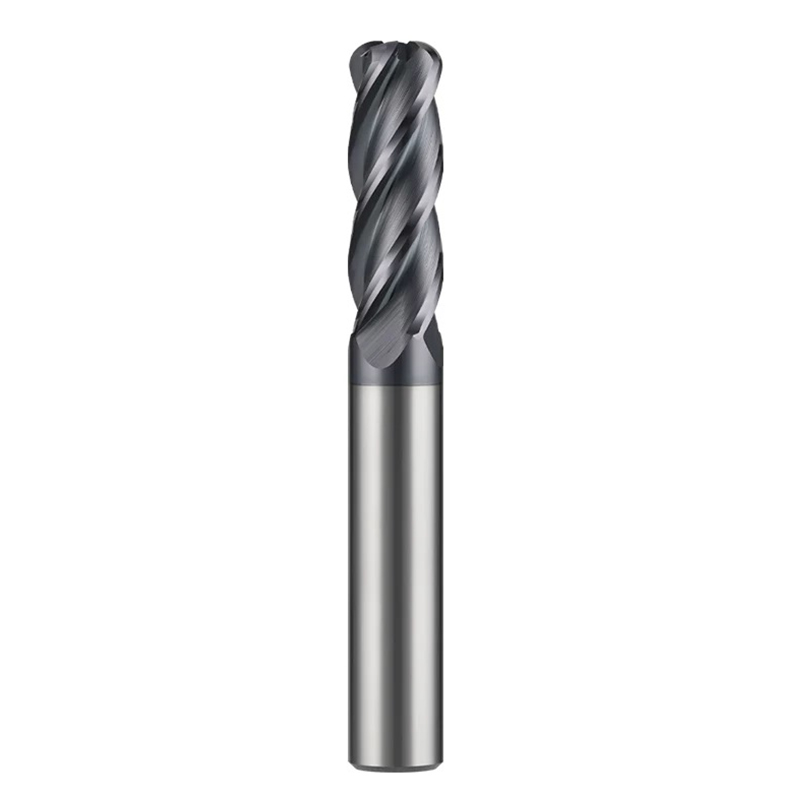
  • Série de ferramentas de corte de diamante e grafite
benefits-v1-bg

nosso serviço

jimeng-2025-07-10-8056--300x197

Estamos recrutando agentes no mundo todo!

Recrutamento Global 2026: O Último “Oceano Azul” na Indústria de Transformação — Você está pronto para liderar? I. A Mudança: Da “Lógica Consumível” para a “Lógica da Eficiência” No cenário global de manufatura altamente competitivo de hoje, a maioria dos distribuidores de ferramentas ainda sofre com prejuízos devido à guerra de preços das fresas de metal duro a US$ 5. No entanto, agentes visionários perceberam uma mudança drástica: placas de servidores com inteligência artificial, componentes aeroespaciais de alumínio com alto teor de silício e moldes de grafite para semicondutores estão abandonando rapidamente as ferramentas tradicionais. Por quê? Porque as ferramentas padrão se tornaram o gargalo da linha de produção. O revestimento de diamante CVD não é mais um opcional; é o único caminho para a fabricação de alta tecnologia. Este é um mercado inexplorado de bilhões de dólares prestes a explodir. II. O Produto: Tiansheng Hengzuan (TSHZ) — Desempenho Extremo Nós não vendemos apenas "ferramentas"; vendemos "Tempo de Eixo Ininterrupto". A Lacuna de Dureza: Crescimento de cristal de diamante real com dureza de 8.000 a 10.000 HV. Não se trata de um revestimento pulverizado; é uma "Armadura" cultivada diretamente na ponta da ferramenta. Vida útil da ferramenta 20 vezes maior: Uma broca diamantada TSHZ dura mais que 20 brocas de metal duro padrão. Para proprietários de fábricas, isso não significa apenas economia em custos de ferramentas, mas também a eliminação dos custos de mão de obra equivalentes a 19 trocas de ferramentas e a recuperação de um tempo de atividade significativo das máquinas. Milagres Térmicos: A condutividade térmica extrema do diamante garante "Zero Borrões e Zero Resíduos" no processamento de placas de circuito impresso com muitas camadas — um patamar técnico que os revestimentos DLC de baixa qualidade jamais conseguirão alcançar. III. O Mercado: Expansão Global — Sua Oportunidade de "Conquistar o Mercado" O mercado global encontra-se atualmente na "Alvorada do Reconhecimento": Oportunidade de Substituição de Importações: Enquanto as marcas alemãs e japonesas têm preços inacessíveis e prazos de entrega de meses, a TSHZ oferece "Qualidade Alemã, Rapidez Chinesa". Esta é a sua melhor arma para conquistar a fatia de mercado de alto padrão já existente. Revolução dos Materiais: A produção em massa de fibra de carbono, compósitos cerâmicos e placas de alta frequência para 5G/6G está apenas começando. Os clientes estão buscando em todo o mundo ferramentas de última geração para solucionar esses complexos desafios de processamento. Proteção Exclusiva de Território: Estamos recrutando nosso primeiro grupo de parceiros globais principais. A oportunidade bate à porta apenas uma vez — reservamos um território para um único vencedor que compreenda a tendência. IV. Apoio: O Plano de “Empoderamento de Parceiros” da TSHZ Sabemos que você não precisa de uma fábrica que apenas processe pedidos; você precisa de uma base estratégica: Margens de lucro de elite: Fuja do oceano vermelho de preços baixos e entre em um nicho de alto valor e alta margem. Arsenal de Marketing Completo: Desde anúncios criativos para o Facebook e textos profissionais para o LinkedIn até nossos White Papers Técnicos de 2026, fornecemos toda a "munição" que você precisa. Suporte especializado: Nossa equipe de engenharia oferece suporte técnico remoto 24 horas por dia, 7 dias por semana, para ajudá-lo a lidar com requisitos complexos de clientes e fechar grandes negócios. V. Conclusão: Você será uma testemunha ou um participante ativo? Em 2026, a tecnologia CVD Diamond está redefinindo a "Manufatura Avançada". A Tiansheng Hengzuan (TSHZ) está oficialmente aceitando inscrições de distribuidores regionais. Se você possui canais estabelecidos em ferramentas industriais ou forte presença nos setores de PCB, aeroespacial ou automotivo, entre em contato conosco imediatamente. A oportunidade é única. Enquanto seus concorrentes ainda estão oferecendo ferramentas de metal duro de 1800 HV, você poderia estar conquistando o mercado com uma ferramenta de diamante de 8000 HV.

Caso mais recente

Caso

Ver mais
Industry-News-3

Da fabricação de ferramentas à engenharia: como a "vantagem atômica" da Tiansheng salvou a linha de produção de uma gigante europeia de usinagem CNC. 1. O Paradoxo da Precisão: Quando 0,01 mm se Torna um Limite Intransponível No mundo da usinagem CNC de alta precisão, a engenharia alemã e japonesa são lendárias. No entanto, mesmo as máquinas mais sofisticadas enfrentam um problema comum: os limites térmicos das ferramentas de corte. Um dos principais fornecedores europeus de componentes aeroespaciais recentemente se deparou com um gargalo. Durante a usinagem de revestimentos ultraduros para pás de turbina de última geração, as ferramentas tradicionais de carboneto de tungstênio falharam em 15 minutos devido à deformação térmica. Sem uma ferramenta mais afiada e resistente, as máquinas CNC multimilionárias ficaram praticamente paralisadas. 2. Disrupção Colaborativa: Projetando o “Dente Definitivo” A Shenzhen Tiansheng Hengzhuan (através do seu Laboratório Nacional de Jiujiang) entrou em cena não como fornecedora, mas como parceira de coengenharia. Ao aproveitar nossa tecnologia proprietária de crescimento de diamante por CVD, fornecemos substratos personalizados de diamante policristalino (PCD) e monocristalino, projetados especificamente para atender aos requisitos de fusos de alta frequência do parceiro. Dissipação de calor em nível atômico: Ajustamos a orientação cristalina do diamante para atingir uma condutividade térmica de 2200 W/m·K. Isso garante que o calor seja dissipado na velocidade do som, preservando a geometria em nível atômico da ferramenta. Modificação da superfície: Utilizando modificação aprimorada por plasma, reduzimos o coeficiente de atrito a quase zero, eliminando o problema de "bordas irregulares" que afeta a usinagem aeroespacial. 3. A Auditoria de Desempenho: Resultados Quantificáveis ​​(SEO Produtos Secos) A integração da tecnologia de diamantes da Tiansheng levou a uma mudança paradigmática nas métricas de produção da parceira: Extensão da vida útil da ferramenta (30x – 50x): O que antes exigia trocas de ferramentas a cada hora agora funciona por dias sem degradação, reduzindo o custo total de propriedade em mais de US$ 70%. Acabamento de superfície de grau nano (Ra): Nossos substratos monocristalinos de alta pureza permitem um acabamento de superfície tão liso que elimina a necessidade de polimento químico-mecânico (CMP) secundário. Aumento de eficiência de 400%: Velocidades de corte mais altas tornaram-se possíveis, reduzindo significativamente os prazos de entrega de componentes aeroespaciais críticos. 4. A Nova Realidade: Capacitando a Manufatura Global Essa parceria representa uma mudança na hierarquia industrial global. A Tiansheng Hengzhuan não é mais apenas uma fornecedora de matérias-primas; somos uma provedora de "Competitividade em Nível Micro". Na corrida pela ultraprecisão, o mundo está percebendo que o próximo salto no desempenho de máquinas CNC não vem da própria máquina, mas dos cristais cultivados em laboratório e forjados em Jiangxi.
Successful-Collaboration-Case-two

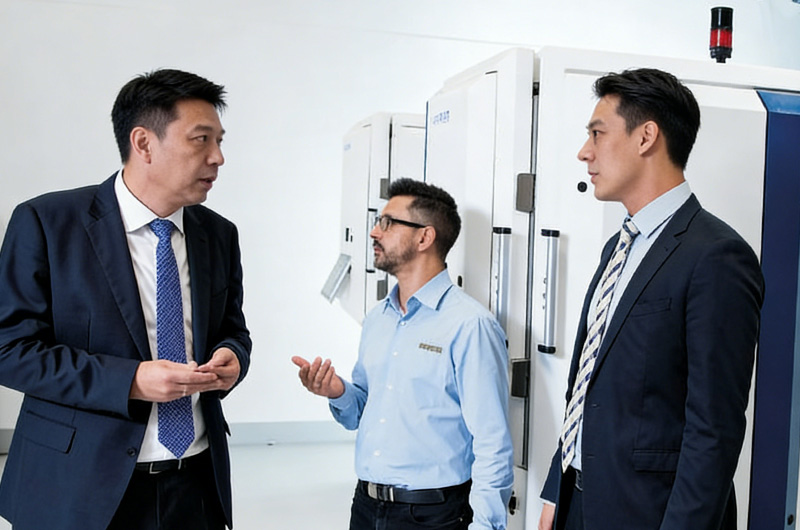
Contexto da colaboração e principais dificuldades enfrentadas pelos clientes: A Huilian Electronics, empresa líder no setor de ferramentas de microcorte para PCBs, é especializada em pesquisa e desenvolvimento e na fabricação de fresas de topo para PCBs com diâmetros que variam de 0,1 mm a 0,5 mm. Seus clientes incluem fabricantes de PCBs entre os 100 maiores do mundo, como Foxconn e AT&S. Com a crescente demanda por produtos de alta precisão — incluindo substratos para circuitos integrados e substratos para encapsulamento de chips — as limitações das ferramentas convencionais revestidas de microdiâmetro tornaram-se cada vez mais evidentes: quebra frequente da ferramenta, desgaste rápido das arestas de corte, baixa adesão do revestimento e cobertura não uniforme do revestimento em seções de pequeno diâmetro — resultando em precisão de usinagem abaixo do padrão para ranhuras finas, taxas persistentemente altas de quebra da ferramenta e atrasos no atendimento de pedidos de alta precisão. Há uma necessidade urgente de superar os gargalos técnicos nas tecnologias de revestimento de ferramentas de microdiâmetro. Solução de colaboração personalizada: Visando os principais desafios da usinagem de precisão com ferramentas de microdiâmetro, esta solução emprega a tecnologia de revestimento de diamante CVD nanocristalino. A espessura do revestimento é controlada com precisão para maximizar a retenção do fio de corte; os parâmetros do processo de deposição são otimizados para garantir um revestimento uniforme e de cobertura total em toda a aresta de corte de microdiâmetro, aumentando significativamente a resistência ao lascamento e a adesão do revestimento. Desenvolvido especificamente para substratos de circuitos integrados e condições de usinagem de PCBs de alta precisão, o revestimento apresenta baixo atrito e resistência superior ao desgaste. Além disso, serviços abrangentes — incluindo suporte técnico individualizado, iteração rápida de amostras e controle de qualidade completo para revestimento em lote — são fornecidos para atender aos rigorosos requisitos de usinagem de alta precisão com remoção mínima de material. Resultados e benefícios da colaboração: As taxas de quebra de ferramentas para fresas de topo de microdiâmetro diminuíram 85%; a vida útil da ferramenta aumentou 22 vezes; a precisão de usinagem para ranhuras finas e entalhes de isolamento atende plenamente aos rigorosos requisitos de tolerância dos substratos de circuitos integrados. O produto passou com sucesso pela validação de produção em massa com diversos clientes de alto padrão, reforçando a liderança global da Huilian Electronics no mercado de ferramentas de corte de microdiâmetro para PCBs. A contribuição da receita proveniente de ferramentas de corte de alta precisão aumentou 30%, rompendo com sucesso o monopólio tecnológico estrangeiro em ferramentas de corte revestidas.
Successful-Collaboration-Case-One

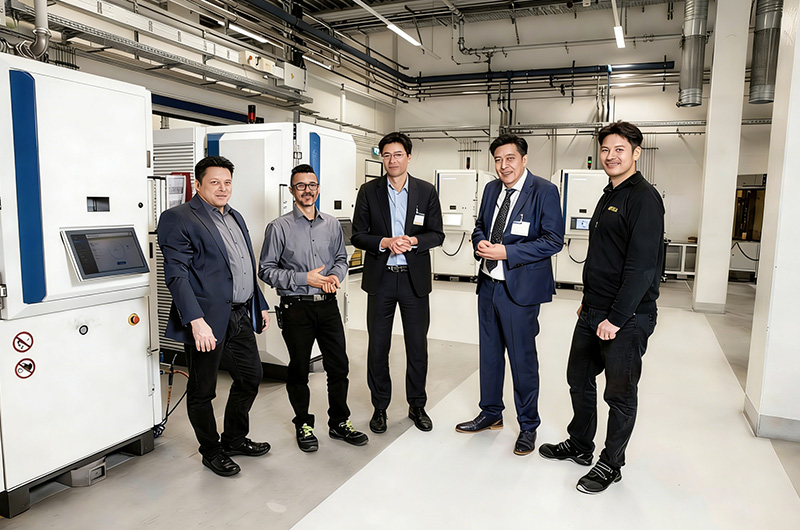
Contexto da colaboração e principais dificuldades enfrentadas pelos clientes: Como fabricante nacional especializada, sofisticada e inovadora de ferramentas de corte de precisão para PCBs, a Vietnam Yongxin Precision Tool Co., Ltd. produz principalmente fresas de topo padrão de carboneto de tungstênio para PCBs. No entanto, com o aumento contínuo de pedidos de placas de comunicação 5G de alta tecnologia, placas espessas de alta Tg e placas à base de alumínio, as deficiências das fresas de topo de carboneto de tungstênio convencionais sem revestimento — desgaste rápido e vida útil curta — tornaram-se cada vez mais evidentes. O tempo de usinagem contínua de uma única ferramenta é inferior a duas horas, resultando em trocas frequentes de ferramentas, altas taxas de inatividade da linha de produção e custos persistentemente elevados de consumo de ferramentas. Além disso, as placas usinadas apresentam rebarbas excessivas nas bordas e imprecisões dimensionais significativas, não atendendo aos rigorosos padrões de envio exigidos para substratos de alta tecnologia — tornando imprescindível a adoção de soluções avançadas de revestimento de ferramentas. Plano de Colaboração Personalizado: Após um alinhamento técnico aprofundado entre ambas as partes, uma solução personalizada foi desenvolvida para as fresas de topo para PCBs da Yongxin Precision, com diâmetros de haste de 1,0 mm, 1,5 mm e 2,0 mm, utilizando a tecnologia de revestimento de diamante por deposição química de vapor assistida por plasma de micro-ondas (CVD). Substratos de carboneto cimentado de grãos ultrafinos foram selecionados e combinados com uma camada intermediária proprietária de titânio-cromo para melhorar significativamente a adesão do revestimento e evitar a delaminação durante a usinagem em alta velocidade. O controle preciso da espessura do revestimento e da densidade de grãos garante um equilíbrio ideal entre a nitidez da aresta de corte e a resistência ao desgaste. Ao longo de todo o processo — desde testes de amostra e produção experimental em pequenos lotes até a fabricação em massa em larga escala — a solução está totalmente alinhada com a capacidade de produção de ferramentas e os padrões de inspeção de qualidade da Yongxin. Também são fornecidos suporte abrangente para garantia de qualidade pós-revestimento e otimização do processo. Resultados e benefícios da colaboração: Após a entrada em produção formal das fresas de topo com revestimento de diamante CVD personalizadas, a vida útil das ferramentas aumentou mais de 25 vezes, com um tempo de usinagem contínua estável superior a 24 horas por ferramenta. A frequência de troca de ferramentas diminuiu substancialmente, aumentando a eficiência geral da produção em 65%; a taxa de rendimento para o processamento de substratos de alta qualidade melhorou de 88% para 99,5%. Os custos gerais de utilização das ferramentas diminuíram 52%, permitindo à Yongxin Precision garantir encomendas de longo prazo e em grande volume de vários fabricantes líderes de PCBs. A empresa penetrou com sucesso na cadeia de suprimentos de ferramentas de corte de PCB de alta qualidade, aumentando simultaneamente a competitividade de seus produtos e sua participação de mercado.
about01
Sobre nós

TSHZ — Qualidade duradoura, força eterna.

A Tiansheng Hengzuan é uma empresa inovadora especializada em pesquisa, desenvolvimento, produção e vendas de ferramentas de corte superduras de alta qualidade. Aproveitando a tecnologia de revestimento de diamante por deposição química de vapor (CVD) de classe mundial, estamos comprometidos em fornecer soluções de usinagem eficientes para as indústrias aeroespacial, eletrônica (3C), de fabricação de moldes e automotiva. Não só fornecemos fresas de topo diamantadas de tamanho padrão, como também possuímos uma sólida capacidade para fabricação de ferramentas personalizadas (não padronizadas). Ao selecionar substratos de metal duro importados de alta qualidade e empregar retificadoras de cinco eixos de alta precisão para o processamento das arestas de corte, garantimos que cada ferramenta atenda aos rigorosos padrões industriais. Não somos apenas seu fornecedor; somos seu parceiro para alcançar uma produção impecável.

100 +

Empresa de referência no setor de serviços

15 X

Multiplicador da expectativa de vida média

0.002 MM

Precisão máxima na fabricação

24 h

Tempo de resposta para soluções não padronizadas

Último post do blog

Confira nosso blog

Ver mais
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination
22 , Outubro

Como escolher ferramentas revestidas de diamante para usinagem de CFRP sem delaminação

A delaminação de CFRP aumenta os custos de usinagem. Selecione ferramentas revestidas de diamante considerando a geometria da aresta de corte, os parâmetros de corte, a vida útil da ferramenta, o controle de poeira e a estrutura do laminado.
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining
15 , Outubro

Como escolher insertos revestidos de diamante para usinagem de alumínio com alto teor de silício

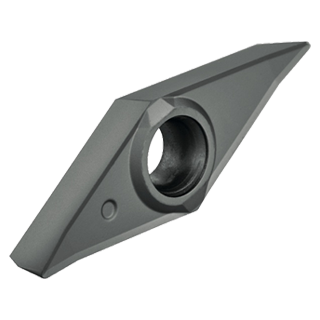
Materiais de alumínio que contêm silício são mais fáceis de cortar do que o aço, mas de forma alguma fáceis de usinar como materiais para ferramentas. O silício nesses materiais atua como um abrasivo duro, enquanto o alumínio forma uma matriz aderente à aresta de corte, o que pode rapidamente gerar uma aresta postiça. Antes disso, porém, ocorre uma degradação muito rápida no acabamento superficial e nas dimensões. A solução para alumínio com insertos diamantados por CVD começa com a liga, a tarefa de usinagem e o acabamento superficial desejado. Embora o revestimento diamantado por CVD seja capaz de suportar o estresse abrasivo e reduzir o atrito, o inserto de corte ideal, sua preparação e as configurações da máquina são a chave para uma produção bem-sucedida. A TSHZ fornece ferramentas de corte diamantadas por CVD e perfis personalizados para ligas não ferrosas e outros materiais abrasivos. Por que o alumínio rico em silício precisa de um inserto diferente Ligas com alto teor de silício podem fazer com que o silício desgaste a aresta da ferramenta a cada passada. A matriz de alumínio também pode soldar-se à aresta quente. O resultado é uma combinação de desgaste na lateral da ferramenta, desgaste em forma de cratera, aresta postiça e um acabamento superficial fosco. À primeira vista, a peça de trabalho macia não apresenta problemas. O desgaste da ferramenta pode começar lentamente, mas logo se acelera assim que a aresta de corte começa a arredondar. Monitorar o acabamento, as rebarbas e as dimensões das peças produzidas, e não apenas a quantidade produzida, é crucial para estabelecer um processo estável. Qual a função do diamante CVD no corte de alumínio? As informações do produto TSHZ especificam diamante CVD com dureza de 9.000 a 10.000 HV, coeficiente de atrito de 0,05 a 0,1 e condutividade térmica de aproximadamente 2.000 W/(m·K). Essas informações são relevantes para as fases de alumínio com alto teor de silício, visto que a superfície dura entra em contato com as fases de silício e o baixo atrito evita o desgaste excessivo e a formação de arestas vivas. Os materiais TSHZ são depositados como um revestimento no substrato da ferramenta por meio do processo CVD. A espessura do revestimento pode ser facilmente controlada dentro de uma faixa de 1 μm a 30 μm em arestas de corte complexas. A geometria da pastilha deve permanecer suficiente para garantir folgas adequadas, controle de cavacos apropriado e nitidez de aresta suficiente após o revestimento. Selecione a opção Inserir por Operação Virando-se e encarando Para torneamento, considere começar com a superfície já usinada e corte na direção da força de corte principal. Uma aresta de corte afiada ajuda a reduzir a força de corte e evita que o alumínio grude na pastilha. Certifique-se também de que a pastilha esteja firmemente presa no porta-ferramentas – a vibração se manifestará como arranhões repetidos na superfície. A página de insertos de corte com revestimento de diamante CVD mostra o produto TSHZ direto para usinagem de metais não ferrosos. Verifique o formato do inserto, o raio da ponta, o substrato e as especificações do revestimento no desenho em comparação com o produto mostrado. Fresagem de cavidades e faces Ao fresar, você gera cortes interrompidos com espessuras de cavacos variáveis. Mantenha suas ferramentas o mais curtas possível e certifique-se de que a fixação da peça seja sólida. Verifique se os cavacos passam pela cavidade sem precisar ser usinados novamente. Caso contrário, uma pastilha mais dura apenas aumentará o calor e o atrito causados ​​pela má evacuação dos cavacos gerados anteriormente. Um perfil personalizado é útil para ombros, formatos ou raios pequenos específicos. O serviço de ferramentas diamantadas CVD personalizadas da TSHZ oferece suporte a geometrias não padronizadas quando uma pastilha padrão não possui o perfil necessário. Componentes de alto acabamento As superfícies de alumínio de alto brilho possuem bordas muito sensíveis e exigem um raio de ponta consistente. Finalize com uma superfície leve e mantenha as mesmas configurações para a passada de acabamento. Não utilize misturas de ferramentas com diferentes preparações de borda na produção e meça a primeira peça produzida e a peça produzida próxima ao momento em que a ferramenta será substituída. Verificações de geometria e preparação de arestas Não selecione uma pastilha apenas pelo nome do material. Liste a classe da liga, a porcentagem de silício, a sobremedida, o porta-ferramentas, a rotação do fuso, o avanço por dente ou por revolução, a profundidade de corte radial e o fluido de corte (ar ou refrigerante), etc. Esses parâmetros definem se a aresta de corte é cortante ou abrasiva. Um raio de ponta maior ajudará a proporcionar uma superfície mais lisa, mas pode aumentar a força de corte. Bordas muito afiadas cortam bem, mas não são tão eficientes quando há vibração ou o corte é intermitente. O raio de ponta e o acabamento da borda devem ser escolhidos de acordo com a peça a ser usinada e a máquina utilizada. O revestimento CVD deve ser uniforme. A espessura do revestimento, bem como o raio da borda, devem ser inspecionados. Para pedidos repetidos, a mesma referência de inspeção deve ser usada tanto para o primeiro quanto para o último lote, a fim de garantir o mesmo comportamento em ambas as partes do pedido. Controle do acúmulo de calor nas bordas A formação de aresta postiça geralmente indica atrito, calor ou uma aresta de corte que perdeu o fio. Comece verificando o fluxo de cavacos e limpando o porta-cavacos. Use ar comprimido ou fluido de corte adequado, de acordo com a máquina e o processo de usinagem. Mantenha a aresta de corte em contato constante com o metal.Por exemplo, o atrito na parte inferior do bolso pode gerar mais calor do que um corte mais pesado, porém estável. Superfície turva? Verifique a aresta com uma lupa antes de alterar todos os parâmetros de corte. Um pequeno depósito pode ser removido melhorando a remoção de cavacos. Uma aresta arredondada ou danos no revestimento exigem uma nova pastilha. O custo por peça é a medida útil. Pastilhas revestidas de diamante custam mais do que pastilhas de metal duro padrão. A comparação deve incluir o preço da pastilha, o número de peças utilizáveis ​​por aresta, o tempo de troca, o retrabalho da superfície, o refugo e a disponibilidade da máquina. O ideal é um teste controlado. Utilize a mesma liga, os mesmos percursos de ferramenta, os mesmos métodos de inspeção e meça aspectos como a porcentagem de peças boas, o acabamento superficial médio, a variação dimensional e o tempo gasto na troca ou modificação de insertos. Dessa forma, os departamentos de compras e produção terão uma base sólida para suas decisões, que ambos poderão compreender. Um plano de teste simples para um novo inserto. Comece os testes com uma seção de peça significativa, não com um pequeno cupom de teste que não reproduza as condições reais do processo em termos de calor e carga de cavacos. Anote a têmpera da liga, o teor de silício, a sobremedida, etc., bem como o porta-ferramentas usado para o teste. Certifique-se de que o porta-ferramentas esteja limpo e verifique a excentricidade do fuso antes do primeiro corte para descartar quaisquer problemas de configuração que possam ser interpretados erroneamente como desgaste da pastilha. A primeira parte deve ser inspecionada quanto à qualidade da superfície, rebarbas e dimensões. As mesmas verificações devem ser repetidas após a produção de um determinado número de peças. Posteriormente, a verificação deve ser repetida quando a superfície começar a apresentar alterações. Os dados de corte devem permanecer inalterados para a comparação. Somente com a documentação do fornecedor comprovando a alteração dos dados de corte, os resultados poderão ser utilizados pelas áreas de produção e compras. Fotografe a borda antes de remover qualquer resíduo adesivo, se houver. Um depósito macio, semelhante ao alumínio, com borda arredondada e danos no revestimento provavelmente tem uma das várias causas. Portanto, corrigir o problema de acordo com a causa tem maior probabilidade de economizar tempo do que reduzir a velocidade e trocar as inserções prematuramente. Quando os insertos TSHZ personalizados fazem sentido Solicite um inserto personalizado quando a peça precisar de um raio de ponta incomum, uma forma especial, um detalhe pequeno ou uma espessura de revestimento com tolerância rigorosa. Forneça a composição química da liga, o desenho técnico, a máquina, o suporte, os dados de corte e o modo de falha atual. A página de produtos com insertos revestidos de diamante da TSHZ e o serviço de perfis personalizados oferecem os pontos de partida ideais para uma análise técnica. Para solicitar uma amostra ou recomendação de aplicação, envie o desenho através da página de contato da TSHZ. Perguntas frequentes As pastilhas de diamante CVD são adequadas para todas as ligas de alumínio? São projetadas para materiais abrasivos não ferrosos, mas a composição química da liga, o teor de silício, o corte interrompido e a rigidez da máquina ainda são importantes. Confirme a classe da pastilha e o preparo da aresta de corte na liga específica. Como posso reduzir o acúmulo de material nas bordas do alumínio com alto teor de silício? Mantenha a aresta de corte afiada, controle o calor, melhore a evacuação de cavacos e evite o atrito em baixas velocidades de contato. Inspecione a pastilha antes de fazer grandes alterações na velocidade ou no avanço. Com que frequência as pastilhas diamantadas devem ser substituídas? Utilize o acabamento superficial, rebarbas e desvio dimensional como critérios de substituição. Uma quantidade fixa de peças é apenas um ponto de partida, pois a liga metálica, o tipo de contato e as condições da máquina influenciam a vida útil da ferramenta.
diamond tools for graphite machining
8 , Outubro

Como selecionar ferramentas de diamante CVD para usinagem de grafite

Reduza o desgaste e o lascamento das arestas das ferramentas de grafite combinando revestimentos de diamante CVD, número de canais e geometria da ferramenta de corte para desbaste, acabamento e detalhes pequenos.
Produtos
Contatos
WhatsApp
E-mail