Keine Würde, vor der Scelerisque ist der Hass euismod fermentum sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean Ein Haarschnitt, der zum Lachen anregt.

Dental-burs-1
Dental-burs-3
Dental-burs-2
Dental-burs-1
Dental-burs-3
Dental-burs-2

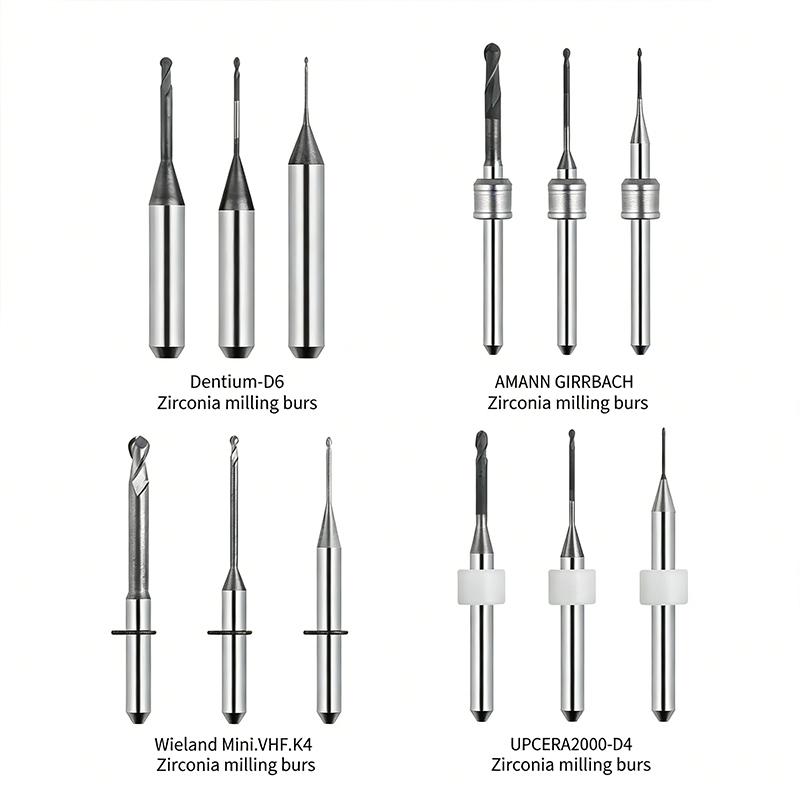
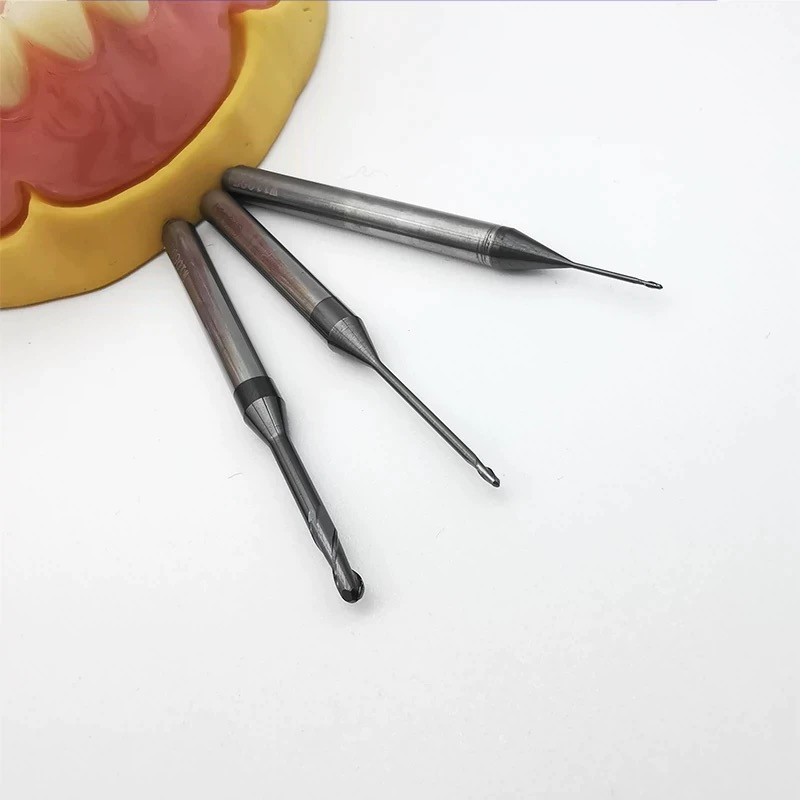
CVD-Diamant-Dentalbohrer

Mikrometergenaues Schneiden, maximale Verschleißfestigkeit und gleichzeitig schonende Anwendung: Diese Serie von Dentalbohrern zeichnet sich durch ein hochreines, integriertes Edelstahl/Hartmetall-Substrat aus, das mit einer fortschrittlichen CVD-Nanodiamantbeschichtung (oder einer galvanischen Beschichtung mit hochdichtem Naturdiamantkorn) versehen ist. Entwickelt für anspruchsvolle klinische Eingriffe wie Zahnpräparation, Kavitätenzugang, Kariesentfernung, kosmetische Restaurationen (Veneerpräparation) und Kronen-/Brückenpräparation. Die ultraharte, gleichmäßig verteilte Diamantbeschichtung sorgt für hohe Schneidleistung bei gleichzeitig minimaler Reibungswärme zum Schutz der Zahnpulpa – die optimale Wahl für die moderne digitale Zahnmedizin.
  • Extrem hart und verschleißfest für eine lange Lebensdauer
  • Hohe Schneidleistung für maximale Effizienz und geringere Ermüdung des Bedieners
  • Präzise Formgebung für feine zahnärztliche Eingriffe
  • Hitzebeständig und nicht brennbar
  • Biokompatibel und klinisch sicher
  • Breites Spektrum an Kompatibilität und vielseitige Anwendungsmöglichkeiten

Das Geheimnis langlebiger Zirkonoxid-Fräsarbeiten: Warum TSHZ-Diamantbohrer die Premium-Wahl für Dentallabore sind

In der digitalen Zahnmedizin ist die Präzision der CAD/CAM-Frästechnik der Schlüssel zur perfekten klinischen Passform. Zirkonoxid ist jedoch – selbst im vorgesinterten Zustand – stark abrasiv. Standardmäßige Hartmetallbohrer stumpfen schnell ab, was zu Mikrosplitterungen an den kritischen Randbereichen (den dünnen Kanten von Kronen und Veneers) führt.

Tiansheng Hengzuan (TSHZ) hat eine spezielle Produktlinie entwickelt CVD-diamantbeschichtete DentalbohrerDurch das Aufbringen einer reinen kristallinen Diamantschicht lösen wir die beiden kostspieligsten Probleme in Dentallaboren: vorzeitiger Werkzeugversagen Und Kantenintegritätsverlust.

1. Die Schwachstellen der zahnärztlichen Frästechnik lösen

1.Randabsplitterungen: Mit zunehmendem Verschleiß des Bohrers steigen die Schnittkräfte, was zu einem „Zersplittern“ der dünnen Zahnhalsränder führt. Dies bedingt eine ungenaue Passform und einen erhöhten manuellen Nachbearbeitungsaufwand.

2.Farbverunreinigung: Minderwertige Beschichtungen können sich beim Hochgeschwindigkeitsfräsen ablösen. Diese metallischen Rückstände können die Transluzenz und Farbgenauigkeit des Zirkonoxids beim Sintern beeinträchtigen.

3.Geringer Durchsatz: Häufige Werkzeugwechsel unterbrechen unbeaufsichtigte Fräszyklen und verringern so die Gesamtzahl der pro Schicht produzierten Einheiten.

2. Technische Spezialisierungen der TSHZ-Dentalbohrer

A. 10.000 HV Härte: 500+ Einheiten pro Bohrer

Mittels chemischer Gasphasenabscheidung (CVD) züchten wir einen hochreinen polykristallinen Diamantfilm direkt auf den Karbidschaft.

Leistung: Verschleißfestigkeit ist 8-10 Mal Höhere als Standardbeschichtungen.

Der ROI: Je nach Materialhärte kann ein einzelner TSHZ-Fräser die Bearbeitung stabil durchführen. über 500 Einheitenwodurch die Werkzeugkosten pro Krone drastisch gesenkt werden.

B. Spiegelglanz und geringe Reibung (< 0,1)

Beim Fräsen von Zirkonoxid entsteht eine große Menge feinen Staubs, der an der Schneide haften bleiben kann und zu Hitzestau führt.

Reibungslose Evakuierung: Unsere Diamantbeschichtung zeichnet sich durch einen extrem niedrigen Reibungskoeffizienten (< 0,1) aus. In Kombination mit unserem optimierten Nutendesign wird Zirkonoxidpulver wie eine Flüssigkeit abgeführt, wodurch ein Anhaften verhindert wird. Aufgebaute Kante (BUE).

Ästhetische Überlegenheit: Durch den gleichmäßigen Schneidvorgang wird eine feine und gleichmäßige gefräste Oberfläche erzielt, wodurch sich der Zeitaufwand für das Nachpolieren verringert.

C. 10-15μm Gleichmäßige Beschichtung für präzise Ränder

Bei 0,6 mm oder 0,3 mm Fräsen, die für die Detailbearbeitung von Fissuren und Rändern verwendet werden, ist die Gleichmäßigkeit der Beschichtung von entscheidender Bedeutung.

Präzisionssteuerung: TSHZ verwendet ein firmeneigenes Dickenkompensationsverfahren, um eine gleichmäßige 10-15μm Schicht über die gesamte Kugelendgeometrie.

Das Ergebnis: Perfekte Wiedergabe der feinen Furnierränder ohne Absplitterungen, wodurch eine nahtlose Passform für den Patienten gewährleistet wird.

D. Keine Schwermetallbelastung

Unser CVD-Verfahren wird streng kontrolliert, um eine reine Kohlenstoff-Diamant-Schicht ohne Verunreinigungen zu gewährleisten.

Biosicherheit: Es findet keine Metallmigration während des Fräsprozesses statt, wodurch die natürliche Transluzenz und der Farbton des Zirkonoxids nach dem Sintern erhalten bleiben und alle Anforderungen an medizinische Qualität erfüllt werden.

3. Empfohlene Fräsparameter (Zirkonoxid-optimiert)

Um die Lebensdauer Ihrer Diamantbohrer zu maximieren, empfehlen wir für Standard-CAD/CAM-Systeme die folgenden Parameter:

Bohrerdurchmesser (mm) Empfohlene Drehzahl Vorschubgeschwindigkeit (mm/min) Hauptfunktion
F2.0 / F2.5 18,000 – 25,000 1,200 – 2,000 Vorschruppen (Eröffnung)
F1.0 25,000 – 35,000 800 – 1,200 Halbfertige
F0.6 / F0.3 35,000 – 45,000 400 – 600 Rand- und Fissurdetailierung

4. Fazit: Effizienz ist Ihre beste Strategie

In der wettbewerbsintensiven Dentallaborbranche zählen nur Durchsatz und Qualität. Tiansheng Hengzuan (TSHZ) Diamantbohrer sind mehr als nur Werkzeuge – sie sind eine Versicherung für Ihre fertigen Kronen.

Lassen Sie sich ein perfektes Design nicht durch einen stumpfen Fräser ruinieren. Wählen Sie TSHZ für chirurgische Präzision und unübertroffene Langlebigkeit.


PRODUKTE

PRODUKTE

Mehr anzeigen
PCB drilling bit

Leiterplatten-Diamantbohrer

PCB-Bohrer mit hervorragender Spanabfuhr und Lochreinheit, langer Lebensdauer, geeignet zum Bohren von allgemeinen Multilayer- und HDI-Platinen, FR-4-Platinen, CEM-1-Platinen und umweltfreundlichen Platinen. Durchmesserbereich: 0,1–3,175 mm. Bei den neuesten Leiterplatten erreichen diamantbeschichtete Bohrer über 3.000 Löcher pro Bohrer.
Mehr erfahren
Diamond-coated PCB tool

Diamantbeschichtete Leiterplattenfräser

Diamantbeschichtete Leiterplattenfräser, auch bekannt als Leiterplattenfräser, Leiterplattenfräser oder Gravierfräser, werden hauptsächlich zum Konturschneiden, Nutenfräsen, tiefengesteuerten Fräsen, V-Nutenfräsen, Halblochfräsen und Goldfinger-Fasen von Leiterplatten verwendet; sie sind die am häufigsten verwendeten Hartmetallwerkzeuge in Nachbearbeitungsprozessen von Leiterplatten.
Mehr erfahren
Flat-bottom-cylindrical-end-mill-1

Diamantbeschichteter zylindrischer Schaftfräser mit flachem Boden

Standardmäßige 2- oder 4-Schneiden-Ausführung mit scharfen Schneidkanten und großem Spanraum, geeignet für effizientes Schruppen und Vorschlichten von Graphitelektroden.
Mehr erfahren
Round-Nose-End-Mill

Rundfräser mit Diamantbeschichtung

Vereint die Eckenräumfähigkeit von Flachfräsern mit der Ausbruchfestigkeit von Kugelfräsern, verlängert die Werkzeugspitzenlebensdauer und ermöglicht ein schnelles Schruppen von Kavitäten.
Mehr erfahren
Unser Blog

Blog

Mehr anzeigen

22/ Oktober

Wie man diamantbeschichtete Werkzeuge für die CFK-Bearbeitung ohne Delamination auswählt

Die Delamination von CFK erhöht die Bearbeitungskosten. Diamantbeschichtete Werkzeuge sollten anhand der Schneidengeometrie, der Schnittparameter, der Werkzeugstandzeit, der Staubkontrolle und der Laminatstruktur ausgewählt werden.
Mehr erfahren
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination

15/ Oktober

Wie man diamantbeschichtete Wendeschneidplatten für die Bearbeitung von hochsiliziumhaltigem Aluminium auswählt

Siliziumhaltige Aluminiumwerkstoffe lassen sich zwar leichter schneiden als Stahl, sind aber als Werkzeugwerkstoffe keineswegs einfach zu bearbeiten. Das Silizium in diesen Werkstoffen wirkt als hartes Schleifmittel, während das Aluminium eine klebrige Matrix an der Schneidkante bildet, wodurch sich schnell eine Aufbauschneide bilden kann. Zuvor kommt es jedoch zu einer sehr schnellen Verschlechterung der Oberflächengüte und der Abmessungen. Die CVD-Beschichtung von Aluminium mit diamantbeschichteten Wendeschneidplatten beginnt mit der Auswahl der Legierung, der Bearbeitungsaufgabe und der geforderten Oberflächengüte. Während die CVD-Diamantbeschichtung abrasiver Belastung standhält und die Reibung reduziert, sind die optimale Wendeschneidplatte, deren Vorbereitung und die Maschineneinstellungen entscheidend für eine erfolgreiche Produktion. TSHZ liefert CVD-diamantbeschichtete Schneidwerkzeuge und kundenspezifische Profile für Nichteisenmetalle und andere abrasive Werkstoffe. Warum siliziumreiches Aluminium einen anderen Einsatz benötigt Legierungen mit hohem Siliziumgehalt können dazu führen, dass sich das Silizium bei jedem Arbeitsgang in die Werkzeugschneide einarbeitet. Die Aluminiummatrix kann sich zudem mit der heißen Schneide verschweißen. Dies führt zu einer Kombination aus Verschleiß an der Werkzeugflanke, kraterartigem Verschleiß, Aufbauschneiden und einer stumpfen Oberfläche. Auf den ersten Blick scheint das weiche Werkstück keine Probleme zu bereiten. Der Werkzeugverschleiß kann anfangs langsam einsetzen, beschleunigt sich aber rasch, sobald die Schneide sich abrundet. Die Überwachung der Oberflächenbeschaffenheit, der Grate und der Abmessungen der gefertigten Teile – und nicht nur der Produktionsmenge – ist entscheidend für einen stabilen Prozess. Was CVD-Diamant beim Aluminiumschneiden bewirkt Die Produktinformationen von TSHZ spezifizieren CVD-Diamant mit einer Härte von 9.000–10.000 HV, einem Reibungskoeffizienten von 0,05–0,1 und einer Wärmeleitfähigkeit von ca. 2.000 W/(m·K). Diese Angaben sind für die hochsiliziumhaltigen Aluminiumphasen relevant, da die harte Oberfläche mit den Siliziumphasen in Kontakt kommt und die geringe Reibung übermäßiges Abrieb und Aufbauschneiden verhindert. TSHZ-Materialien werden mittels CVD-Verfahren als Beschichtung auf das Werkzeugsubstrat aufgebracht. Die Beschichtungsdicke lässt sich an komplexen Schneidkanten präzise im Bereich von 1 μm bis 30 μm einstellen. Die Geometrie des Schneideinsatzes muss auch nach der Beschichtung ausreichend Platz, eine adäquate Spanabfuhr und eine ausreichende Schneidkantenschärfe gewährleisten. Wählen Sie die Option „Einfügen nach Operation“. sich umdrehen und zugewandt Beim Drehen empfiehlt es sich, mit der bereits bearbeiteten Oberfläche zu beginnen und in Richtung der Hauptschnittkraft zu schneiden. Eine scharfe Schneidkante reduziert die Schnittkraft und verhindert das Anhaften von Aluminium am Einsatz. Achten Sie außerdem darauf, dass der Einsatz fest im Halter eingespannt ist – Vibrationen hinterlassen Kratzer auf der Oberfläche. Die Seite zu CVD-diamantbeschichteten Wendeschneidplatten zeigt das TSHZ-Produkt für die Bearbeitung von Nichteisenmetallen. Vergleichen Sie die Form der Wendeschneidplatte, den Eckenradius, das Substrat und die Beschichtungsspezifikation in der Zeichnung mit dem abgebildeten Produkt. Fräsen von Taschen und Flächen Beim Fräsen entstehen unterbrochene Schnitte mit unterschiedlicher Spandicke. Halten Sie Ihre Werkzeuge so kurz wie möglich und achten Sie auf eine stabile Werkstückspannung. Prüfen Sie, ob die Späne die Aussparung ohne Nachbearbeitung verlassen können. Andernfalls führt ein härterer Wendeschneidplatteneinsatz lediglich zu erhöhter Wärmeentwicklung und Reibung durch unzureichenden Späneabtransport. Ein kundenspezifisches Profil ist für spezielle Schultern, Formen oder kleine Radien nützlich. Der Service von TSHZ für kundenspezifische CVD-Diamantwerkzeuge unterstützt nicht standardmäßige Geometrien, wenn ein Standardeinsatz das erforderliche Profil nicht aufweist. Hochwertige Komponenten Hochglänzende Aluminiumoberflächen weisen sehr empfindliche Kanten auf und erfordern einen gleichmäßigen Werkzeugradius. Die Bearbeitung sollte leicht erfolgen, und die Einstellungen sollten für den Schlichtgang beibehalten werden. Verwenden Sie in der Produktion keine Werkzeuge mit unterschiedlicher Schneidenbearbeitung und messen Sie das erste gefertigte Teil sowie das Teil, das in der Nähe des geplanten Werkzeugwechsels gefertigt wird. Geometrie- und Kantenbearbeitungsprüfungen Wählen Sie den Einsatz nicht allein anhand der Materialbezeichnung aus. Geben Sie Legierungssorte, Siliziumanteil, Aufmaß, Werkzeughalter- und Spindeldrehzahl, Vorschub pro Zahn bzw. Umdrehung, Schnitttiefe (radial) und Kühlmittel/Luftzufuhr etc. an. Diese Parameter bestimmen, ob die Schneide schneidend oder reibend arbeitet. Ein größerer Eckenradius sorgt für eine glattere Oberfläche, kann aber die Schnittkraft erhöhen. Sehr scharfe Schneiden schneiden zwar gut, sind aber bei Vibrationen oder unterbrochenem Schnitt weniger geeignet. Eckenradius und Schneidkantenbearbeitung müssen auf das Werkstück und die verwendete Maschine abgestimmt sein. Die CVD-Beschichtung muss gleichmäßig sein. Schichtdicke und Randradius sind zu prüfen. Bei Folgeaufträgen ist für die erste und die letzte Charge dieselbe Prüfreferenz zu verwenden, um ein einheitliches Verhalten der Beschichtung zu gewährleisten. Kontrolle von Kantenbildung und Hitze Aufbauschneiden sind oft ein Zeichen für Reibung, Hitze oder eine stumpfe Schneide. Prüfen Sie zunächst den Spanfluss und reinigen Sie den Halter. Verwenden Sie Druckluft oder ein geeignetes Kühlmittel, abhängig von der Maschine und dem Bearbeitungsprozess der Legierung. Achten Sie auf einen gleichmäßigen Eingriff der Schneide.Das Reiben am Boden einer Tasche kann mehr Wärme erzeugen als ein schwererer, aber stabiler Schnitt. Trübe Oberfläche? Prüfen Sie die Schneide unter Vergrößerung, bevor Sie die Schnittparameter ändern. Kleine Ablagerungen lassen sich oft durch eine verbesserte Spanabfuhr entfernen. Eine abgerundete Schneide oder Beschädigungen der Beschichtung erfordern einen neuen Wendeschneidplatteneinsatz. Die Kosten pro Teil sind das sinnvolle Maß Diamantbeschichtete Wendeschneidplatten sind teurer als Standard-Hartmetall-Wendeschneidplatten. Der Vergleich sollte den Preis der Wendeschneidplatte, die Anzahl der nutzbaren Teile pro Schneide, die Rüstzeit, die Nachbearbeitung der Oberfläche, den Ausschuss und die Maschinenverfügbarkeit berücksichtigen. Ein kontrollierter Versuch ist optimal. Verwenden Sie dieselbe Legierung, dieselben Werkzeugwege und dieselben Prüfmethoden und messen Sie Kennzahlen wie den Anteil an Gutteilen, die durchschnittliche Oberflächengüte, Maßabweichungen und den Zeitaufwand für den Wechsel oder die Modifizierung von Wendeschneidplatten. So haben Einkauf und Produktion eine für beide Seiten nachvollziehbare Entscheidungsgrundlage. Ein einfacher Testplan für eine neue Einlage Beginnen Sie die Tests mit einem aussagekräftigen Werkstückabschnitt, nicht mit einem kleinen Teststück, das die realistischen Prozessbedingungen hinsichtlich Wärme und Spanbelastung nicht abbildet. Beachten Sie die Legierungshärte, den Siliziumgehalt, das Aufmaß usw. sowie den verwendeten Werkzeughalter. Stellen Sie sicher, dass der Werkzeughalter sauber ist und die Spindel vor dem ersten Schnitt auf Rundlauf geprüft wurde, um mögliche Einrichtungsprobleme auszuschließen, die fälschlicherweise als Verschleiß der Schneidplatte interpretiert werden könnten. Das erste Teil ist auf Oberflächenqualität, Grate und Maßhaltigkeit zu prüfen. Diese Prüfungen sind nach der Fertigung einer bestimmten Anzahl von Teilen zu wiederholen. Anschließend ist die Prüfung erneut durchzuführen, sobald sich die Oberfläche verändert. Die Schnittdaten müssen für den Vergleich unverändert bleiben. Nur wenn der Lieferant eine Änderung der Schnittdaten dokumentiert hat, dürfen die Ergebnisse auch von Produktion und Einkauf genutzt werden. Fotografieren Sie die Kante, bevor Sie eventuelle Klebereste entfernen. Weiche, aluminiumartige Ablagerungen mit abgerundeten Kanten und Beschädigungen der Beschichtung können verschiedene Ursachen haben. Daher spart die gezielte Behebung der Ursache eher Zeit, als die Arbeitsgeschwindigkeit zu verringern und die Einsätze vorzeitig zu wechseln. Wann benutzerdefinierte TSHZ-Einsätze sinnvoll sind Fordern Sie einen kundenspezifischen Einsatz an, wenn das Bauteil einen ungewöhnlichen Nasenradius, eine spezielle Form, ein kleines Merkmal oder eine Beschichtungsdicke mit enger Toleranz benötigt. Geben Sie die Legierungszusammensetzung, die Zeichnung, die Maschinen-, Halter- und Schnittdaten sowie die aktuelle Ausfallart an. Die Produktseite für diamantbeschichtete Einsätze und der Service für kundenspezifische Profile von TSHZ bieten Ihnen die idealen Ausgangspunkte für eine technische Prüfung. Für ein Muster oder eine Anwendungsempfehlung senden Sie Ihre Zeichnung bitte über das TSHZ-Kontaktformular. Häufig gestellte Fragen Sind CVD-Diamanteinsätze für alle Aluminiumlegierungen geeignet? Sie sind für abrasive Nichteisenmetalle vorgesehen, jedoch spielen Legierungszusammensetzung, Siliziumgehalt, unterbrochene Schnitte und Maschinensteifigkeit weiterhin eine Rolle. Prüfen Sie die Schneidplattenqualität und die Schneidenpräparation anhand der jeweiligen Legierung. Wie kann ich die Aufbauschneidenbildung bei hochsiliziumhaltigem Aluminium reduzieren? Halten Sie die Schneide scharf, kontrollieren Sie die Wärmeentwicklung, verbessern Sie die Spanabfuhr und vermeiden Sie Reibung bei geringem Eingriff. Überprüfen Sie den Wendeschneidplatteneinsatz, bevor Sie größere Änderungen an Drehzahl oder Vorschub vornehmen. Wie oft sollten diamantbeschichtete Einsätze ausgetauscht werden? Oberflächenbeschaffenheit, Gratbildung und Maßabweichungen dienen als Kriterien für den Werkzeugaustausch. Eine feste Teileanzahl ist nur ein Ausgangspunkt, da Legierung, Eingriffswinkel und Maschinenzustand die Werkzeugstandzeit beeinflussen.
Mehr erfahren
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining

8/ Oktober

Wie man CVD-Diamantwerkzeuge für die Graphitbearbeitung auswählt

Reduzieren Sie den Werkzeugverschleiß von Graphit und das Ausbrechen der Schneidkante durch die Abstimmung von CVD-Diamantbeschichtungen, Schneidenanzahl und Fräsergeometrie auf Schrupp-, Schlicht- und Kleinbearbeitungsbearbeitungen.
Mehr erfahren
diamond tools for graphite machining

29/ September

Wie man Diamantbohrer für HDI- und Mehrlagenplatinen auswählt

Leiterplattengrate, Schmierstellen oder Lochverformungen? Diamantbohrer nach fertigem Lochdurchmesser, Laminat, Stapelhöhe, Geometrie, Rundlaufgenauigkeit und Kosten pro Loch auswählen.
Mehr erfahren
How to Choose PCB Diamond Drill Bits for HDI and Multilayer Boards
Get Standed
Hält Ihre Werkzeugausstattung mit dem Zeitalter der „schwierig zu bearbeitenden“ Werkstücke Schritt?

Eine Nachricht hinterlassen

Graphit, Keramik und Kohlefaser sind die Zukunft, aber sie sind „Werkzeugkiller“. Wer immer noch auf herkömmliche Beschichtungen setzt, kämpft einen aussichtslosen Kampf.
Unsere CVD-Diamantbeschichtung (chemische Gasphasenabscheidung) erzeugt eine echte kristalline Diamantschicht auf dem Karbidsubstrat. Dies ist nicht nur eine Oberflächenbehandlung – es ist ein Schutzschild.

Warum führende Händler unsere CVD-Serie wählen:
1. Extrem niedrige Reibung: Verhindert Spanverschweißung und Wärmestau.
2. Extrem hohe Abriebfestigkeit: Hält die Schneidkanten 20-mal länger scharf.
3. Oberflächengüte: Spiegelglattes Ergebnis am Werkstück, kein Nachpolieren erforderlich.

    Ihr Name*

    E-Mail

    Tel

    WhatsApp*

    Nachricht

    Produkte
    Kontakte
    WhatsApp
    E-Mail