src="https://www.facebook.com/tr?id=26825290190466607&ev=PageView&noscript=1" />

ไม่มีศักดิ์ศรี ก่อนที่คนขี้โกงจะเกลียดชัง euismod fermentum sem semper the is erat, feugiat สิงห์ urna eget eros ดุส เอเนียน ตัดผมเพื่อเสียงหัวเราะ

Dental-burs-1
Dental-burs-3
Dental-burs-2
Dental-burs-1
Dental-burs-3
Dental-burs-2

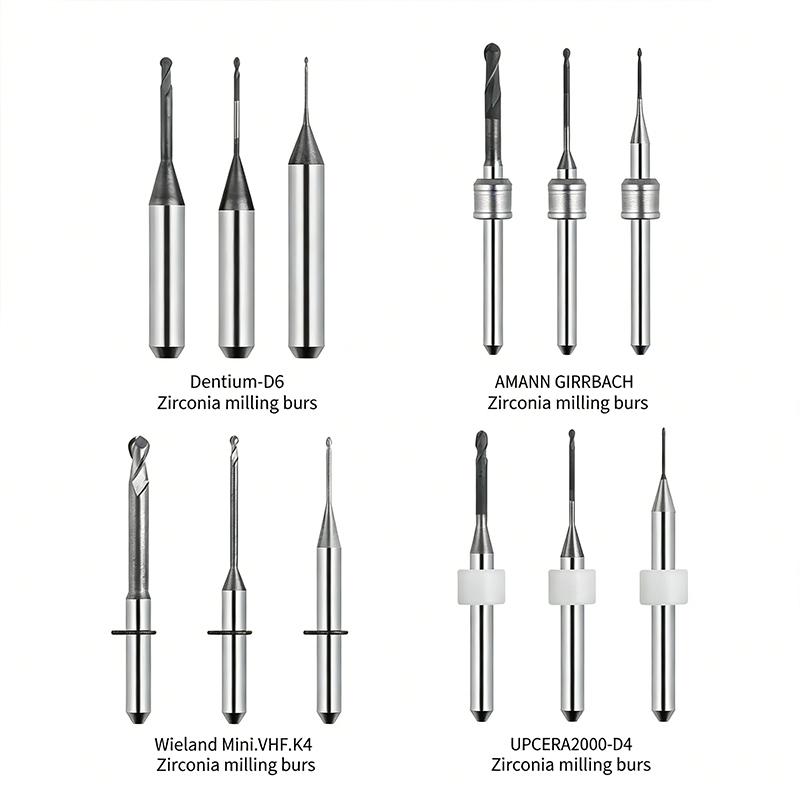
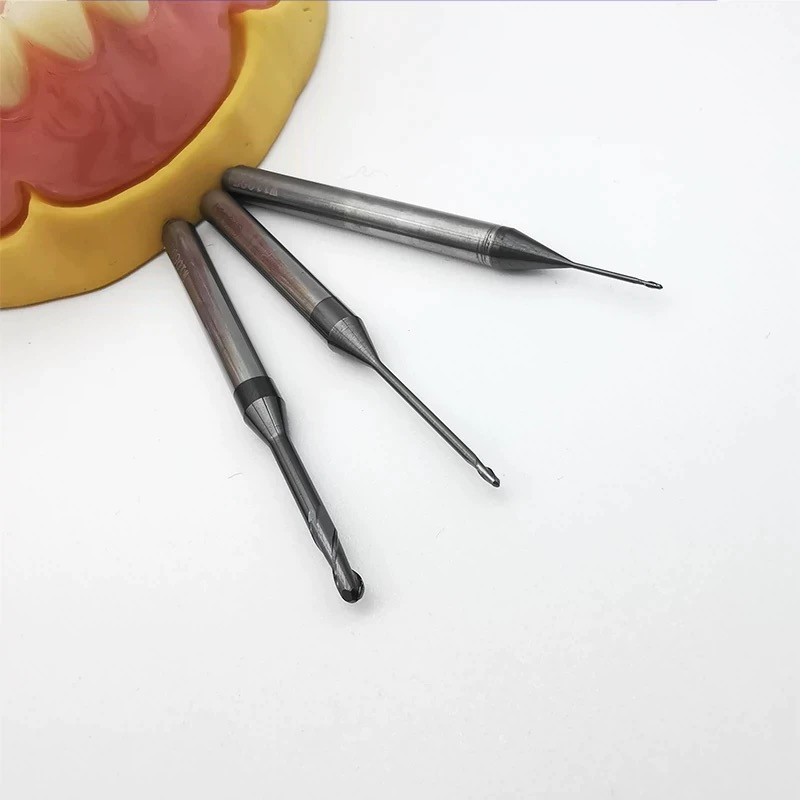
หัวเจาะฟันเพชร CVD

การตัดที่แม่นยำระดับไมครอน ผสานความทนทานต่อการสึกหรอสูงสุดเข้ากับประสบการณ์การใช้งานทางคลินิกที่อ่อนโยน ชุดหัวเจาะฟันนี้ผลิตจากสแตนเลส/คาร์ไบด์บริสุทธิ์สูง เคลือบด้วยนาโนไดมอนด์ CVD ขั้นสูง (หรือการชุบด้วยไฟฟ้าของเม็ดเพชรธรรมชาติความหนาแน่นสูง) ออกแบบมาสำหรับขั้นตอนทางคลินิกที่มีความเข้มข้นสูง เช่น การเตรียมฟัน การเปิดโพรงฟัน การกำจัดฟันผุ การบูรณะฟันเพื่อความสวยงาม (การเตรียมวีเนียร์) และการตัดครอบฟัน/สะพานฟัน การเคลือบเพชรที่แข็งเป็นพิเศษและกระจายตัวอย่างสม่ำเสมอให้ประสิทธิภาพการตัดที่สูง ในขณะเดียวกันก็ลดความร้อนจากการเสียดสีเพื่อปกป้องเนื้อเยื่อในโพรงฟัน ทำให้เป็นตัวเลือกที่ดีที่สุดสำหรับทันตกรรมดิจิทัลสมัยใหม่
  • แข็งแกร่งเป็นพิเศษและทนทานต่อการสึกหรอเพื่ออายุการใช้งานที่ยาวนานขึ้น
  • ประสิทธิภาพการตัดที่เฉียบคมเพื่อประสิทธิภาพสูงและลดความเมื่อยล้าของผู้ใช้งาน
  • การขึ้นรูปที่แม่นยำสำหรับขั้นตอนการทำฟันที่ละเอียดอ่อน
  • ทนความร้อนและไม่ติดไฟ
  • เข้ากันได้ทางชีวภาพและปลอดภัยทางคลินิก
  • ความเข้ากันได้กว้างและการใช้งานที่หลากหลาย

เคล็ดลับการใช้งานหัวกัดเซอร์โคเนียที่ทนทานยาวนาน: เหตุใดหัวกัดเพชร TSHZ จึงเป็นตัวเลือกที่ดีที่สุดสำหรับห้องปฏิบัติการทันตกรรม

ในทันตกรรมดิจิทัล ความแม่นยำของการกัดขึ้นรูปด้วยระบบ CAD/CAM เป็นสะพานเชื่อมระหว่างการสแกนดิจิทัลและการขึ้นรูปที่พอดีกับช่องปากอย่างสมบูรณ์แบบ อย่างไรก็ตาม เซอร์โคเนีย แม้จะอยู่ในสภาพก่อนการเผาผนึก ก็มีฤทธิ์กัดกร่อนสูง หัวเจาะทังสเตนคาร์ไบด์มาตรฐานจะทื่อเร็ว ทำให้เกิดการบิ่นเล็กๆ บริเวณขอบที่สำคัญ (ขอบบางๆ ของครอบฟันและวีเนียร์)

เทียนเฉิง เหิงซวน (TSHZ) ได้คิดค้นสายการผลิตเฉพาะทางขึ้นมา หัวเจาะฟันเคลือบเพชร CVDด้วยการใช้ชั้นเพชรผลึกบริสุทธิ์ เราสามารถแก้ปัญหาที่แพงที่สุดสองประการในห้องปฏิบัติการทันตกรรมได้: เครื่องมือชำรุดก่อนกำหนด และ การสูญเสียความสมบูรณ์ของขอบ.

1. การแก้ไขปัญหาที่พบได้บ่อยในงานกัดขึ้นรูปทางทันตกรรม

1.การบิ่นขอบ: เมื่อหัวเจาะสึกหรอลง แรงตัดจะเพิ่มขึ้น ทำให้เกิดการ "แตกหัก" บริเวณขอบคอที่บาง ส่งผลให้การยึดติดไม่แน่นและต้องแก้ไขด้วยมือมากขึ้น

2.การปนเปื้อนของสี: สารเคลือบคุณภาพต่ำอาจหลุดลอกออกระหว่างการกัดด้วยความเร็วสูง เศษโลหะเหล่านี้อาจส่งผลกระทบต่อความโปร่งแสงและความแม่นยำของสีของเซอร์โคเนียระหว่างการเผาผนึก

3.อัตราการประมวลผลต่ำ: การเปลี่ยนเครื่องมือบ่อยครั้งจะรบกวนรอบการกัดแบบอัตโนมัติ ส่งผลให้จำนวนหน่วยที่ผลิตได้ต่อกะลดลง

2. ความเชี่ยวชาญทางเทคนิคของหัวเจาะฟัน TSHZ

ก. ความแข็ง 10,000 HV: มากกว่า 500 หน่วยต่อหัวเจาะ

เราใช้กระบวนการการตกตะกอนไอสารเคมี (CVD) ในการปลูกฟิล์มเพชรผลึกหลายเหลี่ยมที่มีความบริสุทธิ์สูงลงบนก้านคาร์ไบด์โดยตรง

ผลงาน: ความต้านทานการสึกหรอคือ 8-10 ครั้ง สูงกว่าสารเคลือบมาตรฐาน

ผลตอบแทนจากการลงทุน (ROI): ขึ้นอยู่กับความแข็งของวัสดุ หัวเจาะ TSHZ เพียงหัวเดียวสามารถแปรรูปได้อย่างเสถียร มากกว่า 500 หน่วยซึ่งจะช่วยลดต้นทุนเครื่องมือต่อครอบฟันลงอย่างมาก

ข. ผิวมันเงาเหมือนกระจกและแรงเสียดทานต่ำ (< 0.1)

การเจียรเซอร์โคเนียทำให้เกิดฝุ่นละอองละเอียดจำนวนมาก ซึ่งอาจเกาะติดกับคมตัด ส่งผลให้เกิดความร้อนสะสม

การอพยพอย่างราบรื่น: สารเคลือบเพชรของเรามีค่าสัมประสิทธิ์แรงเสียดทานต่ำมาก (< 0.1) เมื่อรวมกับการออกแบบร่องที่เหมาะสมที่สุด ผงเซอร์โคเนียจึงถูกระบายออกเหมือนของเหลว ป้องกันการสึกหรอ ขอบที่สร้างขึ้น (BUE).

ความเหนือกว่าในด้านสุนทรียศาสตร์: การตัดที่ราบรื่นช่วยให้พื้นผิวที่ผ่านการกัดละเอียดและสม่ำเสมอ ลดเวลาที่ใช้ในการขัดเงาหลังการกัดลง

C. 10-15ไมโครเมตร การเคลือบผิวที่สม่ำเสมอเพื่อความแม่นยำของขอบ

สำหรับหัวเจาะขนาด 0.6 มม. หรือ 0.3 มม. ที่ใช้ในการเก็บรายละเอียดร่องฟันและขอบฟัน ความสม่ำเสมอของสารเคลือบเป็นสิ่งสำคัญที่สุด

การควบคุมที่แม่นยำ: TSHZ ใช้เทคนิคการชดเชยความหนาที่เป็นกรรมสิทธิ์เฉพาะเพื่อให้มั่นใจได้ถึงความสม่ำเสมอ 10-15ชั้นไมโครเมตรครอบคลุมตลอดรูปทรงปลายลูกบอล

ผลลัพธ์: การจำลองขอบวีเนียร์ที่ละเอียดอ่อนได้อย่างสมบูรณ์แบบโดยไม่แตกหัก ทำให้มั่นใจได้ว่าวีเนียร์จะแนบสนิทกับใบหน้าของผู้ป่วยอย่างลงตัว

ง. ปราศจากการปนเปื้อนของโลหะหนัก

กระบวนการ CVD ของเราได้รับการควบคุมอย่างเข้มงวดเพื่อให้มั่นใจได้ว่าชั้นเพชรคาร์บอนมีความบริสุทธิ์ ปราศจากสิ่งเจือปน

ความปลอดภัยทางชีวภาพ: ไม่มีการเคลื่อนย้ายของโลหะเกิดขึ้นในระหว่างกระบวนการกัด ทำให้คงความโปร่งแสงและเฉดสีตามธรรมชาติของเซอร์โคเนียไว้ได้หลังการเผาผนึก ซึ่งตรงตามข้อกำหนดทางการแพทย์ทุกประการ

3. พารามิเตอร์การกัดที่แนะนำ (ปรับให้เหมาะสมสำหรับเซอร์โคเนีย)

เพื่อให้หัวเจาะเพชรของคุณมีอายุการใช้งานยาวนานที่สุด เราขอแนะนำพารามิเตอร์ต่อไปนี้สำหรับระบบ CAD/CAM มาตรฐาน:

เส้นผ่านศูนย์กลางหัวเจาะ (มม.) รอบต่อนาทีที่แนะนำ อัตราการป้อน (มม./นาที) หน้าที่หลัก
เอฟ2.0 / เอฟ2.5 18,000 – 25,000 1,200 – 2,000 การขึ้นรูปหยาบ (การเปิด)
เอฟ1.0 25,000 – 35,000 800 – 1,200 กึ่งสำเร็จรูป
เอฟ0.6 / เอฟ0.3 35,000 – 45,000 400 – 600 รายละเอียดขอบและร่อง

4. สรุป: ประสิทธิภาพคือกลยุทธ์ที่ดีที่สุดของคุณ

ในอุตสาหกรรมห้องปฏิบัติการทันตกรรมที่มีการแข่งขันสูง ประสิทธิภาพและคุณภาพคือตัวชี้วัดเดียวที่สำคัญ เทียนเฉิง เหิงซวน (TSHZ) หัวเจาะเพชรไม่ใช่แค่เครื่องมือธรรมดา แต่เป็นเหมือนประกันภัยสำหรับครอบฟันที่ทำเสร็จแล้วของคุณ

อย่าปล่อยให้หัวเจาะที่ไม่คมทำลายงานออกแบบที่สมบูรณ์แบบ เลือก TSHZ เพื่อความแม่นยำระดับผ่าตัดและอายุการใช้งานที่ยาวนานอย่างเหนือชั้น


สินค้า

สินค้า

ดูเพิ่มเติม
PCB drilling bit

ดอกสว่านเพชรสำหรับ PCB

ดอกสว่าน PCB ที่มีคุณสมบัติในการกำจัดเศษวัสดุและปรับความเรียบของรูได้ดีเยี่ยม อายุการใช้งานยาวนาน เหมาะสำหรับการเจาะแผ่นวงจรพิมพ์หลายชั้นและ HDI ทั่วไป แผ่น FR-4, CEM-1 และแผ่นวงจรพิมพ์ที่เป็นมิตรต่อสิ่งแวดล้อม ช่วงเส้นผ่านศูนย์กลาง: 0.1–3.175 มม. สำหรับแผงวงจรพิมพ์ (PCB) รุ่นใหม่ล่าสุด ดอกสว่านเคลือบเพชรสามารถเจาะรูได้มากกว่า 3,000 รูต่อดอก
เรียนรู้เพิ่มเติม
Diamond-coated PCB tool

ดอกกัดเคลือบเพชรสำหรับแผ่นวงจรพิมพ์ (PCB)

ดอกกัดเคลือบเพชรสำหรับ PCB หรือที่รู้จักกันในชื่อดอกกัดร่อง PCB ดอกกัดแผงวงจรพิมพ์ หรือดอกกัดแกะสลัก ส่วนใหญ่ใช้สำหรับการตัดตามรูปทรง การเซาะร่อง การกัดควบคุมความลึก การเซาะร่องตัววี การเจาะรูครึ่งรู และการลบคมนิ้วทองคำบน PCB โดยเป็นเครื่องมือคาร์ไบด์ที่ใช้กันมากที่สุดในกระบวนการผลิตหลังการผลิต PCB
เรียนรู้เพิ่มเติม
Flat-bottom-cylindrical-end-mill-1

ดอกกัดปลายทรงกระบอกก้นแบนเคลือบเพชร

ดีไซน์มาตรฐาน 2 ฟลุต/4 ฟลุต พร้อมคมตัดที่คมกริบและพื้นที่ระบายเศษขนาดใหญ่ เหมาะสำหรับการกัดหยาบและกัดกึ่งละเอียดของอิเล็กโทรดกราไฟต์อย่างมีประสิทธิภาพ
เรียนรู้เพิ่มเติม
Round-Nose-End-Mill

ดอกกัดปลายกลมเคลือบเพชร

เป็นการผสมผสานระหว่างความสามารถในการขจัดเศษมุมของดอกกัดปลายแบนและความต้านทานการบิ่นของดอกกัดปลายกลม ช่วยยืดอายุการใช้งานของปลายดอกกัดและช่วยให้สามารถกัดหยาบชิ้นงานได้อย่างรวดเร็ว
เรียนรู้เพิ่มเติม
บล็อกของเรา

บล็อก

ดูเพิ่มเติม

22/ ตุลาคม

วิธีเลือกเครื่องมือเคลือบเพชรสำหรับงานกลึง CFRP โดยไม่ให้เกิดการแยกชั้น

การแยกชั้นของ CFRP ทำให้ต้นทุนการผลิตสูงขึ้น ควรเลือกเครื่องมือเคลือบเพชรโดยพิจารณาจากรูปทรงคมตัด พารามิเตอร์การตัด อายุการใช้งานของเครื่องมือ การควบคุมฝุ่น และโครงสร้างของวัสดุเคลือบ
เรียนรู้เพิ่มเติม
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination

15/ ตุลาคม

วิธีการเลือกเม็ดมีดเคลือบเพชรสำหรับงานกลึงอลูมิเนียมที่มีซิลิคอนสูง

วัสดุอะลูมิเนียมที่มีซิลิคอนเป็นส่วนประกอบนั้นตัดง่ายกว่าเหล็ก แต่ก็ไม่ได้หมายความว่าจะง่ายต่อการขึ้นรูปเป็นวัสดุเครื่องมือ ซิลิคอนในวัสดุเหล่านี้ทำหน้าที่เป็นสารขัดถูที่แข็ง ในขณะที่อะลูมิเนียมจะก่อตัวเป็นเมทริกซ์ที่เหนียวติดกับคมตัด ซึ่งสามารถทำให้เกิดคมตัดที่แข็งขึ้นได้อย่างรวดเร็ว อย่างไรก็ตาม ก่อนหน้านั้น ผิวสัมผัสและขนาดของชิ้นงานจะเสื่อมสภาพลงอย่างรวดเร็วเช่นกัน โซลูชันสำหรับการตัดเฉือนอะลูมิเนียมด้วยเม็ดมีดเคลือบเพชร CVD เริ่มต้นจากการเลือกโลหะผสม งานตัดเฉือน และผิวสำเร็จที่ต้องการ แม้ว่าการเคลือบเพชร CVD จะสามารถทนต่อแรงเสียดสีและลดแรงเสียดทานได้ แต่การเลือกเม็ดมีดตัดที่เหมาะสม การเตรียมเม็ดมีด และการตั้งค่าเครื่องจักร คือกุญแจสำคัญสู่ความสำเร็จในการผลิต TSHZ จัดจำหน่ายเครื่องมือตัดเคลือบเพชร CVD และโปรไฟล์แบบกำหนดเองสำหรับโลหะผสมที่ไม่ใช่เหล็กและวัสดุที่มีฤทธิ์กัดกร่อนอื่นๆ เหตุใดอะลูมิเนียมที่มีซิลิคอนสูงจึงต้องการวัสดุแทรกที่แตกต่างออกไป โลหะผสมที่มีปริมาณซิลิคอนสูงอาจทำให้ซิลิคอนกัดกร่อนคมของเครื่องมือทุกครั้งที่ใช้งาน นอกจากนี้ เมทริกซ์อะลูมิเนียมยังสามารถเชื่อมติดกับคมตัดที่ร้อนได้ ผลที่ได้คือการสึกหรอหลายรูปแบบที่ด้านข้างของเครื่องมือ การสึกหรอเป็นหลุมเป็นบ่อ การสะสมของเศษวัสดุที่คมตัด และพื้นผิวที่ไม่เงางาม เมื่อมองแวบแรก ชิ้นงานที่อ่อนนุ่มดูเหมือนจะไม่ก่อให้เกิดปัญหาใดๆ การสึกหรอของเครื่องมืออาจเริ่มต้นอย่างช้าๆ แต่จะเร็วขึ้นอย่างรวดเร็วเมื่อคมตัดเริ่มมน การตรวจสอบความเรียบของพื้นผิว รอยขรุขระ และขนาดของชิ้นส่วนที่ผลิตได้นั้น มีความสำคัญอย่างยิ่งต่อการสร้างกระบวนการที่เสถียร มากกว่าการตรวจสอบเพียงปริมาณที่ผลิตได้ เพชร CVD ทำอะไรในการตัดอลูมิเนียม ข้อมูลผลิตภัณฑ์ TSHZ ระบุว่าเพชร CVD มีความแข็ง 9,000-10,000 HV ค่าสัมประสิทธิ์แรงเสียดทาน 0.05-0.1 และค่าการนำความร้อนประมาณ 2,000 W/(m·K) ข้อมูลนี้มีความเกี่ยวข้องกับเฟสอะลูมิเนียมที่มีซิลิคอนสูง เนื่องจากพื้นผิวแข็งสัมผัสกับเฟสซิลิคอน และแรงเสียดทานต่ำช่วยป้องกันการเสียดสีมากเกินไปและการสะสมของเศษวัสดุที่ขอบ วัสดุ TSHZ ถูกเคลือบลงบนพื้นผิวของเครื่องมือโดยใช้กระบวนการ CVD ความหนาของชั้นเคลือบสามารถควบคุมได้ง่ายในช่วง 1 ไมโครเมตรถึง 30 ไมโครเมตร บนคมตัดที่ซับซ้อน รูปทรงของเม็ดมีดต้องคงไว้ซึ่งระยะห่างที่เหมาะสม การควบคุมเศษวัสดุที่เพียงพอ และความคมของคมตัดที่เพียงพอหลังจากการเคลือบ เลือกการแทรกโดยการดำเนินการ หันและหันหน้า สำหรับการกลึง ควรเริ่มจากพื้นผิวที่ผ่านการกลึงมาแล้ว และตัดไปในทิศทางของแรงตัดหลัก คมตัดที่คมกริบจะช่วยลดแรงตัดและป้องกันไม่ให้โลหะอะลูมิเนียมติดกับเม็ดมีด นอกจากนี้ ต้องแน่ใจว่าเม็ดมีดถูกยึดแน่นในตัวยึด – การสั่นสะเทือนจะทำให้เกิดรอยขีดข่วนซ้ำๆ บนพื้นผิว หน้านี้แสดงเม็ดมีดตัดเคลือบเพชร CVD ซึ่งแสดงผลิตภัณฑ์ TSHZ โดยตรงสำหรับการตัดเฉือนโลหะที่ไม่ใช่เหล็ก ตรวจสอบรูปทรงเม็ดมีด รัศมีปลายคม วัสดุพื้นผิว และข้อกำหนดการเคลือบในแบบร่างเทียบกับผลิตภัณฑ์ที่แสดง ช่องและหน้าตัดการกัด การกัดขึ้นรูปทำให้เกิดรอยตัดที่ไม่ต่อเนื่องซึ่งมีความหนาของเศษโลหะแตกต่างกัน ควรใช้เครื่องมือให้สั้นที่สุดเท่าที่จะเป็นไปได้และตรวจสอบให้แน่ใจว่าการจับยึดชิ้นงานแน่นหนา ตรวจสอบดูว่าเศษโลหะจะไหลออกจากช่องกัดโดยไม่ต้องตัดซ้ำหรือไม่ หากไม่เป็นเช่นนั้น การใช้เม็ดมีดที่แข็งกว่าจะยิ่งทำให้เกิดความร้อนและการเสียดสีมากขึ้นเนื่องจากการระบายเศษโลหะที่เกิดขึ้นก่อนหน้านี้ไม่ดี โปรไฟล์แบบกำหนดเองมีประโยชน์สำหรับไหล่รูปทรงพิเศษ หรือรัศมีขนาดเล็ก บริการเครื่องมือเพชร CVD แบบกำหนดเองของ TSHZ รองรับรูปทรงเรขาคณิตที่ไม่เป็นมาตรฐาน เมื่อเม็ดมีดสำเร็จรูปไม่สามารถรักษาโปรไฟล์ที่ต้องการได้ ส่วนประกอบคุณภาพสูง พื้นผิวอลูมิเนียมเคลือบเงาสูงมีขอบที่บอบบางมากและต้องการรัศมีปลายหัวที่สม่ำเสมอ ขัดเงาเบาๆ และคงการตั้งค่าเดิมไว้สำหรับการขัดเงาครั้งสุดท้าย อย่าใช้เครื่องมือที่มีการเตรียมขอบต่างกันผสมกันในการผลิต และวัดชิ้นงานชิ้นแรกที่ผลิตออกมาและชิ้นงานที่ผลิตใกล้เคียงกับเวลาที่วางแผนจะเปลี่ยนเครื่องมือ การตรวจสอบรูปทรงเรขาคณิตและการเตรียมขอบ อย่าเลือกเม็ดมีดจากชื่อวัสดุเพียงอย่างเดียว ให้ระบุเกรดโลหะผสม เปอร์เซ็นต์ซิลิคอน ค่าเผื่อวัสดุ ความเร็วรอบของหัวจับเครื่องมือ อัตราป้อนต่อฟันหรืออัตราป้อนต่อรอบ ความลึกของการตัดในแนวรัศมี และสารหล่อเย็น/ลม ฯลฯ พารามิเตอร์เหล่านี้จะกำหนดว่าคมตัดนั้นเป็นการตัดหรือการเสียดสี รัศมีปลายคมที่ใหญ่ขึ้นจะช่วยให้ได้พื้นผิวที่เรียบเนียนขึ้น แต่ก็อาจทำให้แรงตัดเพิ่มขึ้นได้ คมตัดที่คมมากจะตัดได้ดี แต่จะไม่ดีนักเมื่อมีแรงสั่นสะเทือนหรือการตัดไม่ต่อเนื่อง รัศมีปลายคมและผิวสำเร็จของคมตัดต้องเลือกให้เหมาะสมกับชิ้นงานที่กำลังตัดและเครื่องจักรที่ใช้ในการตัดนั้น การเคลือบ CVD ควรมีความสม่ำเสมอ ควรตรวจสอบความหนาของการเคลือบและรัศมีขอบของการเคลือบ สำหรับการสั่งซื้อซ้ำ ควรใช้เอกสารอ้างอิงเดียวกันสำหรับการตรวจสอบทั้งชุดแรกและชุดสุดท้าย เพื่อให้แน่ใจว่าส่วนแรกและส่วนสุดท้ายของการสั่งซื้อมีพฤติกรรมเหมือนกัน การควบคุมการสะสมของความร้อนและขอบ คราบสะสมบนคมตัดมักเป็นสัญญาณของการเสียดสี ความร้อน หรือคมตัดที่ไม่คมอีกต่อไป เริ่มต้นด้วยการตรวจสอบการไหลของเศษโลหะและทำความสะอาดตัวจับยึด ใช้ลมหรือสารหล่อเย็นที่เหมาะสมตามเครื่องจักรและกระบวนการผลิตโลหะผสม รักษาให้คมตัดสัมผัสกับชิ้นงานอย่างสม่ำเสมอโดยทั่วไป การถูที่ก้นกระเป๋าอาจทำให้เกิดความร้อนมากกว่าการตัดเย็บที่หนาแต่คงที่กว่า พื้นผิวขุ่นมัว? ตรวจสอบขอบด้วยกล้องขยายก่อนเปลี่ยนพารามิเตอร์การตัดทั้งหมด คราบเล็กๆ มักจะสามารถกำจัดออกได้โดยการปรับปรุงการกำจัดเศษวัสดุ ขอบที่โค้งมนหรือความเสียหายของสารเคลือบจำเป็นต้องเปลี่ยนเม็ดมีดใหม่ ต้นทุนต่อชิ้นคือตัวชี้วัดที่มีประโยชน์ เม็ดมีดเคลือบเพชรมีราคาสูงกว่าเม็ดมีดคาร์ไบด์มาตรฐาน การเปรียบเทียบควรพิจารณาถึงราคาเม็ดมีด จำนวนชิ้นส่วนที่ใช้งานได้ต่อคมตัด เวลาในการเปลี่ยนคมตัด การปรับแต่งพื้นผิว เศษวัสดุ และความพร้อมใช้งานของเครื่องจักร การทดลองแบบควบคุมเป็นวิธีที่ดีที่สุด ควรใช้โลหะผสมชนิดเดียวกัน เส้นทางการตัดเฉือนแบบเดียวกัน วิธีการตรวจสอบแบบเดียวกัน และวัดผลต่างๆ เช่น เปอร์เซ็นต์ของชิ้นส่วนที่ดี ความเรียบผิวเฉลี่ย การเปลี่ยนแปลงขนาด และเวลาที่ใช้ในการเปลี่ยนหรือดัดแปลงเม็ดมีด จากนั้นฝ่ายจัดซื้อและฝ่ายผลิตจะมีข้อมูลพื้นฐานในการตัดสินใจที่อีกฝ่ายสามารถเข้าใจได้ แผนทดลองใช้งานแบบง่ายสำหรับแผ่นแทรกใหม่ เริ่มทดสอบด้วยชิ้นส่วนที่มีขนาดใหญ่พอสมควร ไม่ใช่ด้วยชิ้นทดสอบขนาดเล็กที่ไม่สามารถจำลองสภาวะการทำงานจริงในเรื่องความร้อนและปริมาณเศษวัสดุได้ ควรสังเกตคุณสมบัติของโลหะผสม ปริมาณซิลิคอน ค่าเผื่อวัสดุ ฯลฯ รวมถึงตัวจับยึดเครื่องมือที่ใช้ในการทดสอบด้วย ตรวจสอบให้แน่ใจว่าตัวจับยึดเครื่องมือสะอาดและตรวจสอบการเบี่ยงเบนของแกนหมุนก่อนการตัดครั้งแรก เพื่อขจัดปัญหาการตั้งค่าใดๆ ที่อาจถูกตีความผิดว่าเป็นปัญหาการสึกหรอของเม็ดมีด ส่วนแรกควรตรวจสอบคุณภาพพื้นผิว รอยขรุขระ และขนาด ควรทำการตรวจสอบซ้ำอีกครั้งหลังจากผลิตชิ้นส่วนได้จำนวนหนึ่งแล้ว จากนั้นควรตรวจสอบซ้ำอีกครั้งเมื่อพื้นผิวเริ่มเปลี่ยนแปลง ข้อมูลการตัดต้องคงที่สำหรับการเปรียบเทียบ เฉพาะในกรณีที่ผู้ผลิตได้บันทึกการเปลี่ยนแปลงข้อมูลการตัดไว้แล้วเท่านั้น ผลลัพธ์จึงจะสามารถนำไปใช้ในฝ่ายผลิตและฝ่ายจัดซื้อได้ ถ่ายรูปขอบก่อนทำความสะอาดคราบเหนียวใดๆ หากมี คราบเหนียวคล้ายอะลูมิเนียมอ่อนๆ ที่มีขอบโค้งมนและผิวเคลือบเสียหาย อาจมีสาเหตุได้หลายประการ ดังนั้น การแก้ไขให้ตรงกับสาเหตุจะช่วยประหยัดเวลาได้มากกว่าการลดความเร็วและเปลี่ยนชิ้นส่วนก่อนเวลาอันควร เมื่อใดที่การใช้เม็ดมีด TSHZ แบบกำหนดเองมีความเหมาะสม หากต้องการชิ้นส่วนที่มีรัศมีปลายผิดปกติ รูปทรงพิเศษ คุณลักษณะขนาดเล็ก หรือความหนาของสารเคลือบที่ต้องตรงตามค่าความคลาดเคลื่อนที่เข้มงวด โปรดสั่งทำเม็ดมีดแบบกำหนดเอง โปรดระบุส่วนประกอบทางเคมีของโลหะผสม แบบร่าง เครื่องจักร ตัวจับยึด ข้อมูลการตัด และลักษณะความเสียหายที่เกิดขึ้นในปัจจุบัน หน้าผลิตภัณฑ์เม็ดมีดเคลือบเพชรและบริการออกแบบตามสั่งของ TSHZ เป็นจุดเริ่มต้นที่เหมาะสมสำหรับการตรวจสอบทางเทคนิค หากต้องการตัวอย่างหรือคำแนะนำในการใช้งาน โปรดส่งแบบร่างผ่านหน้าติดต่อของ TSHZ คำถามที่พบบ่อย เม็ดมีดเพชร CVD เหมาะสำหรับโลหะผสมอะลูมิเนียมทุกชนิดหรือไม่? เม็ดมีดเหล่านี้ออกแบบมาสำหรับวัสดุที่ไม่ใช่เหล็กที่มีฤทธิ์กัดกร่อน แต่ส่วนประกอบทางเคมีของโลหะผสม ปริมาณซิลิคอน การตัดแบบไม่ต่อเนื่อง และความแข็งแรงของเครื่องจักรยังคงมีความสำคัญ ตรวจสอบเกรดของเม็ดมีดและการเตรียมคมตัดกับโลหะผสมจริง ฉันจะลดการเกิดคราบสะสมที่ขอบในอะลูมิเนียมที่มีซิลิคอนสูงได้อย่างไร? รักษาความคมของใบมีด ควบคุมความร้อน ปรับปรุงการระบายเศษ และหลีกเลี่ยงการเสียดสีที่ระดับการสัมผัสต่ำ ตรวจสอบเม็ดมีดก่อนทำการเปลี่ยนแปลงความเร็วหรืออัตราป้อนอย่างมาก ควรเปลี่ยนเม็ดมีดเคลือบเพชรบ่อยแค่ไหน? ใช้ความเรียบของพื้นผิว รอยขรุขระ และการเบี่ยงเบนของขนาดเป็นเกณฑ์ในการเปลี่ยนชิ้นส่วน จำนวนชิ้นส่วนที่กำหนดไว้ตายตัวเป็นเพียงจุดเริ่มต้นเท่านั้น เพราะโลหะผสม การจับยึด และสภาพของเครื่องจักรส่งผลต่ออายุการใช้งานของเครื่องมือ
เรียนรู้เพิ่มเติม
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining

8/ ตุลาคม

วิธีการเลือกเครื่องมือเพชร CVD สำหรับงานกลึงกราไฟต์

ลดการสึกหรอของเครื่องมือกราไฟต์และการบิ่นของคมตัดโดยการจับคู่การเคลือบเพชร CVD จำนวนร่อง และรูปทรงของใบมีดให้เหมาะสมกับการกลึงหยาบ การกลึงละเอียด และชิ้นงานขนาดเล็ก
เรียนรู้เพิ่มเติม
diamond tools for graphite machining

29/ กันยายน

วิธีการเลือกดอกสว่านเพชรสำหรับแผงวงจรพิมพ์ (PCB) แบบ HDI และแบบหลายชั้น

ปัญหาแผงวงจรพิมพ์ (PCB) เช่น รอยขรุขระ รอยเปื้อน หรือการเบี่ยงเบนของรู? เลือกดอกสว่านเพชรตามขนาดรูที่เจาะเสร็จ วัสดุเคลือบ ความสูงของชั้นวัสดุ รูปทรงเรขาคณิต การเบี่ยงเบน และต้นทุนต่อรู
เรียนรู้เพิ่มเติม
How to Choose PCB Diamond Drill Bits for HDI and Multilayer Boards
Get Standed
เครื่องมือของคุณทันสมัยทันยุค "การผลิตชิ้นส่วนที่ยากต่อการผลิตด้วยเครื่องจักร" หรือไม่?

ฝากข้อความไว้

กราไฟต์ เซรามิก และคาร์บอนไฟเบอร์ คืออนาคต แต่พวกมันก็เป็น “ตัวทำลายเครื่องมือ” เช่นกัน หากคุณยังคงใช้สารเคลือบแบบดั้งเดิม คุณกำลังต่อสู้กับสิ่งที่ไม่มีวันชนะ
การเคลือบเพชรด้วยวิธี CVD (Chemical Vapor Deposition) ของเรา สร้างชั้นเพชรผลึกแท้บนพื้นผิวคาร์ไบด์ นี่ไม่ใช่แค่ "การเคลือบผิว" แต่เป็นเกราะป้องกัน

เหตุผลที่ผู้จัดจำหน่ายชั้นนำเลือกใช้ผลิตภัณฑ์ซีรี่ส์ CVD ของเรา:
1. แรงเสียดทานต่ำมาก: ป้องกันการเชื่อมติดกันของเศษโลหะและการสะสมความร้อน
2. ทนทานต่อการเสียดสีสูงเป็นพิเศษ: รักษาความคมของใบมีดได้นานกว่าถึง 20 เท่า
3. ผิวสำเร็จ: ผิวชิ้นงานเรียบลื่นเหมือนกระจก ไม่จำเป็นต้องขัดเงาซ้ำอีก

    ชื่อของคุณ*

    อีเมล

    โทร.

    WhatsApp*

    ข้อความ

    สินค้า
    การติดต่อ
    วาส
    อีเมล