15 , 10月
シリコン含有アルミニウム材料は鋼鉄よりも切削しやすいものの、工具材料として加工するのは決して容易ではない。これらの材料に含まれるシリコンは硬い研磨剤として作用し、アルミニウムは切削刃に粘着性のあるマトリックスを形成するため、構成刃先が急速に形成される可能性がある。しかし、その前に表面仕上げと寸法が非常に急速に劣化する。
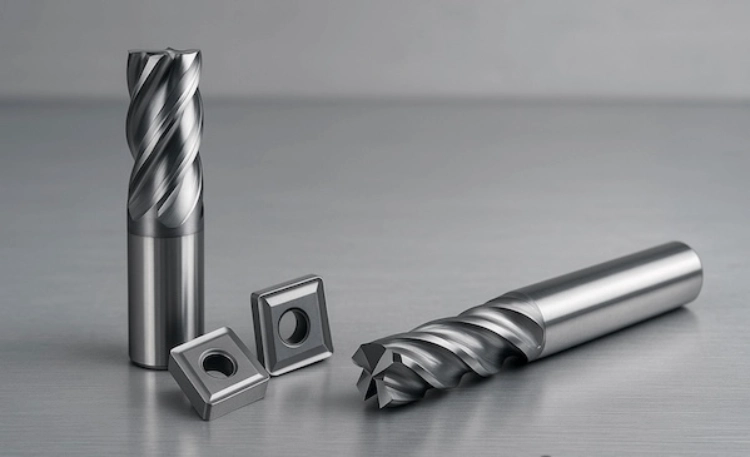
アルミニウム加工におけるCVDダイヤモンドコーティングインサートのソリューションは、合金の種類、加工内容、そして求められる表面仕上げから始まります。CVDダイヤモンドコーティングは、摩耗応力に耐え、摩擦を低減する能力を備えていますが、理想的な切削インサート、その準備、そして機械の設定が、生産の成功の鍵となります。TSHZは、非鉄合金やその他の研磨材向けに、CVDダイヤモンドコーティング切削工具とカスタムプロファイルを提供しています。
シリコンを豊富に含むアルミニウムに異なるインサートが必要な理由
シリコン含有量の高い合金では、シリコンが切削加工のたびに工具の刃先に食い込むことがあります。また、アルミニウム母材が高温の刃先に溶着することもあります。その結果、工具側面の摩耗、クレーター状の摩耗、構成刃先の形成、そして鈍い表面仕上げといった問題が生じます。
一見すると、軟質の被削材は問題を引き起こさないように見える。工具の摩耗は最初はゆっくりだが、刃先が丸みを帯び始めるとすぐに加速する。安定したプロセスを確立するには、生産量だけでなく、製造された部品の仕上がり、バリ、寸法を監視することが不可欠である。
CVDダイヤモンドがアルミニウム切削に及ぼす影響
TSHZの製品情報によると、CVDダイヤモンドは硬度9,000~10,000HV、摩擦係数0.05~0.1、熱伝導率約2,000W/(m・K)です。この情報は、高ケイ素アルミニウム相に関係します。なぜなら、硬い表面がケイ素相と接触し、摩擦係数が低いことで過度の摩擦や構成刃先の形成を防ぐことができるからです。
TSHZ材料はCVDプロセスによって工具基材上にコーティングとして成膜される。コーティングの厚さは、複雑な切削工具の刃先においても1μmから30μmの範囲で容易に制御できる。インサートの形状は、コーティング後も適切なクリアランス、十分な切りくず制御、および十分な刃先鋭性を確保できるものでなければならない。
操作による挿入を選択します
向きを変えて
旋削加工を行う際は、既に加工済みの面から始め、主切削力の方向に沿って切削することを検討してください。鋭利な正の切削刃は切削力を低減し、アルミニウムがインサートに付着するのを防ぎます。また、インサートがホルダーにしっかりと固定されていることを確認してください。振動があると、表面に繰り返し傷が残ります。
CVDダイヤモンドコーティング切削インサートのページには、非鉄金属加工用のTSHZ製品が掲載されています。図面と掲載製品を比較して、インサートの形状、ノーズ半径、基材、コーティング仕様をご確認ください。
ポケットと面をフライス加工する
フライス加工では、切りくずの厚さが変化する断続的な切削が発生します。工具はできるだけ短くし、ワークの固定がしっかりしていることを確認してください。切りくずが再切削せずにポケットキャビティから排出されるかどうかを確認してください。排出されない場合は、より硬いインサートを使用しても、以前に発生した切りくずの排出不良による熱と摩擦が増加するだけです。
特殊な肩部、形状、または小半径の加工には、カスタムプロファイルが役立ちます。TSHZのカスタムCVDダイヤモンド工具サービスは、既製のインサートでは必要なプロファイルが得られない場合に、非標準形状に対応します。
高級部品
高光沢アルミニウム表面はエッジが非常に敏感なため、一定のノーズ半径が必要です。仕上げは軽く行い、仕上げ工程では設定を一定に保ってください。生産工程では、エッジ処理の異なる複数の工具を混用しないでください。また、最初に製造した部品と、工具の交換予定時期に近い部品の寸法を測定してください。
形状およびエッジ準備チェック
インサートを選ぶ際は、材質名だけで判断しないでください。合金グレード、シリコン含有率、ストック許容量、ツールホルダー、スピンドル回転数、刃当たりの送り量または回転当たりの送り量、半径方向の切削深さ、クーラント/エアなど、すべてのパラメータをリストアップしてください。これらのパラメータによって、刃先が切削加工用か摩擦加工用かが決まります。
ノーズ半径を大きくすると、より滑らかな表面が得られますが、切削抵抗が増加する可能性があります。非常に鋭利な刃先は切削性能に優れていますが、振動がある場合や断続的な切削の場合は性能が低下します。ノーズ半径と刃先の仕上げは、加工対象物と使用する機械に合わせて選択する必要があります。
CVDコーティングは均一であるべきです。コーティングの厚さとエッジ半径を検査する必要があります。繰り返し注文の場合は、最初のバッチと最後のバッチで同じ検査基準を使用し、注文の最初と最後の部分で同じ挙動が保証されるようにする必要があります。
エッジの蓄積と熱の制御
構成刃先は、摩擦、熱、または切れ味の鈍くなった刃先が原因であることが多いです。まず、切りくずの流れを確認し、ホルダーを清掃してください。機械と合金の加工プロセスに応じて、空気または適切なクーラントを使用してください。刃先を常に接触させてください。ポケットの底をこすると、重くても安定したカットよりも熱が発生しやすくなります。
表面が曇っている場合は、切削条件をすべて変更する前に、拡大鏡でエッジを確認してください。小さな付着物であれば、切りくず排出を改善することで除去できる場合が多くあります。エッジが丸くなっていたり、コーティングが損傷している場合は、新しいインサートが必要です。
部品あたりのコストが有用な指標である
ダイヤモンドコーティングされたインサートは、標準的な超硬インサートよりも高価です。比較検討の際には、インサートの価格、刃当たりの使用可能部品数、段取り替え時間、表面の再加工費用、不良品の発生率、機械の稼働率などを考慮する必要があります。
管理された条件下での試験が最適です。同じ合金、同じ加工経路、同じ検査方法を用いて、良品率、平均表面仕上げ、寸法ずれ、インサートの交換や修正に要した時間などを測定します。そうすることで、購買部門と生産部門は、互いに理解できる意思決定の根拠を得ることができます。
新しい挿入物のためのシンプルな試用プラン
熱や切削負荷といった実際の加工条件を再現できない小さな試験片ではなく、意味のある部品部分から試験を開始してください。合金の調質、シリコン含有量、ストック代など、試験に使用したツールホルダーも記録してください。インサートの摩耗と誤解される可能性のあるセットアップの問題を排除するため、最初の切削を行う前に、ツールホルダーが清潔であること、およびスピンドルの振れがチェックされていることを確認してください。
最初の部品については、表面品質、バリ、寸法を検査する必要があります。一定数の部品が生産された後、同様の検査を繰り返します。その後、表面状態が変化し始めたら、検査を繰り返します。比較のために、切削データは変更してはなりません。サプライヤーが切削データに変更を加えたことを文書で証明した場合にのみ、その結果を生産部門と購買部門で使用できます。
接着剤などが付着している場合は、清掃前に端の部分を撮影してください。丸みを帯びた端とコーティングの損傷を伴う、アルミニウムのような柔らかい付着物は、いくつかの原因が考えられます。したがって、原因に合わせて修正を行うことで、作業速度を低下させたり、インサートを早期に交換したりするよりも、時間を節約できる可能性が高くなります。
カスタムTSHZインサートが有効な場合
部品に特殊なノーズ半径、特殊な形状、微細な特徴、または厳しい公差に合わせたコーティング厚さが必要な場合は、カスタムインサートをご依頼ください。合金組成、図面、機械、ホルダー、切削データ、および現在の故障モードをご提供ください。
TSHZのダイヤモンドコーティングインサート製品ページとカスタムプロファイルサービスは、技術レビューの出発点として最適です。サンプルや用途に関するご提案をご希望の場合は、TSHZのお問い合わせページから図面をお送りください。
よくある質問
CVDダイヤモンドインサートは、すべてのアルミニウム合金に適していますか?
これらは研磨性の高い非鉄金属を対象としていますが、合金の化学組成、シリコン含有量、断続切削、機械の剛性も重要です。実際の合金でインサートのグレードと刃先加工を確認してください。
高ケイ素アルミニウムにおける構成刃先を低減するにはどうすればよいですか?
刃先を鋭く保ち、熱を制御し、切りくずの排出を改善し、低切削時の摩擦を避けてください。切削速度や送り速度を大きく変更する前に、インサートの状態を確認してください。
ダイヤモンドコーティングされたインサートは、どのくらいの頻度で交換すべきですか?
表面仕上げ、バリ、寸法ずれを交換基準としてください。固定部品数はあくまで出発点であり、合金の種類、噛み合い具合、機械の状態によって工具寿命は変化するため、固定部品数はあくまでも出発点に過ぎません。