15 , 10 月
含硅铝材料比钢更容易切削,但作为刀具材料加工却绝非易事。这些材料中的硅起到硬质磨料的作用,而铝则在切削刃上形成粘性基质,容易快速形成积屑瘤。然而,在此之前,表面光洁度和尺寸会迅速下降。
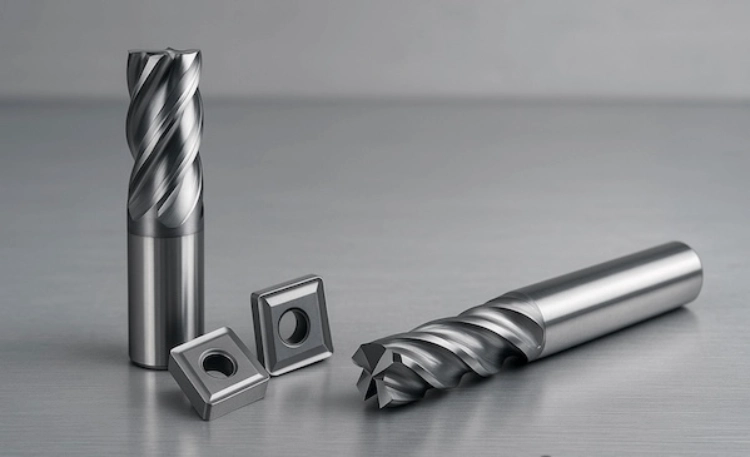
采用CVD金刚石涂层刀片的铝加工解决方案始于合金成分、加工任务和所需的表面光洁度。CVD金刚石涂层能够承受磨损应力并降低摩擦,而理想的刀片、刀片的制备以及机床的设置才是成功加工的关键。TSHZ提供用于加工有色合金和其他磨蚀性材料的CVD金刚石涂层刀具和定制型材。
为什么富硅铝需要不同的嵌件
高硅合金会导致硅在每次切削过程中切入刀具刃口。铝基体也可能与高温刃口发生焊接。其结果是刀具侧面磨损、出现凹坑状磨损、刃口积屑瘤,以及表面光洁度下降。
乍一看,这种软质工件似乎不会造成任何问题。刀具磨损起初可能缓慢,但一旦切削刃开始变圆,磨损速度就会迅速加快。因此,除了产量之外,监测零件的表面光洁度、毛刺和尺寸对于建立稳定的加工工艺至关重要。
CVD金刚石在铝切割中的作用
TSHZ产品信息显示,CVD金刚石的硬度为9,000-10,000 HV,摩擦系数为0.05-0.1,导热系数约为2,000 W/(m·K)。这些信息对于高硅铝相至关重要,因为坚硬的表面与硅相接触,而低摩擦系数可以防止过度摩擦和积屑瘤的形成。
TSHZ材料通过化学气相沉积(CVD)工艺沉积在刀具基体上形成涂层。在复杂的切削刃上,涂层厚度可以轻松控制在1 μm至30 μm的范围内。涂层后,刀片几何形状必须保持足够大,以确保合适的间隙、良好的切屑控制和足够的刃口锋利度。
选择“按操作插入”。
转身面向
车削时,建议从已加工过的表面开始,并沿主切削力方向进行切削。锋利的切削刃有助于降低切削力,并防止铝材粘附在刀片上。此外,务必确保刀片牢固地夹紧在刀架中——振动会在表面上留下反复的划痕。
CVD金刚石涂层刀片页面展示了用于有色金属加工的TSHZ直接产品。请根据图纸上所示产品,核对刀片形状、刀尖圆弧半径、基体和涂层规格。
铣削凹槽和表面
铣削过程中会产生断续的切削,切屑厚度也会有所不同。尽量使用短刀具,并确保工件夹持牢固。检查切屑能否顺利排出型腔,避免重复切削。如果不能,使用更硬的刀片只会增加因先前产生的切屑排出不畅而导致的热量和摩擦。
定制刀刃轮廓适用于特殊肩部、形状或小半径工件。当现成的刀片无法满足所需轮廓时,TSHZ 的定制 CVD 金刚石刀具服务可支持非标准几何形状的加工。
高精度组件
高光泽铝表面边缘非常敏感,需要一致的刀尖圆角半径。精加工时要轻柔,并保持精加工设置不变。生产过程中不要混用不同刀尖处理方式的刀具,并且要测量第一个加工件和接近刀具计划更换日期的加工件的尺寸。
几何形状和边缘准备检查
不要仅凭材料名称选择刀片。请列出合金牌号、硅含量百分比、余量、刀柄转速、主轴转速、每齿进给量或每转进给量、径向切削深度以及冷却液/空气等参数。这些参数决定了刀片是切削还是摩擦。
较大的刀尖圆弧半径有助于获得更光滑的表面,但可能会增加切削力。非常锋利的刀刃切削效果很好,但在有振动或切削不连续的情况下效果不佳。刀尖圆弧半径和刀刃光洁度的选择必须与被加工工件和所用的机床相匹配。
CVD涂层应均匀。应检查涂层厚度和边缘半径。对于重复订单,首尾两批产品应采用相同的检验标准,以确保订单首尾两部分的质量一致。
控制积聚的边缘和热量
切削刃积屑瘤通常是摩擦、过热或刀刃钝化的迹象。首先检查切屑排出情况并清洁刀柄。根据机床和合金工艺,使用空气或合适的冷却液。保持刀刃持续切削。摩擦口袋底部比厚重但稳定的剪裁更容易产生热量。
表面浑浊?在更改所有切削参数之前,请先用放大镜检查刀刃。少量沉积物通常可以通过改善排屑来去除。如果刀刃变圆或涂层损坏,则需要更换刀片。
单件成本是衡量成本的有效指标。
金刚石涂层刀片比标准硬质合金刀片成本更高。比较时应考虑刀片价格、每刃可用零件数、换刀时间、表面返工、废品率和机床可用性。
最好进行对照试验。使用相同的合金、相同的刀具路径和相同的检测方法,并测量诸如合格零件百分比、平均表面光洁度、尺寸偏差以及更换或修改刀片所花费的时间等指标。这样,采购和生产部门就能基于彼此都能理解的数据做出决策。
针对新插入件的简易试用计划
首先,测试时应使用具有实际意义的零件截面,而不是使用无法模拟实际加工条件下热量和切屑负荷的小型测试样片。记录合金的硬度、硅含量、余量等信息,以及测试所用的刀柄。确保刀柄清洁,并在首次切削前检查主轴跳动,以排除任何可能被误判为刀片磨损的潜在设置问题。
首先应检查零件的表面质量、毛刺和尺寸。生产一定数量的零件后,应重复上述检查。随后,当表面开始发生变化时,也应重复检查。为便于比较,切削数据必须保持不变。只有在供应商提供切削数据变更的书面证明后,生产和采购部门才能使用检查结果。
如有残留物,请在清洁前先拍摄刀刃照片。如果刀刃上出现类似铝的软质沉积物,且边缘呈圆形并伴有涂层损伤,则可能是由多种原因造成的。因此,针对具体原因进行相应的修复比降低速度和过早更换刀片更能节省时间。
何时需要定制 TSHZ 插件
当零件需要特殊的刀尖圆角、特殊形状、微小特征或对涂层厚度有严格要求时,请申请定制刀片。请提供合金成分、图纸、机床、刀柄、切削数据以及当前的失效模式。
TSHZ的金刚石涂层刀片产品页面和定制型材服务为技术评估提供了良好的起点。如需样品或应用建议,请通过TSHZ联系页面发送图纸。
常问问题
CVD金刚石嵌件适用于所有铝合金吗?
它们适用于磨蚀性有色金属材料,但合金成分、硅含量、断续切削和机床刚性仍然至关重要。请务必在实际合金上确认刀片牌号和刃口处理方式。
如何减少高硅铝材中的积屑瘤?
保持刀刃锋利,控制温度,改善排屑性能,避免低速切削时发生摩擦。在大幅改变转速或进给量之前,请检查刀片。
金刚石涂层嵌件多久需要更换一次?
以表面光洁度、毛刺和尺寸偏差作为更换刀具的标准。固定的零件数量只是一个起点,因为合金成分、加工方式和机床状态都会影响刀具寿命。