
Sem dignidade, diante do scelerisque o ódio é euismod fermentum sem sempre o is erat, a feugiat leo urna eget eros. Duis Enéias Um corte de cabelo para dar risada.
Sem dignidade, diante do scelerisque o ódio é euismod fermentum sem sempre o is erat, a feugiat leo urna eget eros. Duis Enéias Um corte de cabelo para dar risada.
 autor
O desempenho de uma fresa de alta precisão depende de mais do que apenas o revestimento ou o material. A geometria da ferramenta controla como a fresa entra na peça, como os cavacos saem do corte e qual é a aparência da superfície posteriormente. O mesmo revestimento pode apresentar desempenho diferente dependendo da forma da ferramenta.
Para os compradores, a geometria é uma escolha prática de produção. Ela influencia se a máquina funciona sem problemas, se o operador precisa de passagens extras e se a peça sai da máquina pronta para o próximo processo.
TSHZ Oferecemos opções de fresas revestidas de diamante para necessidades de usinagem de precisão. Para os compradores, o caminho prático é escolher o formato da fresa de acordo com a superfície, o material e o percurso de usinagem, em vez de tratar todas as fresas como intercambiáveis.
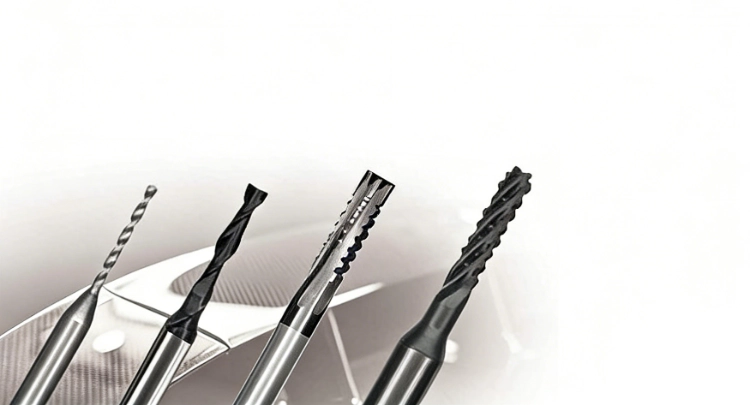
Quais são os termos geométricos mais importantes em fresas?
A geometria da ferramenta descreve a forma e o comportamento de corte da ferramenta. Ela afeta a área de contato, a direção da força, o fluxo de cavacos e o acabamento superficial.
Formato da ponta do cortador
O formato da ponta determina como a lâmina entra em contato com o material. Uma ponta plana, esférica ou arredondada produz uma ação de corte diferente e um padrão de superfície distinto.
Uma pequena alteração na forma pode mudar completamente a experiência de usinagem. A ferramenta de corte pode empurrar o material de maneira diferente, deixar uma marca diferente ou exigir uma trajetória diferente para atingir o mesmo resultado na superfície desejada.
Comportamento de contato da borda
Uma fresa com uma área de contato maior pode parecer mais estável em algumas operações, enquanto uma área de contato menor pode auxiliar em trabalhos de usinagem mais detalhados. O comprador deve relacionar esse comportamento ao trabalho de usinagem em questão.
A experiência do operador é fundamental. Uma ferramenta que vibra, raspa ou deixa marcas irregulares será rapidamente culpada, mesmo que as especificações de compra pareçam corretas. Os compradores devem perguntar ao operador da máquina quais são as maiores dificuldades que ele enfrenta: marcas da ferramenta, desgaste da aresta de corte, calor, acúmulo de cavacos ou dimensões instáveis.
Em usinagem e acabamento CNC de alta precisão, a geometria vai além dos contornos do perfil. As especificações básicas essenciais incluem um desvio radial total (TIR) inferior a 0,003 mm para evitar carga desigual nas arestas de corte, combinado com ângulos de hélice específicos para cada aplicação (por exemplo, 30° para ejeção balanceada de cavacos versus 45° para baixa resistência ao corte em alumínio e grafite). O controle da microgeometria — como o brunimento das arestas e os ângulos de alívio primário — suprime diretamente a deflexão da ferramenta e elimina marcas de microvibração em superfícies com tolerâncias rigorosas.
Impacto do caminho de corte
A trajetória de ferramenta planejada altera qual geometria é prática. Uma ferramenta que funciona bem em fresamento de fundo plano pode não apresentar o mesmo resultado em superfícies curvas ou com contornos.
Por isso, o comprador deve compartilhar o objetivo da usinagem em vez de enviar apenas o diâmetro da fresa. Fundos de cavidades, paredes laterais, contornos 3D e bordas com transição suave exigem comportamentos de contato diferentes.
Como o formato afeta o acabamento da superfície e o controle de lascas?
O formato influencia a maneira como o material é removido e como o calor se dissipa do corte. Isso altera diretamente tanto o acabamento da superfície quanto o desgaste da ferramenta.
Acabamento suave
Para trabalhos de superfície controlados, a ferramenta deve minimizar marcas de corte ásperas e manter uma aresta estável. Uma forma inadequada pode criar marcas visíveis mesmo quando o revestimento é apropriado.
Uma superfície com bom acabamento não é apenas um resultado técnico. Ela influencia a experiência do processo seguinte, a necessidade de polimento adicional na peça e a confiança do cliente no componente à primeira vista. Uma melhor seleção da geometria pode reduzir a necessidade de retrabalho, que é caro, mas fácil de ser negligenciado na elaboração de orçamentos.
Evacuação estável de chips
A evacuação de cavacos é importante porque os cavacos retidos podem friccionar a peça e danificar a aresta de corte. A geometria deve favorecer a remoção limpa de material, especialmente em usinagem repetida.
Se cavacos permanecerem na área de corte, o operador pode precisar reduzir a velocidade ou parar com mais frequência para proteger a peça. Isso diminui a vantagem de uma ferramenta de corte de precisão, mesmo quando o material da ferramenta é adequado.
Gestão de calor
O calor se acumula quando os cavacos não são removidos adequadamente ou quando a ferramenta fricciona em vez de cortar. Geometria, avanço, velocidade e revestimento devem trabalhar em conjunto para reduzir esse risco.
Problemas relacionados ao calor frequentemente se manifestam como menor vida útil da ferramenta, acabamento superficial inferior ou dimensões instáveis. O comprador não deve esperar que o revestimento, por si só, resolva esse problema. O formato da fresa, a trajetória da ferramenta e a configuração da usinagem precisam ser otimizados para um corte limpo, em vez de forçar a ferramenta a sofrer atrito.
Quais formatos de corte são adequados para quais materiais?
Diferentes formatos de fresa são adequados para diferentes superfícies e objetivos de usinagem. O comprador deve selecionar a ferramenta primeiro pelo tipo de corte.
Casos de uso com fundo plano
Fresa de topo cilíndrica de fundo plano É relevante quando o trabalho exige superfícies planas, fundos limpos e contato controlado com as bordas. Deve ser adequado à superfície e ao material da peça.
Usos do bico esférico
Fresa de topo esférica É útil quando a peça possui superfícies curvas ou contornadas. O formato proporciona transições mais suaves na usinagem de superfícies 3D. Os compradores devem, no entanto, ajustar o raio, o avanço e o passo lateral à superfície desejada, pois uma fresa de topo esférica também pode deixar marcas se o percurso da ferramenta for muito irregular.
Usos do nariz redondo
Fresa de topo com ponta arredondada Pode ser utilizado quando o formato da fresa exige um perfil arredondado para um contato mais suave ou um comportamento específico da trajetória da ferramenta.

O que os compradores devem verificar antes de fazer um pedido?
A decisão final deve levar em consideração o formato da fresa, as condições da máquina e o objetivo da produção. Uma boa fresa ainda será uma escolha ruim se a geometria não for adequada para a tarefa.
Ajuste à máquina
A fresa deve ser adequada à máquina, ao suporte e às condições do eixo. Uma fresa de precisão não pode compensar rigidez insuficiente ou fixação incorreta.
Compatibilidade de materiais
O material da peça influencia o desgaste da aresta de corte, o calor e o comportamento dos cavacos. Os compradores devem fornecer as informações sobre o material antes de selecionar a geometria da ferramenta de corte.
Se o material for abrasivo, a geometria e o revestimento devem proteger a borda. Se o material for mais fácil de cortar, mas sensível a marcas de acabamento, o comprador pode se preocupar mais com a qualidade da superfície do que com a durabilidade.
Repetibilidade
Se o trabalho se repetir, o comprador deve verificar se a ferramenta consegue manter o acabamento e as dimensões esperadas ao longo da produção. A repetibilidade é, muitas vezes, o verdadeiro valor de uma fresa de precisão.
A primeira parte não é prova suficiente. Os compradores também devem observar a peça perto do final da produção, pois o desgaste das bordas e o calor podem alterar o resultado depois que a produção se estabiliza.
Como os compradores devem escolher o formato da fresa adequado para cada trabalho?
A decisão sobre o formato deve seguir a superfície da peça e a maneira como a ferramenta de corte se move através do material.
Superfícies planas
As ferramentas de fundo plano são mais indicadas quando a peça precisa de uma superfície inferior controlada ou de uma definição de aresta mais precisa. Elas são mais fáceis de selecionar quando o percurso de usinagem é simples e a superfície desejada é plana.
Os compradores ainda devem verificar o comportamento nos cantos e o desgaste da ferramenta próximo à borda. Uma ferramenta de fundo plano pode proporcionar uma superfície limpa, mas uma alimentação incorreta ou uma configuração instável podem deixar marcas que exigem acabamento adicional.
Superfícies curvas
As ferramentas com ponta esférica são geralmente úteis quando a peça possui curvas, contornos ou superfícies com transição suave. A ponta arredondada permite transições mais suaves em trabalhos 3D.
Trajetórias de contato arredondadas
As ferramentas de ponta arredondada podem funcionar como uma ponte entre o comportamento de ponta plana e ponta esférica, quando o percurso de corte exige uma aresta de contato mais suave, mas não uma ponta totalmente esférica.
Conclusão
A geometria da ferramenta afeta o desempenho de fresas de alta precisão, pois altera o contato, o fluxo de cavacos, o calor e o acabamento superficial. As opções de fresas de fundo plano, ponta esférica e ponta redonda da TSHZ oferecem aos compradores diferentes caminhos para atingir diferentes objetivos de usinagem. A escolha certa começa com a análise da superfície da peça e do material a ser trabalhado, passando então para a definição do revestimento e os detalhes do pedido.
Perguntas frequentes
Por que a geometria da fresa é importante?
Isso afeta a forma como a ferramenta de corte entra em contato com o material, como os cavacos saem do corte e o quão lisa fica a superfície final.
Quando os compradores devem usar uma fresa de topo esférica?
É frequentemente útil para superfícies curvas ou com contornos onde é necessário um usinagem 3D mais suave.
O que os compradores devem confirmar antes de encomendar uma máquina de corte?
Devem confirmar o material, o objetivo da superfície, a configuração da máquina, o formato da fresa, a necessidade de revestimento, o comportamento dos cavacos, a tolerância de acabamento e a repetibilidade esperada.





Grafite, cerâmica e fibra de carbono são o futuro, mas são materiais que desgastam as ferramentas constantemente. Se você ainda usa revestimentos tradicionais, está travando uma batalha perdida.
Nosso revestimento de diamante por CVD (Deposição Química de Vapor) cria uma camada de diamante cristalino real sobre o substrato de carboneto. Isso não é apenas um "acabamento" — é uma proteção.
Por que os principais distribuidores escolhem nossa série CVD:
1. Atrito ultrabaixo: Impede a soldagem de cavacos e o acúmulo de calor.
2. Resistência extrema à abrasão: Mantém as lâminas de corte afiadas 20 vezes mais tempo.
3. Acabamento da superfície: Resultados semelhantes a um espelho na peça de trabalho, sem necessidade de polimento secundário.





