
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énée Une coupe de cheveux pour rire.
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énée Une coupe de cheveux pour rire.
 auteur
Les performances d'une fraise de haute précision dépendent de bien plus que du revêtement ou du matériau. La géométrie de l'outil détermine la manière dont la fraise pénètre dans la pièce, dont les copeaux sont évacués et l'aspect de la surface après usinage. Un même revêtement peut présenter des performances différentes selon la forme de l'outil.
Pour les acheteurs, la géométrie est un choix de production pratique. Elle influe sur le bon fonctionnement de la machine, sur la nécessité pour l'opérateur de réaliser des passes supplémentaires et sur la disponibilité de la pièce pour l'étape suivante du processus.
TSHZ Nous proposons des fraises à revêtement diamant pour répondre aux besoins d'usinage de précision. Pour les acheteurs, il est plus judicieux de choisir la forme de la fraise en fonction de la surface, du matériau et de la trajectoire d'usinage, plutôt que de considérer toutes les fraises comme interchangeables.
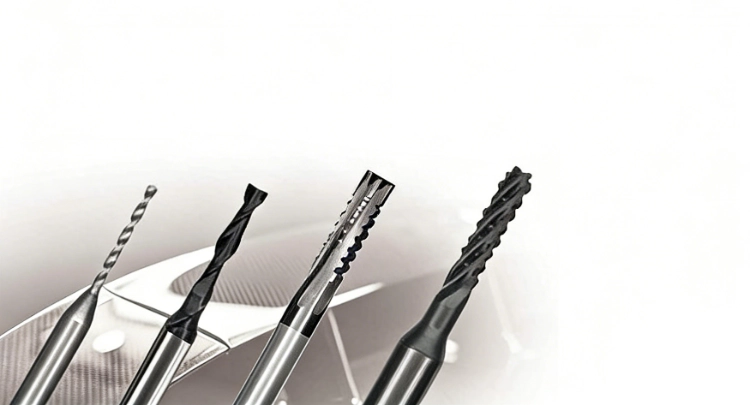
Quels sont les termes géométriques les plus importants en matière de fraises ?
La géométrie de l'outil décrit sa forme et son comportement de coupe. Elle influe sur la surface de contact, la direction de la force, l'évacuation des copeaux et l'état de surface.
Forme de la pointe de coupe
La forme de la pointe détermine la façon dont l'outil de coupe entre en contact avec le matériau. Une pointe plate, sphérique ou arrondie produit une action de coupe différente et un motif de surface différent.
Un léger changement de forme peut transformer complètement l'expérience d'usinage. L'outil de coupe peut pousser la matière différemment, laisser une marque différente ou nécessiter une trajectoire différente pour atteindre la même surface cible.
Comportement de contact de bord
Une fraise à surface de contact plus large peut offrir une meilleure stabilité pour certaines opérations, tandis qu'une surface de contact plus réduite peut faciliter un façonnage plus précis. L'acheteur doit adapter ce comportement à l'usinage prévu.
L'expérience de l'opérateur est primordiale. Un outil qui vibre, frotte ou laisse des marques irrégulières sera rapidement mis en cause, même si les spécifications d'achat semblaient correctes. Les acheteurs doivent s'enquérir des principaux problèmes rencontrés par l'opérateur : marques d'outil, usure des arêtes, chaleur, accumulation de copeaux ou instabilité dimensionnelle.
En fraisage et finition CNC de haute précision, la géométrie ne se limite pas aux contours de profil. Les spécifications de base essentielles comprennent un faux-rond radial total (TIR) inférieur ou égal à 0,003 mm afin d'éviter une charge inégale sur les goujures, associé à des angles d'hélice adaptés à l'application (par exemple, 30° pour une éjection équilibrée des copeaux contre 45° pour une faible résistance à la coupe dans l'aluminium et le graphite). La maîtrise de la microgéométrie, notamment le rodage des arêtes et les angles de dépouille primaires, réduit directement la déviation de l'outil et élimine les micro-vibrations sur les surfaces à tolérances serrées.
Impact de la trajectoire de coupe
La trajectoire d'outil prévue varie selon la géométrie. Un outil conçu pour le fraisage sur surfaces planes peut ne pas donner les mêmes résultats sur des surfaces courbes ou profilées.
C’est pourquoi l’acheteur doit préciser l’objectif d’usinage au lieu de se contenter d’indiquer le diamètre de la fraise. Les fonds de poches, les parois latérales, les contours 3D et les bords raccordés requièrent tous des comportements de contact différents.
Comment la forme influence-t-elle la finition de surface et le contrôle des éclats ?
La forme influe sur la façon dont la matière est enlevée et dont la chaleur se dissipe de la zone de coupe. Cela a un impact direct sur la finition de surface et l'usure de l'outil.
Finition lisse
Pour un travail de surface précis, l'outil doit minimiser les marques de coupe et garantir un tranchant stable. Une forme inadaptée peut engendrer des marques visibles, même avec un revêtement approprié.
La qualité d'une surface finie ne se limite pas à un simple résultat technique. Elle influence la sensation lors de l'étape suivante, la nécessité d'un polissage supplémentaire et la confiance du client dès le premier examen. Un choix judicieux de la géométrie permet de réduire les retouches, coûteuses mais souvent négligées lors de l'établissement du devis.
Évacuation stable des puces
L'évacuation des copeaux est importante car les copeaux piégés peuvent frotter la pièce et endommager l'arête. La géométrie doit permettre un enlèvement de matière propre, notamment lors d'usinages répétés.
Si des copeaux restent dans la zone de coupe, l'opérateur peut être tenté de réduire la vitesse ou d'arrêter plus fréquemment pour protéger la pièce. Cela diminue l'intérêt d'un outil de coupe de précision, même si le matériau utilisé est adapté.
Gestion de la chaleur
La chaleur s'accumule lorsque les copeaux ne sont pas correctement évacués ou lorsque l'outil frotte au lieu de couper. La géométrie, l'avance, la vitesse et le revêtement doivent être optimisés pour réduire ce risque.
Les problèmes liés à la chaleur se manifestent souvent par une durée de vie des outils réduite, un état de surface dégradé ou des dimensions instables. Un acheteur ne doit pas s'attendre à ce qu'un revêtement suffise à résoudre ces problèmes. La forme de l'outil de coupe, sa trajectoire et le réglage de la machine doivent permettre une coupe nette et éviter tout frottement.
Quels outils de découpe conviennent à quels matériaux ?
Les différents types de fraises sont adaptés à différentes surfaces et à différents objectifs d'usinage. L'acheteur doit donc choisir l'outil en fonction du type de coupe.
Cas d'utilisation à fond plat
Fraise cylindrique à fond plat Son utilisation est pertinente lorsque le travail exige des surfaces planes, des fonds propres et un contact précis avec les bords. Elle doit être adaptée à la surface et au matériau de travail requis.
Cas d'utilisation des nez ronds
Fraise à bout sphérique Cette forme est utile pour les pièces aux surfaces courbes ou profilées. Elle permet des transitions plus douces lors de l'usinage de surfaces 3D. Il est toutefois important d'adapter le rayon, l'avance et le pas latéral à la surface cible, car une fraise à bout sphérique peut laisser des marques si la trajectoire d'outil est trop irrégulière.
Cas d'utilisation du nez rond
Fraise à bout rond peut être utilisé lorsque la forme de l'outil de coupe nécessite un profil arrondi pour un contact plus doux ou un comportement spécifique de la trajectoire de l'outil.

Que doivent vérifier les acheteurs avant de commander ?
La décision finale doit tenir compte de la forme de l'outil de coupe, de l'état de la machine et de l'objectif de production. Un outil de coupe performant reste un mauvais choix si sa géométrie n'est pas adaptée à la tâche.
Ajustement machine
La fraise doit être adaptée à la machine, au porte-outil et à l'état de la broche. Une fraise de précision ne peut compenser une rigidité insuffisante ou un serrage incorrect.
Compatibilité des matériaux
Le matériau de la pièce influe sur l'usure des arêtes, la chaleur et le comportement des copeaux. Les acheteurs doivent préciser le matériau avant de choisir la géométrie de l'outil de coupe.
Si le matériau est abrasif, sa géométrie et son revêtement doivent protéger les arêtes. Si le matériau est plus facile à usiner mais sensible aux marques de finition, l'acheteur privilégiera peut-être la qualité de surface à la durabilité.
Répétabilité
Si la tâche est répétitive, l'acheteur doit vérifier si l'outil permet de maintenir la finition et les dimensions attendues tout au long de la production. La répétabilité est souvent le véritable atout d'une fraise de précision.
La première partie ne constitue pas une preuve suffisante. Les acheteurs doivent également examiner la pièce en fin de production, car l'usure des bords et la chaleur peuvent modifier le résultat une fois la production stabilisée.
Comment les acheteurs doivent-ils choisir la forme de l'outil de coupe adaptée à la tâche ?
La forme choisie doit suivre la surface de la pièce et la façon dont l'outil de coupe se déplace dans le matériau.
Surfaces planes
Les outils à fond plat sont particulièrement adaptés aux opérations exigeant une surface inférieure contrôlée ou une définition précise des arêtes. Leur choix est plus aisé lorsque la trajectoire d'usinage est simple et que la surface cible est plane.
Il est toujours conseillé aux acheteurs de vérifier le comportement de l'outil dans les angles et son usure près du bord. Un outil à fond plat permet d'obtenir une surface nette, mais une avance incorrecte ou un réglage instable peuvent laisser des marques nécessitant une finition supplémentaire.
Surfaces courbes
Les outils à bout sphérique sont généralement utiles pour les pièces présentant des courbes, des contours ou des surfaces raccordées. Leur pointe arrondie permet des transitions plus douces en 3D.
Chemins de contact arrondis
Les outils à nez rond peuvent se situer entre les outils à nez plat et les outils à nez sphérique lorsque la trajectoire de coupe nécessite un bord de contact plus lisse, mais pas une pointe parfaitement sphérique.
Conclusion
La géométrie de l'outil influe sur les performances des fraises de haute précision, car elle modifie le contact, l'évacuation des copeaux, la chaleur et l'état de surface. Les fraises à fond plat, à bout sphérique et à bout rond proposées par TSHZ offrent aux acheteurs différentes solutions pour répondre à divers objectifs d'usinage. Le choix optimal commence par l'étude de la surface de la pièce et du matériau, puis se poursuit avec la prise en compte du revêtement et des modalités de commande.
FAQ
Pourquoi la géométrie de la fraise est-elle importante ?
Cela influe sur la manière dont l'outil de coupe entre en contact avec le matériau, sur la façon dont les copeaux sont évacués et sur la régularité de la surface finale.
Quand les acheteurs doivent-ils utiliser une fraise à bout sphérique ?
Il est souvent utile pour les surfaces courbes ou profilées nécessitant un usinage 3D plus lisse.
Que doivent vérifier les acheteurs avant de commander un cutter ?
Ils doivent confirmer le matériau, l'objectif de surface, le réglage de la machine, la forme de l'outil de coupe, le besoin de revêtement, le comportement des copeaux, la tolérance de finition et la répétabilité attendue.







Le graphite, la céramique et la fibre de carbone représentent l'avenir, mais ils endommagent les outils. Si vous utilisez encore des revêtements traditionnels, vous menez un combat perdu d'avance.
Notre revêtement diamant CVD (dépôt chimique en phase vapeur) crée une véritable couche de diamant cristallin sur le substrat en carbure. Il ne s'agit pas d'une simple finition, mais d'une véritable protection.
Pourquoi les meilleurs distributeurs choisissent notre série CVD :
1. Friction ultra-faible : empêche le soudage des copeaux et l'accumulation de chaleur.
2. Résistance extrême à l'abrasion : Maintient des tranchants affûtés 20 fois plus longtemps.
3. Finition de surface : Résultats semblables à un miroir sur la pièce, aucun polissage secondaire nécessaire.



