
Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.
Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.
 autore
Le prestazioni di una fresa di alta precisione dipendono da diversi fattori, non solo dal rivestimento o dal materiale. La geometria dell'utensile controlla il modo in cui la fresa penetra nel pezzo, come i trucioli vengono espulsi e come appare la superficie dopo la lavorazione. Lo stesso rivestimento può avere prestazioni diverse al variare della forma dell'utensile.
Per gli acquirenti, la geometria è una scelta pratica di produzione. Influisce sulla fluidità di funzionamento della macchina, sulla necessità per l'operatore di effettuare passaggi aggiuntivi e sulla possibilità che il pezzo esca dalla macchina pronto per la fase successiva.
TSHZ Offre opzioni di frese con rivestimento diamantato per esigenze di lavorazione di precisione. Per gli acquirenti, la soluzione più pratica è scegliere la forma della fresa in base alla superficie, al materiale e al percorso di lavorazione, piuttosto che considerare tutte le frese come intercambiabili.
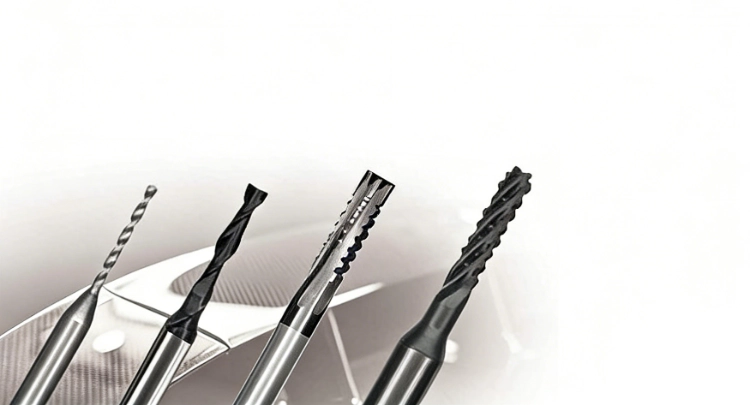
Quali termini geometrici sono più importanti nella lavorazione delle frese?
La geometria dell'utensile descrive la forma e il comportamento di taglio dell'utensile stesso. Influisce sull'area di contatto, sulla direzione della forza, sul flusso dei trucioli e sulla finitura superficiale.
Forma della punta della lama
La forma della punta determina il modo in cui la fresa interagisce con il materiale. Una punta piatta, sferica o arrotondata produce un'azione di taglio diversa e un diverso profilo superficiale.
Una piccola variazione di forma può cambiare completamente l'esperienza di lavorazione. L'utensile potrebbe spingere il materiale in modo diverso, lasciare un segno diverso o richiedere un percorso utensile differente per raggiungere la stessa superficie desiderata.
Comportamento di contatto del bordo
Una fresa con una superficie di contatto più ampia può risultare più stabile in alcune operazioni, mentre una superficie di contatto più piccola può essere utile per lavorazioni di precisione. L'acquirente dovrebbe valutare questo comportamento in relazione al tipo di lavorazione da eseguire.
L'esperienza dell'operatore è fondamentale in questo caso. Un utensile che vibra, sfrega o lascia segni irregolari verrà rapidamente incolpato, anche se le specifiche di acquisto sembravano corrette. Gli acquirenti dovrebbero chiedere quali sono le maggiori difficoltà riscontrate dall'operatore della macchina: segni dell'utensile, usura del tagliente, calore, compattazione dei trucioli o dimensioni instabili.
Nella fresatura e finitura CNC di alta precisione, la geometria va oltre i contorni del profilo. Le specifiche di base essenziali includono una concentricità radiale totale (TIR) mantenuta al di sotto di ≤0,003 mm per prevenire un carico irregolare delle scanalature, abbinata ad angoli di elica specifici per l'applicazione (ad esempio, 30° per un'espulsione bilanciata dei trucioli rispetto a 45° per una bassa resistenza al taglio in alluminio e grafite). Il controllo della microgeometria, come l'affilatura del tagliente e gli angoli di scarico primario, sopprime direttamente la flessione dell'utensile ed elimina i segni di micro-vibrazione su superfici con tolleranze ristrette.
Impatto del percorso di taglio
Il percorso utensile pianificato determina la geometria praticabile. Un utensile che funziona nella fresatura a fondo piatto potrebbe non dare lo stesso risultato su superfici curve o sagomate.
Ecco perché l'acquirente dovrebbe specificare l'obiettivo di lavorazione anziché inviare solo il diametro dell'utensile. Fondi di tasche, pareti laterali, contorni 3D e bordi smussati richiedono tutti un comportamento di contatto differente.
In che modo la forma influisce sulla finitura superficiale e sul controllo delle scheggiature?
La forma influisce sul modo in cui il materiale viene rimosso e su come il calore si disperde dalla zona di taglio. Ciò modifica direttamente sia la finitura superficiale che l'usura dell'utensile.
Finitura liscia
Per una lavorazione superficiale controllata, l'utensile deve ridurre al minimo i segni di taglio netti e mantenere un bordo stabile. Una forma non corrispondente può creare segni visibili anche se il rivestimento è adeguato.
Una superficie rifinita non è solo un risultato tecnico. Influisce sulla sensazione che si prova durante le fasi successive, sulla necessità di un'ulteriore lucidatura e sulla fiducia che il cliente ripone nel componente al primo sguardo. Una migliore selezione della geometria può ridurre le rilavorazioni, costose ma facili da trascurare in fase di preventivo.
Evacuazione stabile del chip
L'evacuazione dei trucioli è importante perché i trucioli intrappolati possono sfregare contro il pezzo e danneggiarne il bordo. La geometria dovrebbe favorire una rimozione pulita del materiale, soprattutto nelle lavorazioni ripetute.
Se i trucioli rimangono nell'area di taglio, l'operatore potrebbe dover ridurre la velocità o fermarsi più spesso per proteggere il pezzo. Ciò riduce il valore di una fresa di precisione anche quando il materiale dell'utensile è adatto.
Gestione del calore
Il calore si genera quando i trucioli non vengono rimossi correttamente o quando l'utensile sfrega invece di tagliare. Geometria, avanzamento, velocità e rivestimento devono agire in sinergia per ridurre tale rischio.
I problemi legati al calore si manifestano spesso con una minore durata dell'utensile, una finitura superficiale inferiore o dimensioni instabili. L'acquirente non dovrebbe aspettarsi che il solo rivestimento risolva il problema. La forma della fresa, il percorso utensile e la configurazione della macchina devono tutti favorire un taglio pulito, anziché costringere l'utensile a sfregare.
Quali forme di taglio sono adatte a quali materiali?
Le diverse forme degli utensili da taglio si adattano a superfici e obiettivi di lavorazione differenti. L'acquirente dovrebbe innanzitutto selezionare l'utensile in base al tipo di taglio.
Casi d'uso del fondo piatto
Fresa cilindrica a fondo piatto È rilevante quando il lavoro richiede superfici piane, fondi puliti e un contatto controllato con i bordi. Deve essere scelto in base alla superficie e al materiale di lavoro richiesti.
Casi d'uso del naso a sfera
Fresa a testa sferica È utile quando il pezzo presenta superfici curve o sagomate. La forma favorisce transizioni più fluide nella lavorazione di superfici 3D. Gli acquirenti dovrebbero comunque adattare raggio, avanzamento e passo alla superficie desiderata, poiché anche una fresa a punta sferica può lasciare segni se il percorso utensile è troppo irregolare.
Casi d'uso del naso arrotondato
Fresa a punta tonda Può essere utilizzato laddove la forma della fresa necessita di un profilo arrotondato per un contatto più fluido o per un comportamento specifico del percorso utensile.

Cosa dovrebbero controllare gli acquirenti prima di ordinare?
La decisione finale dovrebbe correlare la forma dell'utensile alle condizioni della macchina e all'obiettivo di produzione. Anche un buon utensile è una scelta inadeguata se la sua geometria non è adatta al lavoro da svolgere.
Adatto alla macchina
La fresa deve essere adatta alla macchina, al portautensili e alle condizioni del mandrino. Una fresa di precisione non può compensare una scarsa rigidità o un serraggio errato.
Compatibilità dei materiali
Il materiale del pezzo in lavorazione influisce sull'usura del tagliente, sul calore e sul comportamento dei trucioli. Gli acquirenti devono fornire il materiale prima di selezionare la geometria della fresa.
Se il materiale è abrasivo, la geometria e il rivestimento devono proteggere il bordo. Se il materiale è più facile da tagliare ma sensibile ai segni di finitura, l'acquirente potrebbe essere più interessato alla qualità della superficie che alla durata.
Ripetibilità
Se la lavorazione si ripete, l'acquirente dovrebbe verificare se l'utensile è in grado di mantenere la finitura e le dimensioni previste per tutta la durata della lavorazione. La ripetibilità è spesso il vero valore aggiunto di una fresa di precisione.
La prima parte non è sufficiente come prova. Gli acquirenti dovrebbero esaminare anche il pezzo verso la fine della produzione, poiché l'usura dei bordi e il calore possono alterare il risultato una volta che la produzione si è stabilizzata.
Come dovrebbero gli acquirenti scegliere la forma della fresa più adatta al lavoro da svolgere?
La scelta della forma deve seguire la superficie del pezzo e il modo in cui l'utensile da taglio si muove attraverso il materiale.
Superfici piane
Gli utensili a fondo piatto sono ideali quando è necessario ottenere una superficie inferiore controllata o una definizione dei bordi più netta. Sono più facili da scegliere quando il percorso di lavorazione è semplice e la superficie da lavorare è piana.
Gli acquirenti dovrebbero comunque verificare il comportamento degli angoli e l'usura dell'utensile vicino al bordo. Un utensile a fondo piatto può fornire una superficie pulita, ma un'alimentazione errata o un'impostazione instabile possono lasciare segni che richiedono una finitura aggiuntiva.
Superfici curve
Gli utensili a punta sferica sono generalmente utili quando il pezzo presenta curve, contorni o superfici ravvicinate. La punta arrotondata consente transizioni più fluide nella lavorazione 3D.
Percorsi di contatto arrotondati
Gli utensili a punta arrotondata si collocano a metà strada tra le punte piatte e quelle sferiche quando il percorso di taglio richiede un bordo di contatto più liscio, ma non una punta completamente sferica.
Conclusione
La geometria dell'utensile influisce sulle prestazioni delle frese di alta precisione perché modifica il contatto, il flusso dei trucioli, il calore e la finitura superficiale. Le frese a fondo piatto, a punta sferica e a punta arrotondata di TSHZ offrono ai clienti diverse soluzioni per diverse esigenze di lavorazione. La scelta giusta inizia dalla superficie del pezzo e dal materiale di lavorazione, per poi passare al rivestimento e ai dettagli dell'ordine.
FAQ
Perché la geometria della fresa è importante?
Influisce sul modo in cui la fresa entra in contatto con il materiale, su come i trucioli vengono espulsi durante il taglio e su quanto liscia risulti la superficie finale.
Quando è consigliabile utilizzare una fresa a testa sferica?
Spesso risulta utile per superfici curve o sagomate dove è necessaria una lavorazione 3D più precisa.
Cosa dovrebbero verificare gli acquirenti prima di ordinare una taglierina?
Devono confermare il materiale, l'obiettivo di finitura superficiale, la configurazione della macchina, la forma dell'utensile di taglio, le esigenze di rivestimento, il comportamento del truciolo, la tolleranza di finitura e la ripetibilità prevista.







Grafite, ceramica e fibra di carbonio rappresentano il futuro, ma sono "dannose per gli utensili". Se utilizzate ancora i rivestimenti tradizionali, state combattendo una battaglia persa in partenza.
Il nostro rivestimento diamantato CVD (Chemical Vapor Deposition) crea un vero e proprio strato di diamante cristallino sul substrato di carburo. Non si tratta di una semplice "finitura", ma di una vera e propria protezione.
Perché i migliori distributori scelgono la nostra serie CVD:
1. Attrito ultra-basso: previene la saldatura dei trucioli e l'accumulo di calore.
2. Resistenza estrema all'abrasione: mantiene i bordi taglienti 20 volte più a lungo.
3. Finitura superficiale: risultati a specchio sul pezzo, senza necessità di lucidatura secondaria.



