Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.

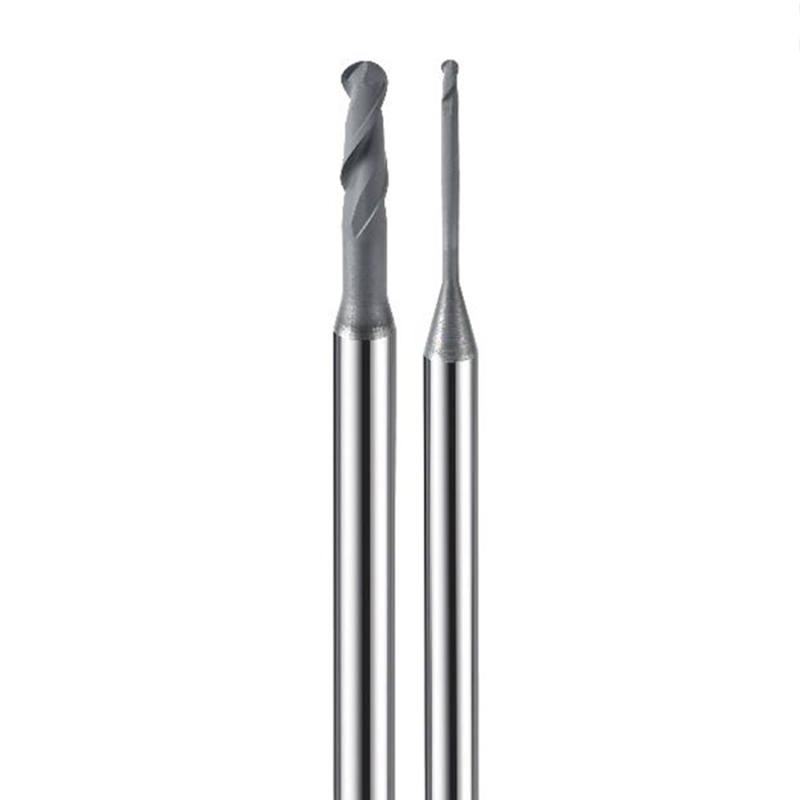
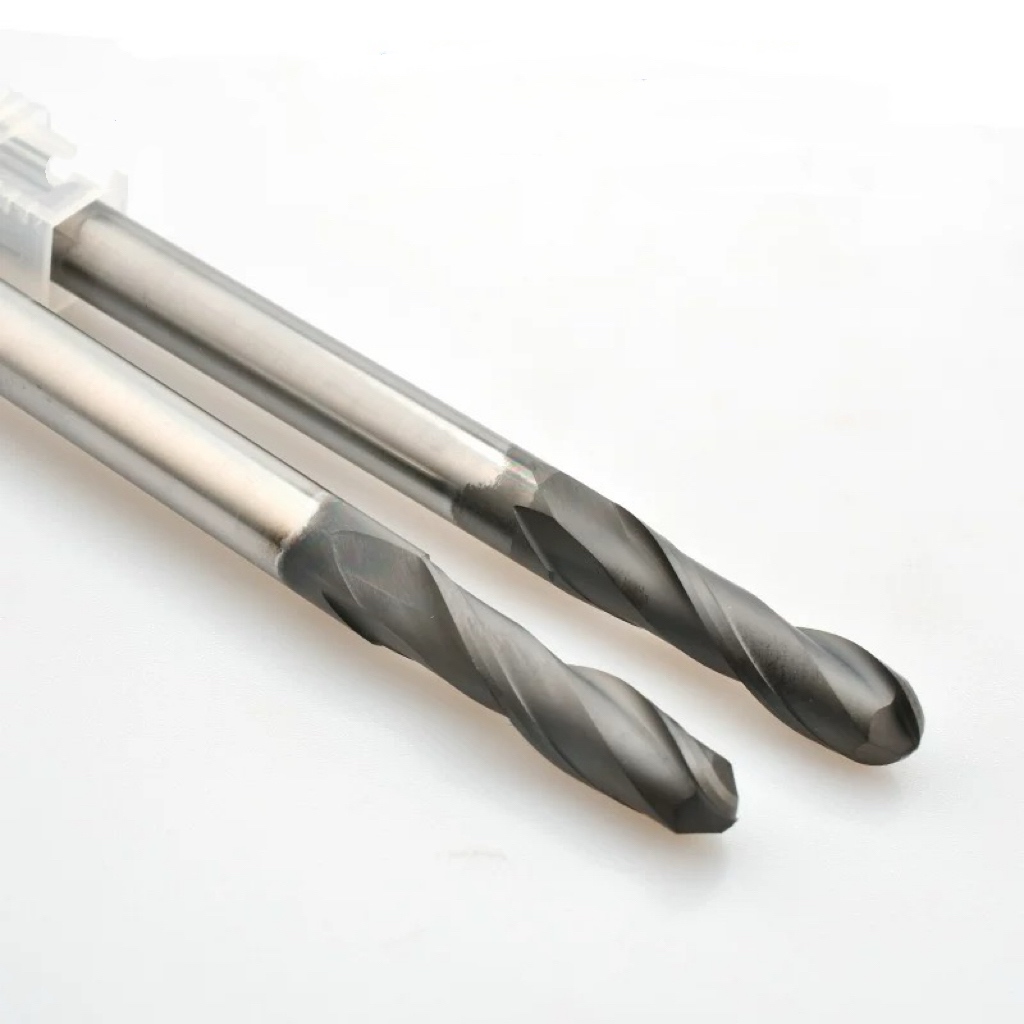
Ball-Nose-End-Mill
Diamond-coated cutting tools
CNC milling cutter
Industry-News-2
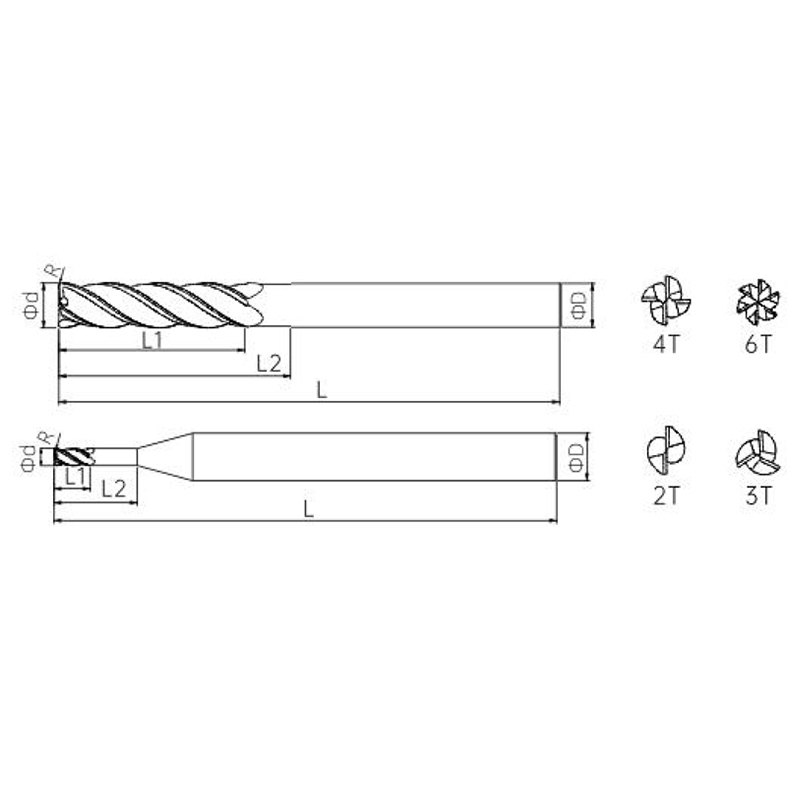
(Bull-Nose)---Front-View
Ball-Nose-End-Mill
Diamond-coated cutting tools
CNC milling cutter
Industry-News-2
(Bull-Nose)---Front-View

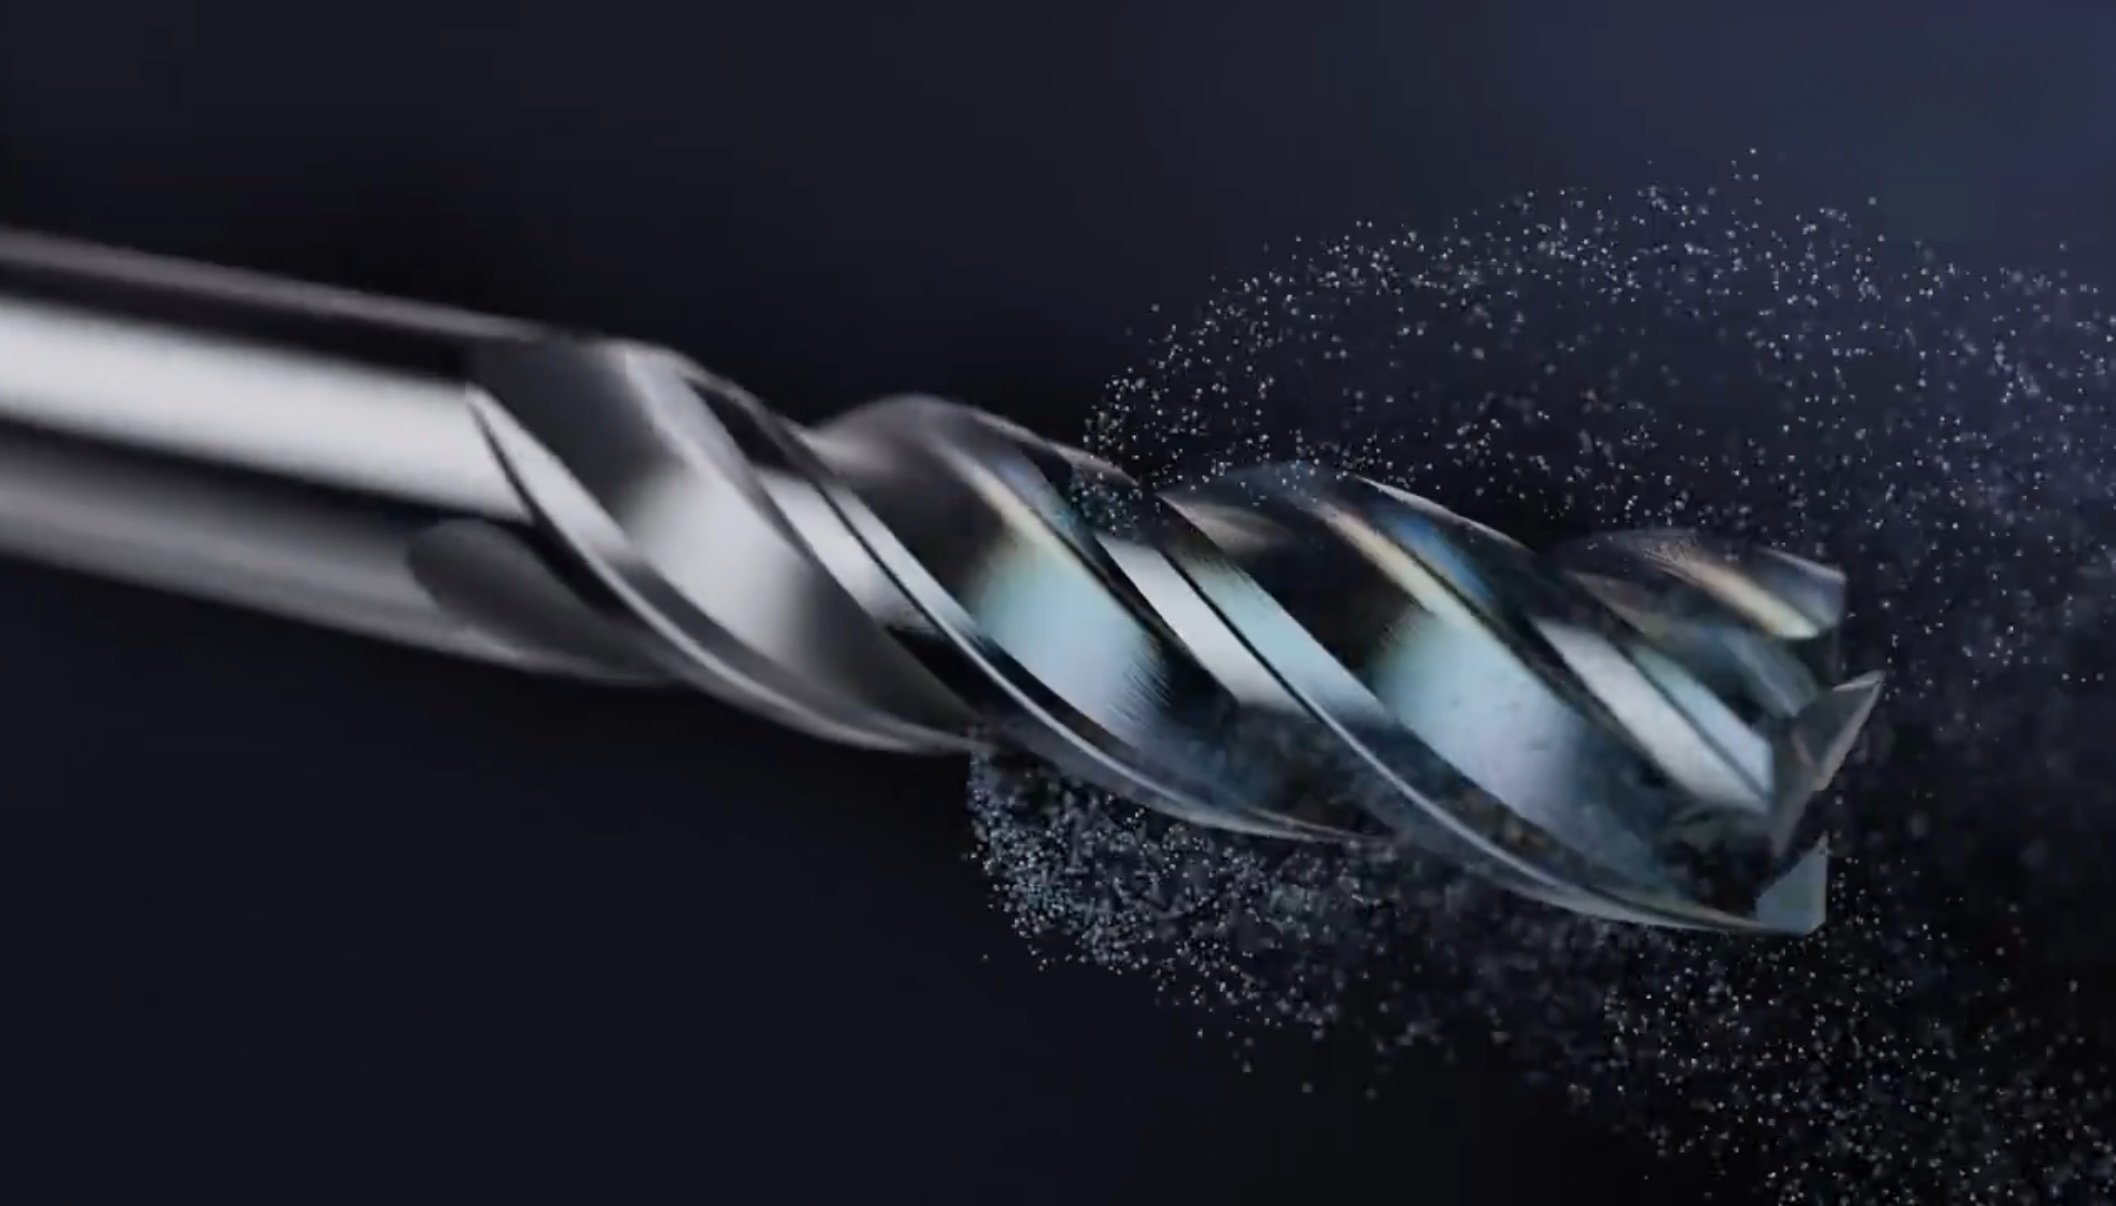
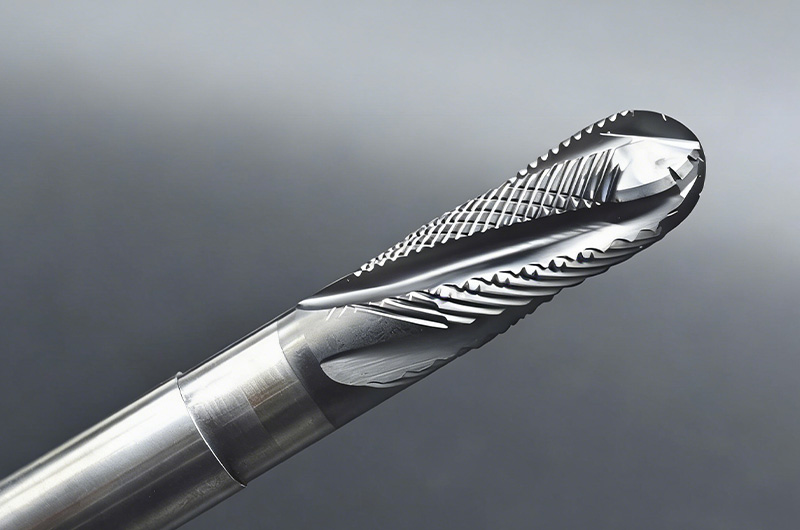
Fresa a sfera con rivestimento diamantato

Profilo a punta sferica di alta precisione con eccezionali capacità di lavorazione superficiale, specificamente progettato per affrontare la sfida della finitura superficiale di alta qualità per superfici 3D complesse.
  • Elettrodi in grafite: durata di vita aumentata di oltre 10 volte, prestazioni stabili nella lavorazione di pareti sottili e scanalature profonde.
  • Fibra di carbonio/compositi: niente sbavature o delaminazioni, la produttività triplica.
  • Leghe di alluminio ad alto contenuto di silicio (involucri per veicoli elettrici): nessuna aderenza, elevata qualità superficiale, costo per singolo foro ridotto del 70%.
  • Materiali ceramici/sinterizzati: resistono all'usura abrasiva, la loro durata è superiore di oltre 8 volte rispetto al carburo.

Caratteristica:


Il massimo della precisione per i profili a R: perché le frese a sfera diamantate CVD sono la soluzione definitiva per la lavorazione di grafite e CFRP.

Nel campo della fresatura di precisione, la fresa a sfera è l'utensile principale per la sagomatura 3D, la finitura delle cavità degli stampi e la profilatura complessa. Tuttavia, quando si lavorano materiali abrasivi come elettrodi di grafite, polimeri rinforzati con fibra di carbonio (CFRP) o resine caricate con ceramica, gli utensili tradizionali in carburo di tungsteno rivelano un difetto fisico fatale: Deformazioni del profilo R.

Tiansheng Hengzuan (TSHZ) ha progettato il Fresa a sfera con rivestimento diamantato CVD Per eliminare la deriva dimensionale. Rivestendo un substrato rettificato di precisione con uno strato di diamante a livello atomico HV10.000, garantiamo che le vostre geometrie più complesse rimangano perfette dal primo all'ultimo pezzo.

1. Punti critici principali: il fallimento degli utensili standard nella lavorazione abrasiva

A. Perdita del profilo R e l'effetto "velocità lineare zero"

Dal punto di vista fisico, la velocità di taglio all'apice (al centro) di una fresa a sfera si avvicina a zero. Ciò significa che la punta, di fatto, "sfrega" il materiale anziché "tagliarlo".

Il risultato: Il carburo standard viene rapidamente abraso dalla grafite. Una volta che il profilo a R collassa, la superficie risultante presenta "segni di gradino" visibili ed errori dimensionali, che spesso portano allo scarto di costose cavità dello stampo.

B. Delaminazione e sfilacciamento nei materiali compositi in fibra di carbonio (CFRP)

Nella lavorazione dei materiali compositi in fibra di carbonio (CFRP), il taglio netto delle fibre è essenziale per mantenere l'integrità strutturale.

Crisi di qualità: Una fresa a sfera smussata passa dalla modalità di "tranciatura" a quella di "aratura", creando un eccessivo stress meccanico che provoca la delaminazione delle fibre e la formazione di bave quasi impossibili da riparare.

C. Danni termici e rugosità superficiale

Quando i rivestimenti convenzionali si sfaldano, l'attrito aumenta vertiginosamente all'interfaccia tra l'utensile e il pezzo in lavorazione. Il calore risultante spesso lascia segni di bruciatura o microfratture sulla superficie, rendendo impossibile ottenere la finitura a specchio richiesta per gli stampi di alta gamma.

2. Il vantaggio TSHZ: progettare il vantaggio competitivo

A. Durezza HV10.000: Precisione geometrica di bloccaggio

Il valore di una fresa a sfera risiede interamente nel suo arco radiale. Il nostro rivestimento in diamante CVD è oltre 5 volte più duro del carburo di tungsteno standard.

Parametro di riferimento per la longevità: Durante la lavorazione di grafite altamente abrasiva, i mulini a sfere TSHZ mantengono una precisione dimensionale stabile per 50-80 orementre gli strumenti standard in genere si guastano entro 2-4 ore.

Guadagno operativo: Ciò consente decine di ore di finitura di precisione senza presidio, senza bisogno di cambiare utensili o di ricalibrare il sistema, garantendo una perfetta continuità su tutta la superficie.

B. Autolubrificazione superiore: coefficiente di attrito < 0,1

Lo spazio di evacuazione dei trucioli al centro di un mulino a sfere è estremamente ristretto, il che spesso porta a una macinazione a secco e all'accumulo di calore.

Evacuazione senza interruzioni: Le naturali proprietà di basso attrito del diamante assicurano che la polvere di grafite o le particelle composite scivolino via istantaneamente dal tagliente, mantenendo un ambiente di taglio fresco.

Antiadesivo: Durante la lavorazione dell'alluminio ad alto contenuto di silicio, lo strato di diamante impedisce agli atomi di alluminio di "saldarsi" alla punta, mantenendo l'utensile affilato ed efficace.

C. Legame atomico per stress 3D complessi

Durante la lavorazione a 5 assi o a 3+2 assi, la direzione della forza su un mulino a sfere cambia costantemente. TSHZ utilizza un pretrattamento del substrato brevettato per ottenere un potente "ancoraggio" tra il rivestimento e il nucleo.

Affidabilità: Ciò garantisce che l'uniforme $10-15\mu m$ Il rivestimento rimane intatto, senza scrostature o microscheggiature, anche sotto gli impatti dinamici della modellazione 3D.

3. Principali scenari applicativi del settore

Stampi di precisione in grafite: Specificamente progettato per stampi di curvatura a caldo del vetro degli smartphone e per la lavorazione di cover in vetro 3D, consente di ottenere finiture superficiali a livello nanometrico.

Componenti in CFRP per il settore aerospaziale: Ideale per la finitura di superfici complesse su ali e fusoliere, garantendo bordi netti e privi di delaminazioni.

Fresatura dentale medica: Utilizzato per la fresatura di alta precisione delle superfici occlusali delle corone in zirconia, garantisce un'accuratezza anatomica senza pari.

4. Parametri di lavorazione esperti (ottimizzati per grafite/CFRP)

Per massimizzare la durata del profilo R, Tiansheng Hengzuan (TSHZ) raccomanda i seguenti parametri:

Specifiche (Dmm) Regime di rotazione consigliato Velocità di avanzamento (mm/min) Passo di scavalco (Ae​mm) Profondità di taglio (A/mm)
R0.5 (F1.0) 35,000 – 45,000 800 – 1,200 0.05 – 0.12 0.05 – 0.10
R1.0(F2.0) 25,000 – 35,000 1,500 – 2,500 0.10 – 0.25 0.10 – 0.20
R3.0(F6.0) 12,000 – 18,000 2,000 – 3,500 0.30 – 0.60
BIGLIETTI

BIGLIETTI

Visualizza altro
PCB drilling bit

Punta diamantata per trapano PCB

Punte per trapano per PCB con eccellenti capacità di rimozione dei trucioli e rugosità del foro, lunga durata, adatte alla foratura di schede multistrato e HDI generiche, schede FR-4, schede CEM-1 e schede ecocompatibili. Gamma di diametri: 0,1–3,175 mm. Per i più recenti circuiti stampati, le punte rivestite di diamante consentono di realizzare oltre 3.000 fori per punta.
Saperne di più
Diamond-coated PCB tool

Frese diamantate per PCB

Le frese diamantate per PCB, note anche come frese per la lavorazione di circuiti stampati o frese per incisione, sono utilizzate principalmente per il taglio di contorni, la scanalatura, la fresatura a profondità controllata, la scanalatura a V, la lavorazione di fori parziali e la smussatura dei contatti dorati dei PCB; sono gli utensili in carburo più comunemente utilizzati nei processi di produzione post-PCB.
Saperne di più
Dental-burs-1

Frese dentali diamantate CVD

Taglio di precisione a livello micrometrico, che coniuga la massima resistenza all'usura con un'esperienza clinica delicata. Questa serie di frese dentali presenta un substrato integrato in acciaio inossidabile/carburo ad alta purezza, rivestito con nanodiamante CVD avanzato (o galvanizzazione con grani di diamante naturale ad alta densità). Progettate per procedure cliniche ad alta intensità come la preparazione del dente, l'accesso alla cavità, la rimozione della carie, il restauro estetico (preparazione per faccette) e il taglio di corone/ponti. Il rivestimento diamantato ultra-duro e uniformemente distribuito offre un'efficienza di taglio aggressiva, riducendo al minimo il calore da attrito per proteggere la polpa dentale, rendendole la scelta migliore per l'odontoiatria digitale moderna.
Saperne di più
Flat-bottom-cylindrical-end-mill-1

Fresa cilindrica a fondo piatto con rivestimento diamantato

Design standard a 2/4 taglienti con bordi taglienti affilati e ampio spazio per l'evacuazione dei trucioli, adatto per la sgrossatura e la semifinitura efficienti degli elettrodi di grafite.
Saperne di più
Il nostro blog

Blog

Visualizza altro

11/ Novembre

Nail-Head Defects in HDI Drilling: A Practical Fault-Isolation Guide

HDI drill nail-head defects can hide beneath a normal board surface. Preserve the panel, inspect cross-sections and isolate stack and tool causes.
Saperne di più
Nail-Head Defects in HDI Drilling A Practical Fault-Isolation Guide

4/ Novembre

Come risolvere i problemi relativi alle bave durante la fresatura di profili per PCB FR-4

Le bave di fresatura FR-4 possono essere costituite da rame, fibra di vetro o laminato scheggiato. Fotografare il difetto, ispezionare gli utensili e il supporto, quindi modificare una variabile alla volta.
Saperne di più
How to Troubleshoot Burrs When Routing FR-4 PCB Profiles

28/ Ottobre

Quando sostituire le frese in zirconia prima che i margini si scheggino

I margini della fresa in zirconia si scheggiano prima che la sua durata sia completa? Ispezionare i taglienti, escludere problemi di configurazione della macchina e impostare i limiti di sostituzione utilizzando controlli ripetibili.
Saperne di più
When to Replace Zirconia Milling Burs Before Margins Chip

22/ Ottobre

Come scegliere utensili con rivestimento diamantato per la lavorazione di materiali compositi in fibra di carbonio senza delaminazione

La delaminazione dei materiali compositi in fibra di carbonio (CFRP) aumenta i costi di lavorazione. Selezionare gli utensili diamantati in base alla geometria del tagliente, ai parametri di taglio, alla durata dell'utensile, al controllo della polvere e alla struttura del laminato.
Saperne di più
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination
Get Standed
I vostri utensili sono al passo con l'era delle lavorazioni "difficili da eseguire"?

Lasciate un messaggio

Grafite, ceramica e fibra di carbonio rappresentano il futuro, ma sono "dannose per gli utensili". Se utilizzate ancora i rivestimenti tradizionali, state combattendo una battaglia persa in partenza.
Il nostro rivestimento diamantato CVD (Chemical Vapor Deposition) crea un vero e proprio strato di diamante cristallino sul substrato di carburo. Non si tratta di una semplice "finitura", ma di una vera e propria protezione.

Perché i migliori distributori scelgono la nostra serie CVD:
1. Attrito ultra-basso: previene la saldatura dei trucioli e l'accumulo di calore.
2. Resistenza estrema all'abrasione: mantiene i bordi taglienti 20 volte più a lungo.
3. Finitura superficiale: risultati a specchio sul pezzo, senza necessità di lucidatura secondaria.

    Il tuo nome*

    E-mail

    Tel

    Caffè*

    Messaggio

    Libri
    Contatti
    Bomba
    E-mail