15 , Ottobre
I materiali in alluminio contenenti silicio sono più facili da tagliare rispetto all'acciaio, ma non sono affatto facili da lavorare come materiali per utensili. Il silicio presente in questi materiali agisce come un abrasivo duro, mentre l'alluminio forma una matrice appiccicosa sul tagliente, che può rapidamente creare un tagliente di riporto. Prima di ciò, tuttavia, si verifica un rapidissimo degrado della finitura superficiale e delle dimensioni.
La soluzione per l'alluminio con inserti rivestiti in diamante CVD parte dalla lega, dalla lavorazione e dalla finitura superficiale richiesta. Mentre il rivestimento in diamante CVD è in grado di resistere alle sollecitazioni abrasive e di ridurre l'attrito, la scelta dell'inserto da taglio ideale, la sua preparazione e le impostazioni della macchina sono fondamentali per una produzione di successo. TSHZ fornisce utensili da taglio rivestiti in diamante CVD e profili personalizzati per leghe non ferrose e altri materiali abrasivi.
Perché l'alluminio ricco di silicio necessita di un inserto diverso
Le leghe con un alto contenuto di silicio possono causare l'incisione del tagliente dell'utensile da parte del silicio ad ogni passata. La matrice di alluminio può anche saldarsi al tagliente caldo. Il risultato è una combinazione di usura sul fianco dell'utensile, usura a cratere, accumulo di materiale sul tagliente e una finitura superficiale opaca.
A prima vista, il pezzo in lavorazione, essendo morbido, non sembra presentare problemi. L'usura dell'utensile può iniziare lentamente, ma accelera rapidamente una volta che il tagliente inizia ad arrotondarsi. Il monitoraggio della finitura, delle bave e delle dimensioni dei pezzi prodotti, piuttosto che della sola quantità, è fondamentale per stabilire un processo stabile.
Cosa fa il diamante CVD nel taglio dell'alluminio
Le informazioni sul prodotto TSHZ specificano un diamante CVD con una durezza di 9.000-10.000 HV, un coefficiente di attrito di 0,05-0,1 e una conduttività termica di circa 2.000 W/(m·K). Queste informazioni sono rilevanti per le fasi di alluminio ad alto contenuto di silicio, poiché la superficie dura entra in contatto con le fasi di silicio e il basso attrito previene un eccessivo sfregamento e la formazione di bordi di riporto.
I materiali TSHZ vengono depositati come rivestimento sul substrato dell'utensile mediante un processo CVD. Lo spessore del rivestimento può essere facilmente controllato in un intervallo da 1 μm a 30 μm su taglienti complessi. La geometria dell'inserto deve rimanere sufficiente a garantire tolleranze adeguate, un controllo del truciolo appropriato e un'affilatura del tagliente sufficiente dopo il rivestimento.
Seleziona l'Inserisci per operazione
Girandosi e voltandosi
Per la tornitura, è consigliabile iniziare dalla superficie già lavorata e tagliare nella direzione della forza di taglio principale. Un tagliente affilato e positivo contribuisce a ridurre la forza di taglio e impedisce all'alluminio di aderire all'inserto. Assicurarsi inoltre che l'inserto sia fissato saldamente nel portautensili: le vibrazioni si manifesteranno con graffi ripetuti sulla superficie.
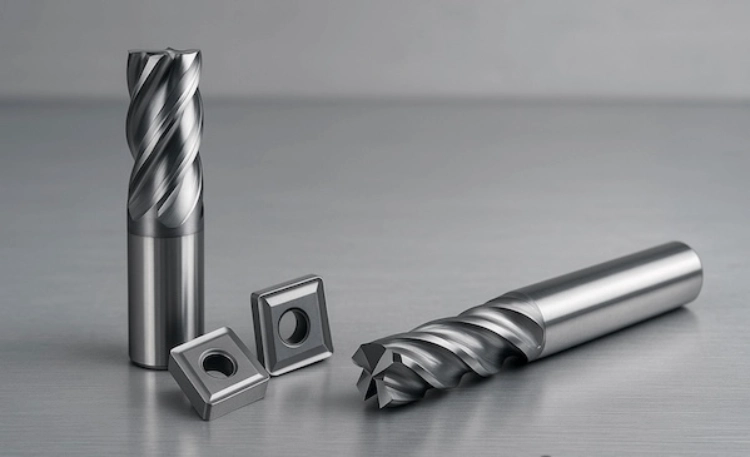
La pagina relativa agli inserti da taglio con rivestimento diamantato CVD mostra il prodotto TSHZ specifico per la lavorazione di metalli non ferrosi. Verificare la forma dell'inserto, il raggio di punta, il substrato e le specifiche del rivestimento sul disegno, confrontandoli con il prodotto mostrato.
Tasche e volti da macinare
Con la fresatura si generano tagli interrotti con spessori di truciolo variabili. Utilizza utensili il più corti possibile e assicurati che il fissaggio del pezzo sia solido. Verifica se i trucioli vengono espulsi dalla cavità senza doverli rilavorare. In caso contrario, un inserto più duro non farebbe altro che aumentare il calore e l'attrito causati dalla scarsa evacuazione dei trucioli precedentemente generati.
Un profilo personalizzato è utile per spalle, forme particolari o raggi di curvatura ridotti. Il servizio di utensili diamantati CVD personalizzati di TSHZ supporta geometrie non standard quando un inserto standard non presenta il profilo richiesto.
Componenti di alta qualità
Le superfici in alluminio lucido presentano bordi molto delicati e richiedono un raggio di punta costante. Eseguire una finitura leggera e mantenere le stesse impostazioni per la passata di finitura. Non utilizzare in produzione utensili con diverse preparazioni del tagliente e misurare il primo pezzo estratto e il pezzo prodotto in prossimità della sostituzione prevista dell'utensile.
Verifiche della geometria e della preparazione dei bordi
Non selezionare un inserto basandoti solo sul nome del materiale. Elenca il grado della lega, la percentuale di silicio, il sovrametallo, il portautensili, i giri al minuto del mandrino, l'avanzamento per dente o per giro, la profondità di taglio radiale e il tipo di refrigerante/aria, ecc. Questi parametri definiscono se il tagliente sta tagliando o sfregando.
Un raggio di punta maggiore contribuisce a ottenere una superficie più liscia, ma può aumentare la forza di taglio. I taglienti molto affilati tagliano bene, ma non sono altrettanto efficaci in presenza di vibrazioni o se il taglio è intermittente. Il raggio di punta e la finitura del tagliente devono essere scelti in base al pezzo da lavorare e alla macchina utilizzata.
Il rivestimento CVD deve essere uniforme. Devono essere controllati sia lo spessore del rivestimento che il raggio dei bordi. Per ordini ripetuti, è necessario utilizzare lo stesso riferimento per l'ispezione sia per il primo che per l'ultimo lotto, al fine di garantire un comportamento uniforme della prima e dell'ultima parte dell'ordine.
Controllo del bordo accumulato e del calore
L'accumulo di materiale sul tagliente è spesso segno di attrito, calore o di un tagliente non più affilato. Iniziate controllando il flusso dei trucioli e pulendo il portatruciolo. Utilizzate aria compressa o un refrigerante adatto in base alla macchina e al processo di lega. Mantenete il tagliente impegnato in modo costante.sfregare sul fondo di una tasca può generare più calore rispetto a un taglio più pesante ma stabile.
Superficie opaca? Controllare il bordo con una lente d'ingrandimento prima di modificare tutti i parametri di taglio. Un piccolo deposito può spesso essere rimosso migliorando l'evacuazione dei trucioli. Un bordo arrotondato o un danno al rivestimento richiedono un nuovo inserto.
Il costo per parte è la misura utile
Gli inserti rivestiti di diamante costano di più rispetto agli inserti standard in metallo duro. Il confronto dovrebbe includere il prezzo dell'inserto, il numero di pezzi utilizzabili per tagliente, il tempo di cambio utensile, la rilavorazione della superficie, gli scarti e la disponibilità della macchina.
La soluzione migliore è una prova controllata. Utilizzare la stessa lega, gli stessi percorsi utensile, gli stessi metodi di ispezione e misurare parametri come la percentuale di pezzi conformi, la finitura superficiale media, lo scostamento dimensionale e il tempo impiegato per la sostituzione o la modifica degli inserti. In questo modo, gli acquisti e la produzione avranno una base di dati comprensibile per le loro decisioni.
Un semplice piano di prova per un nuovo inserto
Iniziate i test con una sezione di pezzo significativa, non con un piccolo campione di prova che non riproduce le condizioni di processo realistiche per calore e carico del truciolo. Annotate la tempra della lega, il contenuto di silicio, il sovrametallo, ecc., nonché il portautensili utilizzato per i test. Assicuratevi che il portautensili sia pulito e che l'eccentricità del mandrino sia verificata prima della prima lavorazione, per escludere eventuali problemi di impostazione che potrebbero essere erroneamente interpretati come usura dell'inserto.
Il primo pezzo deve essere ispezionato per verificarne la qualità superficiale, la presenza di bave e le dimensioni. Gli stessi controlli devono essere ripetuti dopo la produzione di un certo numero di pezzi. Successivamente, il controllo deve essere ripetuto quando la superficie inizia a modificarsi. I dati di taglio devono rimanere invariati per consentire il confronto. Solo con una modifica documentata dei dati di taglio da parte del fornitore, i risultati possono essere utilizzati anche dalla produzione e dagli acquisti.
Prima di pulire eventuali residui adesivi, fotografate il bordo. Un deposito morbido simile all'alluminio, con bordo arrotondato e danni al rivestimento, può avere diverse cause. Pertanto, intervenire sulla causa specifica del problema consente di risparmiare tempo piuttosto che ridurre la velocità di lavorazione e sostituire gli inserti prematuramente.
Quando gli inserti TSHZ personalizzati sono una scelta sensata
Richiedete un inserto personalizzato quando il pezzo necessita di un raggio di punta insolito, una forma speciale, una piccola caratteristica o uno spessore del rivestimento che corrisponda a una tolleranza ristretta. Fornite la composizione chimica della lega, il disegno, la macchina, il portautensili, i dati di taglio e la modalità di guasto attuale.
La pagina prodotto degli inserti diamantati e il servizio di profilatura personalizzata di TSHZ offrono i punti di partenza ideali per una valutazione tecnica. Per un campione o un consiglio sull'applicazione, inviate il disegno tramite la pagina dei contatti di TSHZ.
FAQ
Gli inserti diamantati CVD sono adatti a tutte le leghe di alluminio?
Sono progettati per materiali non ferrosi abrasivi, ma la composizione chimica della lega, il contenuto di silicio, il taglio interrotto e la rigidità della macchina rimangono fattori importanti. Verificare il tipo di inserto e la preparazione del tagliente sulla lega specifica.
Come posso ridurre l'accumulo di materiale sui bordi nell'alluminio ad alto contenuto di silicio?
Mantieni il tagliente affilato, controlla il calore, migliora l'evacuazione dei trucioli ed evita l'attrito a bassi regimi di innesto. Ispeziona l'inserto prima di apportare modifiche sostanziali alla velocità o all'avanzamento.
Con quale frequenza è necessario sostituire gli inserti rivestiti di diamante?
Utilizzare la finitura superficiale, le bave e la deriva dimensionale come criteri di sostituzione. Un numero fisso di pezzi è solo un punto di partenza, poiché la lega, l'impegno e le condizioni della macchina influenzano la durata dell'utensile.