
Keine Würde, vor der Scelerisque ist der Hass euismod fermentum sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean Ein Haarschnitt, der zum Lachen anregt.
Keine Würde, vor der Scelerisque ist der Hass euismod fermentum sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean Ein Haarschnitt, der zum Lachen anregt.
 Autor
Die Leistungsfähigkeit von Hochpräzisionsfräsern hängt von mehr als nur Beschichtung und Material ab. Die Werkzeuggeometrie beeinflusst maßgeblich, wie der Fräser in das Werkstück eindringt, wie die Späne den Schnitt verlassen und wie die Oberfläche nach der Bearbeitung aussieht. Dieselbe Beschichtung kann sich bei veränderter Werkzeugform unterschiedlich verhalten.
Für Käufer ist die Geometrie eine praktische Produktionsentscheidung. Sie beeinflusst, ob die Maschine reibungslos läuft, ob der Bediener zusätzliche Durchgänge benötigt und ob das Werkstück die Maschine für den nächsten Bearbeitungsschritt bereit verlässt.
TSHZ bietet diamantbeschichtete Fräseroptionen für Präzisionsbearbeitungsanforderungen. Für Käufer ist es ratsam, die Fräserform entsprechend der Oberfläche, dem Material und dem Bearbeitungsweg auszuwählen, anstatt alle Fräser als austauschbar zu betrachten.
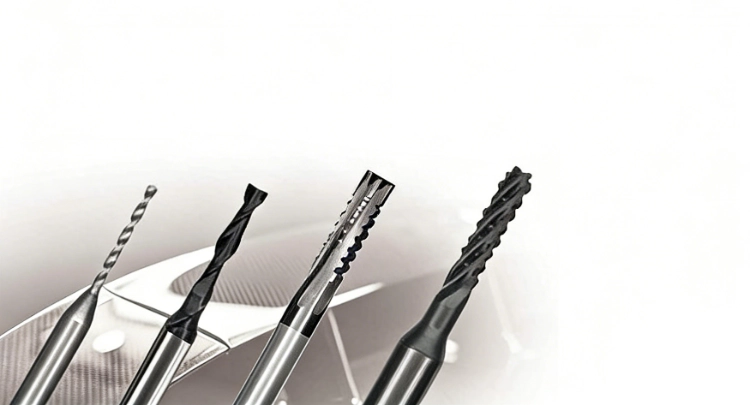
Welche geometrischen Begriffe sind bei Fräswerkzeugen am wichtigsten?
Die Werkzeuggeometrie beschreibt die Form und das Schneidverhalten des Werkzeugs. Sie beeinflusst die Kontaktfläche, die Kraftrichtung, den Spanfluss und die Oberflächengüte.
Schneidespitzenform
Die Form der Schneidspitze bestimmt, wie der Fräser auf das Material trifft. Eine flache, kugelförmige oder runde Spitze erzeugt eine andere Schneidwirkung und ein anderes Oberflächenmuster.
Schon eine geringfügige Formänderung kann das gesamte Bearbeitungsgefühl verändern. Der Fräser bewegt das Material möglicherweise anders, hinterlässt eine andere Markierung oder benötigt einen anderen Werkzeugweg, um dasselbe Oberflächenziel zu erreichen.
Kantenkontaktverhalten
Ein Fräser mit größerer Auflagefläche kann sich bei manchen Bearbeitungsvorgängen stabiler anfühlen, während eine kleinere Auflagefläche bei detaillierteren Formgebungsverfahren hilfreich sein kann. Der Käufer sollte dieses Verhalten mit dem jeweiligen Bearbeitungsauftrag in Zusammenhang bringen.
Die Erfahrung des Bedieners ist hier entscheidend. Ein Werkzeug, das rattert, schleift oder ungleichmäßige Spuren hinterlässt, wird schnell als Fehlerquelle genannt, selbst wenn die Spezifikationen korrekt erschienen. Käufer sollten fragen, womit der Maschinenbediener am meisten zu kämpfen hat: Werkzeugspuren, Kantenverschleiß, Hitzeentwicklung, Späneansammlungen oder Maßabweichungen.
Bei hochpräzisen CNC-Fräs- und -Schlichtbearbeitungen geht die Geometrie über die Profilkonturen hinaus. Zu den wesentlichen Basisspezifikationen gehört ein Rundlauffehler (TIR) von ≤ 0,003 mm, um eine ungleichmäßige Belastung der Schneiden zu vermeiden, sowie anwendungsspezifische Spiralwinkel (z. B. 30° für gleichmäßigen Spanauswurf vs. 45° für geringen Schnittwiderstand bei Aluminium und Graphit). Die Kontrolle der Mikrogeometrie – wie Schneidkantenhonen und Freiwinkel – reduziert die Werkzeugdurchbiegung und eliminiert Mikro-Rattermarken auf eng tolerierten Oberflächen.
Auswirkungen des Schneidepfads
Der geplante Werkzeugweg beeinflusst, welche Geometrie praktikabel ist. Ein Werkzeug, das beim Planfräsen funktioniert, liefert möglicherweise nicht dasselbe Ergebnis auf gekrümmten oder konturierten Oberflächen.
Deshalb sollte der Käufer das Bearbeitungsziel angeben, anstatt nur den Fräserdurchmesser zu übermitteln. Taschenböden, Seitenwände, 3D-Konturen und abgerundete Kanten erfordern jeweils ein unterschiedliches Kontaktverhalten.
Wie beeinflusst die Form die Oberflächenbeschaffenheit und die Spankontrolle?
Die Schnittform beeinflusst den Materialabtrag und die Wärmeabfuhr vom Schnitt. Dies wirkt sich direkt auf die Oberflächengüte und den Werkzeugverschleiß aus.
Glatte Oberfläche
Bei der Bearbeitung kontrollierter Oberflächen sollte das Werkzeug raue Schnittspuren minimieren und eine stabile Schneide gewährleisten. Eine unpassende Form kann selbst bei geeigneter Beschichtung sichtbare Spuren hinterlassen.
Eine einwandfreie Oberfläche ist nicht nur ein technisches Ergebnis. Sie beeinflusst die Haptik des nachfolgenden Bearbeitungsprozesses, ob das Bauteil nachpoliert werden muss und ob der Kunde dem Bauteil bei der ersten Prüfung vertraut. Eine optimierte Geometrieauswahl kann Nacharbeiten reduzieren, die zwar teuer sind, aber bei der Angebotserstellung leicht übersehen werden.
Stabile Chip-Evakuierung
Die Späneabfuhr ist wichtig, da eingeschlossene Späne am Werkstück reiben und die Schneide beschädigen können. Die Geometrie sollte einen sauberen Materialabtrag ermöglichen, insbesondere bei wiederholter Bearbeitung.
Wenn Späne im Schneidbereich zurückbleiben, muss der Bediener möglicherweise die Drehzahl reduzieren oder häufiger anhalten, um das Werkstück zu schützen. Das mindert den Wert eines Präzisionsfräsers, selbst wenn das Werkzeugmaterial geeignet ist.
Wärmemanagement
Hitze entsteht, wenn Späne nicht ausreichend abgeführt werden oder das Werkzeug reibt statt schneidet. Geometrie, Vorschub, Drehzahl und Beschichtung sollten zusammenwirken, um dieses Risiko zu minimieren.
Hitzeprobleme äußern sich häufig in kürzerer Werkzeugstandzeit, schlechterer Oberflächengüte oder Maßabweichungen. Eine Beschichtung allein reicht hierfür nicht aus. Werkzeugform, Werkzeugweg und Bearbeitungseinrichtung müssen ein sauberes Schneiden ermöglichen und Reibung vermeiden.
Welche Stanzformen passen zu welchen Materialien?
Unterschiedliche Fräserformen eignen sich für verschiedene Oberflächen und Bearbeitungsziele. Der Käufer sollte das Werkzeug daher zunächst nach Schnittart auswählen.
Anwendungsfälle mit flachem Boden
Zylinderfräser mit flachem Boden Dies ist relevant, wenn ebene Flächen, saubere Unterseiten und kontrollierter Kantenkontakt erforderlich sind. Es sollte auf die benötigte Oberfläche und das zu bearbeitende Material abgestimmt sein.
Anwendungsfälle für Kugelnasen
Kugelfräser Diese Methode ist besonders nützlich bei Werkstücken mit gekrümmten oder konturierten Oberflächen. Die Formgebung ermöglicht sanftere Übergänge bei der 3D-Oberflächenbearbeitung. Dennoch sollten Anwender Radius, Vorschub und Zustellung an die Zieloberfläche anpassen, da ein Kugelfräser bei zu rauer Werkzeugbahn auch Spuren hinterlassen kann.
Anwendungsfälle für runde Nasen
Rundkopf-Schaftfräser Kann dort eingesetzt werden, wo die Fräserform ein abgerundetes Profil für einen glatteren Kontakt oder ein bestimmtes Werkzeugwegverhalten erfordert.

Was sollten Käufer vor der Bestellung überprüfen?
Die endgültige Entscheidung sollte die Fräserform mit dem Maschinenzustand und dem Produktionsziel in Einklang bringen. Ein guter Fräser ist dennoch eine schlechte Wahl, wenn die Geometrie nicht zum jeweiligen Auftrag passt.
Maschinenpassung
Der Fräser muss zur Maschine, zur Halterung und zum Spindelzustand passen. Ein Präzisionsfräser kann mangelnde Steifigkeit oder falsche Einspannung nicht ausgleichen.
Materialverträglichkeit
Das Werkstückmaterial beeinflusst den Schneidenverschleiß, die Wärmeentwicklung und das Spanverhalten. Käufer sollten das Material vor der Auswahl der Fräsergeometrie angeben.
Ist das Material abrasiv, müssen Geometrie und Beschichtung die Schneide schützen. Lässt sich das Material zwar leichter schneiden, reagiert es aber empfindlich auf Bearbeitungsspuren, legt der Käufer möglicherweise mehr Wert auf die Oberflächenqualität als auf die Verschleißfestigkeit.
Wiederholbarkeit
Bei wiederkehrenden Bearbeitungen sollte der Käufer prüfen, ob das Werkzeug die erwartete Oberflächengüte und die Abmessungen über die gesamte Produktionsreihe hinweg beibehält. Die Wiederholgenauigkeit ist oft der eigentliche Wert eines Präzisionsfräsers.
Der erste Teil allein reicht nicht als Beweis aus. Käufer sollten auch das Teil gegen Ende einer Produktionsreihe betrachten, da Kantenverschleiß und Hitze das Ergebnis verändern können, nachdem sich die Produktion eingespielt hat.
Wie sollten Käufer die Form des Fräsers an den jeweiligen Auftrag anpassen?
Die Formgebung sollte sich nach der Oberfläche des Werkstücks und der Bewegung des Fräsers durch das Material richten.
Flache Oberflächen
Werkzeuge mit flachem Boden eignen sich am besten, wenn eine kontrollierte Unterseite oder eine klarere Kantendefinition erforderlich ist. Sie sind leichter auszuwählen, wenn der Bearbeitungsweg einfach und die Zielfläche eben ist.
Käufer sollten dennoch das Verhalten an Ecken und den Werkzeugverschleiß in Kantennähe überprüfen. Ein Werkzeug mit flachem Boden kann zwar eine saubere Oberfläche erzeugen, aber ein falscher Vorschub oder eine instabile Einstellung können Spuren hinterlassen, die eine Nachbearbeitung erfordern.
Gekrümmte Oberflächen
Kugelwerkzeuge sind besonders hilfreich bei Werkstücken mit Kurven, Konturen oder überlappenden Oberflächen. Die abgerundete Spitze ermöglicht sanftere Übergänge bei 3D-Bearbeitungen.
Abgerundete Kontaktflächen
Rundschneidwerkzeuge können eine Zwischenstellung zwischen Flachschneid- und Kugelschneidwerkzeugen einnehmen, wenn der Schneidweg eine glattere Kontaktkante erfordert, aber keine vollständig kugelförmige Spitze.
Abschluss
Die Werkzeuggeometrie beeinflusst die Leistung von Hochpräzisionsfräsern, da sie Kontakt, Spanfluss, Wärmeentwicklung und Oberflächengüte verändert. Die Fräseroptionen von TSHZ – Flach-, Kugel- und Rundfräser – bieten Anwendern verschiedene Möglichkeiten für unterschiedliche Bearbeitungsziele. Die richtige Wahl beginnt mit der Werkstückoberfläche und dem Werkstoff und umfasst anschließend Beschichtung und Bestelldetails.
Häufig gestellte Fragen
Warum ist die Geometrie des Fräsers wichtig?
Es beeinflusst, wie der Fräser mit dem Material in Kontakt kommt, wie die Späne aus dem Schnitt austreten und wie glatt die endgültige Oberfläche wird.
Wann sollten Käufer einen Kugelkopffräser verwenden?
Es eignet sich häufig für gekrümmte oder konturierte Oberflächen, bei denen eine glattere 3D-Bearbeitung erforderlich ist.
Was sollten Käufer vor der Bestellung eines Schneidegeräts überprüfen?
Sie sollten Material, Oberflächenbeschaffenheit, Maschineneinstellung, Fräserform, Beschichtungsbedarf, Spanverhalten, Nachbearbeitungstoleranz und erwartete Wiederholgenauigkeit bestätigen.





Graphit, Keramik und Kohlefaser sind die Zukunft, aber sie sind „Werkzeugkiller“. Wer immer noch auf herkömmliche Beschichtungen setzt, kämpft einen aussichtslosen Kampf.
Unsere CVD-Diamantbeschichtung (chemische Gasphasenabscheidung) erzeugt eine echte kristalline Diamantschicht auf dem Karbidsubstrat. Dies ist nicht nur eine Oberflächenbehandlung – es ist ein Schutzschild.
Warum führende Händler unsere CVD-Serie wählen:
1. Extrem niedrige Reibung: Verhindert Spanverschweißung und Wärmestau.
2. Extrem hohe Abriebfestigkeit: Hält die Schneidkanten 20-mal länger scharf.
3. Oberflächengüte: Spiegelglattes Ergebnis am Werkstück, kein Nachpolieren erforderlich.





