
Sin dignidad, ante el scelerisque el odio es euismod fermentum sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un corte de pelo para reír.
Sin dignidad, ante el scelerisque el odio es euismod fermentum sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un corte de pelo para reír.
 autor
El rendimiento de una fresa de alta precisión depende de más factores que el recubrimiento o el material. La geometría de la herramienta controla cómo entra en la pieza, cómo salen las virutas del corte y el aspecto final de la superficie. Un mismo recubrimiento puede tener un rendimiento diferente cuando cambia la forma de la herramienta.
Para los compradores, la geometría es una decisión práctica en la producción. Influye en si la máquina funciona correctamente, si el operario necesita pasadas adicionales y si la pieza sale de la máquina lista para el siguiente proceso.
TSHZ Ofrece opciones de fresas con recubrimiento de diamante para necesidades de mecanizado de precisión. Para los compradores, lo más práctico es elegir la forma de la fresa según la superficie, el material y la trayectoria de mecanizado, en lugar de considerar todas las fresas como intercambiables.
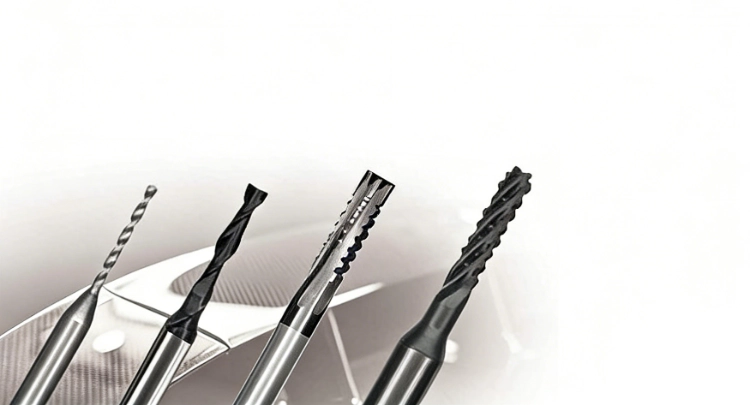
¿Qué términos geométricos son los más importantes en las fresas?
La geometría de la herramienta describe su forma y comportamiento de corte. Influye en el área de contacto, la dirección de la fuerza, el flujo de viruta y el acabado superficial.
Forma de la punta del cortador
La forma de la punta determina cómo la cuchilla entra en contacto con el material. Una punta plana, esférica o redonda produce una acción de corte y un patrón de superficie diferentes.
Un pequeño cambio en la forma puede alterar por completo la experiencia de mecanizado. La herramienta de corte puede empujar el material de manera diferente, dejar una marca distinta o requerir una trayectoria diferente para alcanzar el mismo objetivo superficial.
Comportamiento de contacto con el borde
Una fresa con una mayor superficie de contacto puede ofrecer mayor estabilidad en ciertas operaciones, mientras que una superficie de contacto menor puede facilitar el mecanizado de precisión. El comprador debe relacionar este comportamiento con el trabajo de mecanizado.
La experiencia del operario es fundamental. Una herramienta que vibra, roza o deja marcas irregulares será rápidamente criticada, incluso si las especificaciones de compra parecían correctas. Los compradores deben preguntar cuál es la principal dificultad que encuentra el operario: marcas de herramientas, desgaste de los bordes, calor, acumulación de virutas o dimensiones inestables.
En el fresado y acabado CNC de alta precisión, la geometría va más allá de los contornos del perfil. Las especificaciones básicas esenciales incluyen una desviación radial total (TIR) inferior a ≤0,003 mm para evitar una carga desigual de la ranura, junto con ángulos de hélice adaptados a la aplicación (por ejemplo, 30° para una evacuación equilibrada de la viruta frente a 45° para una baja resistencia al corte en aluminio y grafito). El control de la microgeometría, como el afilado de los filos y los ángulos de alivio primarios, suprime directamente la deflexión de la herramienta y elimina las micromarcas de vibración en superficies con tolerancias ajustadas.
Impacto de la ruta de corte
La trayectoria de la herramienta planificada determina qué geometría resulta práctica. Una herramienta que funciona bien en el fresado de fondo plano puede no ofrecer el mismo resultado en superficies curvas o contorneadas.
Por eso, el comprador debería compartir el objetivo del mecanizado en lugar de indicar únicamente el diámetro de la fresa. Los fondos de cavidades, las paredes laterales, los contornos 3D y los bordes redondeados requieren comportamientos de contacto diferentes.
¿Cómo afecta la forma al acabado superficial y al control de las astillas?
La forma influye en cómo se elimina el material y cómo se disipa el calor del corte. Esto modifica directamente tanto el acabado superficial como el desgaste de la herramienta.
Acabado liso
Para trabajos de superficie controlados, la herramienta debe minimizar las marcas de corte pronunciadas y mantener un filo estable. Una forma inadecuada puede generar marcas visibles incluso con un recubrimiento apropiado.
Un acabado superficial no es solo un resultado técnico. Influye en la experiencia del siguiente proceso, en si la pieza requiere pulido adicional y en la confianza que el cliente deposita en el componente tras la primera inspección. Una mejor selección de la geometría puede reducir los costosos retrabajos, que suelen pasarse por alto durante la elaboración del presupuesto.
Evacuación estable de virutas
La evacuación de las virutas es importante porque las virutas atrapadas pueden rozar la pieza y dañar el borde. La geometría debe facilitar la eliminación limpia del material, especialmente en el mecanizado repetitivo.
Si quedan virutas en la zona de corte, el operario puede reducir la velocidad o detenerse con más frecuencia para proteger la pieza. Esto disminuye la eficacia de una fresa de precisión, incluso cuando el material de la herramienta es el adecuado.
Gestión del calor
El calor se acumula cuando las virutas no se eliminan correctamente o cuando la herramienta roza en lugar de cortar. La geometría, el avance, la velocidad y el recubrimiento deben trabajar en conjunto para reducir ese riesgo.
Los problemas de sobrecalentamiento suelen manifestarse como una menor vida útil de la herramienta, un acabado superficial deficiente o dimensiones inestables. El comprador no debe esperar que el recubrimiento por sí solo solucione este problema. La forma de la fresa, la trayectoria de la herramienta y la configuración del mecanizado deben favorecer un corte limpio en lugar de forzar la fricción de la herramienta.
¿Qué formas de corte se adaptan a qué materiales?
Los distintos tipos de fresas se adaptan a diferentes superficies y objetivos de mecanizado. El comprador debe seleccionar la herramienta según el tipo de corte.
Casos de uso de fondo plano
Fresa cilíndrica de fondo plano Es relevante cuando el trabajo requiere superficies planas, fondos limpios y un contacto controlado con los bordes. Debe adaptarse a la superficie y al material de trabajo requeridos.
Casos de uso de la punta esférica
Fresa de extremo de punta esférica Resulta útil cuando la pieza tiene superficies curvas o contorneadas. Su forma facilita transiciones más suaves en el mecanizado de superficies 3D. Aun así, los compradores deben ajustar el radio, el avance y el paso lateral a la superficie objetivo, ya que una fresa de punta esférica también puede dejar marcas si la trayectoria de la herramienta es demasiado irregular.
Casos de uso de la punta redonda
Fresa de extremo de punta redonda Puede utilizarse cuando la forma de la fresa requiere un perfil redondeado para un contacto más suave o un comportamiento específico de la trayectoria de la herramienta.

¿Qué deben comprobar los compradores antes de realizar un pedido?
La decisión final debe relacionar la forma de la herramienta de corte con el estado de la máquina y el objetivo de producción. Una buena herramienta de corte sigue siendo una mala elección si su geometría no se ajusta al trabajo.
Ajuste de máquina
La herramienta de corte debe ser compatible con la máquina, el soporte y el estado del husillo. Una herramienta de corte de precisión no puede compensar una rigidez deficiente ni una sujeción incorrecta.
Compatibilidad de materiales
El material de la pieza de trabajo afecta al desgaste del filo, al calor y al comportamiento de las virutas. Los compradores deben proporcionar información sobre el material antes de seleccionar la geometría de la fresa.
Si el material es abrasivo, la geometría y el recubrimiento deben proteger el filo. Si el material es más fácil de cortar pero sensible a las marcas de acabado, es posible que el comprador se preocupe más por la calidad de la superficie que por la durabilidad.
Repetibilidad
Si el trabajo se repite, el comprador debe comprobar si la herramienta mantiene el acabado y las dimensiones esperadas durante todo el proceso. La repetibilidad suele ser el verdadero valor de una fresa de precisión.
La primera parte no es prueba suficiente. Los compradores también deberían examinar la pieza que se encuentra cerca del final de la producción, ya que el desgaste de los bordes y el calor pueden alterar el resultado una vez que la producción se ha estabilizado.
¿Cómo deben los compradores adaptar la forma de la fresa al trabajo?
La forma que se elija debe ajustarse a la superficie de la pieza y al movimiento de la herramienta de corte a través del material.
Superficies planas
Las herramientas de fondo plano son las más adecuadas cuando se requiere una superficie inferior controlada o una definición de borde más precisa. Son más fáciles de seleccionar cuando la trayectoria de mecanizado es sencilla y la superficie objetivo es plana.
Los compradores deben seguir comprobando el comportamiento en las esquinas y el desgaste de la herramienta cerca del borde. Una herramienta de fondo plano puede proporcionar una superficie limpia, pero una alimentación incorrecta o una configuración inestable pueden dejar marcas que requieran un acabado adicional.
Superficies curvas
Las herramientas de punta esférica suelen ser útiles cuando la pieza tiene curvas, contornos o superficies fusionadas. La punta redondeada permite transiciones más suaves en trabajos 3D.
Trayectorias de contacto redondeadas
Las herramientas de punta redonda pueden situarse entre el comportamiento de las herramientas de punta plana y las de punta esférica cuando la trayectoria de corte requiere un borde de contacto más suave, pero no una punta completamente esférica.
Conclusión
La geometría de la herramienta afecta el rendimiento de las fresas de alta precisión, ya que modifica el contacto, el flujo de viruta, el calor y el acabado superficial. Las opciones de fresas de fondo plano, punta esférica y punta redonda de TSHZ ofrecen a los compradores diferentes alternativas para distintos objetivos de mecanizado. La elección correcta comienza con la superficie de la pieza y el material de trabajo, y continúa con el recubrimiento y los detalles del pedido.
Preguntas frecuentes
¿Por qué es importante la geometría de la fresa?
Afecta a la forma en que la herramienta de corte entra en contacto con el material, a cómo se desprenden las virutas del corte y a la suavidad de la superficie final.
¿Cuándo deberían los compradores utilizar una fresa de punta esférica?
Suele resultar útil para superficies curvas o contorneadas donde se necesita un mecanizado 3D más preciso.
¿Qué deben confirmar los compradores antes de pedir una cortadora?
Deben confirmar el material, el objetivo de la superficie, la configuración de la máquina, la forma de la herramienta de corte, la necesidad de recubrimiento, el comportamiento de las virutas, el margen de acabado y la repetibilidad prevista.







El grafito, la cerámica y la fibra de carbono son el futuro, pero son materiales que dañan las herramientas. Si aún utiliza recubrimientos tradicionales, está librando una batalla perdida.
Nuestro recubrimiento de diamante CVD (deposición química de vapor) crea una auténtica capa de diamante cristalino sobre el sustrato de carburo. No se trata solo de un acabado, sino de una protección.
¿Por qué los principales distribuidores eligen nuestra serie CVD?
1. Fricción ultrabaja: Evita la soldadura de virutas y la acumulación de calor.
2. Resistencia extrema a la abrasión: mantiene los filos de corte afilados 20 veces más tiempo.
3. Acabado superficial: Resultados similares a un espejo en la pieza de trabajo, sin necesidad de pulido secundario.



