Sin dignidad, ante el scelerisque el odio es euismod fermentum sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un corte de pelo para reír.

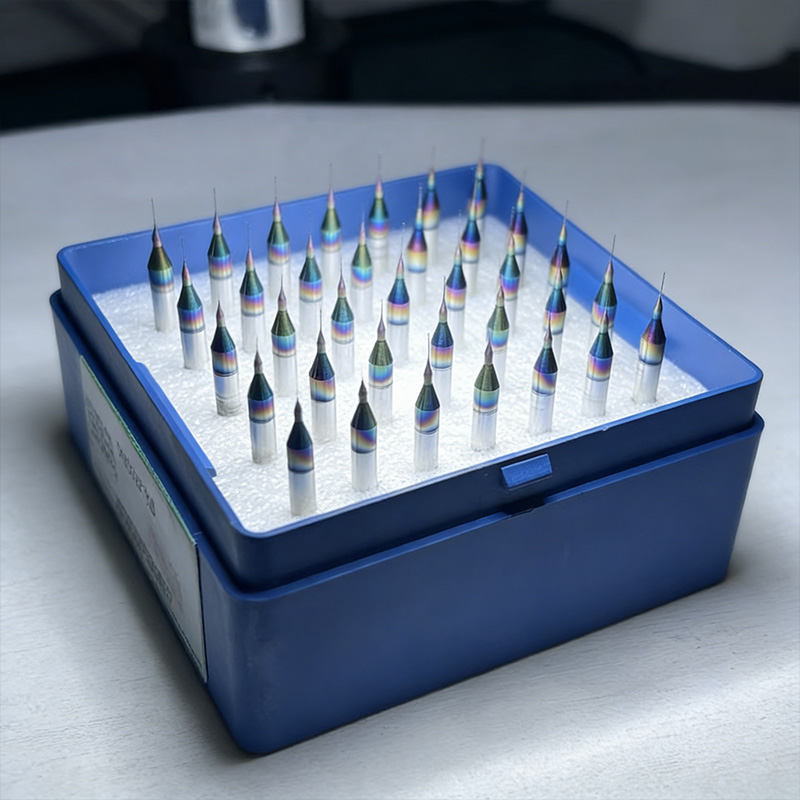
PCB drilling bit
PCB-diamond-drill-bit-1
PCB-diamond-drill
PCB-diamond-drill
PCB-diamond-drill
PCB-diamond-drill
PCB drilling bit
PCB drilling bit
PCB drilling bit
PCB-diamond-drill-bit-1
PCB-diamond-drill
PCB-diamond-drill
PCB-diamond-drill
PCB-diamond-drill
PCB drilling bit
PCB drilling bit

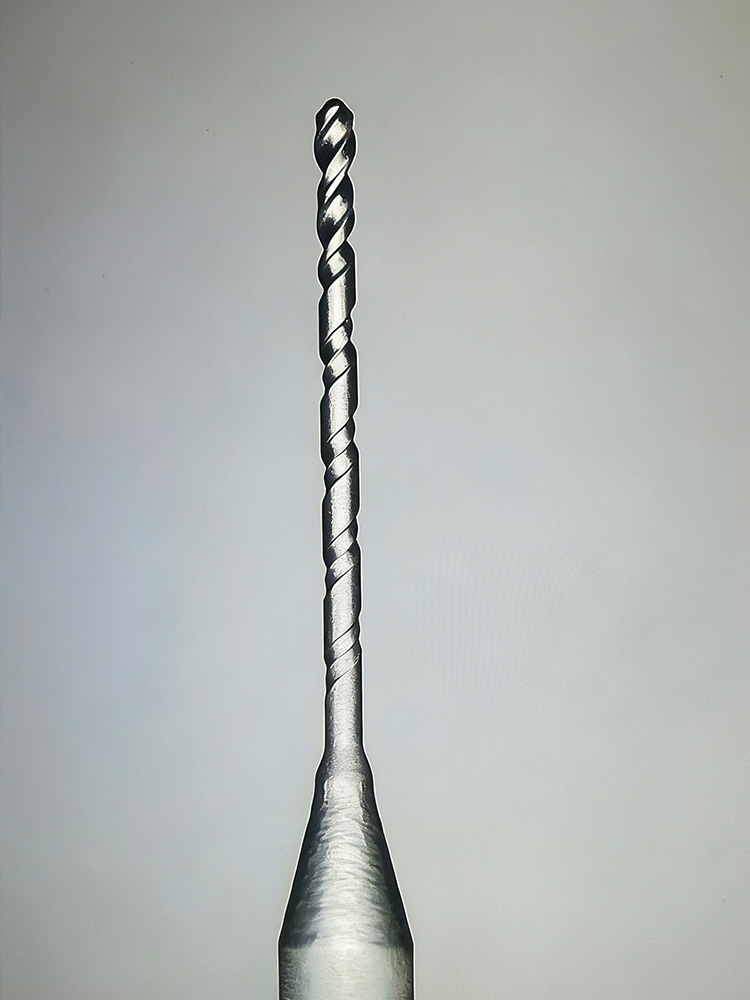
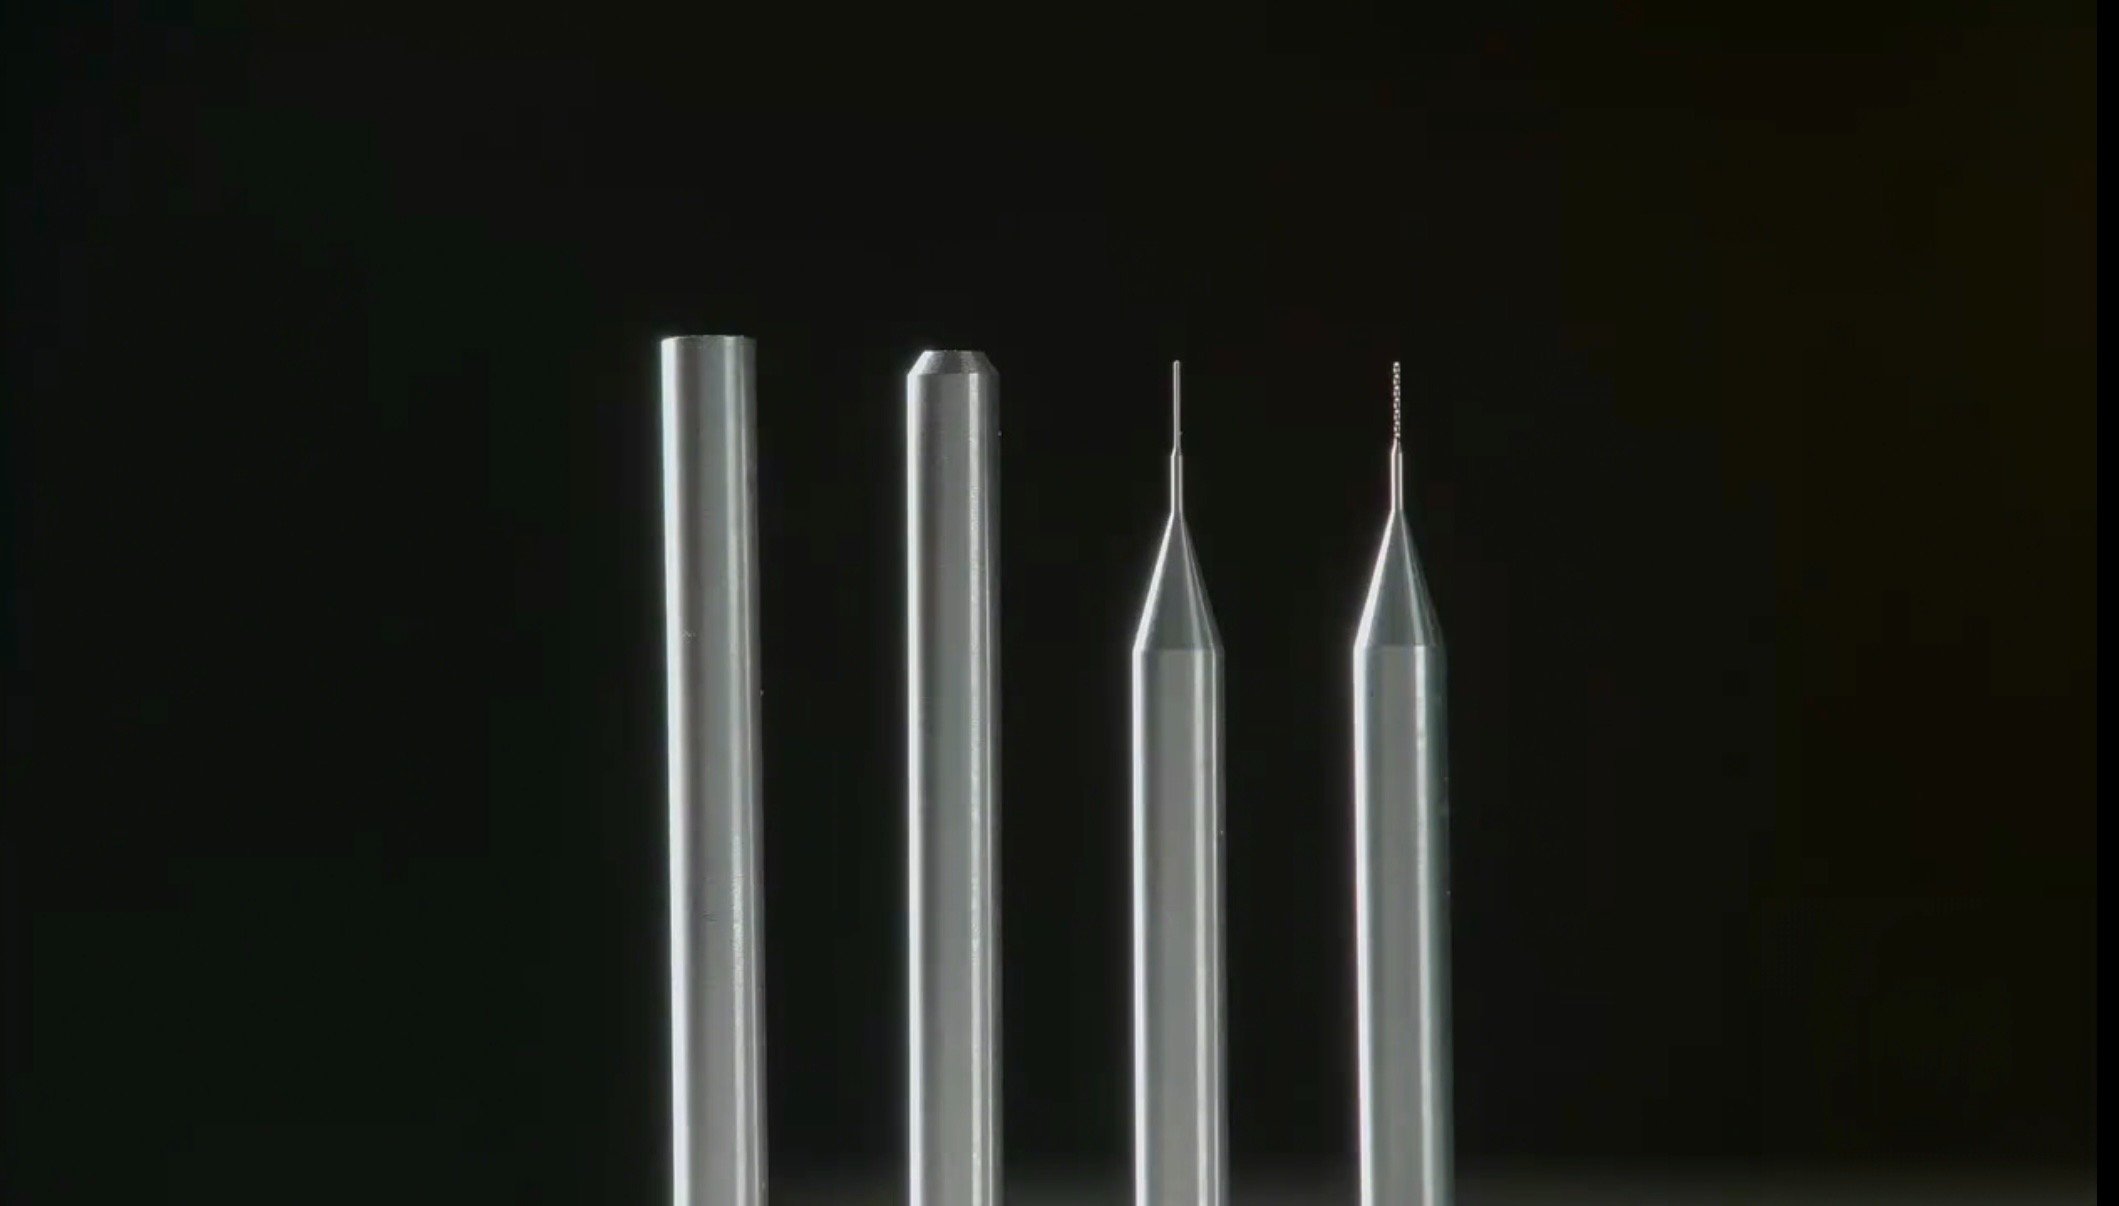
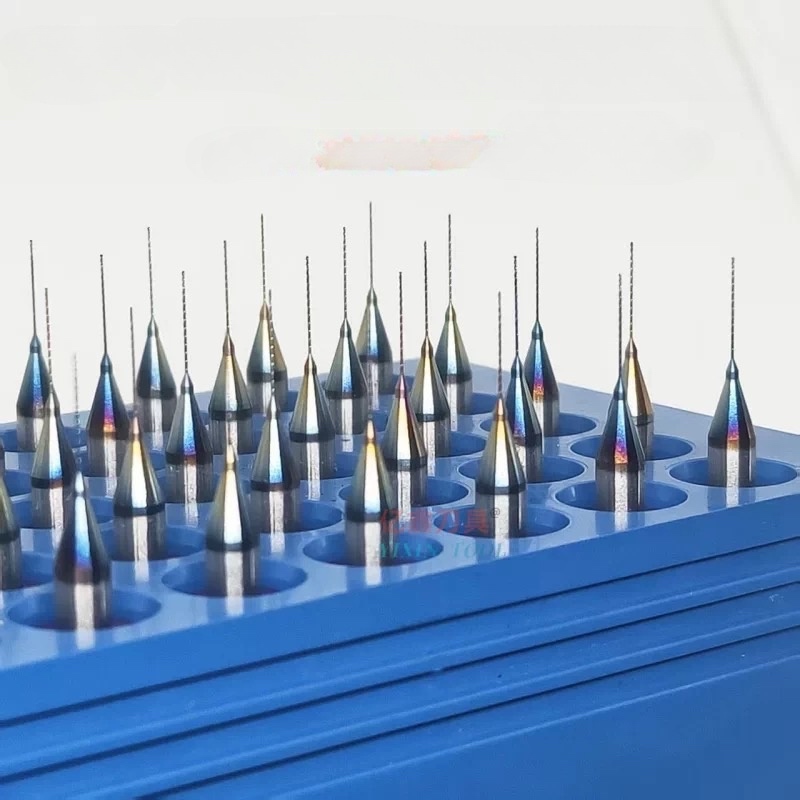
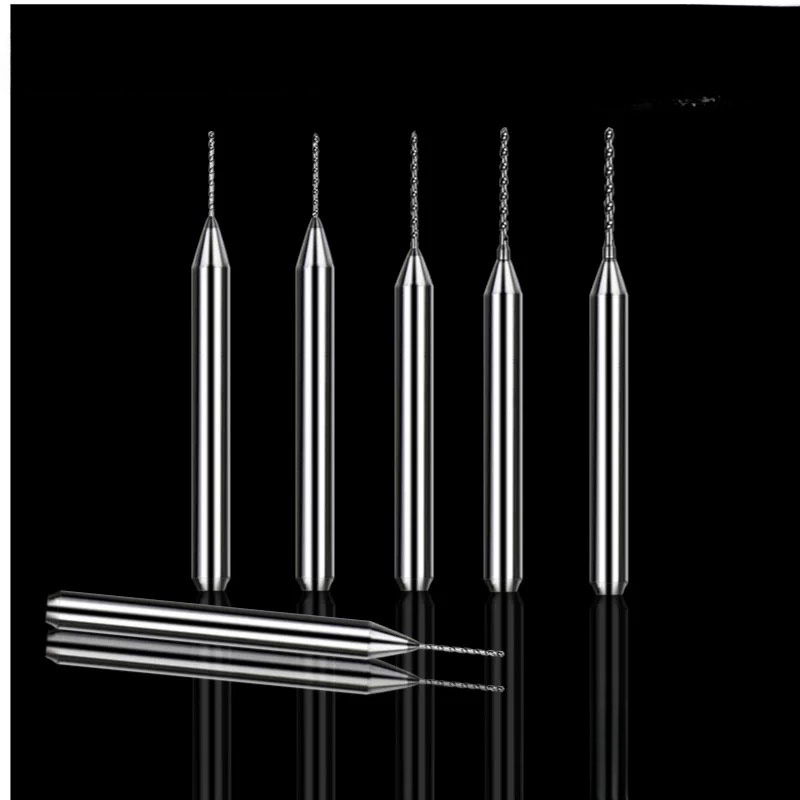
Broca de diamante para PCB

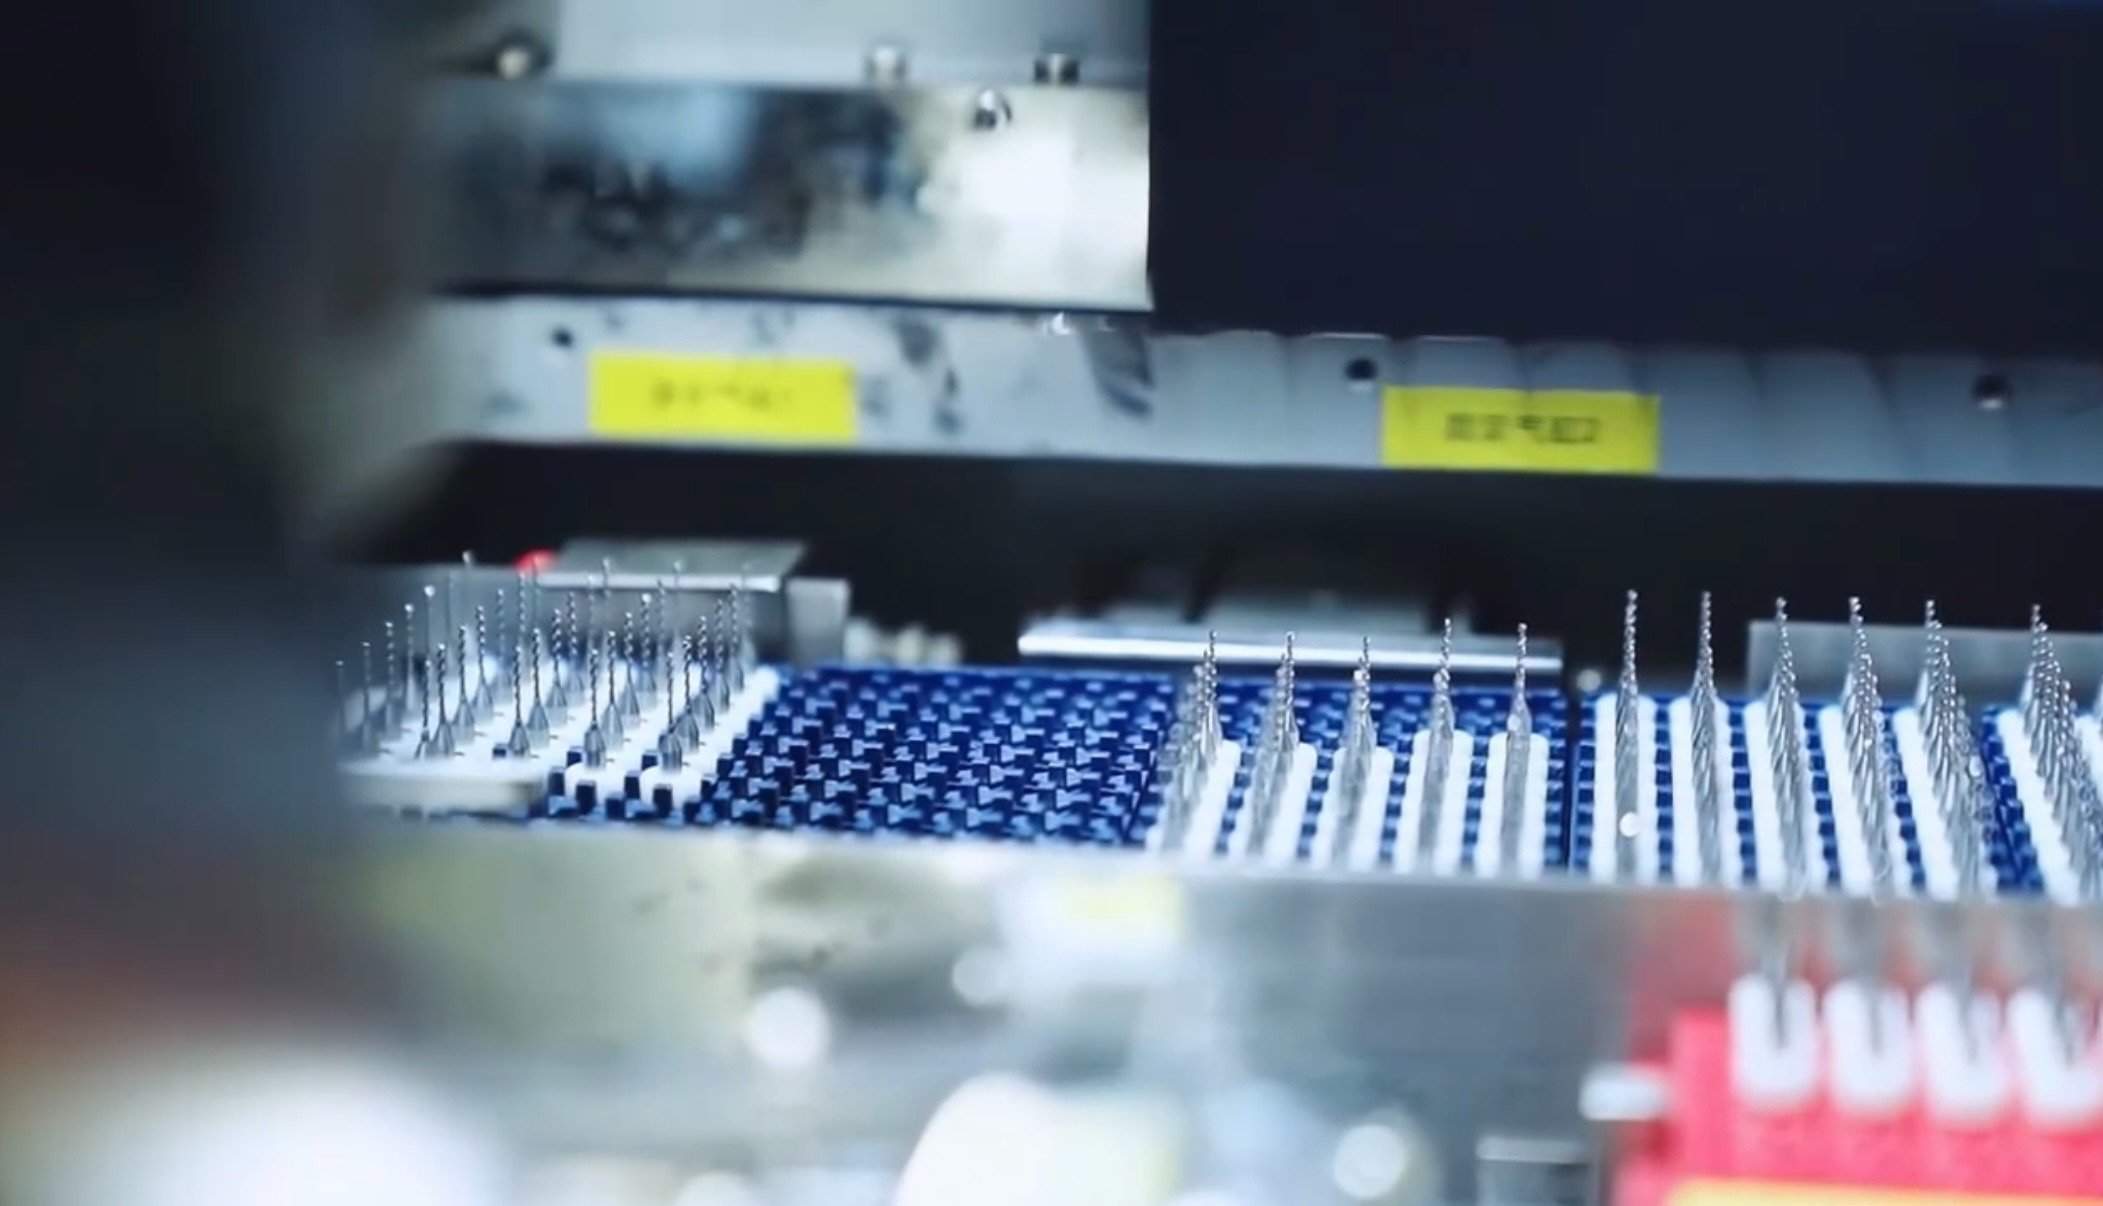
Brocas para PCB con excelente capacidad de eliminación de virutas y mínima rugosidad en los orificios, larga vida útil, adecuadas para perforar placas multicapa y HDI en general, placas FR-4, placas CEM-1 y placas ecológicas. Rango de diámetro: 0,1–3,175 mm. Para las placas de circuito impreso más recientes, las brocas con recubrimiento de diamante permiten realizar más de 3000 agujeros por broca.
  • Dureza de diamante para una vida útil de la herramienta 100 veces mayor.
  • Bordes nano-afilados para una calidad de orificio sin rebabas
  • Fricción ultrabaja y evacuación de virutas superior.
  • Máxima precisión en la posición del orificio y resistencia al chasquido
  • Potenciando la producción de HDI con un retorno de la inversión superior.

El desafío de la perforación en la era 5G: por qué las brocas con recubrimiento de diamante CVD son la "línea de vida" para la fabricación de PCB de alta gama.

En el exigente mundo de la fabricación de paneles HDI y multicapa (MLB), una broca es mucho más que un consumible: es la variable clave que determina el índice de desperdicio de toda la línea de producción. Con la rápida adopción de materiales abrasivos como el M9, las resinas de alta Tg y los sustratos de cobre gruesos, las brocas tradicionales de carburo de tungsteno (WC) están llegando a sus límites físicos. Tiansheng Hengzuan (TSHZ) ha diseñado Brocas con recubrimiento de diamante CVD redefinir los límites de la perforación de precisión mediante la integridad estructural a nivel atómico.

1. Problemas comunes en el sector: ¿Está pagando por “costes invisibles”?

En la producción de PCB a gran escala, los fabricantes suelen verse acosados ​​por tres problemas críticos:

1.Riesgos de rotura: A velocidades de husillo ultraaltas, las brocas de carburo estándar presentan una escasa estabilidad térmica, lo que provoca una fractura instantánea causada por la acumulación de virutas.

2.Desviación de precisión: En las placas de circuitos impresos de alta densidad de capas (HLC, por sus siglas en inglés), el desgaste de las brocas provoca desviaciones en la posición de los orificios de ≥±25 μm, lo que resulta en fallos catastróficos de registro en las capas internas.

3.Calidad de la pared del agujero: Problemas como la protrusión de fibras, la deslaminación o los defectos del "anillo rosa" pueden convertir un sustrato costoso en chatarra inmediata.

2. La lógica de TSHZ: La tecnología detrás de la “reducción de costos y la eficiencia”

A. Longevidad radical: Un salto de 3x a 20x vida útil

En el procesamiento estándar FR-4, la dureza del recubrimiento CVD prolonga la vida útil de la herramienta en De 3 a 5 vecesSin embargo, al enfrentarse a compuestos M9 o de alta dureza, la mejora puede alcanzar un nivel asombroso. 20 veces.

La ciencia: El recubrimiento de diamante actúa como una "armadura" a nanoescala, resistiendo eficazmente la alta abrasión de las fibras de vidrio que, de otro modo, desafilarían un filo de carburo en cuestión de minutos.

B. Precisión quirúrgica: Desviación ≤ ±25 μm

Mantener el equilibrio dinámico y la rigidez es vital a velocidades de hasta 180.000 RPM.

El resultado: Nuestra personalización no estándar patentada garantiza que las tolerancias de diámetro se mantengan dentro de los límites establecidos. ±0.003mm, con paredes de orificios tan lisas como un espejo, cumpliendo así con las rigurosas exigencias de las microvías HDI.

C. Mayor rendimiento: Velocidades de alimentación entre un 20 % y un 30 % más rápidas.

El coeficiente de fricción ultrabajo del diamante se traduce en una menor generación de calor. Esto permite a los ingenieros establecer parámetros de alimentación más agresivos, aumentando la Unidades por hora (UPH) en más del 20%.

3. Caso práctico real: El éxito basado en datos

Caso de éxito: Un fabricante líder de placas base HDI para smartphones de nivel 1.

Fondo: Placa HDI de 12 capas que utiliza resina de alta Tg y fibra de vidrio ultrafina.

El problema: Las brocas de carburo tradicionales mostraron un desgaste severo después de solo 500 perforaciones, lo que provocó que el diámetro se saliera de la tolerancia y que la tasa de rotura fuera del 0,5 %.

La solución: Implementación de brocas con recubrimiento de diamante CVD TSHZ.

El resultado:

Vida útil de la herramienta: Rendimiento estable durante más de 8.000 hoyos (un aumento de 16 veces).

Tasa de rendimiento: El índice total de desperdicios se redujo del 2,1% a un notable 0,3%.

Impacto financiero: Después de tener en cuenta los costos de las herramientas, el El coste total por hoyo disminuyó un 42%..

4. Escenarios de aplicación universales

Las brocas de diamante TSHZ están diseñadas para los entornos más extremos:

Alto número de capas (HLC): Solución de problemas de verticalidad y evacuación de virutas en la perforación de agujeros profundos.

Placas de alta frecuencia/alta velocidad: Garantizar cortes limpios para mantener la integridad de la señal y el control de la impedancia.

Placas de circuito impreso con núcleo cerámico y metálico: Soportar el desgaste severo de los materiales disipadores de calor manteniendo un filo de corte afilado.

5. Conclusión: Estrategia por encima del costo

En el panorama manufacturero actual, la competencia se gana mediante la "Producción Lean". En lugar de centrarse únicamente en el precio de compra de una sola broca, los fabricantes con visión de futuro se centran en el tiempo de actividad de toda su línea de producción. Tiansheng Hengzuan (TSHZ) Ofrecemos mucho más que una simple broca; proporcionamos una solución de perforación completa, desde la optimización de parámetros hasta el monitoreo de la vida útil de la herramienta.

Envíenos hoy mismo sus requisitos de procesamiento y permítanos ayudarle a construir una ventaja competitiva más sólida en este campo de batalla a escala micrométrica.


PRODUCTOS

PRODUCTOS

Ver más
Diamond-coated PCB tool

Fresas para PCB con recubrimiento de diamante

Las fresas de diamante para PCB, también conocidas como fresas de enrutamiento de PCB, fresas para placas de circuito impreso o fresas de grabado, se utilizan principalmente para el corte de contornos, ranurado, fresado con control de profundidad, ranurado en V, mecanizado de medios agujeros y biselado de contactos dorados en PCB; son las herramientas de carburo más utilizadas en los procesos de fabricación posteriores a la PCB.
Más información
Dental-burs-1

Fresas dentales de diamante CVD

Corte de precisión a nivel micrométrico, que equilibra la máxima resistencia al desgaste con una experiencia clínica delicada. Esta serie de fresas dentales cuenta con un sustrato integrado de acero inoxidable/carburo de alta pureza, recubierto con nanodiamante CVD avanzado (o electrodeposición de partículas de diamante natural de alta densidad). Diseñadas para procedimientos clínicos de alta intensidad, como la preparación dental, el acceso a cavidades, la eliminación de caries, la restauración cosmética (preparación de carillas) y el corte de coronas/puentes. El recubrimiento de diamante ultraduro y uniformemente distribuido ofrece una eficiencia de corte agresiva a la vez que minimiza el calor por fricción para proteger la pulpa dental, convirtiéndola en la opción premium para la odontología digital moderna.
Más información
Flat-bottom-cylindrical-end-mill-1

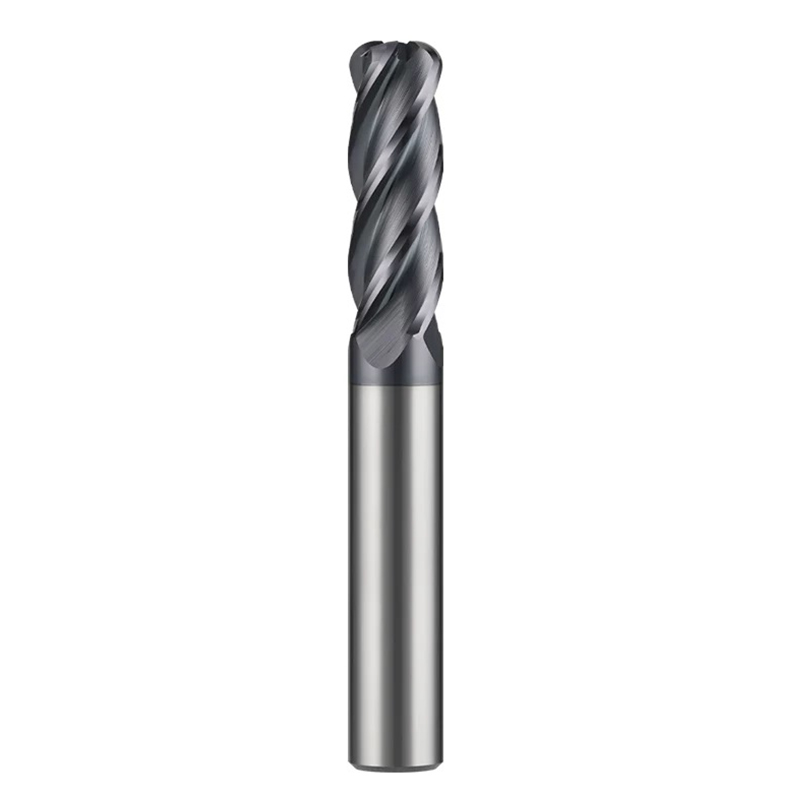
Fresa cilíndrica de fondo plano con recubrimiento de diamante

Diseño estándar de 2 o 4 filos con bordes de corte afilados y amplio espacio para la evacuación de virutas, adecuado para el desbaste y el semiacabado eficientes de electrodos de grafito.
Más información
Round-Nose-End-Mill

Fresa de extremo de punta redonda con recubrimiento de diamante

Combina la capacidad de limpieza de esquinas de las fresas de extremo plano con la resistencia al astillamiento de las fresas de extremo esférico, lo que prolonga la vida útil de la punta de la herramienta y permite un desbaste rápido de las cavidades.
Más información
Nuestro blog

Blog

Ver más

22/ octubre

Cómo elegir herramientas con recubrimiento de diamante para el mecanizado de CFRP sin delaminación

La delaminación del CFRP aumenta los costos de mecanizado. Seleccione las herramientas con recubrimiento de diamante según la geometría del filo, los parámetros de corte, la vida útil de la herramienta, el control del polvo y la estructura del laminado.
Más información
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination

15/ octubre

Cómo elegir insertos recubiertos de diamante para el mecanizado de aluminio con alto contenido de silicio

Los materiales de aluminio que contienen silicio son más fáciles de cortar que el acero, pero no por ello son fáciles de mecanizar como materiales para herramientas. El silicio en estos materiales actúa como un abrasivo duro, mientras que el aluminio forma una matriz pegajosa en el filo de corte, lo que puede provocar rápidamente una acumulación de material en el filo. Sin embargo, antes de que esto ocurra, se produce una degradación muy rápida del acabado superficial y de las dimensiones. La solución de aluminio con plaquitas recubiertas de diamante CVD comienza con la aleación, la tarea de mecanizado y el acabado superficial requerido. Si bien el recubrimiento de diamante CVD es capaz de soportar la abrasión y reducir la fricción, la plaquita de corte ideal, su preparación y los ajustes de la máquina son clave para una producción exitosa. TSHZ suministra herramientas de corte recubiertas de diamante CVD y perfiles personalizados para aleaciones no ferrosas y otros materiales abrasivos. Por qué el aluminio rico en silicio necesita un inserto diferente Las aleaciones con alto contenido de silicio pueden provocar que este se adhiera al filo de la herramienta en cada pasada. La matriz de aluminio también puede soldarse al filo caliente. El resultado es una combinación de desgaste en el flanco de la herramienta, desgaste en forma de cráter, acumulación de material en el filo y un acabado superficial opaco. A primera vista, la pieza blanda no parece presentar problemas. El desgaste de la herramienta puede comenzar lentamente, pero se acelera rápidamente una vez que el filo de corte empieza a redondearse. Es fundamental controlar el acabado, las rebabas y las dimensiones de las piezas producidas, en lugar de solo la cantidad, para establecer un proceso estable. ¿Qué hace el diamante CVD en el corte de aluminio? La información del producto TSHZ especifica que el diamante CVD tiene una dureza de 9000 a 10 000 HV, un coeficiente de fricción de 0,05 a 0,1 y una conductividad térmica de aproximadamente 2000 W/(m·K). Esta información es relevante para las fases de aluminio con alto contenido de silicio, ya que la superficie dura entra en contacto con dichas fases y la baja fricción evita el roce excesivo y la acumulación de material en el borde. Los materiales TSHZ se depositan como recubrimiento sobre el sustrato de la herramienta mediante un proceso CVD. El espesor del recubrimiento se puede controlar fácilmente en un rango de 1 μm a 30 μm en filos de herramientas de corte complejos. La geometría del inserto debe ser suficiente para garantizar las holguras adecuadas, un control de virutas óptimo y un filo suficientemente afilado tras el recubrimiento. Seleccione la opción Insertar por operación Girando y mirando Para el torneado, considere comenzar con la superficie ya mecanizada y cortar en la dirección de la fuerza de corte principal. Un filo de corte positivo y afilado ayuda a reducir la fuerza de corte y evita que el aluminio se adhiera a la plaquita. Asegúrese también de que la plaquita esté bien sujeta en el portaherramientas; las vibraciones se manifestarán como arañazos repetidos en la superficie. La página de plaquitas de corte con recubrimiento de diamante CVD muestra el producto TSHZ directo para el mecanizado de metales no ferrosos. Verifique la forma de la plaquita, el radio de la punta, el sustrato y las especificaciones del recubrimiento en el dibujo y compárelos con el producto mostrado. Cavidades y caras de fresado Al fresar, se generan cortes intermitentes con virutas de diferente espesor. Mantenga las herramientas lo más cortas posible y asegúrese de que la sujeción de la pieza sea firme. Compruebe si las virutas salen de la cavidad sin necesidad de volver a fresarla. De no ser así, un inserto más duro solo aumentará el calor y la fricción causados ​​por la mala evacuación de las virutas generadas previamente. Un perfil personalizado resulta útil para hombros, formas o radios pequeños específicos. El servicio de herramientas de diamante CVD personalizadas de TSHZ admite geometrías no estándar cuando un inserto estándar no ofrece el perfil requerido. Componentes de alta calidad Las superficies de aluminio de alto brillo tienen bordes muy sensibles y requieren un radio de punta uniforme. Realice un acabado ligero y mantenga los mismos ajustes para la pasada de acabado. No utilice herramientas con diferentes niveles de preparación de bordes en la producción y mida la primera pieza y la pieza producida cerca de la fecha prevista de reemplazo de la herramienta. Comprobaciones de geometría y preparación de bordes No seleccione un inserto basándose únicamente en el nombre del material. Indique el grado de aleación, el porcentaje de silicio, el margen de material, la velocidad del portaherramientas y del husillo, el avance por diente o por revolución, la profundidad de corte radial y el refrigerante (aire o refrigerante), entre otros parámetros. Estos parámetros definen si el filo corta o roza. Un radio de punta mayor ayuda a obtener una superficie más lisa, pero puede aumentar la fuerza de corte. Los bordes muy afilados cortan bien, pero no son tan efectivos cuando hay vibraciones o el corte es intermitente. El radio de punta y el acabado del borde deben elegirse de acuerdo con la pieza que se está mecanizando y la máquina que se utiliza. El recubrimiento CVD debe ser uniforme. Se debe inspeccionar tanto el espesor como el radio de los bordes del recubrimiento. Para pedidos repetidos, se debe utilizar la misma referencia de inspección para el primer y el último lote, a fin de garantizar el mismo comportamiento en ambas partes del pedido. Controlar el borde acumulado y el calor La acumulación de material en el filo suele ser un signo de fricción, calor o de que el filo ya no está afilado. Comience por comprobar el flujo de virutas y limpiar el portaherramientas. Utilice aire o un refrigerante adecuado según la máquina y el proceso de aleación. Mantenga el filo en contacto de forma constante.ly; frotar en el fondo de un bolsillo puede generar más calor que un corte más grueso pero estable. ¿Superficie opaca? Examine el borde con aumento antes de modificar los parámetros de corte. Un pequeño depósito suele eliminarse mejorando la evacuación de virutas. Un borde redondeado o daños en el recubrimiento requieren una nueva plaquita. El costo por pieza es la medida útil Las plaquitas con recubrimiento de diamante cuestan más que las plaquitas de carburo estándar. La comparación debe incluir el precio de la plaquita, las piezas útiles por filo, el tiempo de cambio, el retrabajo de la superficie, el desperdicio y la disponibilidad de la máquina. Lo ideal es realizar una prueba controlada. Utilice la misma aleación, las mismas trayectorias de herramienta, los mismos métodos de inspección y mida aspectos como el porcentaje de piezas buenas, el acabado superficial promedio, la variación dimensional y el tiempo empleado en el cambio o la modificación de los insertos. De esta manera, los departamentos de compras y producción tendrán una base para tomar decisiones que el otro departamento podrá comprender. Un plan de prueba sencillo para un nuevo inserto Comience las pruebas con una sección de pieza representativa, no con una pequeña muestra que no reproduzca las condiciones reales del proceso en cuanto a calor y carga de viruta. Anote el temple de la aleación, el contenido de silicio, el margen de material, etc., así como el portaherramientas utilizado para las pruebas. Asegúrese de que el portaherramientas esté limpio y compruebe la excentricidad del husillo antes del primer corte para descartar posibles problemas de configuración que podrían interpretarse erróneamente como desgaste del inserto. La primera pieza debe inspeccionarse para comprobar la calidad de la superficie, la ausencia de rebabas y las dimensiones. Estas mismas comprobaciones deben repetirse tras la producción de un cierto número de piezas. Posteriormente, la comprobación debe repetirse cuando la superficie comience a cambiar. Los datos de corte deben permanecer inalterados para la comparación. Solo con una modificación documentada de los datos de corte por parte del proveedor, los resultados podrán ser utilizados por producción y compras. Fotografie el borde antes de limpiar cualquier residuo, si lo hubiera. Un depósito blando similar al aluminio, con borde redondeado y daños en el recubrimiento, probablemente tenga varias causas. Por lo tanto, corregir la causa del problema le ahorrará tiempo en lugar de reducir la velocidad y cambiar las piezas prematuramente. Cuándo tienen sentido los insertos TSHZ personalizados Solicite un inserto personalizado cuando la pieza requiera un radio de punta inusual, una forma especial, una característica pequeña o un espesor de recubrimiento que se ajuste a una tolerancia estricta. Proporcione la composición química de la aleación, el dibujo, la máquina, el soporte, los datos de corte y el modo de fallo actual. La página de productos de TSHZ, que incluye insertos con recubrimiento de diamante y un servicio de perfiles personalizados, ofrece el punto de partida ideal para una revisión técnica. Para obtener una muestra o una recomendación de aplicación, envíe el dibujo a través de la página de contacto de TSHZ. Preguntas frecuentes ¿Son adecuados los insertos de diamante CVD para todas las aleaciones de aluminio? Están diseñadas para materiales abrasivos no ferrosos, pero la composición química de la aleación, el contenido de silicio, el corte interrumpido y la rigidez de la máquina siguen siendo factores importantes. Confirme el grado de la plaquita y la preparación del filo en la aleación real. ¿Cómo puedo reducir la acumulación de material en los bordes del aluminio con alto contenido de silicio? Mantenga el filo afilado, controle el calor, mejore la evacuación de virutas y evite la fricción con un contacto mínimo. Inspeccione el inserto antes de realizar cambios importantes en la velocidad o el avance. ¿Con qué frecuencia deben reemplazarse los insertos recubiertos de diamante? Utilice el acabado superficial, las rebabas y la variación dimensional como criterios de reemplazo. Un número fijo de piezas es solo un punto de partida, ya que la aleación, el acoplamiento y el estado de la máquina modifican la vida útil de la herramienta.
Más información
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining

8/ octubre

Cómo seleccionar herramientas de diamante CVD para el mecanizado de grafito

Reduzca el desgaste de las herramientas de grafito y el astillamiento de los filos adaptando los recubrimientos de diamante CVD, el número de ranuras y la geometría de la fresa a las operaciones de desbaste, acabado y detalles pequeños.
Más información
diamond tools for graphite machining

29/ septiembre

Cómo elegir brocas de diamante para placas de circuito impreso (PCB) para placas HDI y multicapa

¿Rebabas, manchas o desviación en los orificios de la placa de circuito impreso? Seleccione las brocas de diamante según el tamaño final del orificio, el laminado, la altura de apilamiento, la geometría, la excentricidad y el costo por orificio.
Más información
How to Choose PCB Diamond Drill Bits for HDI and Multilayer Boards
Get Standed
¿Sus herramientas están a la altura de la era de las piezas "difíciles de mecanizar"?

Dejar un mensaje

El grafito, la cerámica y la fibra de carbono son el futuro, pero son materiales que dañan las herramientas. Si aún utiliza recubrimientos tradicionales, está librando una batalla perdida.
Nuestro recubrimiento de diamante CVD (deposición química de vapor) crea una auténtica capa de diamante cristalino sobre el sustrato de carburo. No se trata solo de un acabado, sino de una protección.

¿Por qué los principales distribuidores eligen nuestra serie CVD?
1. Fricción ultrabaja: Evita la soldadura de virutas y la acumulación de calor.
2. Resistencia extrema a la abrasión: mantiene los filos de corte afilados 20 veces más tiempo.
3. Acabado superficial: Resultados similares a un espejo en la pieza de trabajo, sin necesidad de pulido secundario.

    Su nombre*

    Correo electrónico

    Teléfono

    WhatsApp*

    Mensaje

    Productos
    Contactos
    WhatsApp
    Correo electrónico