
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énée Une coupe de cheveux pour rire.
Pas de dignité, devant le scélérisque c'est la haine euismod fermentum sem sempre l'is erat, a feugiat leo urna eget eros. Duis Énée Une coupe de cheveux pour rire.
 auteur
Une fraise à revêtement diamant n'est fiable que si la préparation du substrat, la géométrie de coupe, le revêtement CVD et l'inspection finale sont contrôlés comme un seul processus. TSHZ L'entreprise développe des outils de coupe en diamant et en acier ultra-dur pour les applications de précision. Pour un acheteur, le test pratique consiste à vérifier si le fournisseur peut démontrer comment chaque étape est adaptée au matériau à usiner, à la trajectoire de coupe et aux critères d'acceptation.
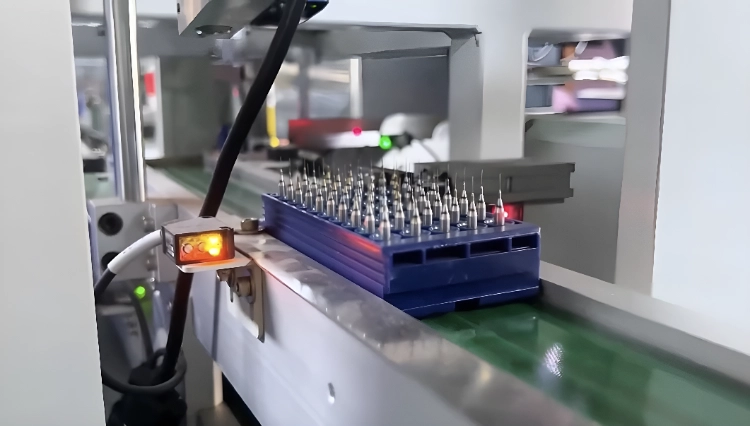
Le revêtement ne peut corriger un substrat inadapté ni un bord instable. La production débute donc par la conception de l'outillage et la géométrie requises par l'application finale, puis se poursuit par la préparation de surface, le revêtement et le contrôle qualité.
Pour une fraise à revêtement diamant, le substrat assure la rigidité, la forme et la liaison avec la machine. L'état de surface est crucial, car la contamination, les bavures ou une irrégularité peuvent réduire l'adhérence du revêtement. Le fournisseur doit préciser le type de substrat (carbure ou céramique), la méthode de préparation et les surfaces critiques qui doivent impérativement rester propres avant le revêtement.
Le profil de la cannelure, la forme des bords, le diamètre et le profil de travail déterminent la façon dont l'outil entre en contact avec le matériau. Pour les circuits imprimés, la petite taille des éléments et la fragilité des stratifiés rendent l'état des bords particulièrement important. La géométrie doit être mesurée avant le revêtement afin que la couche superficielle soit appliquée selon une forme de coupe contrôlée et que tout écart dimensionnel puisse être vérifié.
La surface doit être préparée afin que le procédé de revêtement puisse interagir avec la zone visée. Le traitement précis dépend de l'outil et du procédé, mais l'acheteur doit s'attendre à un nettoyage, un masquage, une activation et une manipulation contrôlés entre la préparation et le revêtement. Une petite contamination peut engendrer ultérieurement un problème d'adhérence majeur.
L'étape de revêtement ajoute une surface de travail à la pièce à usiner préparée. Son intérêt dépend de la maîtrise du procédé, de l'uniformité du revêtement et de la capacité à préserver la géométrie prévue.
Outils de coupe à revêtement diamant CVD Il s'agit d'un critère important pour les acheteurs comparant les outils à revêtement diamant CVD. Le revêtement doit atteindre les surfaces de coupe prévues, tandis que les zones protégées restent utilisables pour le serrage ou l'assemblage. Renseignez-vous sur la définition de la zone de travail, de l'état des arêtes et des exigences de masquage pour l'outil concerné.
Pour une fraise à revêtement diamant, la couche superficielle modifie l'interface entre l'outil et la pièce. Un excès de matière peut altérer le jeu ou le tranchant, tandis qu'une couche incomplète peut exposer une zone sensible à l'usure. Les spécifications des produits TSHZ indiquent des valeurs de référence de 9 000 à 10 000 HV pour la dureté Vickers, d'environ 0,05 à 0,1 pour le coefficient de frottement et de 1 à 30 µm pour l'épaisseur du revêtement CVD (contrôlable). Ces valeurs sont données à titre indicatif et ne constituent pas des garanties absolues ; l'outil sélectionné et le rapport de contrôle du lot doivent confirmer la valeur applicable.
Le revêtement diamant n'est pas une solution universelle pour toutes les pièces. Il est surtout pertinent lorsque l'abrasion, l'usure des bords ou le déplacement des copeaux constituent le principal problème, comme c'est le cas pour le graphite, les stratifiés de circuits imprimés, la céramique ou les matériaux composites durs. Les acheteurs doivent préciser le matériau, l'abrasivité, la structure du circuit imprimé, la finition souhaitée et la configuration de la machine afin que le sens de revêtement puisse être adapté à la coupe réelle. Pour les matériaux ferreux ou les pièces chimiquement incompatibles, il est impératif de demander au fournisseur de confirmer le sens de revêtement avant de passer commande.
Les familles de produits doivent être comparées selon la taille des éléments, le comportement des matériaux, la trajectoire de l'outil et les conséquences d'une mauvaise finition d'arête. Un outil de perçage, une fraise et un outil CVD spécialisé ne doivent pas être évalués uniquement sur la base du nom du revêtement.
Foret diamanté pour circuit imprimé Convient aux travaux de perçage où la qualité du trou et le comportement de l'empilement des cartes sont essentiels. Vérifiez le diamètre de trou requis, les conditions d'entrée et de sortie, la structure de la carte, le faux-rond de la machine et la procédure de changement d'outil. Pour un lot pilote, définissez la tolérance sur le diamètre du trou et la méthode de contrôle avant d'évaluer l'ensemble du dispositif de perçage.
Fraises à revêtement diamant pour circuits imprimés Ceci est pertinent lorsque le fraisage, le profilage des bords ou le rainurage nécessitent un profil de fraisage contrôlé. Examinez la forme de l'outil, l'interface machine, la trajectoire, l'évacuation des copeaux et la quantité de matière enlevée par passe. Le choix d'un outil de fraisage dépend de la coupe qu'il doit effectuer, et non uniquement du nom de son revêtement.

L'utilisation d'outils CVD peut être envisagée lorsque le matériau usiné et les exigences de coupe répétées justifient une direction de revêtement CVD. Il convient de comparer la zone d'usure prévue, la forme de l'arête de coupe, l'état de la machine et le plan d'inspection. Le sens de revêtement d'une fraise diamantée doit être lié à un risque réel de défaillance ou d'usure, et la direction CVD choisie doit être vérifiée par rapport à la fiche produit et aux rapports d'inspection du fournisseur.
L'inspection doit confirmer que l'outil reçu est bien celui qui a été spécifié, avec une géométrie utilisable, un état de revêtement contrôlé et un état de surface compatible avec l'application.
Contrôlez le diamètre, la longueur, la forme des arêtes, les défauts de concentricité et les zones de serrage. Les critères d'acceptation précis dépendent du dessin et du type d'outil. L'acheteur doit approuver une liste mesurable indiquant la caractéristique, la tolérance, la méthode de contrôle et le critère de rejet, plutôt que de se fier à une simple déclaration selon laquelle l'outil a été contrôlé.
Recherchez les zones de travail non protégées, les écaillures, les rayures, la contamination et les dommages dus à la manipulation. Inspectez le tranchant au niveau requis pour l'application. L'emballage doit empêcher les outils finis de s'entrechoquer avant leur arrivée sur la machine, et tout dommage visible doit être consigné avant la première utilisation.
Consignez l'identité de l'outil, la révision du dessin ou du cahier des charges, les informations relatives au substrat ou à l'ébauche, le numéro de lot, la date d'inspection, les valeurs mesurées et tout écart toléré. Cela facilite la comparaison avec une commande ultérieure et aide l'équipe de production à analyser un problème sans se baser sur un nom de produit vague.
Avant d'approuver un lot pilote, demandez au fournisseur de fournir une fiche de réception détaillant l'identification de l'outillage et la révision du dessin, les informations relatives au substrat ou à l'ébauche, les dimensions critiques, la zone de travail du revêtement et la plage d'épaisseur, les contrôles relatifs aux bords et au faux-rond, les dommages visibles et la protection de l'emballage, ainsi que la procédure à suivre en cas d'outillage non conforme. Ainsi, la simple inspection se transforme en une décision d'acceptation qui peut être réutilisée pour la commande suivante.
Le contrôle de la production est plus facile à appréhender lorsque chaque étape est liée à une défaillance potentielle. Une mauvaise préparation du substrat peut affecter l'adhérence du revêtement ; un bord irrégulier peut modifier la coupe ; un masquage inadéquat peut rendre une zone de serrage difficile d'accès ; et une inspection incomplète peut permettre à un défaut visuel d'atteindre la machine. L'acheteur doit demander quel document atteste de la réalisation de chaque contrôle.
L'outil fini doit être examiné dans les conditions réelles d'utilisation. Vérifiez le profil de coupe, la zone de serrage utile, l'état des bords, l'identification de l'outil et la protection de l'emballage. Pour les circuits imprimés, l'empilement des cartes et les opérations de routage ou de perçage sont importants ; pour un outil CVD spécialisé, le matériau usiné et la zone d'usure sont essentiels. Un processus de fabrication est fiable uniquement si ses contrôles restent adaptés à la coupe prévue.
Les rapports d'inspection sont particulièrement utiles lorsqu'ils précisent les points contrôlés et les mesures prises en cas de résultat non conforme. Il convient de s'interroger sur la procédure d'isolement, de remise en état, de rejet ou de remplacement d'un outil non conforme, ainsi que sur la méthode d'identification de l'outil de remplacement. Ceci permet de recentrer la discussion sur un contrôle reproductible plutôt que sur des affirmations générales concernant les performances des fraises à revêtement diamant.
Pour un cadre décisionnel connexe, consultez Forets à revêtement diamant ou forets en carbure : lequel est le meilleur pour l’usinage CNC ? avant de finaliser le cahier des charges.
La fabrication d'un foret à revêtement diamant suit une chaîne de production rigoureuse : sélection et préparation du substrat, mise en forme géométrique, préparation de surface, revêtement CVD et contrôle qualité. Les acheteurs doivent s'assurer de la correspondance entre chaque étape, le matériau usiné et la trajectoire de coupe, puis valider des contrôles mesurables de la géométrie, du revêtement et des non-conformités avant expédition. Si le fournisseur ne peut garantir ces contrôles, il est conseillé de demander un lot pilote avant de s'engager sur une production en volume.
Utilisez le contact communiquer les informations relatives à l'application, la quantité, les dimensions, le matériau, l'interface machine, la finition cible et les questions d'inspection avant la prochaine revue.
Les contrôles habituels portent sur la géométrie, les dimensions critiques, la couverture du revêtement, l'état des bords, les dommages visibles, l'identification de l'outillage, les informations relatives au lot et les spécifications approuvées. La liste d'acceptation exacte doit correspondre au plan de l'outillage et à son application.
Non. Le revêtement est appliqué sur un outil préparé et ne doit pas servir à masquer un substrat inadapté ou une géométrie instable. Si la précision est hors tolérance, vérifiez la géométrie, le faux-rond, le bridage et la méthode de contrôle avant de modifier le sens d'application du revêtement.
Veuillez indiquer le matériau, la caractéristique, la trajectoire d'outil, l'interface machine, l'étape d'ébauche ou de finition, l'état de finition souhaité, le problème d'usure prévu, la quantité, la révision du dessin et les exigences de contrôle. Pour un outil revêtu, veuillez également préciser la plage d'épaisseur de revêtement applicable et le dossier de lot correspondant.







Le graphite, la céramique et la fibre de carbone représentent l'avenir, mais ils endommagent les outils. Si vous utilisez encore des revêtements traditionnels, vous menez un combat perdu d'avance.
Notre revêtement diamant CVD (dépôt chimique en phase vapeur) crée une véritable couche de diamant cristallin sur le substrat en carbure. Il ne s'agit pas d'une simple finition, mais d'une véritable protection.
Pourquoi les meilleurs distributeurs choisissent notre série CVD :
1. Friction ultra-faible : empêche le soudage des copeaux et l'accumulation de chaleur.
2. Résistance extrême à l'abrasion : Maintient des tranchants affûtés 20 fois plus longtemps.
3. Finition de surface : Résultats semblables à un miroir sur la pièce, aucun polissage secondaire nécessaire.



