
Sem dignidade, diante do scelerisque o ódio é euismod fermentum sem sempre o is erat, a feugiat leo urna eget eros. Duis Enéias Um corte de cabelo para dar risada.
Sem dignidade, diante do scelerisque o ódio é euismod fermentum sem sempre o is erat, a feugiat leo urna eget eros. Duis Enéias Um corte de cabelo para dar risada.
 autor
Uma fresa revestida de diamante só é confiável quando a preparação do substrato, a geometria de corte, o revestimento CVD e a inspeção final são controlados como um único processo. TSHZ Desenvolve ferramentas de corte diamantadas e superduras para aplicações de precisão. Para um comprador, o teste prático consiste em verificar se o fornecedor consegue demonstrar como cada etapa é adequada ao material da peça, ao percurso de corte e aos critérios de aceitação.
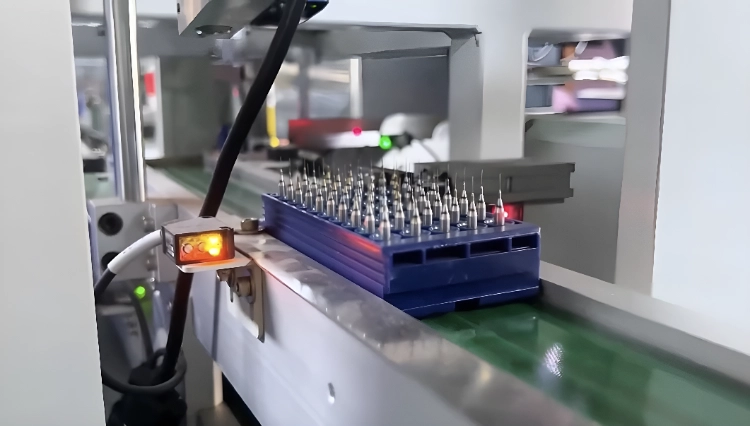
O revestimento não corrige um substrato inadequado ou uma borda instável. Portanto, a produção começa com o corpo e a geometria da ferramenta exigidos pela aplicação final, e esses requisitos são atendidos por meio da preparação da superfície, revestimento e inspeção.
Para uma fresa diamantada, o substrato proporciona rigidez, forma e a conexão com a máquina. A condição da superfície é importante, pois contaminação, rebarbas ou áreas irregulares podem reduzir a adesão do revestimento. O fornecedor deve identificar o substrato de carboneto ou cerâmica utilizado, o método de preparação e as superfícies críticas que devem permanecer limpas antes da aplicação do revestimento.
O formato da ranhura, o formato da aresta, o diâmetro e o perfil de trabalho determinam como a ferramenta interage com o material. Para trabalhos em placas de circuito impresso (PCBs), detalhes pequenos e laminados frágeis tornam a condição da aresta especialmente importante. A geometria deve ser medida antes da aplicação do revestimento para que a camada superficial seja aplicada com um formato de corte controlado e qualquer alteração dimensional possa ser verificada.
A superfície deve ser preparada para que o processo de revestimento possa interagir com a área desejada. O tratamento exato depende da ferramenta e do processo, mas o comprador deve esperar limpeza, mascaramento, ativação e manuseio controlados entre a preparação e o revestimento. Uma pequena contaminação pode se tornar um grande problema de adesão posteriormente.
A etapa de revestimento adiciona uma superfície de trabalho a um corpo de corte preparado. Seu valor depende do controle do processo, da uniformidade do revestimento e da preservação da geometria desejada durante a aplicação do revestimento.
Ferramentas de corte revestidas com diamante CVD É uma direção de produto relevante para compradores que comparam ferramentas revestidas com diamante CVD. O revestimento deve atingir as superfícies de corte pretendidas, enquanto as áreas protegidas permanecem utilizáveis para fixação ou montagem. Pergunte como a zona de trabalho, a condição da aresta e os requisitos de mascaramento são definidos para a ferramenta específica.
Em fresas diamantadas, a camada superficial altera a interface entre a ferramenta e a peça. O excesso de material pode alterar a folga ou o fio de corte, enquanto uma camada incompleta pode deixar uma área sensível ao desgaste exposta. A lista de materiais dos produtos TSHZ indica faixas de referência de 9.000 a 10.000 HV para dureza Vickers, aproximadamente 0,05 a 0,1 para coeficiente de atrito e 1 a 30 µm para espessura controlável do revestimento CVD. Essas são faixas de referência, não garantias universais; a ferramenta selecionada e o relatório de inspeção do lote devem confirmar o valor aplicável.
O revestimento diamantado não é uma melhoria universal para todas as peças. Ele é mais relevante quando a abrasão, o desgaste das bordas ou o movimento de cavacos são os principais problemas, como em grafite, laminados de PCB, cerâmica ou materiais compósitos duros. Os compradores devem informar o material, a abrasividade, a estrutura da placa, o acabamento desejado e a configuração da máquina para que o processo de revestimento possa ser avaliado em relação ao corte real. Para materiais ferrosos ou outras peças quimicamente inadequadas, solicite ao fornecedor a confirmação da direção do revestimento antes de fazer o pedido.
As famílias de produtos devem ser comparadas considerando o tamanho das características, o comportamento do material, a trajetória da ferramenta e as consequências de uma aresta de corte de má qualidade. Uma ferramenta de perfuração, uma fresa de fresagem e uma ferramenta especializada para CVD não devem ser avaliadas apenas pelo nome do revestimento.
Broca diamantada para PCB Indicado para trabalhos de furação onde a qualidade do furo e o comportamento da placa são importantes. Verifique o tamanho do furo necessário, as condições de entrada e saída, a construção da placa, a excentricidade da máquina e como a ferramenta será trocada. Para um lote piloto, defina a tolerância do diâmetro do furo e o método de inspeção antes de avaliar a configuração completa de furação.
Fresas revestidas de diamante para PCB É relevante quando o fresamento, a formação de arestas ou a criação de ranhuras exigem um perfil de fresagem controlado. Analise o formato da fresa, a interface com a máquina, o percurso, a evacuação de cavacos e o material removido por passe. Uma ferramenta de fresagem é selecionada pelo corte que deve realizar, e não apenas pelo nome do revestimento.

As ferramentas CVD podem ser consideradas quando o material da peça e a demanda de corte repetitivo justificarem a aplicação desse revestimento. Compare a localização esperada do desgaste, o formato da aresta de corte, as condições da máquina e o plano de inspeção. A escolha do revestimento para uma fresa diamantada deve estar relacionada a um risco real de falha ou desgaste, e a direção de revestimento CVD selecionada deve ser verificada na página do produto e no histórico de inspeções do fornecedor.
A inspeção deve confirmar se a ferramenta recebida é a ferramenta especificada, com geometria utilizável, condição de revestimento controlada e estado da superfície consistente com a aplicação.
Inspecione o diâmetro, o comprimento, a forma da aresta, as características relacionadas à excentricidade e as áreas necessárias para a fixação. Os pontos exatos de aceitação dependem do desenho e do tipo de ferramenta. O comprador deve aprovar uma lista mensurável que especifique a característica, a tolerância, o método de inspeção e o ponto de rejeição, em vez de se basear em uma declaração genérica de que a ferramenta foi inspecionada.
Procure por áreas de trabalho descobertas, descamação, arranhões, contaminação e danos causados pelo manuseio. Inspecione a aresta de corte no nível necessário para a aplicação. A embalagem deve impedir que as ferramentas acabadas se choquem umas contra as outras antes de chegarem à máquina, e qualquer dano visível deve ser registrado antes da primeira utilização.
Registre a identificação da ferramenta, a revisão do desenho ou especificação, as informações sobre o substrato ou a peça bruta, o número do lote, a data da inspeção, os valores medidos e qualquer desvio aceitável. Isso facilita a comparação em pedidos subsequentes e ajuda a equipe de produção a investigar problemas sem precisar partir de um nome de produto vago.
Antes de aprovar um lote piloto, solicite ao fornecedor uma ficha de aceitação contendo informações sobre a identificação da ferramenta e revisão do desenho, substrato ou peça bruta, dimensões críticas, área de trabalho e faixa de espessura do revestimento, verificações de borda e concentricidade, danos visíveis e proteção da embalagem, além da regra de descarte para uma ferramenta não conforme. Isso transforma a condição de "inspecionado" em uma decisão de aceitação que pode ser repetida no próximo pedido.
O controle de produção é mais fácil de entender quando cada etapa é associada a uma possível falha. Uma preparação inadequada do substrato pode afetar a adesão do revestimento; uma borda irregular pode alterar o corte; uma máscara inadequada pode dificultar o uso da área de fixação; e uma inspeção incompleta pode permitir que um defeito visual chegue à máquina. O comprador deve perguntar qual registro comprova que cada controle foi realizado.
A ferramenta finalizada deve ser avaliada no mesmo contexto em que será utilizada. Verifique o perfil de corte, a área de fixação útil, a condição da borda, a identificação da ferramenta e a proteção da embalagem. Para trabalhos em placas de circuito impresso (PCBs), a estrutura da placa e a operação de roteamento ou furação são importantes; para uma ferramenta CVD especializada, o material da peça e a localização do desgaste são cruciais. Um processo de fabricação só é adequado quando seus controles permanecem conectados ao corte pretendido.
Os registros de inspeção são mais úteis quando especificam o que foi verificado e o que acontece se o resultado estiver fora da condição acordada. Pergunte como uma ferramenta não conforme é isolada, retrabalhada, rejeitada ou substituída, e como a ferramenta de substituição é identificada. Isso mantém a discussão focada no controle repetível, em vez de afirmações genéricas sobre o desempenho de fresas revestidas de diamante.
Para obter uma estrutura de decisão relacionada, leia Brocas diamantadas versus brocas de metal duro: qual é a melhor opção para usinagem CNC? antes de finalizar a especificação.
Uma fresa diamantada é produzida através de uma cadeia controlada: seleção e preparação do substrato, formação da geometria, preparação da superfície, revestimento CVD e inspeção. Os compradores devem relacionar cada etapa ao material da peça e ao percurso de corte, aprovando, em seguida, verificações mensuráveis de geometria, revestimento e não conformidades antes do envio. Caso o fornecedor não possa garantir esses controles, solicite um lote piloto antes de se comprometer com a produção em larga escala.
Use o contato Compartilhar as informações sobre a aplicação, quantidade, dimensões, material, interface da máquina, acabamento desejado e questões de inspeção antes da próxima avaliação.
As verificações típicas incluem geometria, dimensões críticas, cobertura do revestimento, condição das bordas, danos visíveis, identificação da ferramenta, informações do lote e especificação aprovada. A lista de aceitação exata deve seguir o desenho da ferramenta e a aplicação.
Não. O revestimento é aplicado em uma ferramenta preparada e não deve ser usado para ocultar um substrato inadequado ou uma geometria instável. Se a precisão estiver fora da tolerância, verifique a geometria, a excentricidade, a fixação da peça e o método de inspeção antes de alterar a direção do revestimento.
Compartilhe o material da peça, suas características, trajetória da ferramenta, interface da máquina, estágio de desbaste ou acabamento, acabamento desejado, preocupação com o desgaste esperado, quantidade, revisão do desenho e necessidades de inspeção. Para ferramentas revestidas, solicite também a faixa de espessura de revestimento aplicável e o registro do lote que a comprova.





Grafite, cerâmica e fibra de carbono são o futuro, mas são materiais que desgastam as ferramentas constantemente. Se você ainda usa revestimentos tradicionais, está travando uma batalha perdida.
Nosso revestimento de diamante por CVD (Deposição Química de Vapor) cria uma camada de diamante cristalino real sobre o substrato de carboneto. Isso não é apenas um "acabamento" — é uma proteção.
Por que os principais distribuidores escolhem nossa série CVD:
1. Atrito ultrabaixo: Impede a soldagem de cavacos e o acúmulo de calor.
2. Resistência extrema à abrasão: Mantém as lâminas de corte afiadas 20 vezes mais tempo.
3. Acabamento da superfície: Resultados semelhantes a um espelho na peça de trabalho, sem necessidade de polimento secundário.





