Sem dignidade, diante do scelerisque o ódio é euismod fermentum sem sempre o is erat, a feugiat leo urna eget eros. Duis Enéias Um corte de cabelo para dar risada.

Custom-Profile
Custom-Profile

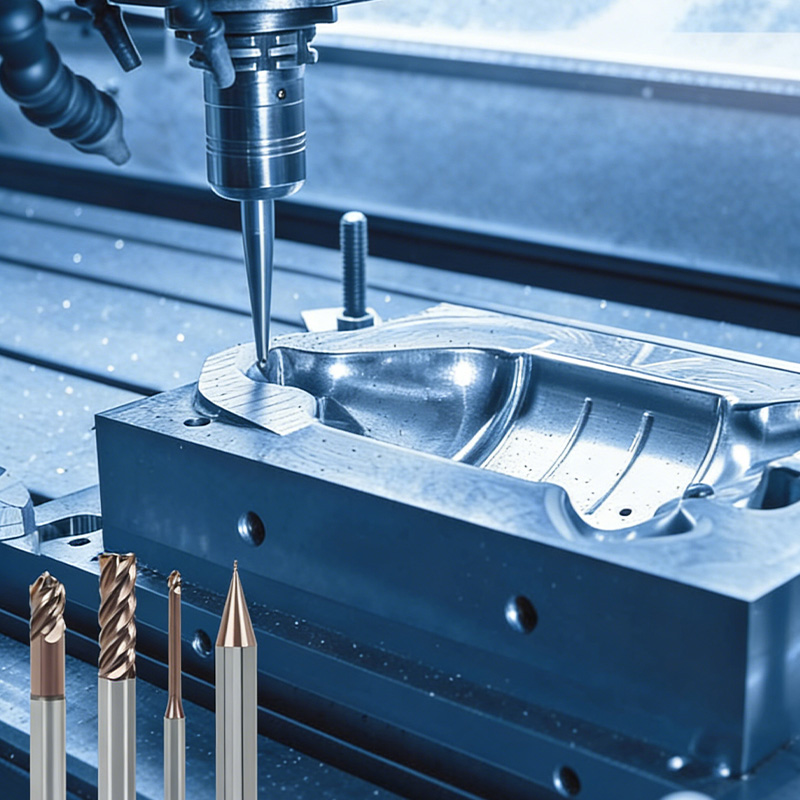
Serviço personalizado de ferramentas revestidas de diamante em qualquer formato.

Serviço personalizado com excelente custo-benefício. Por favor, informe as características do material que você está usinando e eu o ajudarei a selecionar e personalizar uma ferramenta de corte revestida de diamante, feita sob medida para você.
  • Tecnologia de gradiente composto multicamadas
  • Personalização de polimento pós-processamento
  • Resposta mais rápida em até 24 horas.

Ferramentas de Corte - Texto de Marketing

Na indústria de usinagem de metal duro, muitos proprietários e engenheiros compartilham uma ideia errada comum: “Ferramentas são consumíveis; basta comprar as mais baratas.”

No entanto, o verdadeiro balanço não se resume ao preço por ferramenta, mas sim ao Custo por peça (CPP)Se você estiver lidando com peças não padronizadas de alta dificuldade, mas ainda usando ferramentas comuns de uso geral, pode estar perdendo eficiência de forma invisível. 30% dos seus lucros todos os dias.

I. Por que as “Ferramentas de Uso Geral” estão corroendo seus lucros

Para alcançar versatilidade, as ferramentas padrão tradicionais costumam adotar uma abordagem "intermediária" em relação às proporções de revestimento e aos tratamentos do substrato. Mas, ao lidar com materiais de alta dureza e abrasividade, ou estruturas complexas, os problemas surgem imediatamente:

1.Lascamento frequente: A descobaltização imprecisa do substrato causa má adesão entre o revestimento e o substrato, levando ao descascamento prematuro.

2.Vida útil curta da ferramenta: A resistência insuficiente ao desgaste em revestimentos de camada única significa que o tempo de inatividade da máquina para troca de ferramentas muitas vezes excede o tempo real de usinagem.

3.Entupimento por cavacos: Superfícies de revestimento ásperas e partículas de tamanho micrométrico levam a Borda Construída (BUE), que pode descartar diretamente peças de trabalho caras.

II. Soluções Personalizadas TSHZ: Transformando Ferramentas em “Motores de Lucro”

Oferecemos mais do que apenas ferramentas; fornecemos soluções de corte baseadas na ciência dos materiais.

  1. Descobaltização e pré-tratamento de substratos de precisãoA profundidade de descobaltização do substrato é a "linha divisória" para o sucesso do revestimento. Usando equipamentos automatizados, definimos a profundidade com precisão entre 3-5 μm.

Muito superficial: Fixação insuficiente; o revestimento descasca com o impacto.


Muito profundo: O substrato torna-se demasiado quebradiço para suportar elevadas cargas de corte. Criamos uma base sólida como uma rocha para revestimentos de diamante através de uma calibração dupla, química e mecânica.

  1. Tecnologia de gradiente composto multicamadas em nanoescalaA personalização não convencional vai muito além de simplesmente “adicionar uma camada de tinta”. A TSHZ utiliza tecnologia de deposição multicamadas alternada:

Camada base: Fortalece as ligações químicas para solucionar problemas de adesão.

Camada intermediária: Atua como uma zona de amortecimento de tensão para absorver a energia do impacto, aumentando a resistência em 40%.

Camada superior: Proporciona uma dureza ultra-alta de mais de HV10000, alcançando pelo menos um salto de 5x na vida útil da ferramenta.

  1. Pós-processamento de espelhos: redução do coeficiente de atrito para menos de 0,1.A principal causa do acabamento superficial deficiente em muitas peças não padronizadas são as micropartículas no revestimento. Apresentamos polimento mecânico ultrassônicopara dar ao revestimento um acabamento espelhado. Isso elimina completamente a aderência de cavacos, tornando o processo de usinagem tão suave quanto "cortar manteiga".

III. Aplicações Industriais e Casos Práticos

Nossos serviços de personalização estão profundamente enraizados em setores de alta precisão:

Perfuração de PCB: Solução para problemas de quebra de agulhas e rugosidade das paredes dos furos em placas de alta densidade.

Usinagem de eletrodos de grafite: Enfrentando ambientes altamente abrasivos com maior vida útil das ferramentas. 30% mais longo do que as principais marcas importadas.

Materiais compósitos aeroespaciais: Prevenção de desfiamento e delaminação durante o processamento de fibra de carbono.

[Estudo de Caso] Uma fábrica de moldes de precisão no sul da China estava usinando aço para moldes com dureza superior a HRC60Usando uma marca importada de alta qualidade, uma única ferramenta só conseguia produzir 3 peças. Depois de mudarmos para a nossa... ferramentas personalizadas de gradiente composto multicamadas, eles alcançaram uma produção estável de 18 peças por ferramenta sob velocidades e avanços idênticos, reduzindo os custos totais de ferramental em 65%.

IV. Conclusão

Na etapa final da fabricação, o sucesso não se resume apenas a trabalhar mais; trata-se de ter ferramentas melhores. Em vez de economizar centavos em custos de ferramentas na oficina, envie-nos seus projetos de usinagem.

TSHZ (Tiansheng Hengzuan) personalizaremos seus exclusivos "Motores de Lucro", transformando cada corte em lucro tangível.

PRODUTOS

PRODUTOS

Ver mais
PCB drilling bit

broca diamantada para PCB

Brocas para PCB com excelente capacidade de remoção de cavacos e rugosidade do furo, longa vida útil, adequadas para perfuração de placas multicamadas e HDI em geral, placas FR-4, CEM-1 e placas ecológicas. Faixa de diâmetro: 0,1–3,175 mm. Para as placas de circuito impresso mais recentes, as brocas revestidas de diamante permitem furar mais de 3.000 furos por broca.
Saber mais
Diamond-coated PCB tool

Fresas revestidas de diamante para PCB

As fresas diamantadas para PCBs, também conhecidas como fresas de roteamento de PCBs, fresas para placas de circuito impresso ou fresas de gravação, são usadas principalmente para corte de contorno, ranhuramento, fresamento com controle de profundidade, ranhuramento em V, usinagem de meio furo e chanfro de contatos dourados em PCBs; elas são as ferramentas de metal duro mais comumente usadas em processos de pós-fabricação de PCBs.
Saber mais
Dental-burs-1

Brocas dentárias diamantadas CVD

Corte de precisão em nível micrométrico, equilibrando máxima resistência ao desgaste com uma experiência clínica suave. Esta série de brocas odontológicas apresenta um substrato integrado de aço inoxidável/carboneto de alta pureza, revestido com nanodiamante CVD avançado (ou eletrodeposição de grãos de diamante natural de alta densidade). Projetada para procedimentos clínicos de alta intensidade, como preparo dentário, acesso a cavidades, remoção de cáries, restauração estética (preparo para facetas) e corte de coroas/pontes. O revestimento de diamante ultraduro e uniformemente distribuído proporciona alta eficiência de corte, minimizando o calor gerado pelo atrito para proteger a polpa dentária, tornando-a a escolha ideal para a odontologia digital moderna.
Saber mais
Flat-bottom-cylindrical-end-mill-1

Fresa de topo cilíndrica de fundo plano com revestimento de diamante

Design padrão de 2 ou 4 canais com arestas de corte afiadas e amplo espaço para remoção de cavacos, adequado para desbaste e semiacabamento eficientes de eletrodos de grafite.
Saber mais
Nosso blog

Blog

Ver mais

22/ Outubro

Como escolher ferramentas revestidas de diamante para usinagem de CFRP sem delaminação

A delaminação de CFRP aumenta os custos de usinagem. Selecione ferramentas revestidas de diamante considerando a geometria da aresta de corte, os parâmetros de corte, a vida útil da ferramenta, o controle de poeira e a estrutura do laminado.
Saber mais
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination

15/ Outubro

Como escolher insertos revestidos de diamante para usinagem de alumínio com alto teor de silício

Materiais de alumínio que contêm silício são mais fáceis de cortar do que o aço, mas de forma alguma fáceis de usinar como materiais para ferramentas. O silício nesses materiais atua como um abrasivo duro, enquanto o alumínio forma uma matriz aderente à aresta de corte, o que pode rapidamente gerar uma aresta postiça. Antes disso, porém, ocorre uma degradação muito rápida no acabamento superficial e nas dimensões. A solução para alumínio com insertos diamantados por CVD começa com a liga, a tarefa de usinagem e o acabamento superficial desejado. Embora o revestimento diamantado por CVD seja capaz de suportar o estresse abrasivo e reduzir o atrito, o inserto de corte ideal, sua preparação e as configurações da máquina são a chave para uma produção bem-sucedida. A TSHZ fornece ferramentas de corte diamantadas por CVD e perfis personalizados para ligas não ferrosas e outros materiais abrasivos. Por que o alumínio rico em silício precisa de um inserto diferente Ligas com alto teor de silício podem fazer com que o silício desgaste a aresta da ferramenta a cada passada. A matriz de alumínio também pode soldar-se à aresta quente. O resultado é uma combinação de desgaste na lateral da ferramenta, desgaste em forma de cratera, aresta postiça e um acabamento superficial fosco. À primeira vista, a peça de trabalho macia não apresenta problemas. O desgaste da ferramenta pode começar lentamente, mas logo se acelera assim que a aresta de corte começa a arredondar. Monitorar o acabamento, as rebarbas e as dimensões das peças produzidas, e não apenas a quantidade produzida, é crucial para estabelecer um processo estável. Qual a função do diamante CVD no corte de alumínio? As informações do produto TSHZ especificam diamante CVD com dureza de 9.000 a 10.000 HV, coeficiente de atrito de 0,05 a 0,1 e condutividade térmica de aproximadamente 2.000 W/(m·K). Essas informações são relevantes para as fases de alumínio com alto teor de silício, visto que a superfície dura entra em contato com as fases de silício e o baixo atrito evita o desgaste excessivo e a formação de arestas vivas. Os materiais TSHZ são depositados como um revestimento no substrato da ferramenta por meio do processo CVD. A espessura do revestimento pode ser facilmente controlada dentro de uma faixa de 1 μm a 30 μm em arestas de corte complexas. A geometria da pastilha deve permanecer suficiente para garantir folgas adequadas, controle de cavacos apropriado e nitidez de aresta suficiente após o revestimento. Selecione a opção Inserir por Operação Virando-se e encarando Para torneamento, considere começar com a superfície já usinada e corte na direção da força de corte principal. Uma aresta de corte afiada ajuda a reduzir a força de corte e evita que o alumínio grude na pastilha. Certifique-se também de que a pastilha esteja firmemente presa no porta-ferramentas – a vibração se manifestará como arranhões repetidos na superfície. A página de insertos de corte com revestimento de diamante CVD mostra o produto TSHZ direto para usinagem de metais não ferrosos. Verifique o formato do inserto, o raio da ponta, o substrato e as especificações do revestimento no desenho em comparação com o produto mostrado. Fresagem de cavidades e faces Ao fresar, você gera cortes interrompidos com espessuras de cavacos variáveis. Mantenha suas ferramentas o mais curtas possível e certifique-se de que a fixação da peça seja sólida. Verifique se os cavacos passam pela cavidade sem precisar ser usinados novamente. Caso contrário, uma pastilha mais dura apenas aumentará o calor e o atrito causados ​​pela má evacuação dos cavacos gerados anteriormente. Um perfil personalizado é útil para ombros, formatos ou raios pequenos específicos. O serviço de ferramentas diamantadas CVD personalizadas da TSHZ oferece suporte a geometrias não padronizadas quando uma pastilha padrão não possui o perfil necessário. Componentes de alto acabamento As superfícies de alumínio de alto brilho possuem bordas muito sensíveis e exigem um raio de ponta consistente. Finalize com uma superfície leve e mantenha as mesmas configurações para a passada de acabamento. Não utilize misturas de ferramentas com diferentes preparações de borda na produção e meça a primeira peça produzida e a peça produzida próxima ao momento em que a ferramenta será substituída. Verificações de geometria e preparação de arestas Não selecione uma pastilha apenas pelo nome do material. Liste a classe da liga, a porcentagem de silício, a sobremedida, o porta-ferramentas, a rotação do fuso, o avanço por dente ou por revolução, a profundidade de corte radial e o fluido de corte (ar ou refrigerante), etc. Esses parâmetros definem se a aresta de corte é cortante ou abrasiva. Um raio de ponta maior ajudará a proporcionar uma superfície mais lisa, mas pode aumentar a força de corte. Bordas muito afiadas cortam bem, mas não são tão eficientes quando há vibração ou o corte é intermitente. O raio de ponta e o acabamento da borda devem ser escolhidos de acordo com a peça a ser usinada e a máquina utilizada. O revestimento CVD deve ser uniforme. A espessura do revestimento, bem como o raio da borda, devem ser inspecionados. Para pedidos repetidos, a mesma referência de inspeção deve ser usada tanto para o primeiro quanto para o último lote, a fim de garantir o mesmo comportamento em ambas as partes do pedido. Controle do acúmulo de calor nas bordas A formação de aresta postiça geralmente indica atrito, calor ou uma aresta de corte que perdeu o fio. Comece verificando o fluxo de cavacos e limpando o porta-cavacos. Use ar comprimido ou fluido de corte adequado, de acordo com a máquina e o processo de usinagem. Mantenha a aresta de corte em contato constante com o metal.Por exemplo, o atrito na parte inferior do bolso pode gerar mais calor do que um corte mais pesado, porém estável. Superfície turva? Verifique a aresta com uma lupa antes de alterar todos os parâmetros de corte. Um pequeno depósito pode ser removido melhorando a remoção de cavacos. Uma aresta arredondada ou danos no revestimento exigem uma nova pastilha. O custo por peça é a medida útil. Pastilhas revestidas de diamante custam mais do que pastilhas de metal duro padrão. A comparação deve incluir o preço da pastilha, o número de peças utilizáveis ​​por aresta, o tempo de troca, o retrabalho da superfície, o refugo e a disponibilidade da máquina. O ideal é um teste controlado. Utilize a mesma liga, os mesmos percursos de ferramenta, os mesmos métodos de inspeção e meça aspectos como a porcentagem de peças boas, o acabamento superficial médio, a variação dimensional e o tempo gasto na troca ou modificação de insertos. Dessa forma, os departamentos de compras e produção terão uma base sólida para suas decisões, que ambos poderão compreender. Um plano de teste simples para um novo inserto. Comece os testes com uma seção de peça significativa, não com um pequeno cupom de teste que não reproduza as condições reais do processo em termos de calor e carga de cavacos. Anote a têmpera da liga, o teor de silício, a sobremedida, etc., bem como o porta-ferramentas usado para o teste. Certifique-se de que o porta-ferramentas esteja limpo e verifique a excentricidade do fuso antes do primeiro corte para descartar quaisquer problemas de configuração que possam ser interpretados erroneamente como desgaste da pastilha. A primeira parte deve ser inspecionada quanto à qualidade da superfície, rebarbas e dimensões. As mesmas verificações devem ser repetidas após a produção de um determinado número de peças. Posteriormente, a verificação deve ser repetida quando a superfície começar a apresentar alterações. Os dados de corte devem permanecer inalterados para a comparação. Somente com a documentação do fornecedor comprovando a alteração dos dados de corte, os resultados poderão ser utilizados pelas áreas de produção e compras. Fotografe a borda antes de remover qualquer resíduo adesivo, se houver. Um depósito macio, semelhante ao alumínio, com borda arredondada e danos no revestimento provavelmente tem uma das várias causas. Portanto, corrigir o problema de acordo com a causa tem maior probabilidade de economizar tempo do que reduzir a velocidade e trocar as inserções prematuramente. Quando os insertos TSHZ personalizados fazem sentido Solicite um inserto personalizado quando a peça precisar de um raio de ponta incomum, uma forma especial, um detalhe pequeno ou uma espessura de revestimento com tolerância rigorosa. Forneça a composição química da liga, o desenho técnico, a máquina, o suporte, os dados de corte e o modo de falha atual. A página de produtos com insertos revestidos de diamante da TSHZ e o serviço de perfis personalizados oferecem os pontos de partida ideais para uma análise técnica. Para solicitar uma amostra ou recomendação de aplicação, envie o desenho através da página de contato da TSHZ. Perguntas frequentes As pastilhas de diamante CVD são adequadas para todas as ligas de alumínio? São projetadas para materiais abrasivos não ferrosos, mas a composição química da liga, o teor de silício, o corte interrompido e a rigidez da máquina ainda são importantes. Confirme a classe da pastilha e o preparo da aresta de corte na liga específica. Como posso reduzir o acúmulo de material nas bordas do alumínio com alto teor de silício? Mantenha a aresta de corte afiada, controle o calor, melhore a evacuação de cavacos e evite o atrito em baixas velocidades de contato. Inspecione a pastilha antes de fazer grandes alterações na velocidade ou no avanço. Com que frequência as pastilhas diamantadas devem ser substituídas? Utilize o acabamento superficial, rebarbas e desvio dimensional como critérios de substituição. Uma quantidade fixa de peças é apenas um ponto de partida, pois a liga metálica, o tipo de contato e as condições da máquina influenciam a vida útil da ferramenta.
Saber mais
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining

8/ Outubro

Como selecionar ferramentas de diamante CVD para usinagem de grafite

Reduza o desgaste e o lascamento das arestas das ferramentas de grafite combinando revestimentos de diamante CVD, número de canais e geometria da ferramenta de corte para desbaste, acabamento e detalhes pequenos.
Saber mais
diamond tools for graphite machining

29/ Setembro

Como escolher brocas diamantadas para placas de circuito impresso HDI e multicamadas

Rebarbas, manchas ou desvios nos furos da placa de circuito impresso? Selecione brocas diamantadas de acordo com o tamanho final do furo, laminado, altura da pilha, geometria, excentricidade e custo por furo.
Saber mais
How to Choose PCB Diamond Drill Bits for HDI and Multilayer Boards
Get Standed
Suas ferramentas estão acompanhando a era das peças "difíceis de usinar"?

Deixe um recado

Grafite, cerâmica e fibra de carbono são o futuro, mas são materiais que desgastam as ferramentas constantemente. Se você ainda usa revestimentos tradicionais, está travando uma batalha perdida.
Nosso revestimento de diamante por CVD (Deposição Química de Vapor) cria uma camada de diamante cristalino real sobre o substrato de carboneto. Isso não é apenas um "acabamento" — é uma proteção.

Por que os principais distribuidores escolhem nossa série CVD:
1. Atrito ultrabaixo: Impede a soldagem de cavacos e o acúmulo de calor.
2. Resistência extrema à abrasão: Mantém as lâminas de corte afiadas 20 vezes mais tempo.
3. Acabamento da superfície: Resultados semelhantes a um espelho na peça de trabalho, sem necessidade de polimento secundário.

    Seu nome*

    E-mail

    Tel

    WhatsApp*

    Mensagem

    Produtos
    Contatos
    WhatsApp
    E-mail