Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.

Custom-Profile
Custom-Profile

Servizio di utensili personalizzati con rivestimento diamantato in qualsiasi forma

Un servizio personalizzato che vi farà risparmiare davvero. Descrivetemi le caratteristiche del materiale che dovete lavorare e vi aiuterò a selezionare e personalizzare un utensile da taglio diamantato su misura per le vostre esigenze.
  • Tecnologia a gradiente composito multistrato
  • Post-elaborazione Lucidatura Personalizzazione
  • Risposta più rapida entro 24 ore

Materiale promozionale per utensili da taglio

Nel settore della lavorazione del carburo, molti proprietari e ingegneri condividono un'idea sbagliata comune: "Gli utensili sono materiali di consumo; basta comprare i più economici".

Tuttavia, il vero bilancio non riguarda il prezzo per strumento, ma il Costo per parte (CPP)Se stai gestendo parti non standard ad alta difficoltà ma continui a utilizzare utensili generici "commodity", potresti perdere invisibilmente Il 30% dei tuoi profitti ogni singolo giorno.

I. Perché gli "strumenti multiuso" stanno erodendo i vostri profitti

Per garantire la versatilità, gli strumenti standard tradizionali adottano spesso un approccio "di compromesso" nei rapporti di rivestimento e nei trattamenti del substrato. Ma quando si ha a che fare con materiali ad alta durezza, altamente abrasivi o strutture complesse, emergono immediatamente dei problemi:

1、Sostituzione frequente del chip: Una decobaltizzazione imprecisa del substrato provoca una scarsa adesione tra il rivestimento e il substrato, con conseguente distacco prematuro.

2、Durata di vita ridotta dell'utensile: La scarsa resistenza all'usura dei rivestimenti monostrato fa sì che i tempi di fermo macchina per il cambio degli utensili spesso superino i tempi di lavorazione effettivi.

3、Intasamento delle patatine: Le superfici di rivestimento ruvide e le particelle di dimensioni micrometriche portano a Bordo rinforzato (BUE), che può scartare direttamente pezzi costosi.

II. TSHZ Soluzioni personalizzate: Trasformare gli strumenti in "motori di profitto"

Offriamo molto più che semplici strumenti; forniamo soluzioni di taglio basate sulla scienza dei materiali.

  1. Decobaltizzazione e pretrattamento di precisione del substratoLa profondità di decobaltizzazione del substrato è la "linea vitale" del successo del rivestimento. Utilizzando apparecchiature automatizzate, blocchiamo la profondità con precisione tra 3-5 μm.

Troppo superficiale: Ancoraggio insufficiente; il rivestimento si stacca sotto l'impatto.


Troppo profondo: Il substrato diventa troppo fragile per resistere a carichi di taglio elevati. Noi gettiamo una base solidissima per i rivestimenti diamantati attraverso una doppia calibrazione chimica e meccanica.

  1. Tecnologia di gradiente composito multistrato su scala nanometricaLa personalizzazione non standard è molto più che "aggiungere uno strato di vernice". TSHZ utilizza una tecnologia di deposizione multistrato alternata:

Strato base: Rinforza i legami chimici per risolvere i problemi di adesione.

Strato intermedio: Agisce come zona tampone di stress per assorbire l'energia d'impatto, aumentando la tenacità 40%.

Strato superiore: Fornisce una durezza ultra elevata di oltre HV10000, ottenendo almeno un salto di 5x nella vita utile degli utensili.

  1. Post-elaborazione dello specchio: riduzione del coefficiente di attrito al di sotto di 0,1La causa principale della scarsa finitura superficiale in molti pezzi non standard è la presenza di microparticelle sul rivestimento. Introduciamo lucidatura meccanica a ultrasuoniper conferire al rivestimento una finitura a specchio. Ciò elimina completamente l'adesione dei trucioli, rendendo il processo di lavorazione liscio come "tagliare il burro".

III. Applicazioni industriali e casi pratici

I nostri servizi di personalizzazione sono profondamente radicati in settori ad alta precisione:

Foratura di circuiti stampati: Risoluzione dei problemi di rottura degli aghi e rugosità delle pareti dei fori nei pannelli ad alta densità.

Lavorazione degli elettrodi di grafite: Affrontare ambienti altamente abrasivi con la durata degli utensili 30% più lungo rispetto ai principali marchi importati.

Materiali compositi per l'industria aerospaziale: Prevenire la formazione di pelucchi e la delaminazione durante la lavorazione della fibra di carbonio.

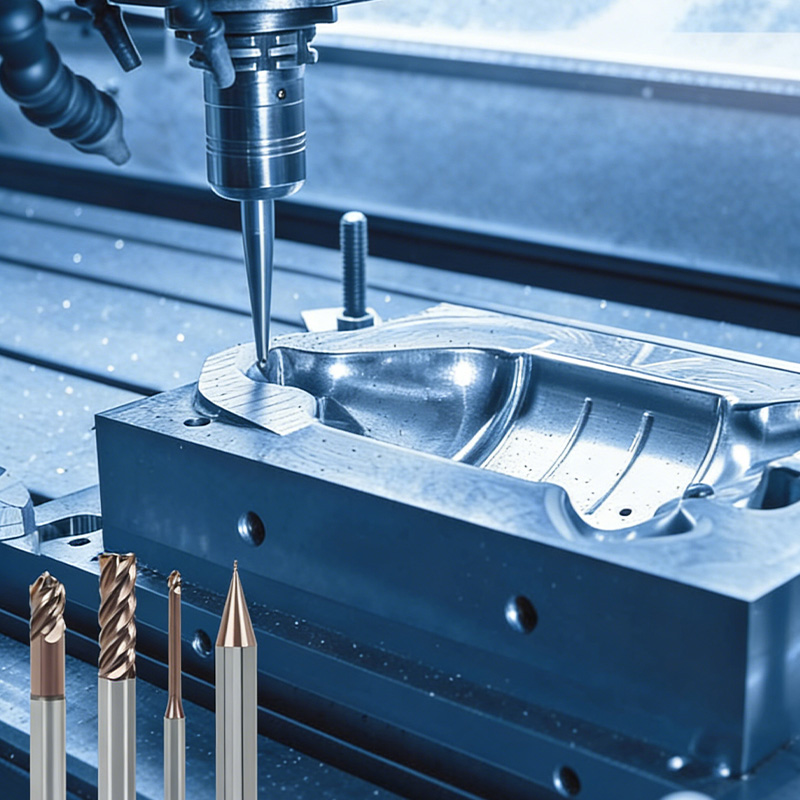
[Caso di studio] Una fabbrica di stampi di precisione nella Cina meridionale stava lavorando l'acciaio per stampi con una durezza superiore a HRC60Utilizzando un marchio importato di alta qualità, un singolo strumento poteva produrre solo 3 pezzi. Dopo essere passato al nostro strumenti personalizzati per gradienti compositi multistrato, hanno raggiunto una produzione stabile di 18 pezzi per utensile a velocità e avanzamenti identici, riducendo i costi totali degli utensili di 65%.

IV. Conclusion

Nella fase finale della produzione, il successo non si misura solo lavorando di più, ma anche avendo a disposizione strumenti migliori. Invece di lesinare sui costi degli utensili in officina, inviateci i vostri disegni di lavorazione.

TSHZ (Tiansheng Hengzuan) personalizzeremo i tuoi esclusivi "Motori di Profitto", trasformando ogni taglio in profitto tangibile.

BIGLIETTI

BIGLIETTI

Visualizza altro
PCB drilling bit

Punta diamantata per trapano PCB

Punte per trapano per PCB con eccellenti capacità di rimozione dei trucioli e rugosità del foro, lunga durata, adatte alla foratura di schede multistrato e HDI generiche, schede FR-4, schede CEM-1 e schede ecocompatibili. Gamma di diametri: 0,1–3,175 mm. Per i più recenti circuiti stampati, le punte rivestite di diamante consentono di realizzare oltre 3.000 fori per punta.
Saperne di più
Diamond-coated PCB tool

Frese diamantate per PCB

Le frese diamantate per PCB, note anche come frese per la lavorazione di circuiti stampati o frese per incisione, sono utilizzate principalmente per il taglio di contorni, la scanalatura, la fresatura a profondità controllata, la scanalatura a V, la lavorazione di fori parziali e la smussatura dei contatti dorati dei PCB; sono gli utensili in carburo più comunemente utilizzati nei processi di produzione post-PCB.
Saperne di più
Dental-burs-1

Frese dentali diamantate CVD

Taglio di precisione a livello micrometrico, che coniuga la massima resistenza all'usura con un'esperienza clinica delicata. Questa serie di frese dentali presenta un substrato integrato in acciaio inossidabile/carburo ad alta purezza, rivestito con nanodiamante CVD avanzato (o galvanizzazione con grani di diamante naturale ad alta densità). Progettate per procedure cliniche ad alta intensità come la preparazione del dente, l'accesso alla cavità, la rimozione della carie, il restauro estetico (preparazione per faccette) e il taglio di corone/ponti. Il rivestimento diamantato ultra-duro e uniformemente distribuito offre un'efficienza di taglio aggressiva, riducendo al minimo il calore da attrito per proteggere la polpa dentale, rendendole la scelta migliore per l'odontoiatria digitale moderna.
Saperne di più
Flat-bottom-cylindrical-end-mill-1

Fresa cilindrica a fondo piatto con rivestimento diamantato

Design standard a 2/4 taglienti con bordi taglienti affilati e ampio spazio per l'evacuazione dei trucioli, adatto per la sgrossatura e la semifinitura efficienti degli elettrodi di grafite.
Saperne di più
Il nostro blog

Blog

Visualizza altro

22/ Ottobre

Come scegliere utensili con rivestimento diamantato per la lavorazione di materiali compositi in fibra di carbonio senza delaminazione

La delaminazione dei materiali compositi in fibra di carbonio (CFRP) aumenta i costi di lavorazione. Selezionare gli utensili diamantati in base alla geometria del tagliente, ai parametri di taglio, alla durata dell'utensile, al controllo della polvere e alla struttura del laminato.
Saperne di più
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination

15/ Ottobre

Come scegliere gli inserti diamantati per la lavorazione dell'alluminio ad alto contenuto di silicio

I materiali in alluminio contenenti silicio sono più facili da tagliare rispetto all'acciaio, ma non sono affatto facili da lavorare come materiali per utensili. Il silicio presente in questi materiali agisce come un abrasivo duro, mentre l'alluminio forma una matrice appiccicosa sul tagliente, che può rapidamente creare un tagliente di riporto. Prima di ciò, tuttavia, si verifica un rapidissimo degrado della finitura superficiale e delle dimensioni. La soluzione per l'alluminio con inserti rivestiti in diamante CVD parte dalla lega, dalla lavorazione e dalla finitura superficiale richiesta. Mentre il rivestimento in diamante CVD è in grado di resistere alle sollecitazioni abrasive e di ridurre l'attrito, la scelta dell'inserto da taglio ideale, la sua preparazione e le impostazioni della macchina sono fondamentali per una produzione di successo. TSHZ fornisce utensili da taglio rivestiti in diamante CVD e profili personalizzati per leghe non ferrose e altri materiali abrasivi. Perché l'alluminio ricco di silicio necessita di un inserto diverso Le leghe con un alto contenuto di silicio possono causare l'incisione del tagliente dell'utensile da parte del silicio ad ogni passata. La matrice di alluminio può anche saldarsi al tagliente caldo. Il risultato è una combinazione di usura sul fianco dell'utensile, usura a cratere, accumulo di materiale sul tagliente e una finitura superficiale opaca. A prima vista, il pezzo in lavorazione, essendo morbido, non sembra presentare problemi. L'usura dell'utensile può iniziare lentamente, ma accelera rapidamente una volta che il tagliente inizia ad arrotondarsi. Il monitoraggio della finitura, delle bave e delle dimensioni dei pezzi prodotti, piuttosto che della sola quantità, è fondamentale per stabilire un processo stabile. Cosa fa il diamante CVD nel taglio dell'alluminio Le informazioni sul prodotto TSHZ specificano un diamante CVD con una durezza di 9.000-10.000 HV, un coefficiente di attrito di 0,05-0,1 e una conduttività termica di circa 2.000 W/(m·K). Queste informazioni sono rilevanti per le fasi di alluminio ad alto contenuto di silicio, poiché la superficie dura entra in contatto con le fasi di silicio e il basso attrito previene un eccessivo sfregamento e la formazione di bordi di riporto. I materiali TSHZ vengono depositati come rivestimento sul substrato dell'utensile mediante un processo CVD. Lo spessore del rivestimento può essere facilmente controllato in un intervallo da 1 μm a 30 μm su taglienti complessi. La geometria dell'inserto deve rimanere sufficiente a garantire tolleranze adeguate, un controllo del truciolo appropriato e un'affilatura del tagliente sufficiente dopo il rivestimento. Seleziona l'Inserisci per operazione Girandosi e voltandosi Per la tornitura, è consigliabile iniziare dalla superficie già lavorata e tagliare nella direzione della forza di taglio principale. Un tagliente affilato e positivo contribuisce a ridurre la forza di taglio e impedisce all'alluminio di aderire all'inserto. Assicurarsi inoltre che l'inserto sia fissato saldamente nel portautensili: le vibrazioni si manifesteranno con graffi ripetuti sulla superficie. La pagina relativa agli inserti da taglio con rivestimento diamantato CVD mostra il prodotto TSHZ specifico per la lavorazione di metalli non ferrosi. Verificare la forma dell'inserto, il raggio di punta, il substrato e le specifiche del rivestimento sul disegno, confrontandoli con il prodotto mostrato. Tasche e volti da macinare Con la fresatura si generano tagli interrotti con spessori di truciolo variabili. Utilizza utensili il più corti possibile e assicurati che il fissaggio del pezzo sia solido. Verifica se i trucioli vengono espulsi dalla cavità senza doverli rilavorare. In caso contrario, un inserto più duro non farebbe altro che aumentare il calore e l'attrito causati dalla scarsa evacuazione dei trucioli precedentemente generati. Un profilo personalizzato è utile per spalle, forme particolari o raggi di curvatura ridotti. Il servizio di utensili diamantati CVD personalizzati di TSHZ supporta geometrie non standard quando un inserto standard non presenta il profilo richiesto. Componenti di alta qualità Le superfici in alluminio lucido presentano bordi molto delicati e richiedono un raggio di punta costante. Eseguire una finitura leggera e mantenere le stesse impostazioni per la passata di finitura. Non utilizzare in produzione utensili con diverse preparazioni del tagliente e misurare il primo pezzo estratto e il pezzo prodotto in prossimità della sostituzione prevista dell'utensile. Verifiche della geometria e della preparazione dei bordi Non selezionare un inserto basandoti solo sul nome del materiale. Elenca il grado della lega, la percentuale di silicio, il sovrametallo, il portautensili, i giri al minuto del mandrino, l'avanzamento per dente o per giro, la profondità di taglio radiale e il tipo di refrigerante/aria, ecc. Questi parametri definiscono se il tagliente sta tagliando o sfregando. Un raggio di punta maggiore contribuisce a ottenere una superficie più liscia, ma può aumentare la forza di taglio. I taglienti molto affilati tagliano bene, ma non sono altrettanto efficaci in presenza di vibrazioni o se il taglio è intermittente. Il raggio di punta e la finitura del tagliente devono essere scelti in base al pezzo da lavorare e alla macchina utilizzata. Il rivestimento CVD deve essere uniforme. Devono essere controllati sia lo spessore del rivestimento che il raggio dei bordi. Per ordini ripetuti, è necessario utilizzare lo stesso riferimento per l'ispezione sia per il primo che per l'ultimo lotto, al fine di garantire un comportamento uniforme della prima e dell'ultima parte dell'ordine. Controllo del bordo accumulato e del calore L'accumulo di materiale sul tagliente è spesso segno di attrito, calore o di un tagliente non più affilato. Iniziate controllando il flusso dei trucioli e pulendo il portatruciolo. Utilizzate aria compressa o un refrigerante adatto in base alla macchina e al processo di lega. Mantenete il tagliente impegnato in modo costante.sfregare sul fondo di una tasca può generare più calore rispetto a un taglio più pesante ma stabile. Superficie opaca? Controllare il bordo con una lente d'ingrandimento prima di modificare tutti i parametri di taglio. Un piccolo deposito può spesso essere rimosso migliorando l'evacuazione dei trucioli. Un bordo arrotondato o un danno al rivestimento richiedono un nuovo inserto. Il costo per parte è la misura utile Gli inserti rivestiti di diamante costano di più rispetto agli inserti standard in metallo duro. Il confronto dovrebbe includere il prezzo dell'inserto, il numero di pezzi utilizzabili per tagliente, il tempo di cambio utensile, la rilavorazione della superficie, gli scarti e la disponibilità della macchina. La soluzione migliore è una prova controllata. Utilizzare la stessa lega, gli stessi percorsi utensile, gli stessi metodi di ispezione e misurare parametri come la percentuale di pezzi conformi, la finitura superficiale media, lo scostamento dimensionale e il tempo impiegato per la sostituzione o la modifica degli inserti. In questo modo, gli acquisti e la produzione avranno una base di dati comprensibile per le loro decisioni. Un semplice piano di prova per un nuovo inserto Iniziate i test con una sezione di pezzo significativa, non con un piccolo campione di prova che non riproduce le condizioni di processo realistiche per calore e carico del truciolo. Annotate la tempra della lega, il contenuto di silicio, il sovrametallo, ecc., nonché il portautensili utilizzato per i test. Assicuratevi che il portautensili sia pulito e che l'eccentricità del mandrino sia verificata prima della prima lavorazione, per escludere eventuali problemi di impostazione che potrebbero essere erroneamente interpretati come usura dell'inserto. Il primo pezzo deve essere ispezionato per verificarne la qualità superficiale, la presenza di bave e le dimensioni. Gli stessi controlli devono essere ripetuti dopo la produzione di un certo numero di pezzi. Successivamente, il controllo deve essere ripetuto quando la superficie inizia a modificarsi. I dati di taglio devono rimanere invariati per consentire il confronto. Solo con una modifica documentata dei dati di taglio da parte del fornitore, i risultati possono essere utilizzati anche dalla produzione e dagli acquisti. Prima di pulire eventuali residui adesivi, fotografate il bordo. Un deposito morbido simile all'alluminio, con bordo arrotondato e danni al rivestimento, può avere diverse cause. Pertanto, intervenire sulla causa specifica del problema consente di risparmiare tempo piuttosto che ridurre la velocità di lavorazione e sostituire gli inserti prematuramente. Quando gli inserti TSHZ personalizzati sono una scelta sensata Richiedete un inserto personalizzato quando il pezzo necessita di un raggio di punta insolito, una forma speciale, una piccola caratteristica o uno spessore del rivestimento che corrisponda a una tolleranza ristretta. Fornite la composizione chimica della lega, il disegno, la macchina, il portautensili, i dati di taglio e la modalità di guasto attuale. La pagina prodotto degli inserti diamantati e il servizio di profilatura personalizzata di TSHZ offrono i punti di partenza ideali per una valutazione tecnica. Per un campione o un consiglio sull'applicazione, inviate il disegno tramite la pagina dei contatti di TSHZ. FAQ Gli inserti diamantati CVD sono adatti a tutte le leghe di alluminio? Sono progettati per materiali non ferrosi abrasivi, ma la composizione chimica della lega, il contenuto di silicio, il taglio interrotto e la rigidità della macchina rimangono fattori importanti. Verificare il tipo di inserto e la preparazione del tagliente sulla lega specifica. Come posso ridurre l'accumulo di materiale sui bordi nell'alluminio ad alto contenuto di silicio? Mantieni il tagliente affilato, controlla il calore, migliora l'evacuazione dei trucioli ed evita l'attrito a bassi regimi di innesto. Ispeziona l'inserto prima di apportare modifiche sostanziali alla velocità o all'avanzamento. Con quale frequenza è necessario sostituire gli inserti rivestiti di diamante? Utilizzare la finitura superficiale, le bave e la deriva dimensionale come criteri di sostituzione. Un numero fisso di pezzi è solo un punto di partenza, poiché la lega, l'impegno e le condizioni della macchina influenzano la durata dell'utensile.
Saperne di più
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining

8/ Ottobre

Come scegliere gli utensili diamantati CVD per la lavorazione della grafite

Riduci l'usura e la scheggiatura degli utensili in grafite adattando i rivestimenti diamantati CVD, il numero di taglienti e la geometria della fresa alle operazioni di sgrossatura, finitura e ai dettagli di piccole dimensioni.
Saperne di più
diamond tools for graphite machining

29/ Settembre

Come scegliere le punte diamantate per la foratura di circuiti stampati HDI e multistrato

Bave, sbavature o deviazioni del foro sul PCB? Scegli le punte diamantate in base alla dimensione finale del foro, al tipo di laminato, all'altezza dello stack, alla geometria, all'eccentricità e al costo per foro.
Saperne di più
How to Choose PCB Diamond Drill Bits for HDI and Multilayer Boards
Get Standed
I vostri utensili sono al passo con l'era delle lavorazioni "difficili da eseguire"?

Lasciate un messaggio

Grafite, ceramica e fibra di carbonio rappresentano il futuro, ma sono "dannose per gli utensili". Se utilizzate ancora i rivestimenti tradizionali, state combattendo una battaglia persa in partenza.
Il nostro rivestimento diamantato CVD (Chemical Vapor Deposition) crea un vero e proprio strato di diamante cristallino sul substrato di carburo. Non si tratta di una semplice "finitura", ma di una vera e propria protezione.

Perché i migliori distributori scelgono la nostra serie CVD:
1. Attrito ultra-basso: previene la saldatura dei trucioli e l'accumulo di calore.
2. Resistenza estrema all'abrasione: mantiene i bordi taglienti 20 volte più a lungo.
3. Finitura superficiale: risultati a specchio sul pezzo, senza necessità di lucidatura secondaria.

    Il tuo nome*

    E-mail

    Tel

    Caffè*

    Messaggio

    Libri
    Contatti
    Bomba
    E-mail











