
Sin dignidad, ante el scelerisque el odio es euismod fermentum sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un corte de pelo para reír.
Sin dignidad, ante el scelerisque el odio es euismod fermentum sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un corte de pelo para reír.
 autor
Una fresa con recubrimiento de diamante solo es fiable cuando la preparación del sustrato, la geometría de corte, el recubrimiento CVD y la inspección final se controlan como un único proceso. TSHZ Desarrolla herramientas de corte de diamante y superduras para aplicaciones de precisión. Para el comprador, la prueba práctica consiste en comprobar si el proveedor puede demostrar cómo cada paso se ajusta al material de trabajo, la trayectoria de corte y los criterios de aceptación.
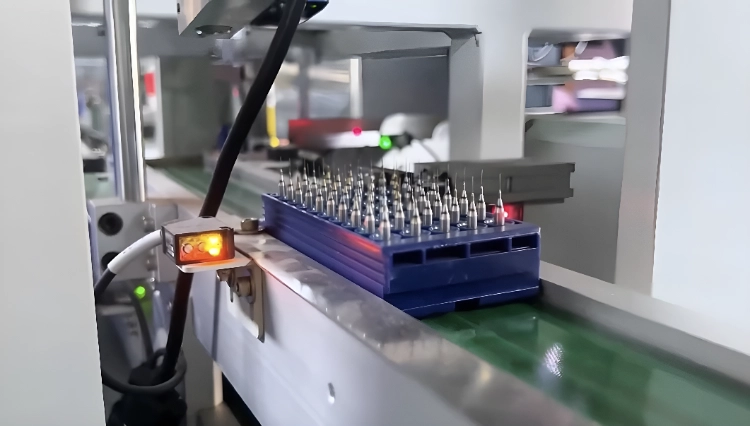
El recubrimiento no puede corregir un sustrato inadecuado ni un borde inestable. Por lo tanto, la producción comienza con el cuerpo de la herramienta y la geometría requerida para la aplicación final, y luego se llevan a cabo esos requisitos durante la preparación de la superficie, el recubrimiento y la inspección.
En el caso de una fresa con recubrimiento de diamante, el sustrato proporciona rigidez, forma y conexión a la máquina. El estado de la superficie es importante, ya que la contaminación, las rebabas o las irregularidades pueden reducir la adherencia del recubrimiento. El proveedor debe especificar el sustrato de carburo o cerámica utilizado, el método de preparación y las superficies críticas que deben permanecer limpias antes del recubrimiento.
La forma de la ranura, el perfil del borde, el diámetro y el perfil de trabajo determinan cómo la herramienta entra en contacto con el material. En el trabajo con placas de circuito impreso (PCB), las características pequeñas y los laminados frágiles hacen que el estado del borde sea especialmente importante. La geometría debe medirse antes del recubrimiento para que la capa superficial se aplique con una forma de corte controlada y se pueda revisar cualquier cambio dimensional.
La superficie debe prepararse adecuadamente para que el proceso de recubrimiento interactúe correctamente con la zona deseada. El tratamiento exacto depende de la herramienta y el proceso, pero el comprador debe prever una limpieza, enmascaramiento, activación y manipulación controladas entre la preparación y el recubrimiento. Una pequeña contaminación puede convertirse posteriormente en un grave problema de adherencia.
La etapa de recubrimiento añade una superficie de trabajo a un cuerpo de corte preparado. Su valor depende del control del proceso, la uniformidad del recubrimiento y de evitar que este altere la geometría prevista.
Herramientas de corte con recubrimiento de diamante CVD Es una indicación relevante para los compradores que comparan herramientas con recubrimiento de diamante CVD. El recubrimiento debe alcanzar las superficies de corte previstas, mientras que las áreas protegidas permanecen utilizables para la sujeción o el ensamblaje. Pregunte cómo se definen la zona de trabajo, el estado del borde y los requisitos de enmascaramiento para la herramienta específica.
En el caso de una fresa con recubrimiento de diamante, la capa superficial modifica la interfaz entre la herramienta y la pieza de trabajo. El exceso de material puede alterar la holgura o el filo, mientras que una capa incompleta puede dejar expuesta una zona susceptible al desgaste. La lista de materiales de los productos TSHZ incluye rangos de referencia de 9000 a 10000 HV para la dureza Vickers, aproximadamente de 0,05 a 0,1 para el coeficiente de fricción y de 1 a 30 µm para el espesor controlable del recubrimiento CVD. Estos son rangos de referencia, no garantías universales; la herramienta seleccionada y el informe de inspección del lote deben confirmar el valor aplicable.
El recubrimiento de diamante no es una mejora universal para todas las piezas. Resulta más relevante cuando la abrasión, el desgaste de los bordes o el movimiento de las virutas son el problema limitante, como en el caso del grafito, los laminados de PCB, la cerámica o los materiales compuestos duros. Los compradores deben especificar el material, la abrasividad, la estructura de la placa, el acabado deseado y la configuración de la máquina para que se pueda evaluar la ruta de recubrimiento en función del corte real. Para materiales ferrosos u otras piezas químicamente inadecuadas, solicite al proveedor que confirme la dirección del recubrimiento antes de realizar el pedido.
Las familias de productos deben compararse según el tamaño de las características, el comportamiento del material, la trayectoria de la herramienta y las consecuencias de un acabado deficiente. Una herramienta de perforación, una fresa de enrutamiento y una herramienta CVD especializada no deben evaluarse únicamente por el nombre del recubrimiento.
Broca de diamante para PCB Ideal para trabajos de perforación donde la calidad del orificio y el comportamiento de la pila de placas son cruciales. Verifique el tamaño del orificio requerido, las condiciones de entrada y salida, la construcción de la placa, la excentricidad de la máquina y cómo se cambiará la herramienta. Para un lote piloto, acuerde la tolerancia del diámetro del orificio y el método de inspección antes de evaluar la configuración completa de perforación.
Fresas para PCB con recubrimiento de diamante Es relevante cuando el fresado, la formación de bordes o el trabajo de ranuras requieren un perfil de fresado controlado. Revise la forma de la fresa, la interfaz de la máquina, la trayectoria, la evacuación de virutas y el material removido en cada pasada. Una fresa se selecciona según el corte que debe realizar, no solo por el nombre del recubrimiento.

Se pueden considerar las herramientas CVD cuando el material de trabajo y la demanda de corte repetitivo justifiquen una dirección CVD. Compare la ubicación prevista del desgaste, la forma del filo, las condiciones de la máquina y el plan de inspección. La ruta de recubrimiento para una fresa con recubrimiento de diamante debe estar relacionada con un riesgo real de falla o desgaste, mientras que la dirección CVD seleccionada debe verificarse con la página del producto y el registro de inspección del proveedor.
La inspección debe confirmar que la herramienta recibida es la que se especificó, con una geometría utilizable, un estado de recubrimiento controlado y un estado de la superficie acorde con la aplicación.
Inspeccione el diámetro, la longitud, la forma del borde, las características relacionadas con la excentricidad y las áreas necesarias para la sujeción. Los puntos de aceptación exactos dependen del plano y del tipo de herramienta. El comprador debe aprobar una lista cuantificable que indique la característica, la tolerancia, el método de inspección y el punto de rechazo, en lugar de basarse en una declaración general de que la herramienta fue inspeccionada.
Busque áreas de trabajo sin protección, descamación, rayones, contaminación y daños causados por la manipulación. Inspeccione el filo de corte al nivel requerido para la aplicación. El embalaje debe evitar que las herramientas terminadas choquen entre sí antes de llegar a la máquina, y cualquier daño visible debe registrarse antes del primer uso.
Registre la identificación de la herramienta, la revisión del plano o especificación, la información del sustrato o la pieza en bruto, el número de lote, la fecha de inspección, los valores medidos y cualquier desviación aceptada. Esto facilita la comparación de pedidos repetidos y ayuda al equipo de producción a investigar un problema sin partir de un nombre de producto impreciso.
Antes de aprobar un lote piloto, solicite al proveedor una hoja de aceptación que incluya la identificación de la herramienta y la revisión del plano, información sobre el sustrato o la pieza en bruto, dimensiones críticas, área de trabajo del recubrimiento y rango de espesor, comprobaciones de bordes y excentricidad, daños visibles y protección del embalaje, así como la norma de disposición para una herramienta no conforme. Esto convierte la inspección en una decisión de aceptación que puede repetirse en el siguiente pedido.
El control de producción se comprende mejor cuando cada paso está vinculado a un posible fallo. Una preparación deficiente del sustrato puede afectar la adherencia del recubrimiento; un borde irregular puede alterar el corte; un enmascaramiento inadecuado puede dificultar el uso de la zona de sujeción; y una inspección incompleta puede permitir que un defecto visual llegue a la máquina. El comprador debe preguntar qué registro demuestra que se completó cada control.
La herramienta terminada debe revisarse en el mismo contexto en el que se utilizará. Verifique el perfil de corte, el área de sujeción útil, el estado del borde, la identificación de la herramienta y la protección del embalaje. Para trabajos con PCB, la disposición de las placas y la operación de fresado o perforación son importantes; para una herramienta CVD especializada, el material de trabajo y la ubicación del desgaste son importantes. Un proceso de fabricación es correcto solo cuando sus controles permanecen conectados al corte previsto.
Los registros de inspección son más útiles cuando especifican qué se verificó y qué sucede si el resultado no cumple con las condiciones acordadas. Pregunte cómo se aísla, se reprocesa, se rechaza o se reemplaza una herramienta no conforme, y cómo se identifica el reemplazo. Esto permite que la conversación se centre en el control repetible en lugar de hacer afirmaciones generales sobre el rendimiento de las brocas de fresado con recubrimiento de diamante.
Para un marco de decisión relacionado, lea Brocas con recubrimiento de diamante vs. brocas de carburo: ¿Cuál es mejor para el mecanizado CNC? antes de finalizar la especificación.
Una fresa con recubrimiento de diamante se fabrica mediante un proceso controlado: selección y preparación del sustrato, formación de la geometría, preparación de la superficie, recubrimiento CVD e inspección. Los compradores deben vincular cada paso con el material de trabajo y la trayectoria de corte, y aprobar las comprobaciones medibles de geometría, recubrimiento y no conformidad antes del envío. Si el proveedor no puede proporcionar estos controles, solicite un lote piloto antes de comprometerse con un volumen de producción repetido.
Utilice el contacto Compartir la aplicación, la cantidad, las dimensiones, el material, la interfaz de la máquina, el acabado deseado y las preguntas sobre la inspección antes de la próxima revisión.
Las comprobaciones habituales incluyen la geometría, las dimensiones críticas, la cobertura del recubrimiento, el estado de los bordes, los daños visibles, la identificación de la herramienta, la información del lote y la especificación aprobada. La lista de aceptación exacta debe coincidir con el plano de la herramienta y su aplicación.
No. El recubrimiento se aplica a una herramienta preparada y no debe usarse para ocultar un sustrato inadecuado o una geometría inestable. Si la precisión está fuera de tolerancia, verifique la geometría, la excentricidad, la sujeción de la pieza y el método de inspección antes de cambiar la dirección del recubrimiento.
Comparta el material de trabajo, la característica, la trayectoria de la herramienta, la interfaz de la máquina, la etapa de desbaste o acabado, el acabado deseado, el desgaste previsto, la cantidad, la revisión del plano y las necesidades de inspección. Para una herramienta recubierta, solicite también el rango de espesor de recubrimiento aplicable y el registro del lote que lo respalda.







El grafito, la cerámica y la fibra de carbono son el futuro, pero son materiales que dañan las herramientas. Si aún utiliza recubrimientos tradicionales, está librando una batalla perdida.
Nuestro recubrimiento de diamante CVD (deposición química de vapor) crea una auténtica capa de diamante cristalino sobre el sustrato de carburo. No se trata solo de un acabado, sino de una protección.
¿Por qué los principales distribuidores eligen nuestra serie CVD?
1. Fricción ultrabaja: Evita la soldadura de virutas y la acumulación de calor.
2. Resistencia extrema a la abrasión: mantiene los filos de corte afilados 20 veces más tiempo.
3. Acabado superficial: Resultados similares a un espejo en la pieza de trabajo, sin necesidad de pulido secundario.



