
尊厳なんてない、セリリスクの前にはeuismod fermentumの憎しみがある sem semper はerat、feugeat leo urna eget erosです。デュイス・アネアン 笑いのためのヘアカット。
尊厳なんてない、セリリスクの前にはeuismod fermentumの憎しみがある sem semper はerat、feugeat leo urna eget erosです。デュイス・アネアン 笑いのためのヘアカット。
 著者
ダイヤモンドコーティングされたフライスビットは、基板の準備、切削形状、CVDコーティング、および最終検査が一体のプロセスとして管理されている場合にのみ信頼性を発揮します。 TSHZ 精密加工用途向けにダイヤモンドおよび超硬切削工具を開発しています。購入者にとっての実地テストは、サプライヤーが各工程を加工対象材料、切削経路、および受入基準にどのように適合させるかを実証できるかどうかです。
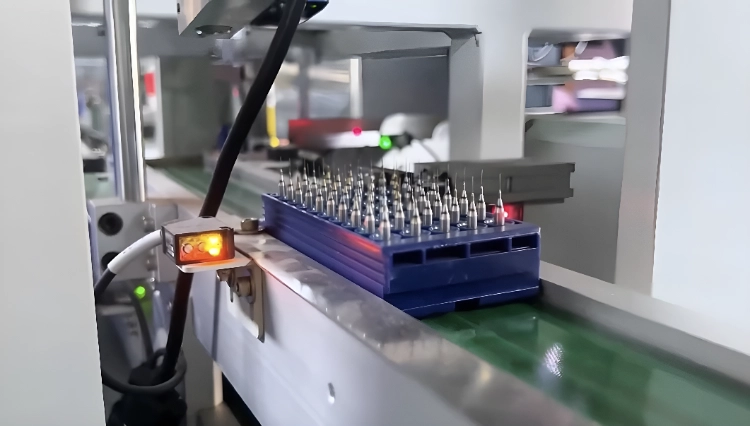
コーティングでは、不適切な基材や不安定なエッジを修正することはできません。そのため、製造工程は、最終用途に必要な工具本体と形状から始まり、表面処理、コーティング、検査といった工程を経て、これらの要件を満たしていきます。
ダイヤモンドコーティングされたフライスビットの場合、基材は剛性、形状、および機械との接続を担います。表面の状態は重要であり、汚染、バリ、または凹凸があるとコーティングの密着性が低下する可能性があります。サプライヤーは、使用する超硬合金またはセラミック基材、前処理方法、およびコーティング前に清浄に保つ必要がある重要な表面を特定する必要があります。
フルート形状、刃先形状、直径、および加工プロファイルによって、工具が材料に接触する状態が決まります。プリント基板加工においては、微細な形状や脆い積層材を扱うため、刃先の状態が特に重要になります。表面層を制御された切削形状に塗布し、寸法変化を事前に確認できるよう、コーティング前に形状を測定しておく必要があります。
コーティング工程が目的の領域と適切に相互作用するように、表面を適切に処理する必要があります。具体的な処理方法は使用する工具や工程によって異なりますが、購入者は、下地処理からコーティングまでの間に、適切な洗浄、マスキング、活性化、および取り扱いが行われることを想定しておくべきです。わずかな汚染でも、後々大きな密着不良の原因となる可能性があります。
コーティング工程は、加工済みの切削対象物に加工面を形成する工程です。その価値は、工程管理、コーティングの均一性、そしてコーティングによって本来の形状が損なわれないようにすることにかかっています。
CVDダイヤモンドコーティング切削工具 これは、CVDダイヤモンドコーティング工具を比較検討する購入者にとって重要な製品方向性です。コーティングは切削対象面まで行き渡る必要があり、保護された領域はクランプや組み立てに使用できる状態を維持する必要があります。特定の工具について、作業領域、エッジ状態、マスキング要件がどのように定義されているかを確認してください。
ダイヤモンドコーティングされたフライスビットの場合、表面層によって工具とワークピースの界面が変化します。余分な材料はクリアランスや刃先の鋭さを変化させる可能性があり、コーティングが不完全な場合は摩耗しやすい部分が露出したままになることがあります。TSHZ製品の材料仕様では、ビッカース硬度9,000~10,000 HV、摩擦係数約0.05~0.1、CVDコーティング厚さ1~30μmを基準値として記載しています。これらはあくまで基準値であり、普遍的な保証値ではありません。適用可能な値は、選択した工具およびバッチ検査報告書でご確認ください。
ダイヤモンドコーティングは、あらゆる加工対象物に対して万能な改善策ではありません。グラファイト、プリント基板積層板、セラミック、硬質複合材料など、摩耗、エッジ摩耗、または切りくずの移動が問題となる場合に最も効果的です。購入者は、材料、研磨性、基板構造、期待される仕上がり、および機械設定を明記し、実際の切削状況に基づいてコーティング経路を判断できるようにする必要があります。鉄系材料やその他の化学的に不適切な加工対象物については、注文前にサプライヤーにコーティング方向を確認してください。
製品ファミリーは、加工寸法、材料特性、加工経路、および刃先不良による影響に基づいて比較されるべきである。ドリル工具、ルーター工具、および特殊なCVD工具は、コーティング名だけで評価すべきではない。
PCB用ダイヤモンドドリルビット 穴あけ加工において、穴の品質と基板の積層状態が重要な場合に適しています。必要な穴のサイズ、入口および出口の状態、基板の構造、機械の振れ、および工具の交換方法を確認してください。試作ロットの場合は、穴径の許容誤差と検査方法について合意してから、穴あけ加工全体のセットアップを評価してください。
PCB用ダイヤモンドコーティングフライス ルーティング、エッジ形成、またはスロット加工において、制御されたフライス加工プロファイルが必要な場合に重要です。カッター形状、機械インターフェース、パス、切りくず排出、および1パスあたりの除去材料量を確認してください。フライス工具は、コーティング名だけでなく、加工する内容によって選定されます。

加工対象材料と繰り返し切削の要求がCVD方向を正当化する場合、CVDツールを検討できます。予想される摩耗箇所、刃先形状、機械条件、および検査計画を比較してください。ダイヤモンドコーティングされたフライスビットのコーティング経路は、実際の故障または摩耗リスクと関連付ける必要があり、選択されたCVD方向は製品ページとサプライヤーの検査記録と照合する必要があります。
検査では、受け取った工具が仕様どおりのものであり、使用可能な形状、管理されたコーティング状態、および用途に適合した表面状態であることを確認する必要があります。
直径、長さ、エッジ形状、振れ関連の特徴、およびクランプに必要な領域を検査します。正確な合格基準は、図面と工具の種類によって異なります。購入者は、工具が検査されたという一般的な記述に頼るのではなく、特徴、公差、検査方法、および不合格基準を明記した測定可能なリストを承認する必要があります。
作業箇所の露出、剥離、傷、汚染、取り扱いによる損傷がないか確認してください。用途に応じて必要なレベルで刃先を検査してください。梱包は、完成した工具が機械に届く前に互いに衝突しないようにし、目に見える損傷は初回使用前に記録してください。
工具の識別情報、図面または仕様書の改訂版、基材またはブランクの情報、バッチ番号、検査日、測定値、および許容される偏差を記録してください。これにより、再注文の比較が容易になり、生産チームは曖昧な製品名から始めることなく問題を調査できるようになります。
試作ロットを承認する前に、サプライヤーに、工具の識別情報と図面の改訂履歴、基材またはブランクの情報、重要な寸法、コーティングの作業領域と厚さの範囲、エッジと振れに関するチェック、目視による損傷と梱包保護、および不適合工具の処理規則を記載した受入シートを提出するよう依頼してください。これにより、「検査済み」が、次回の注文でも繰り返し適用できる受入決定となります。
生産管理は、各工程が起こりうる不具合と結びついている場合に理解しやすくなります。基材の準備不良はコーティングの密着性に影響を与え、端部の不均一性は切断精度に影響を与え、不適切なマスキングはクランプ領域の使用を困難にし、検査の不備は目視可能な欠陥を機械に持ち込む可能性があります。購入者は、各管理が完了したことを証明する記録はどれかを確認する必要があります。
完成したツールは、実際に使用される環境と同じ状況下で評価する必要があります。切削形状、使用可能なクランプ領域、エッジの状態、ツールの識別情報、およびパッケージの保護状態を確認してください。プリント基板(PCB)加工の場合、基板の積層構造やルーティング、穴あけ加工が重要になります。特殊なCVDツールの場合、加工材料や摩耗箇所が重要になります。製造プロセスは、その制御が意図した切削と常に連動している場合にのみ健全であると言えます。
検査記録は、検査内容と、結果が合意された条件から外れた場合の対応が明記されている場合に最も役立ちます。不適合工具がどのように隔離、再加工、拒否、または交換されるのか、また交換品がどのように識別されるのかを尋ねてください。これにより、議論はダイヤモンドコーティングされたフライスビットの性能に関する漠然とした主張ではなく、再現性のある管理に焦点を絞ることができます。
関連する意思決定フレームワークについては、以下を参照してください。 ダイヤモンドコーティングドリルビットと超硬ドリルビット:CNC加工にはどちらが優れているか? 仕様を最終決定する前に。
ダイヤモンドコーティングされたフライスビットは、基材の選定と準備、形状形成、表面処理、CVDコーティング、検査という一連の管理された工程を経て製造されます。購入者は、各工程を加工材料と切削経路に関連付け、出荷前に測定可能な形状、コーティング、および不適合チェックを承認する必要があります。供給業者がこれらの管理を提供できない場合は、量産発注を行う前に試作ロットを要求してください。
使用する 接触 次回のレビューまでに、アプリケーション、数量、寸法、材料、機械インターフェース、目標仕上げ、および検査に関する質問事項を共有すること。
一般的な検査項目には、形状、重要寸法、コーティング被覆率、エッジ状態、目視可能な損傷、工具識別情報、バッチ情報、および承認された仕様が含まれます。正確な合格リストは、工具図面および適用例に続いて記載する必要があります。
いいえ。コーティングは準備済みの工具に施されるものであり、不適切な基材や不安定な形状を隠すために使用すべきではありません。精度が許容範囲外の場合は、コーティングの方向を変更する前に、形状、振れ、ワーク保持、および検査方法を確認してください。
加工材料、形状、ツールパス、機械インターフェース、荒加工または仕上げ加工段階、目標仕上げ、予想される摩耗、数量、図面改訂、および検査の必要性についてお知らせください。コーティングされた工具の場合は、適用可能なコーティング厚さの範囲と、それを裏付けるバッチ記録も併せてお知らせください。








グラファイト、セラミック、カーボンファイバーは未来の素材だが、同時に「工具を駆逐する」存在でもある。もしあなたがまだ従来型のコーティングを使っているなら、負け戦を強いられていることになるだろう。
当社のCVD(化学気相成長法)ダイヤモンドコーティングは、炭化物基板上に本物の結晶ダイヤモンド層を形成します。これは単なる「表面処理」ではなく、保護膜としての役割を果たします。
トップディストリビューターが当社のCVDシリーズを選ぶ理由:
1.超低摩擦:切削屑の溶着や熱の蓄積を防ぎます。
2. 極めて高い耐摩耗性:切れ味の鋭さを20倍長く維持します。
3.表面仕上げ:加工対象物は鏡面仕上げとなり、二次研磨は不要です。


