
Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.
Nessuna dignità, davanti allo scelerisque l'is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Aenean un taglio di capelli per ridere.
 autore
Una fresa con rivestimento diamantato è affidabile solo quando la preparazione del substrato, la geometria di taglio, il rivestimento CVD e l'ispezione finale sono controllati come un unico processo. TSHZ sviluppa utensili da taglio in diamante e materiali superduri per applicazioni di precisione. Per un acquirente, la prova pratica consiste nel verificare se il fornitore è in grado di dimostrare come ogni fase sia adatta al materiale da lavorare, al percorso di taglio e ai criteri di accettazione.
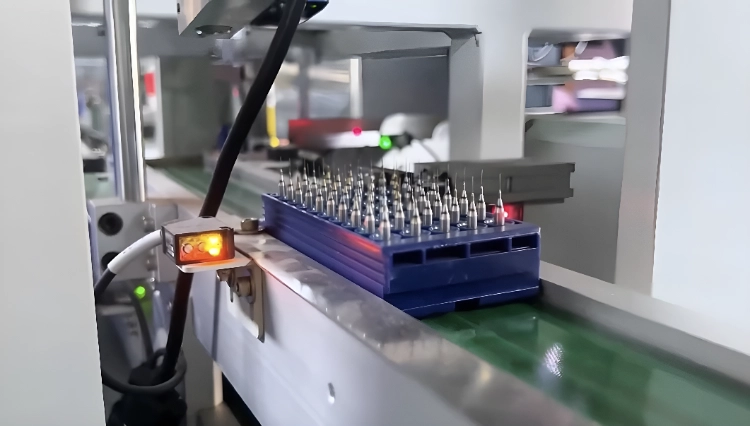
La verniciatura non può correggere un substrato inadatto o un bordo instabile. La produzione, pertanto, inizia con il corpo e la geometria dell'utensile richiesti dall'applicazione finale, per poi estendersi a tutte le fasi, dalla preparazione della superficie alla verniciatura e al controllo qualità.
Nel caso di una fresa con rivestimento diamantato, il substrato fornisce rigidità, forma e il collegamento alla macchina. Le condizioni della superficie sono importanti perché contaminazioni, bave o un'area irregolare possono ridurre l'adesione del rivestimento. Il fornitore dovrebbe specificare il substrato in carburo o ceramica utilizzato, il metodo di preparazione e le superfici critiche che devono rimanere pulite prima del rivestimento.
La forma della scanalatura, la forma del bordo, il diametro e il profilo di lavoro determinano il modo in cui l'utensile interagisce con il materiale. Nella lavorazione di circuiti stampati, le piccole dimensioni e i laminati fragili rendono la condizione del bordo particolarmente importante. La geometria deve essere misurata prima del rivestimento, in modo che lo strato superficiale venga applicato su una forma di taglio controllata e qualsiasi variazione dimensionale possa essere verificata.
La superficie deve essere preparata in modo che il processo di rivestimento possa interagire con l'area desiderata. Il trattamento esatto dipende dallo strumento e dal processo, ma l'acquirente deve aspettarsi una pulizia, una mascheratura, un'attivazione e una manipolazione controllate tra la preparazione e il rivestimento. Anche una piccola contaminazione può trasformarsi in un grave problema di adesione in seguito.
La fase di rivestimento aggiunge una superficie di lavoro al corpo da taglio precedentemente preparato. Il suo valore dipende dal controllo del processo, dall'uniformità del rivestimento e dalla capacità di impedire che il rivestimento alteri la geometria desiderata.
Utensili da taglio con rivestimento diamantato CVD Si tratta di una direzione di prodotto rilevante per gli acquirenti che confrontano utensili rivestiti in diamante CVD. Il rivestimento deve raggiungere le superfici di taglio previste, mentre le aree protette devono rimanere utilizzabili per il serraggio o l'assemblaggio. Chiedete come sono definiti la zona di lavoro, la condizione del tagliente e i requisiti di mascheratura per lo specifico utensile.
Nel caso di una fresa con rivestimento diamantato, lo strato superficiale modifica l'interfaccia tra utensile e pezzo in lavorazione. Un eccesso di materiale può alterare il gioco o l'affilatura del tagliente, mentre uno strato incompleto può lasciare esposta un'area sensibile all'usura. I materiali dei prodotti TSHZ riportano intervalli di riferimento di 9.000-10.000 HV per la durezza Vickers, circa 0,05-0,1 per il coefficiente di attrito e 1-30 µm per lo spessore controllabile del rivestimento CVD. Si tratta di intervalli di riferimento, non di garanzie universali; l'utensile selezionato e il rapporto di ispezione del lotto devono confermare il valore applicabile.
Il rivestimento diamantato non rappresenta un miglioramento universale per ogni pezzo. È particolarmente indicato quando l'abrasione, l'usura dei bordi o il movimento dei trucioli sono i problemi limitanti, come nel caso di grafite, laminati per PCB, ceramica o materiali compositi duri. Gli acquirenti devono specificare il materiale, l'abrasività, la struttura del circuito stampato, la finitura desiderata e la configurazione della macchina, in modo che il percorso di rivestimento possa essere valutato in base al taglio effettivo. Per materiali ferrosi o altri pezzi chimicamente non idonei, si consiglia di chiedere al fornitore di confermare la direzione di rivestimento prima di effettuare l'ordine.
Le famiglie di prodotti dovrebbero essere confrontate in base alle dimensioni delle caratteristiche, al comportamento del materiale, al percorso dell'utensile e alle conseguenze di un tagliente di scarsa qualità. Un utensile da foratura, una fresa e un utensile CVD specializzato non dovrebbero essere valutati solo in base al nome del rivestimento.
Punta diamantata per trapano PCB Adatto per lavori di foratura in cui la qualità del foro e il comportamento della pila di schede sono importanti. Verificare la dimensione del foro richiesta, le condizioni di ingresso e uscita, la struttura della scheda, l'eccentricità della macchina e le modalità di cambio dell'utensile. Per un lotto pilota, concordare la tolleranza del diametro del foro e il metodo di ispezione prima di valutare la configurazione di foratura completa.
Frese diamantate per PCB È rilevante quando la fresatura, la formazione di bordi o la lavorazione di scanalature richiedono un profilo di fresatura controllato. Esaminare la forma dell'utensile, l'interfaccia con la macchina, il percorso, l'evacuazione dei trucioli e il materiale rimosso per passata. Un utensile di fresatura viene scelto in base al taglio che deve eseguire, non solo in base al nome del rivestimento.

Gli utensili CVD possono essere presi in considerazione quando il materiale di lavoro e le ripetute esigenze di taglio giustificano una direzione CVD. È necessario confrontare la posizione di usura prevista, la forma del tagliente, le condizioni della macchina e il piano di ispezione. Il percorso di rivestimento per una fresa diamantata deve essere correlato a un reale rischio di guasto o usura, mentre la direzione CVD selezionata deve essere verificata sulla scheda prodotto e sulla documentazione di ispezione del fornitore.
L'ispezione deve confermare che l'utensile ricevuto sia quello specificato, con geometria utilizzabile, condizioni di rivestimento controllate e uno stato superficiale coerente con l'applicazione.
Verificare il diametro, la lunghezza, la forma del bordo, le caratteristiche relative all'eccentricità e le aree necessarie per il serraggio. I punti di accettazione esatti dipendono dal disegno e dal tipo di utensile. L'acquirente dovrebbe approvare un elenco misurabile che specifichi la caratteristica, la tolleranza, il metodo di ispezione e il punto di rifiuto, anziché basarsi su una generica dichiarazione di ispezione dell'utensile.
Verificare la presenza di aree di lavoro scoperte, scheggiature, graffi, contaminazioni e danni causati dalla manipolazione. Ispezionare il tagliente al livello necessario per l'applicazione. L'imballaggio deve impedire che gli utensili finiti si urtino tra loro prima di raggiungere la macchina e qualsiasi danno visibile deve essere registrato prima della prima lavorazione.
Registrare l'identità dell'utensile, la revisione del disegno o delle specifiche, le informazioni sul substrato o sul grezzo, il numero di lotto, la data di ispezione, i valori misurati e qualsiasi deviazione accettata. Ciò semplifica il confronto con un ordine ripetuto e aiuta il team di produzione a indagare su un problema senza dover partire da un nome di prodotto generico.
Prima di approvare un lotto pilota, richiedete al fornitore di fornire una scheda di accettazione che includa l'identità dello stampo e la revisione del disegno, le informazioni sul substrato o sul grezzo, le dimensioni critiche, l'area di lavoro del rivestimento e l'intervallo di spessore, i controlli relativi a bordi e concentricità, danni visibili e protezione dell'imballaggio, nonché la regola di gestione per uno stampo non conforme. In questo modo, l'ispezione si trasforma in una decisione di accettazione che può essere ripetuta per l'ordine successivo.
Il controllo della produzione è più facile da comprendere quando ogni fase è collegata a un possibile guasto. Una preparazione inadeguata del substrato può compromettere l'adesione del rivestimento; un bordo irregolare può alterare il taglio; una mascheratura inappropriata può rendere difficile l'utilizzo di un'area di serraggio; e un'ispezione incompleta può far sì che un difetto visibile raggiunga la macchina. L'acquirente dovrebbe chiedere quale documentazione provi l'avvenuta esecuzione di ciascun controllo.
L'utensile finito deve essere esaminato nello stesso contesto in cui verrà utilizzato. Verificare il profilo di taglio, l'area di serraggio utilizzabile, le condizioni del tagliente, l'identità dell'utensile e la protezione dell'imballaggio. Per la lavorazione di circuiti stampati, sono importanti la pila di schede e l'operazione di fresatura o foratura; per un utensile CVD specializzato, sono importanti il materiale di lavoro e il punto di usura. Un processo di produzione è valido solo quando i suoi controlli rimangono collegati al taglio previsto.
I verbali di ispezione sono più utili quando specificano cosa è stato controllato e cosa succede se il risultato non rientra nelle condizioni concordate. Chiedete come viene isolato, rilavorato, scartato o sostituito un utensile non conforme e come viene individuato il sostituto. Questo permette di mantenere la discussione focalizzata sul controllo ripetibile anziché su affermazioni generiche sulle prestazioni delle frese diamantate.
Per un quadro decisionale correlato, leggere Punte da trapano diamantate o punte in metallo duro: quale è la migliore per la lavorazione CNC? prima di finalizzare le specifiche.
Una fresa con rivestimento diamantato viene prodotta attraverso una catena di processi controllata: selezione e preparazione del substrato, definizione della geometria, preparazione della superficie, rivestimento CVD e ispezione. Gli acquirenti devono collegare ogni fase al materiale di lavoro e al percorso di taglio, quindi approvare controlli misurabili sulla geometria, sul rivestimento e sulle non conformità prima della spedizione. Se il fornitore non è in grado di fornire tali controlli, è necessario richiedere un lotto pilota prima di impegnarsi in volumi di produzione ripetuti.
Utilizzare il contatto Condividere l'applicazione, la quantità, le dimensioni, il materiale, l'interfaccia della macchina, la finitura desiderata e le domande di ispezione prima della prossima revisione.
I controlli tipici includono geometria, dimensioni critiche, copertura del rivestimento, condizioni dei bordi, danni visibili, identificazione dell'utensile, informazioni sul lotto e specifiche approvate. L'elenco di accettazione esatto deve seguire il disegno dell'utensile e la relativa applicazione.
No. Il rivestimento viene applicato su un utensile preparato e non deve essere utilizzato per nascondere un substrato inadatto o una geometria instabile. Se la precisione è fuori tolleranza, verificare la geometria, l'eccentricità, il fissaggio del pezzo e il metodo di ispezione prima di cambiare la direzione del rivestimento.
Fornire informazioni su materiale, caratteristiche, percorso utensile, interfaccia macchina, fase di sgrossatura o finitura, finitura target, usura prevista, quantità, revisione del disegno e requisiti di ispezione. Per un utensile rivestito, richiedere anche l'intervallo di spessore del rivestimento applicabile e il numero di lotto che lo supporta.







Grafite, ceramica e fibra di carbonio rappresentano il futuro, ma sono "dannose per gli utensili". Se utilizzate ancora i rivestimenti tradizionali, state combattendo una battaglia persa in partenza.
Il nostro rivestimento diamantato CVD (Chemical Vapor Deposition) crea un vero e proprio strato di diamante cristallino sul substrato di carburo. Non si tratta di una semplice "finitura", ma di una vera e propria protezione.
Perché i migliori distributori scelgono la nostra serie CVD:
1. Attrito ultra-basso: previene la saldatura dei trucioli e l'accumulo di calore.
2. Resistenza estrema all'abrasione: mantiene i bordi taglienti 20 volte più a lungo.
3. Finitura superficiale: risultati a specchio sul pezzo, senza necessità di lucidatura secondaria.



