
Keine Würde, vor der Scelerisque ist der Hass euismod fermentum sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean Ein Haarschnitt, der zum Lachen anregt.
Keine Würde, vor der Scelerisque ist der Hass euismod fermentum sem sempre das ist erat, ein feugiat leo urna eget eros. Duis Aenean Ein Haarschnitt, der zum Lachen anregt.
 Autor
Ein diamantbeschichteter Fräser ist nur dann zuverlässig, wenn Substratvorbereitung, Schnittgeometrie, CVD-Beschichtung und Endkontrolle als ein einziger Prozess gesteuert werden. TSHZ Das Unternehmen entwickelt Diamant- und superharte Schneidwerkzeuge für Präzisionsanwendungen. Für den Käufer ist der entscheidende Test, ob der Lieferant nachweisen kann, wie jeder einzelne Arbeitsschritt auf das Werkstückmaterial, den Schnittweg und die Abnahmekriterien abgestimmt ist.
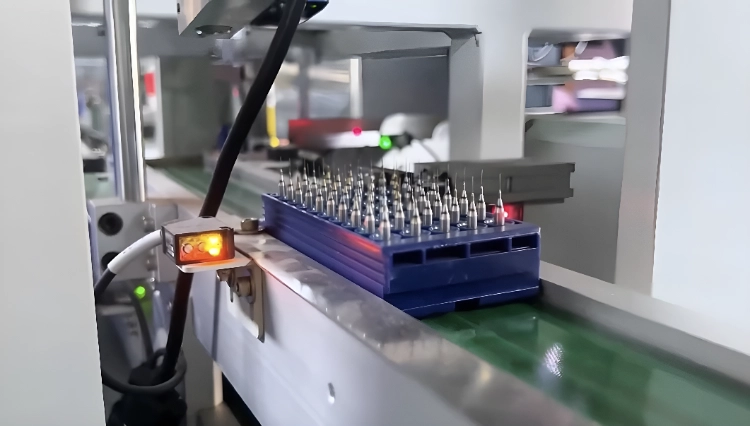
Eine Beschichtung kann weder einen ungeeigneten Untergrund noch eine instabile Kante korrigieren. Die Fertigung beginnt daher mit dem Werkzeugkörper und der für die jeweilige Anwendung erforderlichen Geometrie und setzt diese Anforderungen durch Oberflächenvorbereitung, Beschichtung und Prüfung um.
Bei diamantbeschichteten Fräsköpfen sorgt das Substrat für Steifigkeit, Form und die Verbindung zur Maschine. Der Oberflächenzustand ist entscheidend, da Verunreinigungen, Grate oder Unebenheiten die Haftung der Beschichtung beeinträchtigen können. Der Lieferant sollte das verwendete Hartmetall- oder Keramiksubstrat, das Vorbereitungsverfahren und die kritischen Oberflächen, die vor der Beschichtung sauber sein müssen, angeben.
Die Form der Nut, die Kantenform, der Durchmesser und das Arbeitsprofil bestimmen, wie das Werkzeug auf das Material trifft. Bei der Bearbeitung von Leiterplatten ist die Kantenbeschaffenheit aufgrund kleiner Strukturen und spröder Laminate besonders wichtig. Die Geometrie sollte vor der Beschichtung vermessen werden, damit die Oberflächenschicht mit einer kontrollierten Schneidform aufgebracht wird und etwaige Maßabweichungen überprüft werden können.
Die Oberfläche muss so vorbereitet werden, dass die Beschichtung optimal auf die gewünschte Fläche wirken kann. Die genaue Behandlung hängt vom verwendeten Werkzeug und Verfahren ab, jedoch sollte der Käufer mit kontrollierter Reinigung, Abkleben, Aktivierung und Handhabung zwischen Vorbereitung und Beschichtung rechnen. Bereits geringfügige Verunreinigungen können später zu erheblichen Haftungsproblemen führen.
Durch die Beschichtung entsteht eine Arbeitsfläche auf dem vorbereiteten Werkstück. Ihr Wert hängt von der Prozesskontrolle, der Gleichmäßigkeit der Beschichtung und der Vermeidung von Geometrieänderungen durch die Beschichtung ab.
CVD-diamantbeschichtete Schneidwerkzeuge Dies ist ein wichtiger Aspekt für Käufer, die CVD-diamantbeschichtete Werkzeuge vergleichen. Die Beschichtung muss die vorgesehenen Schneidflächen erreichen, während die geschützten Bereiche für Spann- oder Montagezwecke nutzbar bleiben müssen. Fragen Sie nach, wie Arbeitsbereich, Schneidkantenbeschaffenheit und Abklebeanforderungen für das jeweilige Werkzeug definiert sind.
Bei diamantbeschichteten Fräsern verändert die Oberflächenschicht die Kontaktfläche zwischen Werkzeug und Werkstück. Überschüssiges Material kann den Freiraum oder die Schneidkantenschärfe beeinträchtigen, während eine unvollständige Schicht verschleißanfällige Bereiche freilegen kann. TSHZ gibt für seine Produktmaterialien Referenzbereiche von 9.000–10.000 HV für die Vickershärte, ca. 0,05–0,1 für den Reibungskoeffizienten und 1–30 µm für die kontrollierbare CVD-Beschichtungsdicke an. Dies sind Referenzbereiche und keine Garantien; der jeweils gültige Wert sollte anhand des gewählten Werkzeugs und des Prüfberichts der Charge ermittelt werden.
Diamantbeschichtung ist nicht für jedes Werkstück eine universelle Verbesserung. Sie ist vor allem dann sinnvoll, wenn Abrieb, Kantenverschleiß oder Spanbewegung die limitierenden Faktoren darstellen, wie beispielsweise bei Graphit, Leiterplattenlaminaten, Keramik oder harten Verbundwerkstoffen. Käufer sollten Material, Abrasivität, Leiterplattenaufbau, gewünschte Oberflächengüte und Maschineneinstellungen angeben, damit die Beschichtungsrichtung anhand des tatsächlichen Schnitts beurteilt werden kann. Bei Eisenwerkstoffen oder anderen chemisch ungeeigneten Werkstücken sollte der Lieferant die Beschichtungsrichtung vor der Bestellung bestätigen.
Produktfamilien sollten anhand der Merkmalsgröße, des Materialverhaltens, des Werkzeugwegs und der Folgen einer mangelhaften Schneidkante verglichen werden. Ein Bohrwerkzeug, ein Fräser und ein spezielles CVD-Werkzeug sollten nicht allein anhand der Beschichtungsbezeichnung bewertet werden.
Diamantbohrer für Leiterplatten Geeignet für Bohrungsarbeiten, bei denen die Bohrungsqualität und das Verhalten des Leiterplattenstapels entscheidend sind. Prüfen Sie die erforderliche Bohrungsgröße, die Ein- und Austrittsbedingungen, den Leiterplattenaufbau, den Maschinenrundlauf und die Vorgehensweise beim Werkzeugwechsel. Vereinbaren Sie für eine Pilotserie die Toleranz des Bohrungsdurchmessers und die Prüfmethode, bevor Sie die gesamte Bohreinrichtung bewerten.
Diamantbeschichtete Leiterplattenfräser Dies ist relevant, wenn beim Fräsen, Kantenformen oder Nutenfräsen ein kontrolliertes Fräsprofil erforderlich ist. Prüfen Sie die Fräserform, die Maschinenschnittstelle, den Fräsweg, die Spanabfuhr und den Materialabtrag pro Durchgang. Ein Fräswerkzeug wird anhand des auszuführenden Schnitts ausgewählt, nicht nur anhand der Beschichtungsbezeichnung.

CVD-Werkzeuge können in Betracht gezogen werden, wenn das Werkstoffmaterial und die wiederholte Schnittbelastung eine CVD-Beschichtung rechtfertigen. Vergleichen Sie die zu erwartende Verschleißstelle, die Schneidenform, den Maschinenzustand und den Prüfplan. Die Beschichtungsrichtung eines diamantbeschichteten Fräsers sollte mit einem tatsächlichen Ausfall- oder Verschleißrisiko verknüpft sein, und die gewählte CVD-Beschichtungsrichtung sollte anhand der Produktseite und des Prüfprotokolls des Lieferanten überprüft werden.
Bei der Inspektion sollte bestätigt werden, dass es sich bei dem erhaltenen Werkzeug um das spezifizierte Werkzeug mit brauchbarer Geometrie, kontrolliertem Beschichtungszustand und einem für die Anwendung geeigneten Oberflächenzustand handelt.
Prüfen Sie Durchmesser, Länge, Kantenform, Rundlaufgenauigkeit und die benötigten Spannbereiche. Die genauen Abnahmekriterien hängen von der Zeichnung und dem Werkzeugtyp ab. Der Käufer sollte eine messbare Liste genehmigen, die Merkmale, Toleranzen, Prüfverfahren und Abschusskriterien angibt, anstatt sich auf eine allgemeine Aussage zur Werkzeugprüfung zu verlassen.
Achten Sie auf unbedeckte Arbeitsbereiche, Abplatzungen, Kratzer, Verunreinigungen und Beschädigungen durch unsachgemäße Handhabung. Prüfen Sie die Schneide auf der für die Anwendung erforderlichen Höhe. Die Verpackung muss verhindern, dass die fertigen Werkzeuge vor dem Einsetzen in die Maschine aneinanderstoßen. Sichtbare Beschädigungen sind vor dem ersten Einsatz zu dokumentieren.
Erfassen Sie die Werkzeugbezeichnung, die Zeichnungs- oder Spezifikationsrevision, Substrat- oder Rohlinginformationen, die Chargennummer, das Prüfdatum, die Messwerte und alle zulässigen Abweichungen. Dies erleichtert den Vergleich von Nachbestellungen und unterstützt das Produktionsteam bei der Problemanalyse, ohne von einer ungenauen Produktbezeichnung ausgehen zu müssen.
Vor der Freigabe einer Pilotcharge fordern Sie vom Lieferanten ein Abnahmeprotokoll an, das Angaben zur Werkzeugidentität und Zeichnungsrevision, Substrat- oder Rohlinginformationen, kritische Abmessungen, Beschichtungsbereich und -dickenbereich, Kanten- und Rundlaufprüfungen, sichtbare Schäden und Verpackungsschutz sowie die Vorgehensweise bei fehlerhaften Werkzeugen enthält. Dadurch wird die Prüfung zu einer endgültigen Abnahmeentscheidung, die für die nächste Bestellung wiederholt werden kann.
Die Produktionskontrolle wird verständlicher, wenn jeder Schritt mit einem möglichen Fehler verknüpft ist. Eine mangelhafte Substratvorbereitung kann die Haftung der Beschichtung beeinträchtigen; eine ungleichmäßige Kante kann den Schnitt verändern; ungeeignetes Abkleben kann den Spannbereich unbrauchbar machen; und eine unvollständige Prüfung kann dazu führen, dass ein Sichtfehler in die Maschine gelangt. Der Käufer sollte nachfragen, welcher Nachweis die Durchführung jeder einzelnen Kontrolle belegt.
Das fertige Werkzeug sollte im selben Kontext geprüft werden, in dem es eingesetzt wird. Prüfen Sie das Schnittprofil, den nutzbaren Spannbereich, den Zustand der Schneide, die Werkzeugidentität und den Verpackungsschutz. Bei der Bearbeitung von Leiterplatten sind der Leiterplattenaufbau und die Fräs- oder Bohrvorgänge relevant; bei einem speziellen CVD-Werkzeug das Werkstückmaterial und die Verschleißstelle. Ein Fertigungsprozess ist nur dann zuverlässig, wenn seine Steuerungselemente mit dem vorgesehenen Schnittvorgang in Verbindung stehen.
Prüfprotokolle sind besonders hilfreich, wenn sie beschreiben, was geprüft wurde und welche Maßnahmen ergriffen werden, wenn das Ergebnis außerhalb der vereinbarten Spezifikationen liegt. Fragen Sie nach, wie ein fehlerhaftes Werkzeug isoliert, nachbearbeitet, aussortiert oder ersetzt wird und wie der Ersatz gekennzeichnet wird. Dadurch bleibt die Diskussion auf wiederholbare Kontrollen fokussiert, anstatt auf pauschale Aussagen zur Leistung diamantbeschichteter Fräser.
Einen verwandten Entscheidungsrahmen finden Sie hier: Diamantbeschichtete Bohrer vs. Hartmetallbohrer: Welcher ist besser für die CNC-Bearbeitung? vor der endgültigen Festlegung der Spezifikation.
Ein diamantbeschichteter Fräser wird in einer kontrollierten Produktionskette hergestellt: Substratauswahl und -vorbereitung, Geometrieerstellung, Oberflächenvorbereitung, CVD-Beschichtung und Qualitätskontrolle. Käufer sollten jeden Schritt mit dem Werkstückmaterial und dem Schnittweg in Verbindung bringen und vor dem Versand messbare Geometrie-, Beschichtungs- und Abweichungsprüfungen freigeben. Kann der Lieferant diese Kontrollen nicht gewährleisten, sollte vor einer Serienbestellung eine Pilotcharge angefordert werden.
Verwenden Sie die Kontakt Die Anwendung, Menge, Abmessungen, Material, Maschinenschnittstelle, angestrebte Oberflächenbeschaffenheit und Prüffragen sollten vor der nächsten Überprüfung besprochen werden.
Typische Prüfungen umfassen Geometrie, kritische Abmessungen, Beschichtungsabdeckung, Kantenbeschaffenheit, sichtbare Beschädigungen, Werkzeugidentität, Chargeninformationen und die genehmigte Spezifikation. Die genaue Abnahmeliste sollte der Werkzeugzeichnung und -anwendung entsprechen.
Nein. Die Beschichtung wird auf ein vorbereitetes Werkzeug aufgetragen und darf nicht dazu verwendet werden, ein ungeeignetes Substrat oder eine instabile Geometrie zu kaschieren. Liegt die Genauigkeit außerhalb der Toleranz, sind Geometrie, Rundlauf, Werkstückspannung und Prüfverfahren zu überprüfen, bevor die Beschichtungsrichtung geändert wird.
Teilen Sie uns bitte die Werkstoffinformationen, die Merkmale, den Werkzeugweg, die Maschinenschnittstelle, die Schrupp- oder Schlichtbearbeitung, die angestrebte Oberflächengüte, den zu erwartenden Verschleiß, die Menge, die Zeichnungsrevision und die Prüfanforderungen mit. Bei beschichteten Werkzeugen erfragen Sie bitte zusätzlich den zulässigen Beschichtungsdickenbereich und die entsprechende Chargendokumentation.





Graphit, Keramik und Kohlefaser sind die Zukunft, aber sie sind „Werkzeugkiller“. Wer immer noch auf herkömmliche Beschichtungen setzt, kämpft einen aussichtslosen Kampf.
Unsere CVD-Diamantbeschichtung (chemische Gasphasenabscheidung) erzeugt eine echte kristalline Diamantschicht auf dem Karbidsubstrat. Dies ist nicht nur eine Oberflächenbehandlung – es ist ein Schutzschild.
Warum führende Händler unsere CVD-Serie wählen:
1. Extrem niedrige Reibung: Verhindert Spanverschweißung und Wärmestau.
2. Extrem hohe Abriebfestigkeit: Hält die Schneidkanten 20-mal länger scharf.
3. Oberflächengüte: Spiegelglattes Ergebnis am Werkstück, kein Nachpolieren erforderlich.





