<img height="1" width="1" style="display:none" src="https://www.facebook.com/tr?id=26825290190466607&ev=PageView&noscript=1" >

尊厳なんてない、セリリスクの前にはeuismod fermentumの憎しみがある sem semper はerat、feugeat leo urna eget erosです。デュイス・アネアン 笑いのためのヘアカット。

Custom-Profile
Custom-Profile

あらゆる形態のカスタムダイヤモンドコーティング工具サービス

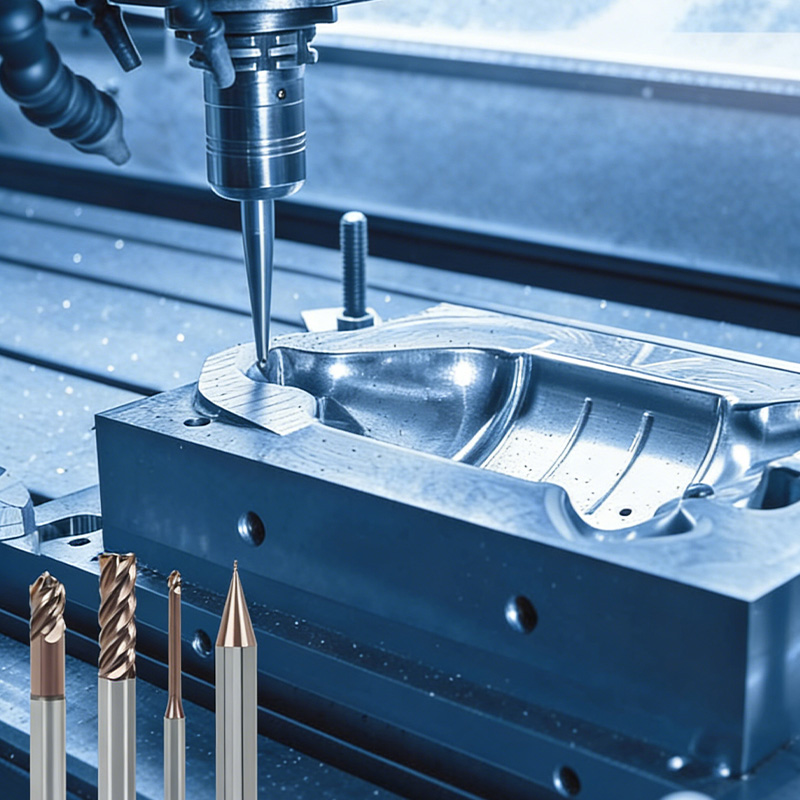
真にコスト削減につながるカスタムサービスです。加工する材料の特性をお知らせいただければ、お客様専用のダイヤモンドコーティング切削工具の選定とカスタマイズをお手伝いいたします。
  • 多層複合勾配技術
  • 後処理研磨カスタマイズ
  • 24時間以内に最速で対応いたします。

切削工具のマーケティングコピー

超硬加工業界では、多くの経営者やエンジニアが「工具は消耗品だから、一番安いものを買えばいい」という共通の誤解を抱いています。

しかし、本当のバランスシートはツール1つあたりの価格ではなく、 部品単価(CPP)難易度の高い非標準部品を扱っているにもかかわらず、汎用工具を使用していると、目に見えない形でコストがかさんでいる可能性があります。 利益の30% 毎日。

I. なぜ「汎用ツール」が利益を蝕むのか

汎用性を実現するために、従来の標準的な工具は、コーティング比率や基材処理において「中庸」的なアプローチを採用することが多い。しかし、高硬度、高摩耗性材料、あるいは複雑な構造物に直面すると、すぐに問題点が浮上する。

1、頻繁な欠け: 基板の脱コバルト処理が不正確だと、コーティングと基板の密着性が悪くなり、早期剥離の原因となる。

2、工具寿命が短い: 単層コーティングでは耐摩耗性が不十分なため、工具交換のための機械停止時間が実際の加工時間を上回ることがよくある。

3、チップ詰まり: 粗いコーティング表面とミクロンサイズの粒子は 構築縁(BUE)高価な加工部品を直接廃棄できる。

II. TSHZカスタムソリューション:ツールを「利益を生み出すエンジン」に変える

私たちは単なる工具を提供するだけでなく、材料科学に基づいた切削ソリューションを提供します。

  1. 精密基板脱コバルト化および前処理基板の脱コバルト化の深さは、コーティングの成功の「生命線」です。自動化された装置を使用して、深さを正確に固定します。 3~5μm.

浅すぎる: 固定が不十分なため、衝撃を受けるとコーティングが剥がれる。


深すぎる: 基材が脆くなりすぎて、高い切削負荷に耐えられなくなります。そこで当社は、化学的および機械的な二重調整によって、ダイヤモンドコーティングのための強固な「基盤」を構築します。

  1. ナノスケール多層複合材勾配技術非標準のカスタマイズは、単に「塗料を一層追加する」こと以上のものです。TSHZは、交互多層堆積技術を採用しています。

ベースレイヤー: 化学結合を強化し、接着に関する課題を解決します。

中間層: 衝撃エネルギーを吸収する応力緩衝ゾーンとして機能し、靭性を向上させます。 40%.

最上層: 超高硬度を実現 HV10000少なくとも 5倍の飛躍 工具の寿命において。

  1. ミラー後処理:摩擦係数を0.1未満に低減多くの非標準部品の表面仕上げ不良の根本原因は、コーティング上の微粒子です。 超音波機械研磨コーティングに鏡面仕上げを施すことで、切りくずの付着を完全に排除し、加工プロセスを「バターを切るように」スムーズにします。

III.産業応用と現場事例

当社のカスタマイズサービスは、高精度分野に深く根ざしています。

プリント基板の穴あけ加工: 高密度基板における針折れと穴壁粗さの問題を解決する。

グラファイト電極の加工: 工具寿命が長く、非常に摩耗性の高い環境にも対応します 30%長く 主要な輸入ブランドよりも優れている。

航空宇宙用複合材料: 炭素繊維加工時の毛羽立ちや剥離を防止する。

【事例研究】 中国南部の精密金型工場では、硬度が100を超える金型鋼を加工していた。 HRC60高級輸入ブランドを使用していたが、1つのツールで3個しか生産できなかった。 多層複合材勾配カスタムツール安定した生産量を達成した 工具1個につき18個 同一の速度と送り速度で、工具コストを合計で削減します。 65%.

IV.結論

製造工程の最終段階では、成功の鍵は単に努力を重ねることではなく、より優れたツールを持つことです。作業場でツールのコストをケチるのではなく、加工図面を弊社までお送りください。

TSHZ (天生恒図) お客様専用の「利益創出エンジン」をカスタマイズし、あらゆる削減を具体的な利益へと変えます。

製品

製品

もっと見る
PCB drilling bit

PCB用ダイヤモンドドリルビット

優れた切りくず除去能力と穴粗さ、長い耐用年数を備えたPCBドリルビット。一般的な多層基板、HDI基板、FR-4基板、CEM-1基板、および環境配慮型基板の穴あけに適しています。 直径範囲:0.1~3.175 mm。最新のPCB基板では、ダイヤモンドコーティングドリルビットを使用することで、1ビットあたり3,000個以上の穴あけが可能です。
もっと詳しく知る
Diamond-coated PCB tool

PCB用ダイヤモンドコーティングフライス

PCB用ダイヤモンドコーティングフライス(PCBルーティングカッター、プリント基板フライス、彫刻カッターとも呼ばれる)は、主にPCBの輪郭切削、溝加工、深さ制御フライス加工、V溝加工、半穴加工、金フィンガー面取りなどに使用され、PCB製造後の工程で最も一般的に使用される超硬工具です。
もっと詳しく知る
Dental-burs-1

CVDダイヤモンド歯科用バー

ミクロンレベルの精密切削により、究極の耐摩耗性と優しい臨床体験のバランスを実現したこの歯科用バーシリーズは、高純度一体型ステンレス鋼/超硬合金基板に、高度なCVDナノダイヤモンド(または高密度天然ダイヤモンド粒子電気めっき)をコーティングしています。歯の形成、窩洞へのアクセス、虫歯の除去、審美修復(ベニア形成)、クラウン/ブリッジの切削など、高強度の臨床処置向けに設計されています。超硬質で均一に分布したダイヤモンドコーティングは、歯髄を保護するために摩擦熱を最小限に抑えながら、積極的な切削効率を実現し、現代のデジタル歯科医療における最高級の選択肢となっています。
もっと詳しく知る
Flat-bottom-cylindrical-end-mill-1

ダイヤモンドコーティング平底円筒形エンドミル

標準的な2枚刃/4枚刃設計で、鋭利な刃先と広い切りくず排出スペースを備え、黒鉛電極の効率的な粗加工および半仕上げ加工に適しています。
もっと詳しく知る
私たちのブログ

ブログ

もっと見る

22/ 10月

CFRP加工時に剥離を防ぐためのダイヤモンドコーティング工具の選び方

CFRPの層間剥離は加工コストの上昇につながります。ダイヤモンドコーティング工具は、刃先形状、切削条件、工具寿命、粉塵抑制、積層構造などを考慮して選定してください。
もっと詳しく知る
How to Choose Diamond Coated Tools for CFRP Machining Without Delamination

15/ 10月

高ケイ素アルミニウム加工用ダイヤモンドコーティングインサートの選び方

シリコン含有アルミニウム材料は鋼鉄よりも切削しやすいものの、工具材料として加工するのは決して容易ではない。これらの材料に含まれるシリコンは硬い研磨剤として作用し、アルミニウムは切削刃に粘着性のあるマトリックスを形成するため、構成刃先が急速に形成される可能性がある。しかし、その前に表面仕上げと寸法が非常に急速に劣化する。 アルミニウム加工におけるCVDダイヤモンドコーティングインサートのソリューションは、合金の種類、加工内容、そして求められる表面仕上げから始まります。CVDダイヤモンドコーティングは、摩耗応力に耐え、摩擦を低減する能力を備えていますが、理想的な切削インサート、その準備、そして機械の設定が、生産の成功の鍵となります。TSHZは、非鉄合金やその他の研磨材向けに、CVDダイヤモンドコーティング切削工具とカスタムプロファイルを提供しています。 シリコンを豊富に含むアルミニウムに異なるインサートが必要な理由 シリコン含有量の高い合金では、シリコンが切削加工のたびに工具の刃先に食い込むことがあります。また、アルミニウム母材が高温の刃先に溶着することもあります。その結果、工具側面の摩耗、クレーター状の摩耗、構成刃先の形成、そして鈍い表面仕上げといった問題が生じます。 一見すると、軟質の被削材は問題を引き起こさないように見える。工具の摩耗は最初はゆっくりだが、刃先が丸みを帯び始めるとすぐに加速する。安定したプロセスを確立するには、生産量だけでなく、製造された部品の仕上がり、バリ、寸法を監視することが不可欠である。 CVDダイヤモンドがアルミニウム切削に及ぼす影響 TSHZの製品情報によると、CVDダイヤモンドは硬度9,000~10,000HV、摩擦係数0.05~0.1、熱伝導率約2,000W/(m・K)です。この情報は、高ケイ素アルミニウム相に関係します。なぜなら、硬い表面がケイ素相と接触し、摩擦係数が低いことで過度の摩擦や構成刃先の形成を防ぐことができるからです。 TSHZ材料はCVDプロセスによって工具基材上にコーティングとして成膜される。コーティングの厚さは、複雑な切削工具の刃先においても1μmから30μmの範囲で容易に制御できる。インサートの形状は、コーティング後も適切なクリアランス、十分な切りくず制御、および十分な刃先鋭性を確保できるものでなければならない。 操作による挿入を選択します 向きを変えて 旋削加工を行う際は、既に加工済みの面から始め、主切削力の方向に沿って切削することを検討してください。鋭利な正の切削刃は切削力を低減し、アルミニウムがインサートに付着するのを防ぎます。また、インサートがホルダーにしっかりと固定されていることを確認してください。振動があると、表面に繰り返し傷が残ります。 CVDダイヤモンドコーティング切削インサートのページには、非鉄金属加工用のTSHZ製品が掲載されています。図面と掲載製品を比較して、インサートの形状、ノーズ半径、基材、コーティング仕様をご確認ください。 ポケットと面をフライス加工する フライス加工では、切りくずの厚さが変化する断続的な切削が発生します。工具はできるだけ短くし、ワークの固定がしっかりしていることを確認してください。切りくずが再切削せずにポケットキャビティから排出されるかどうかを確認してください。排出されない場合は、より硬いインサートを使用しても、以前に発生した切りくずの排出不良による熱と摩擦が増加するだけです。 特殊な肩部、形状、または小半径の加工には、カスタムプロファイルが役立ちます。TSHZのカスタムCVDダイヤモンド工具サービスは、既製のインサートでは必要なプロファイルが得られない場合に、非標準形状に対応します。 高級部品 高光沢アルミニウム表面はエッジが非常に敏感なため、一定のノーズ半径が必要です。仕上げは軽く行い、仕上げ工程では設定を一定に保ってください。生産工​​程では、エッジ処理の異なる複数の工具を混用しないでください。また、最初に製造した部品と、工具の交換予定時期に近い部品の寸法を測定してください。 形状およびエッジ準備チェック インサートを選ぶ際は、材質名だけで判断しないでください。合金グレード、シリコン含有率、ストック許容量、ツールホルダー、スピンドル回転数、刃当たりの送り量または回転当たりの送り量、半径方向の切削深さ、クーラント/エアなど、すべてのパラメータをリストアップしてください。これらのパラメータによって、刃先が切削加工用か摩擦加工用かが決まります。 ノーズ半径を大きくすると、より滑らかな表面が得られますが、切削抵抗が増加する可能性があります。非常に鋭利な刃先は切削性能に優れていますが、振動がある場合や断続的な切削の場合は性能が低下します。ノーズ半径と刃先の仕上げは、加工対象物と使用する機械に合わせて選択する必要があります。 CVDコーティングは均一であるべきです。コーティングの厚さとエッジ半径を検査する必要があります。繰り返し注文の場合は、最初のバッチと最後のバッチで同じ検査基準を使用し、注文の最初と最後の部分で同じ挙動が保証されるようにする必要があります。 エッジの蓄積と熱の制御 構成刃先は、摩擦、熱、または切れ味の鈍くなった刃先が原因であることが多いです。まず、切りくずの流れを確認し、ホルダーを清掃してください。機械と合金の加工プロセスに応じて、空気または適切なクーラントを使用してください。刃先を常に接触させてください。ポケットの底をこすると、重くても安定したカットよりも熱が発生しやすくなります。 表面が曇っている場合は、切削条件をすべて変更する前に、拡大鏡でエッジを確認してください。小さな付着物であれば、切りくず排出を改善することで除去できる場合が多くあります。エッジが丸くなっていたり、コーティングが損傷している場合は、新しいインサートが必要です。 部品あたりのコストが有用な指標である ダイヤモンドコーティングされたインサートは、標準的な超硬インサートよりも高価です。比較検討の際には、インサートの価格、刃当たりの使用可能部品数、段取り替え時間、表面の再加工費用、不良品の発生率、機械の稼働率などを考慮する必要があります。 管理された条件下での試験が最適です。同じ合金、同じ加工経路、同じ検査方法を用いて、良品率、平均表面仕上げ、寸法ずれ、インサートの交換や修正に要した時間などを測定します。そうすることで、購買部門と生産部門は、互いに理解できる意思決定の根拠を得ることができます。 新しい挿入物のためのシンプルな試用プラン 熱や切削負荷といった実際の加工条件を再現できない小さな試験片ではなく、意味のある部品部分から試験を開始してください。合金の調質、シリコン含有量、ストック代など、試験に使用したツールホルダーも記録してください。インサートの摩耗と誤解される可能性のあるセットアップの問題を排除するため、最初の切削を行う前に、ツールホルダーが清潔であること、およびスピンドルの振れがチェックされていることを確認してください。 最初の部品については、表面品質、バリ、寸法を検査する必要があります。一定数の部品が生産された後、同様の検査を繰り返します。その後、表面状態が変化し始めたら、検査を繰り返します。比較のために、切削データは変更してはなりません。サプライヤーが切削データに変更を加えたことを文書で証明した場合にのみ、その結果を生産部門と購買部門で使用できます。 接着剤などが付着している場合は、清掃前に端の部分を撮影してください。丸みを帯びた端とコーティングの損傷を伴う、アルミニウムのような柔らかい付着物は、いくつかの原因が考えられます。したがって、原因に合わせて修正を行うことで、作業速度を低下させたり、インサートを早期に交換したりするよりも、時間を節約できる可能性が高くなります。 カスタムTSHZインサートが有効な場合 部品に特殊なノーズ半径、特殊な形状、微細な特徴、または厳しい公差に合わせたコーティング厚さが必要な場合は、カスタムインサートをご依頼ください。合金組成、図面、機械、ホルダー、切削データ、および現在の故障モードをご提供ください。 TSHZのダイヤモンドコーティングインサート製品ページとカスタムプロファイルサービスは、技術レビューの出発点として最適です。サンプルや用途に関するご提案をご希望の場合は、TSHZのお問い合わせページから図面をお送りください。 よくある質問 CVDダイヤモンドインサートは、すべてのアルミニウム合金に適していますか? これらは研磨性の高い非鉄金属を対象としていますが、合金の化学組成、シリコン含有量、断続切削、機械の剛性も重要です。実際の合金でインサートのグレードと刃先加工を確認してください。 高ケイ素アルミニウムにおける構成刃先を低減するにはどうすればよいですか? 刃先を鋭く保ち、熱を制御し、切りくずの排出を改善し、低切削時の摩擦を避けてください。切削速度や送り速度を大きく変更する前に、インサートの状態を確認してください。 ダイヤモンドコーティングされたインサートは、どのくらいの頻度で交換すべきですか? 表面仕上げ、バリ、寸法ずれを交換基準としてください。固定部品数はあくまで出発点であり、合金の種類、噛み合い具合、機械の状態によって工具寿命は変化するため、固定部品数はあくまでも出発点に過ぎません。
もっと詳しく知る
How to Choose Diamond Coated Inserts for High-Silicon Aluminum Machining

8/ 10月

グラファイト加工用CVDダイヤモンド工具の選び方

CVDダイヤモンドコーティング、フルート数、カッター形状を荒加工、仕上げ加工、および微細加工に合わせて調整することで、グラファイト工具の摩耗と刃先の欠けを軽減します。
もっと詳しく知る
diamond tools for graphite machining

29/ 9月

HDI基板および多層基板用PCBダイヤモンドドリルビットの選び方

プリント基板のバリ、汚れ、穴のずれにお困りですか? 仕上がり穴サイズ、積層構造、積層高さ、形状、振れ、穴あたりのコストに基づいて、ダイヤモンドドリルビットを選定してください。
もっと詳しく知る
How to Choose PCB Diamond Drill Bits for HDI and Multilayer Boards
Get Standed
あなたの工具は「難削材加工」の時代に対応できていますか?

伝言を残す

グラファイト、セラミック、カーボンファイバーは未来の素材だが、同時に「工具を駆逐する」存在でもある。もしあなたがまだ従来型のコーティングを使っているなら、負け戦を強いられていることになるだろう。
当社のCVD(化学気相成長法)ダイヤモンドコーティングは、炭化物基板上に本物の結晶ダイヤモンド層を形成します。これは単なる「表面処理」ではなく、保護膜としての役割を果たします。

トップディストリビューターが当社のCVDシリーズを選ぶ理由:
1.超低摩擦:切削屑の溶着や熱の蓄積を防ぎます。
2. 極めて高い耐摩耗性:切れ味の鋭さを20倍長く維持します。
3.表面仕上げ:加工対象物は鏡面仕上げとなり、二次研磨は不要です。

    あなたの名前*

    メール

    電話

    WhatsApp*

    メッセージ

    製品
    連絡先
    WhatsApp
    メール